



高炉生産性最適化:主要パラメータと戦略
高炉(BF)製銑は、確立された実績、柔軟な原料対応、高い熱エネルギー保存能力により、銑鉄(HM)製造の最も実行可能な手段です。最も信頼性高い製鉄プロセスです。高炉製銑開始時期に明確な記録はありませんが、14世紀ヨーロッパで重要なプロセス設計・再エンジニアリングが実施されて以来、継続的開発により更なる生産性・経済性向上が図られてきました。
高炉技術の成熟と現状
高炉は生産量増大と総合効率改善のため、著しい改修・開発を経験。技術開発と科学研究双方が高炉製銑技術を最適操業条件へ導きました。技術は成熟し、現在熱力学的効率限界近くで操業する高度開発プロセスとなっています。代替製銑プロセス開発も高炉技術から厳しい競争に直面しています。
高炉は本質的に、固体(鉄原料バーデン、コークス、フラックス)、後には溶融液体がシャフト下降する対流移動床炉です。微粉炭と酸素濃富化熱風ブラストを底部タップ近くのノズルから吹込み。炉内諸反応で生成される還元ガスが炉shaft上昇、炉頂部投入鉄原料を還元します。
多変量システムとしての高炉
高炉プロセスは多数の相互影響変数にさらされる多変量システムです。各変数の役割理解には相互影響分離が必要。高炉性能は複数パラメータで決定され、其中生産性が主要指標です。
高炉は長い経験蓄積と大幅改修改善で現状達成。生産性向上に集中的取り組み。作業容積は100m³未満から5,000m³超へ拡大。この規模で日産10,000〜13,000トン銑鉄、年産400万トン超達成。内部容積3,000〜5,000m³範囲が高炉性能に最適との報告。これは比生産性(効率指標、通常トン/日/m³作業容積で表現)との相関が強いことを意味。一部国では有効容積使用。複数高炉が比生産性約2.5 t/d/m³で操業。
炉サイズは生産性改善に影響する変数の一つに過ぎません。他にも多くのパラメータが生産性に影響。バーデン開発、炉設計、吹込技術、プロセス制御が発展に寄与。例:ベルレストップチャージングシステム開発で炉内原料分布良好化、ガスフロー改善、生産率向上。
高炉生産性 = 単位時間当たり可能ガス通過量 ÷ 銑鉄1トン当たり必要比ガス生成量。故に生産性向上には:ガス通過量増大(炉透気性改善)と比ガス必要量削減(比還元剤消費削減)が必要。
生産性に影響する主要因子(単独効果、加算不可、相互作用あり)
原料
燃料・還元剤(高炉コークス、ナッツコークス、微粉炭)以外に、銑鉄製造には以下必要:
- 鉄原料:焼結鉱、ペレット、サイズ鉄鉱石(調質塊鉱)
- フラックス:石灰石、ドロマイト、石英石
- その他(添加剤):マンガン鉱、チタン系鉄鉱石等
鉄原料Fe含有量:高Fe = 低ガング = スラグ生成用フラックス削減 = スラグ量削減 = 生産性向上。投入混合原料Fe含有量1%上昇毎の生産性改善:Fe≤50%で約2.4%、50〜55%で約2%、55〜60%で約1.7%。スクラップ投入時:Fe投入量10kg/t-HM毎に0.6%生産性向上。
フラックス直接投入vs焼結/ペレット経由:石灰石・ドロマイト直接投入時、炉内焼成反応で熱消費、比燃料消費増大。焼結/ペレット経由なら焼成反応炉外完結、作業容積を鉄原料で有効活用、生産性向上。生石灰消費10kg/t-HM削減毎に生産性0.5%向上。ドロマイトで0.4%向上。
バーデン透気性・均一性:高透気性・均一性必須。バーデンアンダーサイズ含有量管理で生産性改善。鉄含有チャージ中5mm未満含有量削減毎に生産性1%向上。
バーデン還元性・有害元素:高還元性で滞留時間短縮。Zn、Pb、アルカリ等有害元素低含有でプロセス擾乱回避。焼結鉱品質が生産性に大きく影響:最適粒度分布、高強度、高還元性、高多孔性、軟化温度1,250℃以上、FeO 7〜8%一定、塩基度一定。
バーデン分布制御:安定バーデン下降、ガスフロー調整(壁面高熱負荷回避、不活性帯未生成)、固体ガス接触良好化に重要。二ベルチャージャーで鉱石負荷半径方向均一性向上→生産性2%改善。ベルレスタイプで3%改善。二ベル→ベルレス置換で4%改善。
燃料・還元剤
二種類:上部投入冶金コークス(高炉コークス)、ノズルレベル吹込み微粉炭/天然ガス/コークス炉ガス/オイル/コールタール。
高炉コークス影響:高灰分 → スラグ形成物質増 → フラックス増 → スラグ量増。コークス灰分1%削減毎に生産性1.3%向上。
コークス物性:CSR(反応後強度)、CRI(反応性指数)、Micum指数(M40/M25/I40、M10/I10)がshaft透気性とノズルレベル機械的強度影響。M40=耐圧壊度、M10=耐摩耗度。高CSR・高M40・低CRI・低M10で生産性向上。M25 1%上昇毎0.6%、CSR 1%上昇毎0.7%生産性向上。M10 1%低下毎2.8%向上。図1はコークス物性影響。
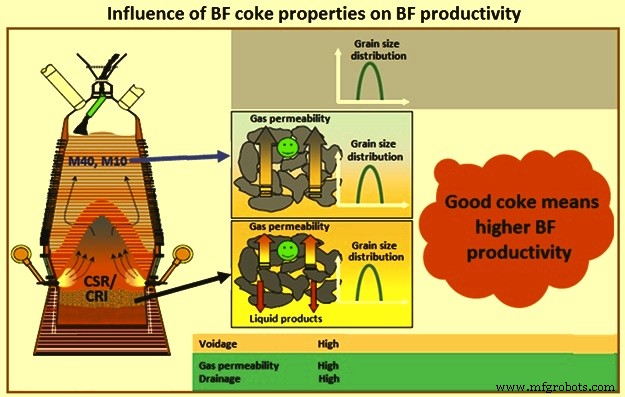
コークス硫黄分:硫黄削減で生産性向上。銑鉄中硫黄レベル別:0.05%で0.18%、0.04%で0.22%、0.03%で0.27%、0.02%で0.38%、0.01%で0.71%向上(硫黄0.1%削減毎)。
コークスサイズ:80mm超過分1%削減毎0.2%向上、25mm未満分1%削減毎1%向上。
ノズル吹込み補助燃料:微粉炭等はガス比流量影響、炉頂温度低下、ノズル断熱火炎温度(RAFT)上昇効果。代替燃料吹込み自体は生産性影響なし但酸素吹込み伴うため酸素由来生産性向上あり。
熱風ブラストと酸素濃富化
熱風温度上昇効果(酸素濃度別):
- 酸素≤25%:800〜900℃範囲で10℃上昇毎0.5%、900〜1,000℃で0.4%
- 酸素25〜35%:1,000〜1,100℃で0.3%、1,100〜1,200℃で0.28%、1,200〜1,300℃で0.25%、1,300〜1,400℃で0.22%
- 酸素35〜40%:1,000〜1,100℃で0.25%、1,100〜1,200℃で0.2%、1,200〜1,300℃で0.2%、1,300〜1,400℃で0.18%
熱風湿度低下:湿度1g/m³低下毎、風量1,500〜1,600m³/t-HMで0.14%、1,000〜1,100m³/t-HMで0.06%生産性向上。
酸素濃富化:絶対濃度1%上昇毎の生産性改善:≤25%で2%、25〜30%で1.7%、30〜35%で1.4%、35〜40%で1.6%。
炉頂圧力上昇:トップガス圧力10kPa上昇毎(200kPa超過分まで、熱風質量対応増加伴う)で生産性1%向上。
ガス差圧増大:溶融プロセス加速のため差圧増大。境界値まで1%上昇毎0.5%向上、境界値超で0.3%向上。
銑鉄と液状スラグ
タッピング実践:良好タッピング(適正タップホール長、適時開閉、速度制御、適正銑受け排水、乾燥後閉鎖、タップホールマス品質)が高生産性に重要。
銑鉄Si低減:Si 0.1%低減毎に生産性1.2%向上。鉱石/コークス比改善、凝集帯下降でSi移行体積縮小による。
銑鉄Mn低減:Mn 0.1%低減毎に0.22〜0.44%向上(鉱石Mn含有量依存、鉱石Mn高いほど影響小)。
銑鉄P低減:P 0.1%低減毎に0.6%向上。
スラグ特性:低比容量・低粘度スラグで生産性向上。スラグ10kg/t-HM削減で総量・チャージFe含有無関係に0.6%生産性向上。
その他生産性影響因子
- 短時間停止1%削減 → 生産性1.5%向上
- 減圧操業1%削減 → 生産性1%向上
- タッピング開放遅延ケース1%削減(平均遅延時間=隣接開放間隔0.5倍) → 生産性0.1%向上
- 自動プロセス制御 → 還元剤消費最小化、吊り下がり・滑り・足場・ガスチャネリング等擾乱即時対抗で回避、銑鉄・スラグパラメータ安定化 → 生産性3〜5%向上
製造プロセス