



高炉スラグ:最適な炉運転に不可欠な要素
高炉スラグとその炉運転における役割
高炉(BF)スラグがBFの円滑な運転達成において重要であることは、「スラグを大切にすれば、炉が残りを大切にしてくれる」という古い格言によく表れています。BFスラグの特性、形成メカニズム、炉運転への影響について膨大な研究が行われてきました。良質なスラグは、BFで良質な銑鉄を生産するために必要です。
BFスラグ管理は、効率的なBF運転のために一定の要件を満たす必要があります。これらの要件には、(i) 原料のすべての未還元非揮発性成分を吸収しBFから除去すること、(ii) 低粘度の液体であること、(iii) 燃料に主に含まれる硫黄を吸収できること、(iv) 鉄酸化物を可能な限り少なく含み、銑鉄の収率を高めること、(v) 脱硫に影響を与えずにその量を可能な限り少なくすること、(vi) 原料成分が粘着状態になる温度範囲が狭く、原料柱の透過性を確保すること、(vii) 売却可能な材料に加工できる品質であること、が含まれます。これらの要件は部分的に補完的であり、部分的に相互排他的です。したがって優先順位を明確にする必要があります。
幸い、日常的に使用できるスラグの性質に関するより実践的な見方を提供する一般的な関係性があります。しかし、BFスラグの根本的な性質を基本的に理解し、これらの一般的な関係性を理解することは重要です。
BFスラグの基礎
BFスラグの基礎は複雑です。約40%で酸素がスラグ中の最大単一元素です。したがってスラグは酸化物系であり、イオン性を持ちます。BFプロセスの性質上、スラグ形成は組成と温度の大幅な変化を伴う多段階プロセスです。BFスラグの4つの主要成分はSiO2(二酸化ケイ素)、CaO(酸化カルシウム)、MgO(酸化マグネシウム)、Al2O3(酸化アルミニウム)です。これら4成分は多数の化合物を形成し、幅広い化学的・物理的特性を生み出します。銑鉄化学と炉制御の観点から特に注目されるマイナー成分が、スラグの物理化学的特性の複雑さを増しています。
BFスラグの基礎には、BFプロセスに関連する問題が含まれます。これらの問題には、スラグ形成、炉底での流動、スラグの分子構造と化学指標(塩基度)との関係、スラグ凝固、炉の熱状態変化がスラグ組成に与える影響などがあります。
スラグ形成 – BFは加圧された、逆流熱交換、リフラックス、ガス-固体-液体、充填床反応器です。3つの主要機能を持ちます。(i) 鉄酸化物の金属鉄への還元、(ii) 金属鉄と酸化物の融解、(iii) 原料と燃料の不純物を液体鉄から分離。これらのプロセス特性により、スラグに関して炉を3つの垂直ゾーンに分割できます。(i) 粒状ゾーン、(ii) スラグ形成ゾーン、(iii) 炉底ゾーン。これら3ゾーンと各ゾーンの特定反応はFig.1に示されています。
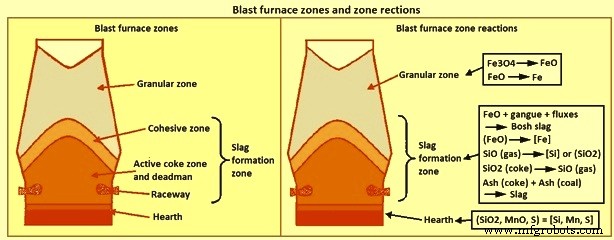
Fig 1 高炉ゾーンとゾーン反応
粒状ゾーンは炉の上部に位置し、すべての装入成分が固相です。粒状ゾーンは上部のストックラインで境界づけられ、下部は液相形成の開始、すなわち粘着ゾーンで境界づけられます。原料が粒状ゾーンを下降するにつれ、炉下部からのガスによって加熱され、鉄酸化物の還元の一部が行われます。粒状ゾーンでの還元量は、鉄原料の性質、原料配分、ガス組成と流動パターンの関数です。
スラグ形成ゾーンは粘着ゾーンで始まり、原料の軟化が開始され、溶鉱口高さより下まで続きます。スラグ形成ゾーンには粘着ゾーン、活性コークスゾーン、デッドマン、レースウェイが含まれます。スラグ形成ゾーンの上部で形成されるスラグは「ボッシュ」または「一次」スラグと呼ばれ、ゾーン底部から流出するスラグは「炉底」スラグと呼ばれます。一次スラグは通常、粒状ゾーンで還元されなかった鉄酸化物を含むすべての原料スラグ成分で構成されると仮定されますが、コークス灰や吹き込み石炭灰は含みません。スラグ組成は、コークス灰と石炭灰の吸収、ガスからの硫黄とケイ素の吸収、鉄酸化物の還元により炉内を下降するにつれて変化します。スラグ温度は溶鉱口高さまで約500℃上昇します。これらの組成と温度変化は、スラグの物理的特性、特に液相線温度と粘度に相当な影響を与える可能性があります。
第3ゾーンは炉底のスラグ層です。スラグ形成ゾーンで生成されたスラグはスラグ層に集まり、炉底コークスの隙間を埋め、銑鉄層の上に「浮遊」します。銑鉄はスラグ層を通過して銑鉄層に達します。銑鉄がスラグ層を通過する際の銑鉄とスラグの大きな接触面積は、化学反応の速度論を改善します。これらの反応は銑鉄化学に相当な変化をもたらします。特に、スラグ層に入る前の[Si]と[S]含有量は、銑鉄層のそれらよりはるかに高くなります。スラグ形成ゾーンでのスラグ形成は、原料特性と炉運転の影響により炉ごとに大きく異なります。
スラグ構造 – スラグ構造の概念化(Fig.2)は、シリカによって形成される構造に基づいています。分子レベルでは、ケイ素原子は四面体の中心に位置し、四面体の各隅に1つずつ、4つの酸素原子に囲まれています(Fig.2a参照)。各酸素原子は2つのケイ素原子と結合しており、したがって各酸素原子は2つの四面体の隅となっています。酸素原子の共有により、すべての隅が共有される結晶状態では三次元のポリマーまたはネットワークが形成されます(Fig.2b)。シリカが加熱されると、一部の隅の結合が切れますが、溶融状態でもポリマーの性質は維持されます(Fig.2c)。
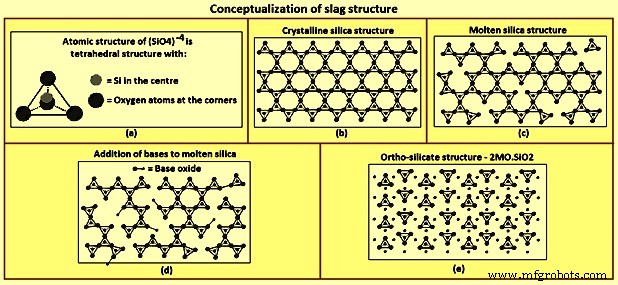
Fig 2 スラグ構造の概念化
CaOやMgOなどの金属酸化物の添加はポリマー構造を分解します。これらの酸化物は酸素供与体として働き、四面体の一隅の酸素原子を置き換え、四面体間の隅結合を切断します(Fig.2d)。さらに金属酸化物を添加するとポリマー構造の分解が進み、金属酸化物とシリカのモル比が2に達すると、すべての四面体間隅結合が切断されます(Fig.2e)。モル比2はケイ酸塩組成、すなわち2CaO・SiO2、2MgO・SiO2、CaO・MgO・SiO2に相当します。Al2O3はSiO2と同様にポリマーを形成し、塩基性酸化物から酸素原子を受け入れる働きをします。酸素を受け入れる酸化物(SiO2、Al2O3)を酸性酸化物、酸素を供与する酸化物(CaO、MgO)を塩基性酸化物と呼びます。
スラグ塩基度 – 多成分系の特性をその組成に関連付ける際、組成に基づく指標を開発することは非常に有用です。指標開発の問題は、システムの各成分の重要性を指標にどう反映させるかです。酸性酸化物(A)と塩基性酸化物(B)の異なる性質が、スラグ組成指標、通常「塩基度」と呼ばれるものを開発するために使用されてきました。開発された塩基度指標の例として、(i) 過剰塩基 = {(CaO) + (MgO)} – {(SiO2) + (Al2O3)}、(ii) 塩基度 (B/A) = {(CaO) + (MgO)} / {(SiO2) + (Al2O3)}、(iii) ベル比 = {(CaO) + 0.7(MgO)} / {0.94(SiO2)+ 0.18(Al2O3)}、(iv) 光学的塩基度 = {(CaO) + 1.11(MgO) + 0.915(SiO2) + 1.03 (Al2O3)} / {(CaO) + 1.42(MgO) + 1.91(SiO2) + 1.69(Al2O3)} などがあります。
塩基度指標は一般的なカテゴリーに分類できます。(i) 塩基と酸の量の差(式i)、(ii) 重量パーセントに基づく塩基/酸比(式ii)、(iii) モル濃度に基づく塩基/酸比(式iii)、(iv) 各成分の塩基度とそのモル濃度の和(式iv)。前記のスラグ構造の説明に基づく予想通り、スラグ組成の分子的性質を反映する指標、式(iii)と式(iv)はスラグ特性のより良い予測因子となります。しかし、式(ii)で定義される指標がおそらく最も一般的に使用されています。
温度の影響 – [Si]、塩基度、スラグ量 – BFにおける銑鉄温度の上昇に伴い[Si]量が増加します(Fig.3参照)。与えられた温度上昇に対する[Si]の増加量は炉ごとに異なりますが、傾向はすべての炉で同じです。[Si]が増加すると(SiO2)が減少し、したがって塩基度が増加しスラグ量が減少します。特定の[Si]増加に対する塩基度増加量はスラグ量の関数です。Fig.3aは、初期スラグ量200kg/tHM(キログラム/トン銑鉄)と300kg/tHM、および図に示された[Si]と銑鉄温度の関係におけるB/Aの変化を示しています。ここで示される通常の傾向は、スラグ量が大きいほど、同じ[Si]または銑鉄温度の変化に対するB/Aの変化が小さいということです。
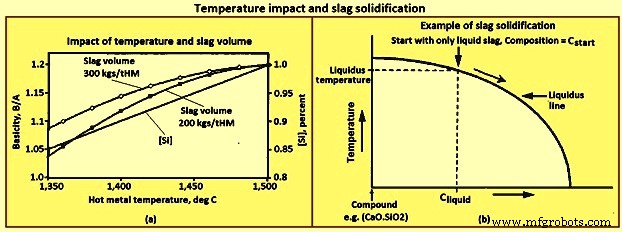
Fig 3 温度影響とスラグ凝固
スラグ凝固 – 一般的な融点の定義は、水のような単一成分系にのみ適用され、融点以上では液体のみ、以下では固体のみが存在します。スラグは多成分系であるため、特定組成を除き一般的な融点の定義は適用されません。大多数のスラグ組成は、一定の温度範囲で固相と液相の両方を持ちます。特定組成で液相のみが存在する最低温度を液相線温度と呼びます。
Fig.3bは、簡略化された相図上にスラグの凝固パスを示しています。液相のみが存在する温度で組成Cstartのスラグから開始します。スラグが冷却され、図上で垂直に下がると、液相スラグの組成は「液相線」との交点まで変化しません。この「液相線」との交点が組成Cstartの液相線温度です。液相線温度で左側にごく少量の固体化合物が形成されます。液相線温度よりさらに温度が低下すると、3つの変化が継続します。(i) 固体化合物がさらに形成される、(ii) 液相スラグ量が減少する、(iii) 液相スラグ組成が変化し、「液相線」に沿って右方向へ移動する。この例では形成化合物が2CaO・SiO2であるため、2CaO・SiO2はSiO2の約2倍のCaOを含むため、液相スラグの塩基度は冷却に伴い低下します。
凝固パスは、液相スラグ組成が化合物組成とかなり異なっていても化合物が形成され得ることを示しています。二カルシウムシリケート2CaO・SiO2のCaO/SiO2重量比は1.86です。CaO/SiO2が1.86に近いスラグでBFが正常運転されたことはありませんが、運転中のBFスラグにおいて相当量の二カルシウムシリケートが形成されることがあります。十分な二カルシウムシリケートが形成されると、冷却時に粉砕して塵となる固体スラグ、いわゆる「落下」または「ダスティング」スラグとなります。この崩壊は、二カルシウムシリケートが675℃で相変化を経て10%の体積膨張をすることによって引き起こされます。「落下」スラグを避けるためのガイドラインは、(CaO) < 0.9(SiO2) + 0.6(Al2O3) + 1.75(S) と報告されています。
相図は平衡条件に基づいていることを覚えておくことが重要です。平衡条件とは、冷却速度が反応速度(二カルシウムシリケート形成など)に比べて遅いことを意味します。上記の凝固パスは、スラグ造粒のような非常に高い冷却速度では、反応の動力学が遅すぎて化合物が形成されないため、組成が固体ガラス相にロックインされることで「バイパス」されます。スラグペレタイゼーションでは、やや低い程度ですが同様のことが起こります。
炉底でのスラグ流動 – 炉底でのスラグレベル制御は、特に銑鉄生産率が向上した場合、安定した炉運転を維持するために重要です。高スラグレベルはブラスト圧力の上昇とボッシュ壁の作用を引き起こし、原料の均一な下降を妨げます。スラグレベル制御の問題の一つは、タッピング中の炉底でのスラグ流動です。炉底では、スラグのタップホールへの流動は銑鉄の流動より困難です。銑鉄流動は、スラグと比較して銑鉄の密度が高いため、より大きな駆動力を持ちます。銑鉄流動パスは、デッドマンコークスの下および/または周囲の「コークスフリー」領域を主に通ると考えられています。スラグのタップホールへの流動パスはデッドマンコークスを通ります。
Fig.4は炉底の構成と、タッピング中の炉底段階の可能性のあるシーケンスを示し、タッピング終了時に偽ドライハース状態に至ります。銑鉄表面は、銑鉄の高密度とタップホールへの「コークスフリー」パスにより、タッピング中を通じて炉底全域で比較的平坦に保たれると考えられています。スラグ表面は、タップホール周辺領域では炉底の他の領域よりかなり低くなる可能性があります。スラグタッピングレートが炉底を横切るスラグ流動レートより高い場合、タップホール領域でスラグ枯渇が起こり、スラグ表面がFig.4のステップ4のようにタップホールに向かって下向きに曲がり始めます。スラグ枯渇は続き、タップホールにスラグがなくなり、炉底にまだ相当量のスラグが残っているにもかかわらず炉がドライに見える状態になります(Fig.4のステップ5)。炉底でのスラグ流動抵抗を最小化することは、タッピング終了時の炉底残留スラグを最小化します。炉底コークス床の気孔率を高め、スラグ粘度を低減することで、スラグ流動抵抗は減少します。
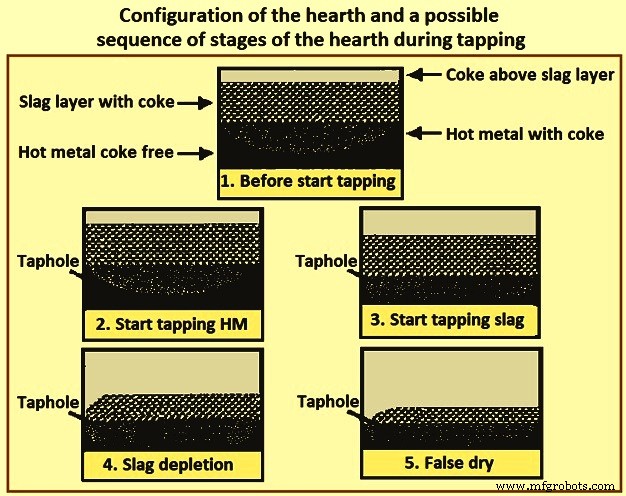
Fig 4 炉底の構成とタッピング中の段階シーケンスの可能性
酸化物系
スラグの約95%はSiO2、CaO、MgO、Al2O3で構成されます。低粘度要件は、この四元系の多様な成分で満たせます。MgOの存在を無視すると、三元酸化物系CaO-Al2O3-SiO2の相図(Fig.5)は、低Al2O3含有量でCaO-SiO2二元系に平行な低融点領域を示します。この領域は高SiO2含有量から2CaO・SiO2の飽和等温線まで、その後本質的に一定のCaO含有量で高Al2O3含有量に向かって延びています。スラグのMgO含有量は低融点領域の相対的位置を実質的に変えず、融点の絶対値のみに影響します。
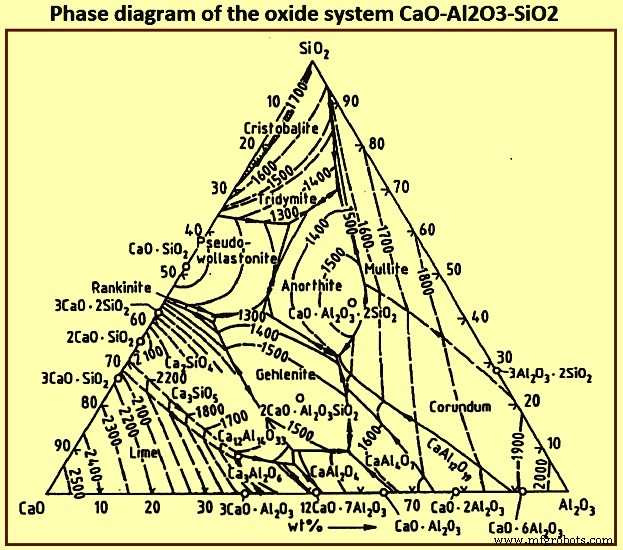
Fig 5 酸化物系CaO-Al2O3-SiO2の相図
BFスラグの基盤となる酸化物系は、スラグ中の一定割合のMgOの存在により修正された石灰-シリカ-アルミナ(CaO-SiO2-Al2O3)系です。Fig.6はCaO-Al2O3-SiO2-10% MgO系の相図を示します。
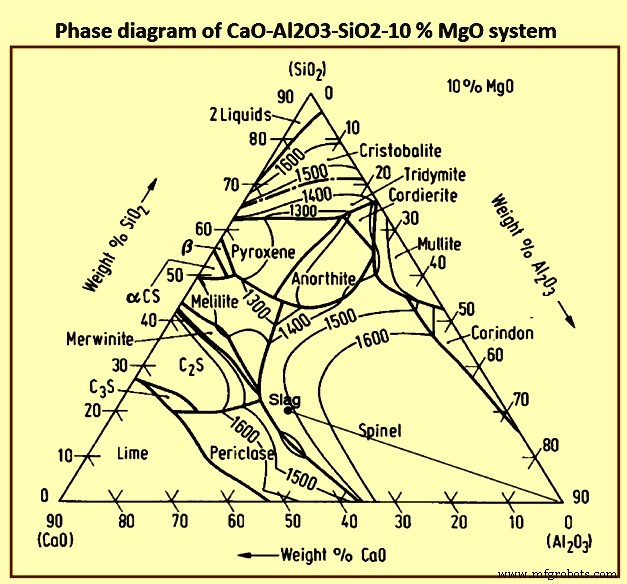
Fig 6 CaO-Al2O3-SiO2-10% MgO系の相図
様々な運転条件下で遭遇するBFスラグ組成をFig.7に示します。銑鉄の脱硫はスラグ塩基度、すなわちCaOおよび/またはMgO含有量の増加とともに増加するため、Fig.7の領域1は低硫黄原料の処理にのみ使用できます。ゲージ成分は通常低塩基度スラグを形成するため、領域1はフラックス添加なしのスラグ組成を大きく表します。低融点のため比較的低温で炉を運転できます。領域2は酸性ゲージ成分を持つ低鉄原料で到達されます。この運転モードが一般的であり、BF外での銑鉄の大幅な脱硫が必要です。炉内で適切な脱硫をもたらす塩基度を達成するには大量の石灰(CaO)添加が必要となり、スラグ量が多くなりコークスレートが上昇します。領域3は大型高炉で世界的に好まれるスラグ組成を表します。この場合、アルミナ含有量に応じて、必要なMgO含有量を満たすためにドロマイトを添加する必要があります。
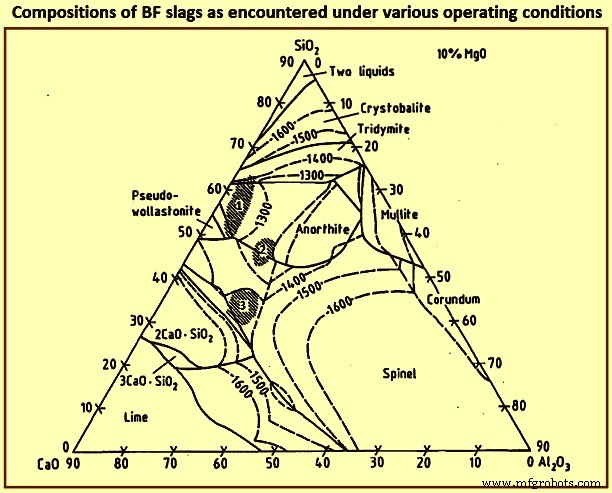
Fig 7 様々な運転条件下でのBFスラグ組成
表1にBFスラグの最適成分を示します。表1に示されるより高い塩基度(B)のスラグは、最適な軟化条件を好みます。ゲージ成分の軟化と融解範囲はB=0.5で約80~130℃、B=2で約20~50℃です。高塩基度スラグの高融点とフラックス大量添加による余分なエネルギー必要性のため、スラグ塩基度は約1.2に維持されます。
| 表1 BFスラグの最適組成 | |||
| Al2O3 | CaO | MgO | SiO2 |
| % | % | % | % |
| 5 | 43 | 16 | 36 |
| 10 | 44 | 14 | 32 |
| 15 | 44 | 12.5 | 28.5 |
| 20 | 45 | 11 | 24 |
| 25 | 48 | 8 | 19 |
| 30 | 56 | 5 | 9 |
| 35 | 54 | 4 | 7 |
スラグ特性
スラグの物理的・化学的特性は主にスラグ組成と温度の関数です。以下では、一般的な傾向を導き出す目的でこれらの関係を説明します。
液相線温度 – 4主要成分についての液相線温度と組成の関係は四元相図上に表されます。Fig.8は四元相図の三元断面から生成されています。Fig.8aと8bは相図ではありません。これらの図から2つの一般的な傾向が導かれます。第1に、液相線温度は(Al2O3)とB/Aの増加とともに上昇する。第2に、(MgO)が8%~14%の範囲では、(Al2O3)またはB/Aの増加による液相線温度上昇を最小化する傾向がある。
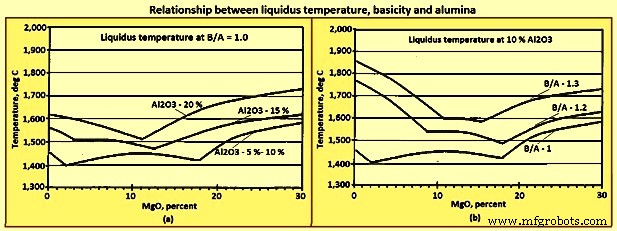
Fig 8 液相線温度、塩基度、アルミナの関係
粘度 – 粘度は材料の形状を変えるのに必要な力の量を測るもので、「ポアズ」という単位で報告されます。粘度が高いほど、液体を流動させるのにより多くの力が必要です。比較のために、20℃での水の粘度は0.01002ポアズ、典型的な許容スラグ粘度は2~5ポアズ程度、液体SiO2の粘度は約100,000ポアズのオーダーです。液体SiO2の高粘度はポリマー構造によるものです。塩基性酸化物によるポリマー構造の分解により粘度は低下します。すべての液相スラグの粘度がB/A増加とともに低下することはFig.9aに示されています。一般に、液体/固体混合物の粘度は浮遊固体量の増加とともに増加します。温度のスラグ粘度への影響は、液相線温度以下では以上よりもかなり大きいです(Fig.9b参照)。
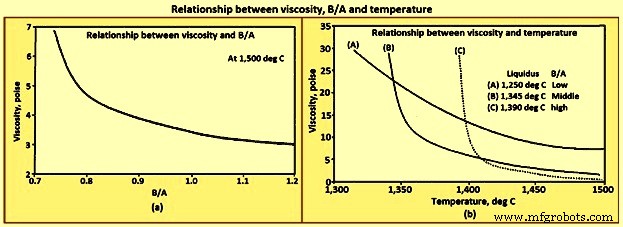
Fig 9 粘度、B/A、温度の関係
粘度について2つの一般的な傾向が見られます。液相線温度以上では、液相スラグの粘度は温度上昇とB/A増加とともに低下します。液相線温度以下では、粘度は温度上昇とともに低下し、B/A減少とともに低下します。
硫黄分配比 – BF製鉄は、プロセスのスラグ酸素ポテンシャルの違いにより、製鋼プロセスより優れた脱硫プロセスです。酸素ポテンシャルの脱硫への影響は、式 (CaO) + [S] = (CaS) + (FeO) で示せます。ここで酸素ポテンシャルは(FeO)で示されます。(FeO)が高いほど反応は左側に駆動され、[S]は高くなります。製鋼スラグの(FeO)が15~25%であるのに対し、BF炉底スラグの(FeO)は1%未満であるため、BFスラグの方が強力な脱硫スラグです。
本質的にBFに入るすべての硫黄は銑鉄とスラグで炉外に出ます。1トン銑鉄あたりの硫黄収支に基づき、[S]予測関係を開発できます。式(i) St = [S]/100 × 1,010 + (S)/100 × Svol (1,010は1%収率損失を含むトン銑鉄あたりの銑鉄kg数、Stはkg/tHM単位の硫黄負荷量(総硫黄重量)、Svolはkg/tHM単位のスラグ量(スラグ重量))。式(ii) Sp = (S)/[S] (Spは硫黄分配比)。式(i)から[S]を式(ii)に代入し[S]について解くと式(iii) [S] = St × 100 / (Sp × Svol + 1,010) が得られます。
スラグSpは式(iv) Sp = 147.7 × BB + 37.7 × [Si] – 190 と式(v) BB = {(CaO) + 0.7(MgO)} / {0.94(SiO2) + 0.18(Al2O3)} に基づき予測できます。ここでBBはベル比で定義される塩基度です。式(iv)の係数は特定炉の回帰分析から開発されたものです。式(iv)と式(v)でFig.10(a)を、式(iii)、(iv)、(v)でFig.10(b)を作成しました。
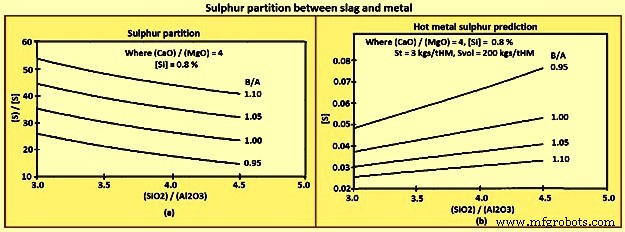
Fig 10 スラグと金属間の硫黄分配
上記式と図から導かれる一般的傾向は、(i) [S]はSt減少とSpおよびSvol増加で減少、(ii) しかしSpは通常B/A増加とともに増加、(iii) CaOはMgOより優れた脱硫剤、(iv) Al2O3はSiO2よりSpへの影響が小さい、です。
アルカリ容量 – 固体/液体対ガスの逆流により、BFでは「リフラックス(還流)」または「リサイクル」現象が起こり、特に硫黄、亜鉛、アルカリで顕著です。アルカリ金属カリウム(K)のリサイクルをFig.11aに示します。リサイクル現象とは、元素が固相または液相で炉内を下降し、炉の高温領域で気体種となって反応し、その後ガスとして炉上部へ上昇し、低温領域で固相/液相に吸収され再び反応する現象です。リサイクルにより、炉への投入量や排出量よりはるかに高い内部濃度が生じます。例えば内部K負荷が10kg/tHMになるのに対し、装入原料にはわずか2kg/tHMしか含まれていません。
アルカリはBFに有益な効果はなく、多くの有害な影響を与えます。アルカリは耐火物、コークス、鉱石に吸収され、耐火物とコークスの劣化、鉱石の膨張を引き起こします。アルカリはスカブを形成し、剥がれて炉の熱条件を乱したり、蓄積して原料とガス流を収縮させたりします。アルカリはすべての石炭、コークス、そしてやや少ない程度ですが鉱石に含まれるため避けられません。アルカリ負荷は可能な限り最小化すべきです。
アルカリの一部はトップガスで炉外に出ます。その量はトップ温度プロファイルの関数です。残りのアルカリはスラグで除去されなければなりません。スラグが炉からアルカリを除去する能力をスラグのアルカリ容量と呼びます。アルカリ容量のスラグ組成と温度への依存性をFig.11bに示します。一般的にアルカリ容量は低いB/Aと低い温度で増加します。
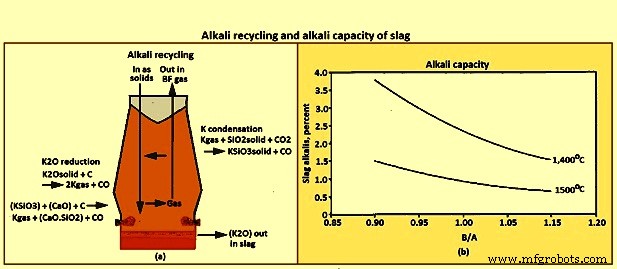
Fig 11 アルカリリサイクルとスラグのアルカリ容量
シリカ活度 – 生成される[Si]は原料、炉運転、スラグ化学に依存します。スラグ化学の影響は式 [Si] = (SiO2) × GSiO2 / GSi × Keq / (P^2)co で示されます。ここでCOは一酸化炭素。この式は、反応 (SiO2) + 2C = [Si] + 2COgas の平衡定数 Keq = {ASi × (P^2)co} / {ASiO2 × Ac}、(SiO2)と[Si]の活度の定義 ASiO2 = (SiO2) × GSiO2 および ASi = [Si] × GSi、炉底の炭素活度が1と仮定することから導かれます。式 [Si] = (SiO2) × GSiO2 / GSi × Keq / (P^2)co が示唆する傾向は、(SiO2)減少に伴い[Si]が減少することです。
スラグ設計要因
一部のBFでは、鉱石のゲージとコークス灰から形成される典型的なスラグ組成は、9% CaO、5% MgO、75% SiO2、10% Al2O3です。この組成のスラグは液相線温度が約1,600℃オーダーで、液相線温度以上でもよく流れません。したがって、CaOとMgOを原料に添加してゲージと灰を「フラックス」し、許容可能な液相線温度と流動特性を得ます。
基本的なスラグ設計は、原料とコークスと共に使用するフラックスの種類と量を選択し、許容可能な特性を持つスラグを生成することです。原料とコークス選択は、地元対輸入、選鉱度などの経済的問題によって大きく駆動されます。これらの経済的駆動力により、世界中で幅広いスラグ組成が生じています。
正常運転のためのスラグ設計で考慮すべき一般的要因は、(i) 液相線温度、すなわちスラグが炉底と鋳造室で完全に液相であること、(ii) 粘度、すなわちスラグが低粘度・高流動性を持ち、炉底から鋳造ラナーを排出できること、(iii) 硫黄容量、すなわちSpが仕様内の銑鉄硫黄含有量を生産するのに十分であること、(iv) アルカリ容量、すなわちスラグアルカリ容量が炉内アルカリ蓄積を防ぐのに十分であること、(v) 銑鉄ケイ素制御、すなわちスラグ化学が[Si]に与える影響を考慮すること、(vi) スラグ量、すなわちスラグ特性と銑鉄品質の安定性に寄与するほど十分高いが、過剰燃料を必要としたり炉不安定に寄与したりしない程度、(vii) 堅牢な特性、すなわちスラグ特性が通常運転変動(特に銑鉄温度)に対して可能な限り鈍感であること、(viii) 最終用途、すなわちスラグ最終用途の要件を考慮すること、です。
スラグ設計は、上記要因が独立ではなく、設計は常に上記要因のバランスを取り、相反する傾向を解決することを含むことを認識する必要があります(表2)。
| 表2 通常の相反する傾向 | ||
| 望ましいパラメータ | 塩基度 | Al2O3 |
| 液相線温度低下 | 低い | 低い |
| 粘度低下 | 高い | |
| K除去増加 | 低い | 低い |
| [S]低下 | 高い | 高い |
| [Si]低下 | 高い | 高い |
スラグ設計の2例を以下に説明します。第1例(表3)では、[S]を悪化させずにアルカリ除去を増やすことが課題です。解決策は、原料中のSiO2を追加してスラグ量を増やし、同時にスラグ塩基度を下げることです。
| 表3 K2O除去増加のためのスラグ設計例 | |||||
| 塩基度 | スラグ量 | K2O | K2O除去 | (S) | S除去 |
| B/A | kg/tHM | % | kg/tHM | % | kg/tHM |
| 1.10 | 225 | 0.47 | 1.30 | 1.82 | 5.00 |
| 1.05 | 282 | 0.55 | 1.55 | 1.77 | 5.00 |
| 1.00 | 290 | 0.63 | 1.85 | 1.72 | 5.00 |
| 0.95 | 298 | 0.71 | 2.10 | 1.68 | 5.00 |
第2例(表4)では、スラグと炉運転の他の特性に悪影響を与えずに[Si]を下げることが課題です。解決策は、石英岩(高Al2O3原料)を使用して(Al2O3)を増やし、(SiO2)を減らすことで、(CaO)と(MgO)を一定に保ちます。スラグ化学の変化により[Si]と[S]の両方が減少します。
| 表4 より低い[Si]のためのスラグ設計例 | |||||
| 期間 | 単位 | ベース | No.1 | No.2 | No.3 |
| 塩基度 | 1.12 | 1.13 | 1.13 | 1.12 | |
| (MgO) | % | 11.8 | 11.5 | 11.7 | 11.5 |
| (Al2O3) | % | 7.8 | 10.2 | 10.3 | 11.7 |
| [Si] | % | 0.76 | 0.53 | 0.54 | 0.49 |
| [S] | % | 0.043 | 0.031 | 0.029 | 0.026 |
BF後のスラグ
BFスラグの利用は、処理経済性と市場需要によって駆動されます。スラグ生産組織が処理と販売を行う場所では、市場は地域的で最小限の処理となりがちです。現在の傾向では、独立組織がスラグランナー末端で液体スラグの所有権を取得するため、より広範な処理を伴うより広い市場が形成されています。製品スラグは冷却速度によって分類できます。
徐冷スラグは低冷却速度で生成されます。これらはピットで凝固し、頻繁に水噴霧で冷却されるスラグです。徐冷スラグの最大用途は道路建設、鉄道バラスト、骨材です。徐冷スラグはセメント、鉱物ウール断熱材、屋根材、ガラス製造にも使用されてきました。
ペレタイズドスラグと造粒スラグは高冷却速度で生成されます。ペレタイズドスラグは液体スラグを回転ドラムに注ぎ、時には水と共に注ぐことで生成されます。造粒スラグは、液体スラグを大規模なスラグ水槽に直接注ぐか、高圧水噴霧でスラグを液滴に破砕することで生成されます。急冷スラグは徐冷スラグと同じ用途に使用されてきました。急冷スラグの高ガラス含有量は、ポートランドセメント生産に特に適しています。
製造プロセス