



転炉耐火物ライニングの最適化:最大可用性と耐食性の実現
転炉(BOF)における耐火物ライニングの目的は、コンバーター操業中に最大の炉可用性を提供し、生産要件を満たし、可能な限り最低の比耐火物消費を確保することです。これを達成するには、(1)ライニング設計の最適化、(2)ライニングメンテナンス実務の最適化、(3)コンバーター操業時の優れた技術的規律の維持、が不可欠です。典型的な耐火物ライニングは、コンバーター断面図の図1に示されています。
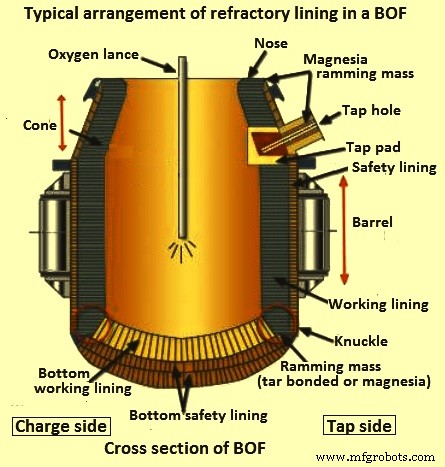
図1 BOFにおける典型的な耐火物ライニング配置
ライニング設計
BOF耐火物ライニングの摩耗は、摩耗メカニズムに影響を与える複数の要因が個別または複合的に作用することによるものです。これらの要因は以下の通りです:
- 熱時間(スラグと溶鋼のコンバーター内滞在時間を決定)
- スラグ化学組成による化学的侵食
- 溶鋼とスラグの温度
- 溶湯酸化状態による腐食
- 酸素吹錬時および転炉傾動時のスラグ・金属による浸食
- 粉塵とガスの衝撃・摩耗
- スクラップと金属投入時の衝撃
- 酸素ジェットの衝撃と貫入
- 1ヒート中の熱サイクル
- デスカリング時の機械的損傷
これら要因の多様な作用により、コンバーター内には多数の摩耗エリアが存在します。
コンバーター操業とライニング構成は、コンバーターのライニング寿命に多大な影響を与えます。溶鋼取鍋温度は、特定鋼種鋳造に必要な過熱度と、特定プラントで利用可能な二次精錬設備によって大きく変動します。コンバーター内溶湯の酸化状態は、BOFライニング摩耗の観点から極めて重要であり、高温によって悪化します。スラグ化学組成はいくつかの点で重要です。マグネシアカーボン(MgO-C)レンガは塩基性耐火物であり、塩基性スラグを必要とします。生成される塩基性スラグは、レンガから酸化マグネシウム(MgO)を飽和レベルまで溶解しようとします。典型的なMgO飽和は、温度と酸化状態にもよりますが、約8%で発生します。したがって、MgOを通常は焼成ドロマイトの形で添加しない場合、スラグはライニングを優先的に溶解し、ライニング摩耗を増大させます。スラグ化学組成は、塩基度とMgO含有量が高レベルのFeOと温度上昇による反応速度増大で希薄化されるため、酸化状態と温度とも関連します。浸食と摩耗効果は、製鋼時に採用される実務と大きく関連します。
理想的ライニング設計と現実
理論的には、コンバーター耐火物ライニングは、キャンペーン終了時に材料が無駄にならないよう、耐火物種類と厚みを変えて設計されます。つまり、コンバーターライニングのすべてのゾーン(図2)が同時に停止厚まで摩耗するようにします。しかし実際には、これは起こらず、一部ゾーンの耐火物が他ゾーンより速く摩耗します。バランスの取れたライニング設計は、常に最適耐火物コストでライニング寿命改善を目指します。バランスライニングとは、コンバーター内の耐火物摩耗パターンを慎重に研究した上で、異なるゾーンに異なる品質と厚みの耐火物を使用するライニングです。このタイプは、摩耗が少ないライニングセグメントには低品質または薄い耐火物を割り当て、摩耗パターンが高いセグメントにはより高い耐摩耗性(通常コストも高い)を持つ耐火物を割り当てるため、ゾーナルライニングとも呼ばれます。
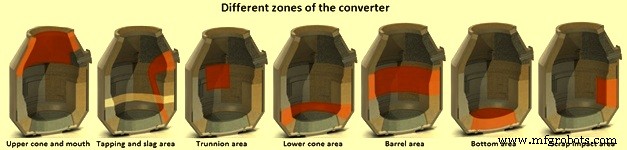
図2 コンバーターの各ゾーン
コンバーターライニング用耐火物品質
コンバーターライニングに通常使用される耐火物品質は、タール結合ドロマイト、ピッチ結合ドロマイト、ピッチ結合マグネシアから、樹脂結合、金属添加、黒鉛、焼結および/または融解した99%純度のMgOで作られる先進耐火物まで多岐にわたります。耐火物は、コンバーター内での1ヒート中の高温と急速に変化する環境条件に耐える特性の組み合わせを持つよう作られます。コンバーター耐火物には、高温強度、酸化抵抗性、スラグ抵抗性などの特性バランスが期待されます。現在、MgO-C耐火物がコンバーターライニングで最も一般的です。
MgO-C耐火物の品質向上変数
MgO-C耐火物の品質向上とコンバーターライニング寿命改善に関連する変数は以下の通りです:
- 使用するマグネシア粒のタイプ(化学組成、結晶サイズ、密度)
- 結合タイプとレンガプレスのサイズ(摩擦/油圧)
- 結合剤(ピッチ、樹脂、量、再含浸)
- 使用する黒鉛のタイプ(純度、サイジング、量)
- 酸化防止剤(タイプ、量、サイジング)
- レンガ物理特性(密度、気孔率、強度(高温・常温))
フリクションプレスか油圧プレスか、そのタイプとサイズはレンガ特性に影響します。
マグネシア粒
MgO-Cレンガの最大成分はMgO粒であるため、粒の組成と特性がレンガ特性に重要な役割を果たします。複数タイプのMgO粒が利用可能です。塩基性スラグ、浸食、摩耗、高温などに耐えるには、高品質MgO粒が必要です。粒密度、サイズ、化学組成が重要です。化学組成では、粒の石灰(CaO)/シリカ(SiO2)比が重要です。CaO/SiO2比はゼロか2:1以上である必要があり、これにより高融点相である二珪酸二カルシウムの生成が保証されます。一部のMgO粒はCaO/SiO2比が6:1まで高いものがありますが、これらは水和を受けやすくなります。CaO/SiO2比が低いと低融点相が生成し、高温強度の喪失は壊滅的です。粒中に生成される第2相鉱物の量も重要で、SiO2含有量は可能な限り低く(0.3%未満)する必要があります。ホウ素(B)の高含有も極めてクリティカルで、粒の高温強度を破壊します。
粒密度
粒密度は3.2g/cm³から3.5g/cm³以上まで変動します。低粒密度は高気孔率を意味し、スラグ浸透を受けやすくなります。
結晶サイズ
大粒結晶は通常、微小結晶粒より優れた性能を発揮します。これは隙間気孔率の減少によりスラグの結晶粒界への浸透機会を減らし、高温操業中にレンガ内のCによるMgO還元への感受性を低下させるためです。還元プロセスはレンガ内のCと粒内のMgOの双方を破壊し、マグネシウム(Mg)金属蒸気とCOガスを生成します。結晶サイズは通常、140ミクロン以上を大粒と見なします。融解MgO粒サイズは1000ミクロンを超えることもあります。ただし、融解粒材料は化学組成と結晶サイズにばらつきがある場合があります。
結合剤
MgO-CレンガはC結合レンガで、バインダーのコークス化後に残る微細分散Cの残渣がレンガを保持しています。
使用する黒鉛のタイプ
黒鉛は製鋼スラグに対して非濡れ性であり、スラグのレンガへの浸透とその後のMgO粒溶解を防止します。黒鉛はまた熱伝導性が高く、レンガ表面から熱を逃がすことで攻撃的反応の反応速度を低下させます。化学的にはすべての黒鉛は純粋なCですが、すべて多少の灰分(黒鉛鉱床に見られる粘土鉱物)を含みます。不純な黒鉛はSiO2やAl2O3(アルミナ)などのフラックスをレンガに添加することになり、悪影響のみをもたらします。フレーク黒鉛が通常使用されます。これはアモルファス黒鉛より酸化抵抗性が高く、熱伝導性も高いためです。一般的に使用される黒鉛量は5〜25%で、他条件が同等なら黒鉛含有量が高いほどレンガのスラグ抵抗性と熱伝導性が高まります。
酸化防止剤
金属粉をMgO-Cレンガに添加します。これらはO2のスカベンジャーとして作用し、黒鉛とC結合の酸化を遅らせます。これら粉末は、レンガ内で複雑な金属-炭化物-酸化物結合を形成することで高温強度を著しく改善します。
BOFライニング設計はプラントごとに異なり、それぞれ所望の寿命と可用性を達成し、BOFの異なるエリアにおける異なる摩耗メカニズムによる摩耗を均等化しようと意図されています。典型的なコンバーターゾーナルライニングを図3に示します。
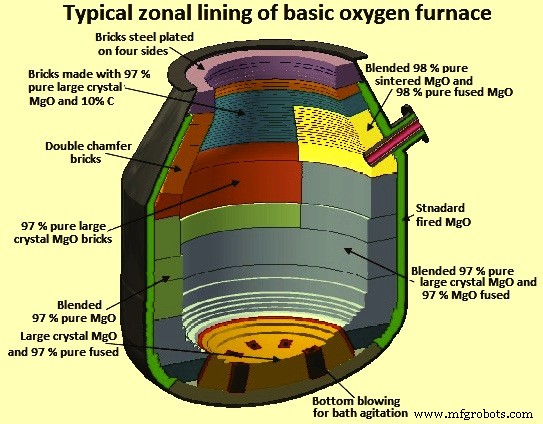
図3 典型的なコンバーターゾーナルライニング
ライニングメンテナンス実務
コンバーターでの耐火物ライニング寿命向上のため、複数のライニングメンテナンス実務が採用されています。
レーザービームによる耐火物摩耗測定
レーザービームを用いてライニング厚を測定する技術です(図4)。現在広く使用されている手法です。この技術では、レーザービームをコンバーター本体の校正ポイントに照射し、摩耗したライニングのポイントと比較します。コンピュータ解析により残存ライニング厚をプロットします。この情報は、異なる耐火物の摩耗率比較とシェル損傷回避にも有用です。この技術の有用性は、ガンニングによる必要な炉メンテナンスの決定と制御にあります。レーザービームを使用することで、実際にガンニングメンテナンスを必要とするエリアを特定し、必要なガンニングメンテナンスを実施できます。必要なガンニング材量も制御可能です。
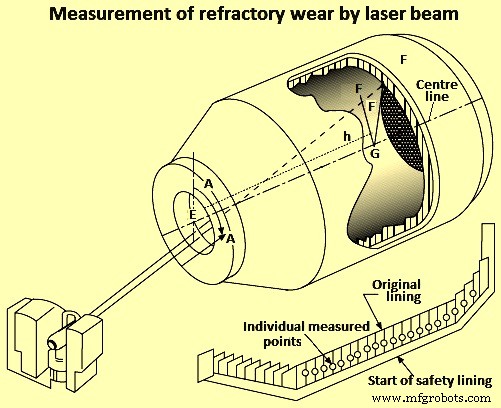
図4 レーザービームによる耐火物摩耗測定
MgOレベル管理
スラグのMgOレベルはライニング寿命改善の極めて重要な要因です。目的は、操業温度でのスラグ飽和レベル以上のMgOを投入することです。スラグ中の高MgOは、スラグコーティング時のコーティング特性とスラグスプラッシング時の付着特性の双方を改善します。MgO源は通常低コストのマグネシア源です。使用済み塩基性ライニング材もこの目的で使用可能です。スラグ中のMgOレベルは取鍋温度に基づいて設定されます。
スラグコーティング
コンバーターを揺動させてスラグの作業ライニングを作る基本技術です。コンバーター操業中にかなりの注意を要する技術です。スラグコーティング実務の成功要件は:(1)適切なタイプのスラグ選定、(2)適切な量の添加によるスラグ調整、(3)正しいコンバーター揺動、(4)必要時のスラグ処分、(5)最適タイミングでのコーティング実施、です。これら項目をよく計画し、正しく実行することで適切なスラグコーティングが可能になります。
スラグスプラッシング
スラグスプラッシング技術は、コンバーターライニング寿命の大幅な向上に貢献します。名前の通り、製鋼プロセスからの残留スラグを調整し、耐火物表面にコーティングを形成して、次ヒートでの摩耗ライニングとして機能させます。液状粘性スラグを高圧窒素(N2)でコンバーターの各部位に吹き付け、作業ライニングに付着させます。スラグスプラッシング技術は、前ヒート取鍋後と次ヒート開始前の数分間で実施します。コンバーターの浸食対策とフリーズライニング形成のために開発されました。スプラッシュされたスラグは次ヒートで作業ライニングとして機能します。コンバーターライニング寿命延長の強力なツールとなっています。酸素ランスでN2を残留スラグに吹き付ける方法です。スラグスプラッシングには2〜3分かかり、コンバーター垂直状態で実施します。N2流量はランス高さに基づき制御され、通常自動化されています。
ガンニング
この技術はライニング寿命延長に役立ちます。通常モノリシック耐火物を、トラニオン、スラグラインなど激しい摩耗を受けるエリアにガンニングします。ガンニングは通常選択的エリアのみで実施されます。プロセスの過酷な環境に対応するため、シュータータイプのガンが使用されます。ガンニング材は通常水系です。ガンニング材とその品質について多くの研究が行われ、品質は継続的に改善されています。ガンニング材にはコストがかかるため、ガンニング量は製鋼時の比耐火物コストとバランスを取る必要があります。
コンバーターライニングとライニング材料
コンバーターライニングでは通常、2層の耐火レンガが使用されます。シェルを保護する薄い安全ライニング(厚さ通常150〜225mm)と、厚い作業ライニング(厚さ通常450〜750mm)で構成されます。安全ライニングの大部分は通常、複数の作業ライニングキャンペーンを通じて持続します。安全ライニングは鋼製リテナーリングとモルタルで固定されます。コンバーターライニングはシンプルで、以下の手順で構成されます。
- キャンペーン終了後にコンバーターライニングを冷却し、残存使用済み作業ライニングを機械的手段(通常デブリッキングマシン)で除去。除去された耐火物はコンバーターを反転位置に回転させて落下させる
- 安全ライニングの損傷部分を修復し、モルタルなしで作業ライニングを設置
- 原則として、作業ライニングは最小限のレンガ切断で、リング状キー構造(ホットフェイスがコールドフェイスより小さいテーパー形状でレンガを固定)で設置
コンバーター各ゾーンの摩耗条件と推奨耐火物
底部
溶融金属、スラグ、ガスによる耐火物浸食が発生します。合吹コンバーターの場合、ガス冷却トラニオンと底部ライニングの温度勾配により熱機械的応力が発生します。MgO-Cライニングはコンバーター底部エリアでは性能向上が見込めません。ヒート中の深吹きがある場合、底部の摩耗が速まります。キャンペーン中の底部修復は、ドロマイトリッチ粘性スラグでの底部構築、または液状スラグと破砕塩基性レンガの混合物による底部パッチングで通常実施されます。コンバーターの合吹操業は底部に高応力を与えるため、このエリアには修飾剤添加・ピッチ含浸した焼成MgO耐火ブロックが通常使用されます。
底部トラニオンと周辺
トラニオンを通じた底吹きと浴撹拌は、周辺エリアの耐火物局所摩耗に寄与します。摩耗は溶鋼乱流による耐火物浸食と、冷ガス流による熱応力によるものです。融解MgOベースの高密度・低気孔率ピッチ結合含浸MgO-C耐火ブロックがこの用途に適しています。
チャージパッド
チャージパッドは通常タップホールの真向かいに位置します。落下スクラップ(ブルームエンドなど重量物含む)による衝撃荷重を受けます。溶鋼もチャージパッドを浸食します。さらに、サンプリングプローブと温度プローブが傾斜したベッセルのこの側から挿入されるため、高温スラグがチャージパッドエリアを洗浄します。チャージパッドへの初期耐火物ソリューションはピッチ含浸焼成MgOレンガで見出されました。MgO-C材料使用によりコンバーター寿命が延びたことで、チャージパッドが主要摩耗エリアとなり、金属添加した樹脂結合MgO-Cが良好な性能を得るために使用されています。これら材料は衝撃抵抗性が良く、靭性と強度を兼ね備え、黒鉛存在によるスラグ浸入抵抗性を提供します。
タップエリア
高温溶鋼による浸食と液状スラグによる腐食を受けます。タップエリアの耐火物開発はチャージパッドエリアの開発と同様の傾向にあります。初期材料は、金属添加したピッチ結合含浸MgO-Cに置き換わっています。タップエリアの主要摩耗プロセスが高温スラグ攻撃であるため、大結晶サイズMgOから製造される耐火ブロックが急速に標準化しつつあります。ピッチ結合含浸耐火物は、耐火ブロック気孔内のCによる浸透スラグ酸化物の還元作用により、タップエリアで優れた性能を発揮することが分かっています。
スラグゾーン・クロスオーバー
このエリアは、下部タップエリアと静止浴上部レベルの交差点に位置し、スラグ攻撃、高温、浸食など複数の攻撃モードを受けるため非常に複雑です。これらすべての攻撃が取鍋時に発生します。高温スラグ攻撃抵抗性と酸化抵抗性を兼ね備えた耐火物が必要です。大結晶サイズMgOベース、高純度フレーク黒鉛含有、金属添加したピッチ結合含浸MgO-Cが良好な結果を示しています。高純度黒鉛フレークの使用は、黒鉛フレークに固有の不純物酸化物による「自己酸化」を制限する点で特に有用です。
トラニオンゾーン
コンバーターのトラニオンゾーンは、回転軸上にあるためスラグ洗浄が不可能で、最もメンテナンスが困難です。耐火物摩耗は主にC結合の酸化による作業面喪失です。このエリアのガンニングが唯一の実用的メンテナンス方法であり、高酸化抵抗性耐火ブロックが好まれます。
メインバレル
コンバーターのメインバレルは便宜上、以下の2エリアに分けられます:
- ナックル
- 上部側壁
コンバーターのナックルエリアはしばしば主要摩耗エリアですが、設計変更で性能改善が頻繁に可能です。ナックルエリアは主に激しいスラグ腐食を受け、特にコンバーター非吹錬時に顕著です。スラグ腐食と浸食に対する非常に優れた抵抗性を持つ耐火物が必要です。
上部側壁はスラグ攻撃を受けますが、極端な温度サイクルにもさらされます。優れたスラグ抵抗性を持つ材料が使用されます。しかし、このエリアの耐火物ライニングはスラグコーティングを取得・保持する能力も必要です。
サンプリングスラグライン
チャージパッドの両側に分布するコーンエリアは、温度測定とサンプルプローブ浸漬のためにベッセルを傾斜させた際に、スラグによる優先的攻撃を受けます。ピッチ結合含浸MgO-Cがこのエリアで良好な性能を発揮します。
コーン
コーンエリアは、捕捉粒子を伴う高速ガスによる高温浸食を受けます。酸化雰囲気です。樹脂結合MgO-C材料がこのエリアで良好な性能を発揮します。
上部コーン
上部コーンの上位6〜10リングでは、摩耗メカニズムがスカル除去時の耐火物材料損失によって変化します。機械的デスカリング中にレンガ端部の漸進的喪失またはレンガ全体の脱落により、上部コーンの耐火レンガが損傷します。高い靭性と強度、酸化抵抗性を併せ持つ耐火物がこのエリアの前提条件です。酸化時に膨張してレンガリングを締め付ける共型金属プレート付きピッチ結合含浸MgOが、このエリアで最も成功している耐火材料です。
製造プロセス