



熱間圧延炭素鋼ストリップの酸化スケール除去:効率的なピックリング技術
ピックリング(酸洗)は、冷間圧延の前工程として鋼表面を準備する(スケールや酸化物を除去する)ために実施されます。熱間圧延鋼ストリップから酸化スケールを完全に除去することは、圧延ロールの摩耗防止と冷間圧延製品の表面欠陥防止のために不可欠です。スケール厚さは主に熱間圧延機の加工パラメータ、特にコイリング温度に依存しますが、圧延プロセス自体も顕著な影響を与えます。
酸化スケールの生成と構造
酸化スケールは、熱間圧延時に鋼表面が空気中の酸素(O₂)と反応して鉄(Fe)酸化物を形成することで生成されます。この酸化物層をミルスケールと呼びます。ミルスケールは実際には、FeとO₂の比率が異なる3層の鉄酸化物で構成されています(図1)。最外層はヘマタイト(Fe₂O₃、酸素30.1%)、中間層はマグネタイト(Fe₃O₄、酸素27.6%)、最内層はウィスチート(FeO、酸素22.3%)です。全酸化物が存在する場合、スケールの中間層はマグネタイトとなります。566℃以上ではウィスチートが主酸化物ですが、566℃以下で冷却される際に一部が鉄とマグネタイトに変態します(4FeO = Fe₃O₄ + Fe)。棒鋼・形鋼圧延のような急冷では、相当量のウィスチートが冷却製品に残留します。コイル状ストリップのように冷却が比較的緩やかな場合、冷却製品のスケール主成分はマグネタイトとなります。
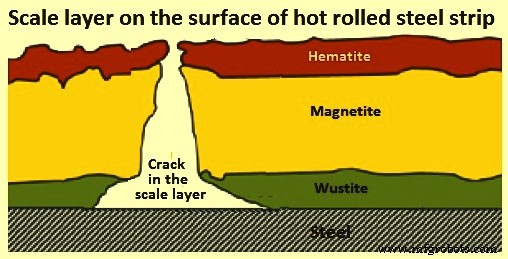
図1 熱間圧延ストリップ表面のスケール層
ピックリングプロセスの概要
ピックリングは、鋼表面からスケールを除去するために用いられる最も一般的なプロセスです。ピックリングとは、水溶性酸溶液への浸漬によるスケールの化学的除去を指します。このプロセスは1700年代後半に、酢に浸して鋼板を脱スケールしたことに起源を持ちます。バッチ式か連続式かという時間制約、スケールの厚さ、組成、物理的性質(クラックの有無)に応じて、使用する酸溶液の種類、濃度、温度には大きなバリエーションがあります。図2はピックリングプロセスの主要な入力と出力を示しています。
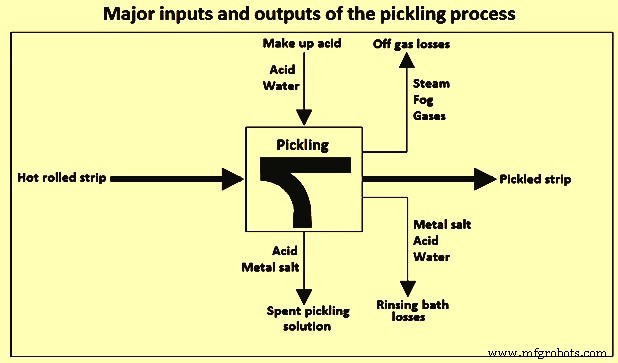
図2 ピックリングプロセスの主要入力と出力
熱間圧延鋼ストリップとピックリング済み鋼ストリップの表面を図3に示します。
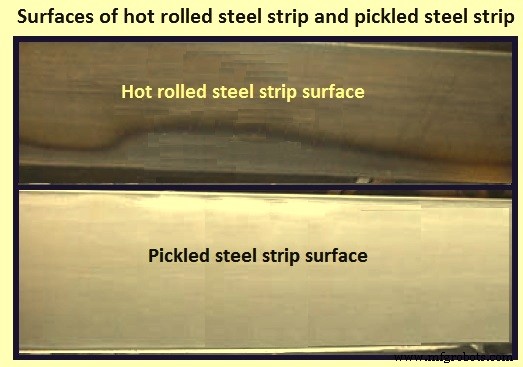
図3 熱間圧延鋼ストリップとピックリング済み鋼ストリップの表面
ピックリング液
炭素鋼(C鋼)の場合、ほとんどのバッチ式ピックリングでは硫酸(H₂SO₄)が使用されますが、1994年時点で熱間圧延ストリップの連続操業では塩酸(HCl)が選択されるピックリング剤となっています。HCl酸ピックリングは1964年に開始され、多くのピックリング設備が徐々にHCl酸へ切り替わりました。HClとH₂SO₄の混合酸もバッチ式で使用されており、H₂SO₄酸ピックリング槽に岩塩(NaCl)を添加することが多いです。この方法はHCl酸に特徴的な明るいピックリング表面とピックリング速度向上を期待されますが、欠点もあります。HCl単独で可能な迅速なスケール除去速度を達成するために必要なHCl/H₂SO₄比率は高すぎて経済的ではなく、混合酸は現在使用されている多くの廃ピックリング液処理方法では適切に処理できません。
H₂SO₄酸ピックリングの利点: (1) 酸をより頻繁に再生可能、(2) 温度上昇により低濃度でも効果的にピックリング可能、(3) 硫酸第二鉄(FeSO₄)の回収が容易、(4) 温度調整でピックリング速度を制御可能。
H₂SO₄酸ピックリングの欠点: (1) 基材鋼への酸攻撃が大きい、(2) 鋼へのH₂拡散が大きい、(3) ピックリング残渣が付着しやすい、(4) 酸溶液の加熱が必要。
HCl酸ピックリングの利点: (1) 常温で使用するため加熱コスト削減、(2) より広範囲のスケール除去、(3) H₂拡透透過が少ない、(4) ピックリング表面へのFe塩析出が少ない。
HCl酸ピックリングの欠点: (1) 常温以上で加熱時にヒューム発生、(2) 酸回収システムが高価、(3) 設備への腐食性が強い、(4) H₂SO₄酸より廃棄コストが高い。
表1は、連続ピックリングラインでのH₂SO₄酸とHCl酸によるピックリング比較を示しています。
| 表1 連続ピックリングラインでのH₂SO₄酸とHCl酸によるピックリング比較 | ||||
|---|---|---|---|---|
| 番号 | 項目 | 単位 | 値 | |
| H₂SO₄酸 | HCl酸 | |||
| 1 | 出側ストリップ重量 | トン | 0.99 | 0.98 |
| 2 | 単位消費量 | |||
| 3 | 電力 | kWh | 18.5 | 18.5 |
| 4 | 水 | m³ | 2.1 | 1.4 |
| 5 | 補給酸 | kg | ||
| 6 | H₂SO₄(25%溶液) | kg | 85 | |
| 7 | HCl(17%溶液) | kg | 140 | |
| 8 | 労働 | 人時 | 0.35 | 0.35 |
| 9 | 残渣 | |||
| 9a | 廃酸 | kg | 90 | 160 |
| 9b | 廃酸中硫酸塩 | kg | 18 | |
| 9c | 廃酸中塩化物 | kg | 22 | |
HClやH₂SO₄以外の酸も、炭素鋼からの錆とスケール除去に使用されてきました。クエン酸、シュウ酸、ギ酸、フッ化水素酸、フルオロホウ酸、リン酸などはすべて鋼からミルスケールを除去できますが、除去速度は一般的にほとんどの商業用途、特に連続操業では有用または経済的とは見なされていません。
スケール除去メカニズム
鉱物酸によるピックリングは、スケールのクラックを通じた酸の浸透、続いて酸と最内層スケールおよび基材鋼との反応を含みます。酸が基材鋼と反応して生成する水素(H₂)ガスと、FeOの溶解が、外層スケールの鋼表面からの剥離を助けます。
H₂SO₄酸とFeO、または実質的にFe₃O₄とFeの混合スケールとの反応で硫酸第二鉄(FeSO₄)と水が生成する式:(i) FeO + H₂SO₄ = FeSO₄ + H₂O、(ii) Fe₃O₄ + Fe + 4H₂SO₄ = 4FeSO₄ + 4H₂O。H₂SO₄酸と基材鋼の反応でFeSO₄とH₂ガス生成:Fe + H₂SO₄ = FeSO₄ + H₂(g)。
H₂SO₄酸ピックリングでは、酸がミルスケールのクラックを通じて鋼表面に達し、表面鉄を溶解します。この過程でH₂泡が生成され、スケールがH₂によって緩みます。酸によるスケール溶解は遅いプロセスのため、スケールは槽底に沈み徐々に溶解します。両ピックリング反応は発熱反応ですが、冷間ストリップ加熱と周囲大気への熱損失を補うには不十分で、槽加熱が必要です。加熱は蒸気で行われます。ピックリングが基材鋼への酸攻撃で進行するため、過剰ピックリングのリスクが高いです。ピックリング生成物はFeSO₄で緑色を呈し、一般的にH₂SO₄酸再生時に回収されます。H₂SO₄酸ピックリングは酸濃度と温度に依存します。酸濃度を0%から25%へ増加させるとピックリング速度は比例して上昇します。25%以上では上昇は緩やかです。温度効果は、25℃〜95℃の間で6〜8℃上昇ごとにピックリング速度が2倍になります。
HCl酸の場合、スケール除去は主に酸化物への直接攻撃を含みます。しかし、スケールのクラックを通じた酸浸透もスケール除去プロセスに寄与しますが、H₂SO₄酸の場合より効果は小さいです。HClとFeO、または実質的にFe₃O₄とFeの混合スケールの反応で塩化第二鉄(FeCl₂)と水生成:(i) FeO + 2HCl = FeCl₂ + H₂O、(ii) Fe₃O₄ + Fe + 8HCl = 4FeCl₂ + 4H₂O。HCl酸と基材鋼の反応でFeCl₂とH₂ガス生成:Fe + 2HCl = FeCl₂ + H₂(g)。
H₂SO₄酸ピックリングは、炭素鋼棒線(炭素0.60%まで)のバッチ式ピックリングと、浴中Fe濃度が8g/100cc未満の連続洗浄で満足できる結果を生みます。市販H₂SO₄酸は通常93%濃度で供給され、HCl酸は31%または35%濃度で供給されます。H₂SO₄酸の利点はピックリング液上のヒュームが少ないことです。欠点は表面が暗くなること、特に高炭素鋼でダート(汚れ)が発生しやすいこと、浴中Fe塩によるH₂SO₄酸の阻害効果が大きいことです。
H₂SO₄酸ピックリングからの排出物には、基材鋼への酸攻撃でH₂ガスが生成されることによるスプレー(ピックリング液の飛沫)が含まれる可能性があります。したがって、設備の局部腐食と不満足な作業条件を防ぐため適切な換気が必要です。
HCl酸ピックリングは、熱間圧延高炭素鋼のバッチ式ピックリングで好まれます。連続ピックリング操業も、低炭素鋼と高炭素鋼の両方で要求される非常に均一な表面特性を得るためにHCl酸を使用します。これらの短時間操業では過剰ピックリングの可能性が最小限に抑えられます。
HCl酸溶液でのバッチ式ピックリング操業条件は典型的に、酸濃度8〜12g/100cc、温度38〜40℃、浸漬時間5〜15分、最大許容Fe濃度13g/100ccです。HCl酸ピックリングでは通常、基材鋼への酸攻撃を抑制する化学インヒビターを使用します。
HCl酸は、H₂SO₄酸や他の酸と比較して多くの利点を提供します。高炭素鋼で一貫して均一なライトグレー表面を生成します。過剰ピックリングの可能性が低いです。Fe濃度13g/100ccまででも効果的なピックリングが可能です。塩化物の高溶解性によりリンスが容易です。HCl酸の主な欠点は優れたヒューム制御システムの必要性です。HCl酸ピックリングからの排出物にはHClガスが含まれ、設備の局部腐食と不満足な作業条件を防ぐため適切に排気する必要があります。
ピックリング速度は、基材鋼成分、酸化物の付着タイプ、酸濃度と溶液中のFeSO₄またはFeCl₂濃度、溶液温度、攪拌、浸漬時間、インヒビターの有無など複数の変数に影響されます。酸濃度または温度上昇でピックリング速度は増加します。ピックリングが進行すると遊離酸(H₂SO₄またはHCl)が消耗し、Fe塩がピックリング液中に蓄積して、効果的なピックリングができなくなり、処理鋼表面品質が劣化します。この時点でピックリング液をピックリング槽から貯蔵槽へ排出し、ピックリング槽を新鮮な酸溶液で補充します。酸移送は連続式またはバッチ式で行われます。
油付き鋼によるピックリング浴の過度な汚染は、不均一なピックリングと鋼の染みの原因となります。この問題を避けるため、油付き鋼はピックリング前に脱脂する必要があります。油付きまたは脱脂済み鋼をピックリングする際、酸溶液にウェッティング剤を使用すると浴の効果と効率が向上し、浸漬時間を短縮できます。多くの市販ピックリングインヒビターはウェッティング剤を含んで配合されています。
ピックリングラインでは酸とFe塩濃度を重量/体積(w/v)単位のg/100ccで報告することが多いです。これらの単位は時々「パーセント」と大まかに呼ばれますが、g/100ccの濃度を溶液密度(g/cc)で割って真の重量パーセント(重量/重量、w/w単位)に換算します。この目的で、H₂SO₄-FeSO₄溶液とHCl-FeCl₂溶液の公表データから密度計算の近似式が開発されています:D = 0.9971 + (0.00633) × C(H₂SO₄) + (0.0099) × C(FeSO₄) および D = 0.9971 + (0.00446) × C(HCl) + (0.00815) × C(FeCl₂)。ここでDは25℃でのg/cc単位密度、濃度C(H₂SO₄)、C(FeSO₄)、C(HCl)、C(FeCl₂)はg/100cc単位で表されます。
インヒビター
インヒビターは酸ピックリング溶液に添加され、以下の目的で使用されます:(1) 基材鋼への酸攻撃と過度のFe損失を最小化、(2) 過剰ピックリングに伴うピッティングを防止し表面品質悪化を防ぐ、(3) 酸が鋼を攻撃して生成するH₂による酸溶液飛散を低減、(4) 酸消費量を低減、(5) 水素脆化リスクを最小化。適切な濃度で使用すれば、インヒビターはスケール除去速度を実質的に低下させません。鋼への酸攻撃を阻害するための添加剤として、当初、糠、ゼラチン、接着剤、石油精製・石炭乾留副産物、木タールなどの天然物が使用されました。現代のインヒビターは、ウェッティング剤と合成活性物質の混合物で主に構成され、窒素(N₂)基化合物(ピリジン、キニジン、ヘキサメチレンテトラミン、その他アミンやポリアミン)、アルデヒドとチオアルデヒド、アセチレンアルコール、チオ尿素とその誘導体などの硫黄(S)含有化合物が含まれます。
頻繁に、2つ以上の活性成分が相乗効果を示し、混合物が個々成分の加算効果より効果的です。良いインヒビターは「ブレークアウト」(ワークに堆積するスラッジ)を示さず、多くの天然物に見られた特性です。ピックリング浴温度で安定し、不快な臭気を発しないことが求められます。H₂SO₄酸用の現代インヒビターはチオ尿素やアミン置換チオ尿素を含むことが多いです。HCl酸用に開発された新しいインヒビターの多くは、アミンや複素環式N₂化合物を活性成分として含みます。H₂SO₄酸ピックリングでは、使用済みピックリング浴でのFeSO₄蓄積も酸の活性を阻害し、鋼の洗浄と光沢付与効果を低下させます。ほとんどの鋼は酸と反応しやすく、阻害溶液が必要です。
高リン鋼(0.03%以上)は特に過剰ピックリングしやすいです。阻害酸溶液は一般的に連続ストリップラインでパイプ内面洗浄に使用されます。連続ストリップピックリングでの浸漬時間はバッチ操業より大幅に短いですが、ライン停止時にインヒビターを使用しないと基材鋼の過度な損失が発生します。これは荒れた過剰ピックリング表面になるためだけでなく、製品の重要な最終ゲージ要件に影響するためでも問題です。
添加はピックリング槽への酸添加量または大型貯蔵槽内の酸量に比例して行うのが最良です。ピックリング溶液へのインヒビター導入の悪い方法は、実際の酸添加とは無関係な一定時間間隔でインヒビターを浴に添加することです。インヒビター添加前は浴がアンダーインヒビット状態、添加直後はオーバーインヒビット状態になる可能性があります。
インヒビターが酸溶液で作用する主要ステップは、鋼表面への吸着であると一般的に合意されています。吸着されたインヒビターは、腐食の陰極的および/または陽極的電気化学プロセスを遅延させます。インヒビター濃度が推奨レベルより大幅に低い場合、鋼表面の吸着インヒビター層が不完全となり、非保護領域への優先的攻撃を招く可能性があります。
炭素含有量0.40%未満の普通炭素鋼、10〜14% H₂SO₄酸(比重1.82)を含むバッチ式ピックリング浴、70℃以上で操業する場合、強力なインヒビターをタンク内の生酸に対して0.25〜0.50%濃度で使用します。FeSO₄濃度が30%に達したら廃液とします。このレベルのFe塩はピックリングプロセスを遅らせ、製品表面にダートを生じさせる可能性があります。H₂SO₄酸バッチピックリングでFeレベルがこの濃度に近づいたら、さらなるインヒビター添加は不要です。炭素含有量0.40%以上の普通炭素鋼は、類似の浴でやや低温(60〜66℃)とFeSO₄濃度20%未満でピックリングします。
HCl酸では、強力なインヒビターを生酸の0.125〜0.25%濃度で使用します。H₂SO₄酸とHCl酸の両方で、ピックリング溶液に高レベルのFeが含まれるとピックリング速度は低下傾向にあります(HCl酸ではより高レベル許容)。特に低酸濃度と組み合わさると顕著です。市販のピックリング浴添加剤やアクセラレーターがピックリング速度向上のために使用されることがあります。これらの専有材料は通常、スケール溶解中の酸による過度な基材金属攻撃を防ぐインヒビターと共に配合されています。
無阻害酸溶液は高合金鋼のピックリングによく使用されます。より多くの化学作用が酸化物除去に必要だからです。合金鋼ピックリングでインヒビターを使用する場合、普通炭素鋼向け推奨濃度よりやや低い濃度が推奨されます。
連続ストリップピックリングライン
水平ピックリング槽を持つ連続ストリップピックリングラインは、ヘッドツーテイルで溶接されたコイルを処理できます。ピックリングラインの核心はその酸槽で、一般的に3〜4槽が列になって並び、ピックリング酸を含みます。エントリー部はコイルコンベヤ、1〜2台のアンコイラー、1〜2台のプロセッサー、1〜2台のシャー、溶接機で構成されます。プロセッサーはアンコイリング設備と一体化しており、マンドレル、ホールドダウンロール、一連の小径ロールで構成されます。ストリップがプロセッサーを通過して屈曲する際、スケール層にクラックが生じます。適切な溶接と溶接トリミングは、ラインでのストリップ破断を防ぐために不可欠です。
連続ピックリングラインではコイルをヘッドツーテイルで連結する必要があります。これを実現するため、エントリー側の油圧シャーで各コイルの両端からストリップ部分を切り取り、コイル端部を整え、損傷した外巻きを除去します。各コイルの準備を迅速化するため、ヘッドエンドはストリップ切断直後にシャーされ、ラインへの充当前でも処理されます。充当される次のコイルのヘッドを前コイルのテイルに突き合わせ、高電圧(と電流)を継ぎ目に印加して両端を溶融させます。2枚のストリップを油圧で押し合わせ(アップセット)、いわゆる「バット溶接」で接合します。溶接機直後の切削工具で、アップセット時に継ぎ目から押し出されたフラッシュをトリミングします。溶接の健全性は非常に重要で、ラインでのストリップ破断は再スレッディングを必要とし、時間を要します。
ピックリング槽手前のセクションでは、ブライドルによるストリップテンショニング、ストリップアキュムレーター(湿式ルーピングピットまたはより現代的なラインではコイルカーアキュムレーター)、ストレッチレベラーを使用します。ストレッチレベラーはスケールを効果的にクラックさせるだけでなく、優れたストリップ形状にも寄与します。
ピックリングセクションは通常3槽以上で構成されます。いわゆる「ディープタンク」は典型的に深さ1.2m、長さ最大32mです。酸槽は鋼製シェルにゴム層が接着され、ゴムはシリカ系耐酸レンガライニングで摩耗から保護されます。ほとんどのラインでは、ストリップ移動方向と逆方向(向流)にピックリング液のカスケードフローを採用しています。新鮮な酸を最終槽に添加すると、そこが最高酸濃度となります。酸濃度は最終槽から第1槽へ向かって低下し、第1槽から廃ピックリング液が排出されます。リンスセクションがピックリングセクションに続きます。
一部の現代ラインでは、ピックリング液を深さ約0.4m、長さ最大約36mのシャロータンクに収容します。これらもカスケードシステムを採用しますが、各槽の液は熱交換器を通じて循環されます。ライン停止時、ピックリング液をシャロータンクから個別貯蔵槽へ迅速に排出し、ライン再開時にポンプで戻せます。ディープタンクラインでは通常、長時間ライン停止時にストリップを酸溶液から引き上げるストリップリフターを装備します。タンクカバーはFRPやポリプロピレン製です。一部ラインでは、各槽出口のストリップ上下に耐酸ゴム被覆スクイージーロールを設置し、槽間の酸持ち越しを最小限に抑えます。従来ラインより効果的なピックリング作用を謳う乱流式シャロータンク連続ストリップラインも使用されています。
多くの連続ラインで使用される特に効果的なリンス方法はカスケードリンスシステムです。複数のリンスコンパートメントを使用し、最終コンパートメントに新鮮な水を添加します。そのコンパートメントの液が堰を越えて前のコンパートメントへカスケードします。過剰分は第1コンパートメントからオーバーフローし、排水処理プラントへ送られます(一部はピックリング槽の補給水として使用可能)。各コンパートメントは前のコンパートメントより少ない酸を含みます。リンス後、ストリップはエアドライされ、鈍い銀色構造でエアドライヤーを出ます。
ライン出側には通常、出側ストリップアキュムレーターがあります。エントリー側と出側の両方に大型ストリップアキュムレーターがあり、ループラーとも呼ばれ、酸槽のエントリー側と出側の両方に設置され、コイル交換でエントリー側と出側が停止してもストリップをピックリング槽とリンス槽で一定速度で移動させ続けます。これは生産性の観点だけでなく、酸槽とエアドライヤー間でストリップが停止した際に発生する染み防止にも重要です。
出側のその他設備には、ステアリングロール、ストリップ検査ステーション、両側トリマー、オイラー、1〜2台のコイラーがあります。出側では、必要に応じてロータリーシャー「ナイフ」(両側トリマー)でピックリングストリップのエッジをトリミングし、より均一な幅とエッジ状態を得ます。通常、ピックリングラインでのエッジシャーで幅から約30〜50mmの「サイドトリム」を除去します。コイリング直前にストリップ表面へ油を塗布します。オイラーは硫黄(S)添加剤入りオイルを塗布し、最終製品の清浄度を向上させます。溶融亜鉛めっき製品は通常ピックリング後に油塗布しません。ピックリング鋼はその後コイリングされます。ピックリングラインにはピックリング槽からの排出/飛散を捕集するヒュームスクラバーを装備する必要があります。
現代ラインのピックリングセクション最大速度は300〜460m/分に達します。このような高速での持続操業はコイルハンドリングの他の側面によって制限されますが、ピックリング槽の酸濃度と温度選定は、高速操業期間中に完全なスケール除去が達成されるようにする必要があります。典型的な連続ピックリングラインの概略図を図4に示します。
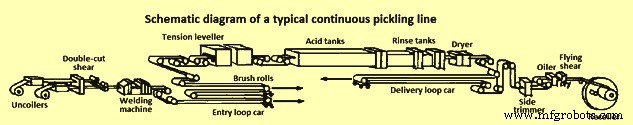
図4 典型的な連続ピックリングラインの概略図
一部のピックリングラインでは、1〜2基のHCl酸スプレー塔を持つ垂直タワーを使用します。酸スプレー塔はFRP製セクションで組み立て・密封され、塔高は21〜46mです。タンクセクションはゴムライニング鋼製です。使用後、酸はサмпへ流れ循環タンクへ戻ります。循環タンク内の酸組成は典型的に11g/100cc HCl酸と13% FeCl₂で維持されます。Cブロック熱交換器を通過し、77℃でスプレーへ供給されます。このタイプのラインの多くは酸再生設備を備えています。エントリーと出側のコイルハンドリングは、より一般的な水平ラインと類似しています。
ピックリングラインの種類
基本的にピックリングラインには3種類あります:(1) プッシュプル型ピックリングライン、(2) セミ連続ピックリングライン、(3) 連続ピックリングライン。
プッシュプル型ピックリングライン
これらのラインは通常、小〜中規模生産能力向けに使用されます。好ましい熱間ストリップ厚は1.5mm以上です。これらのラインではストリップは溶接もステッチもされず、ストリップ単位でラインを通してプッシュまたはプルされます。
プッシュプル型ピックリングラインの利点は、低投資コストで高い柔軟性と高生産性を両立できることです。溶接機、ループラー、ブライドルロールなどのコスト集約的設備が不要です。シャローピックリングタンク設計により高乱流とピックリング時間短縮を実現します。
プッシュプル型ピックリングラインは、厚さ1〜16mm、幅最大2,100mmのストリップを、異なる鋼種と寸法でコイルごとに連続処理できます。これらの炭素鋼ラインの最大能力は年間120万トン(Mpta)まで可能です。個別循環・加熱システムによる最適化ピックリングプロセスで、ユーティリティ消費を最小化しながら完全ピックリング済みで欠陥のないストリップ表面を提供します。このラインの概略図を図5に示します。
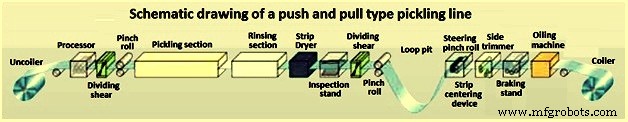
図5 プッシュプル型ピックリングラインの概略図
セミ連続ピックリングライン
セミ連続ピックリングラインの顕著な特徴は、エントリーエリアでステッチャーがストリップを接合している間、プロセスセクションのストリップを完全停止させる必要のない小型ループラーです。その結果、ストリップ全長を再スレッディングする必要がありません。これらのラインは小〜中規模生産能力に適しています。薄板・極薄板(3mm未満)に適しています。追加の利点として、後から連続モデルへアップグレード可能です。セミ連続ピックリングラインの概略図を図6に示します。
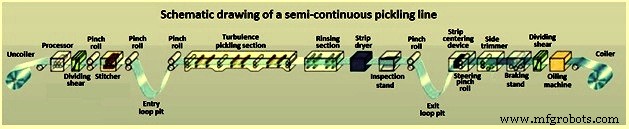
図6 セミ連続ピックリングラインの概略図
連続ピックリングライン
これらのラインは中〜大容量、薄〜中厚ストリップ向けです。連続ピックリングラインのエントリーにある溶接機が個々のストリップを無限長ストリップへ接合し、水平ループラーがプロセスセクションで継続的な高速操業を確保します。これにより、非常に高い能力でトップ品質基準を達成可能です。連続ピックリングラインは冷間圧延機とも連結可能です。連続ピックリングラインの概略図を図7に示します。
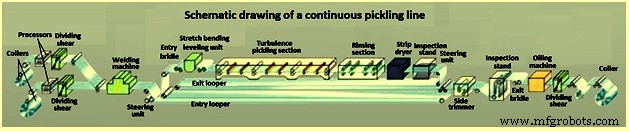
図7 連続ピックリングラインの概略図
製造プロセス
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 鋼帯スリッターライン:主要機能と生産ワークフロー
- 熱間圧延鋼 vs 冷間圧延鋼:主な違いを解説
- 熱間圧延鋼 vs 冷間圧延鋼:あなたのプロジェクトに最適な選択はどっち?
- 中炭素鋼の特性、用途、熱処理とメリット
- 熱間圧延鋼グレードと用途の総合ガイド:ASTM・SAE規格対応
- 熱間圧延鋼 vs 冷間圧延鋼:主要違いと適材適所の選び方
- AISI 1008 熱間圧延鋼:包括的特性概要
- AISI 1015 熱間圧延鋼:主要特性と用途
- DIN 17111 R10S10 熱間圧延鋼 - ボルト・ナット・リベットに最適
- DIN 17111 R7S6 熱間圧延鋼 - ファスナー用途に最適