



非回収型コークス炉バッテリーの性能最適化
非回収型コークス炉の概要
冶金コークスは、ベンゼン可溶分を含む様々なブレンドの瀝青炭を「乾留(破壊蒸留)」するプロセスで生産される硬質炭素材料です。酸素欠乏雰囲気下で高温(約1,100℃)で石炭を炭化させることでコークス炉内で生産されます。
空気欠乏下での石炭加熱によるコークス製造は、1709年イングランドでエイブラハム・ダービーが製鉄に使用して以来、産業革命初期に起源を持ちます。初期製法は木炭製造と同様:円錐状に石炭積み上げ、着火、側面を粘土覆い。これが蜂巣炉製コークスの基礎となりました。段階的進歩で蜂巣炉、反射炉、副生物回収炉、約1世紀前には副生物回収付き再生式コークス炉へ発展。
非回収型コークス炉技術は、18世紀以来産業革命にコークス供給した古典的蜂巣炉から発展。蜂巣炉は手動操業、わずかな熱回収(炉加熱のみ)。現代非回収炉は高度機械化、一定程度自動化。揮発分燃焼ガスをダウンカマー経由でさらに燃焼、炉底・側壁加熱に利用。
冶金コークス製造の3実証プロセス
- 蜂巣コークス炉
- 副生物回収コークス炉
- 非回収コークス炉
排ガス熱エネルギーを蒸気として回収する非回収炉は「熱回収」または「エネルギー回収」コークス炉と呼ばれます。全プロセスで炉は通常列状配置、隣接炉間に共通壁。この炉列を「バッテリー」と呼び、数十〜数百炉が連なることも。
蜂巣炉
古風な蜂巣形状のアーチ屋根耐火レンガ室。少量生産・大量汚染で現在では陳腐化プロセスですが、一部地域で仍使用。
副生物回収コークス炉バッテリー
炉内を微正圧運転で無気雰囲気炭化。排ガス回収・副生物プラント送付で各種副生物回収。「副生物コークス製造」と呼ばれる。
非回収コークス炉でのコークス製造
石炭炭化時に発生する揮発分を副生物として回収せず、制御空気存在下で炉内燃焼。揮発分ガス熱をコークス炭化に利用、外部加熱不要。揮発分燃焼熱で、炉天井からの放射と伝導で石炭塊へ熱貫入。高温で潜在的汚染炭化水素を可燃成分分解・燃焼、有害汚染回避。燃焼熱はプロセスで部分利用、残熱を廃ガス顕熱としてエネルギー回収。
コークス炉排ガスは顕熱と可燃成分を保持。コークス以外回収しないため「非回収コークス炉」。廃ガス可燃成分燃焼熱と顕熱で蒸気生成・発電する場合「熱回収コークス炉」または「エネルギー回収コークス炉」。
非回収・熱回収炉の基礎は「ジュエル・トンプソン炉」。1960年バンサント(VA)で3試験炉成功、1972年16大型炉建設。1998年3月インディアナ(米国)で初熱回収付き非回収コークスプラント稼働(268炉、130万トン/年、100MW発電)。ジュエル・トンプソン炉は長方形平面、シリカ耐火物ライニング。
非回収コークス炉技術の要点
- 制御雰囲気下石炭加熱で揮発分(ガス・水分)解放
- ガスを環境配慮型「スマート」燃焼でコークス製造熱生成
- 余剰熱で発電
- 石炭燃焼でなく石炭から解放されたガスのみ燃焼
- 温室効果ガス排出は蒸気タービン通過単純ガス火力発電並み
非回収炉は高炉、キュポラ、フェロアロイ炉等向け良質コークス生産。高PCI高炉でより良いコークス特性必要な場合、または非コークス炭ブレンドで標準品質確保に有用。
副生物回収炉との比較
副生物回収炉と非回収炉のコークス製造比較を図1に示す。
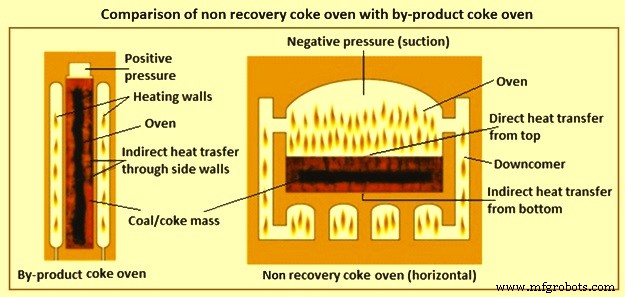
各種パラメータ比較を表1に示す。
| 表1 副生物回収炉と非回収炉の比較 | |||
|---|---|---|---|
| No. | パラメータ | 副生物回収炉 | 非回収炉 |
| 1 | 炉圧 | 微正圧 | 微負圧 |
| 2 | 炉高 | 高炉 | 水平幅広炉 |
| 3 | レンガ形状種類 | 多数 | 少数 |
| 4 | 熱供給 | 燃料ガスで外部加熱 | 揮発分部分燃焼で内部加熱 |
| 5 | 熱伝達 | 間接、水平、伝導 | 直接、垂直、天井から放射・対流、底部から間接伝導 |
| 6 | 汚染 | 環境非友好的 | 実質無汚染 |
| 7 | 資本コスト | 高 | 低 |
| 8 | エネルギー必要量 | 高 | 低 |
| 9 | 運転コスト | 高 | 低 |
| 10 | 建設期間 | 長 | 短 |
| 11 | コミッショニング | 遅い | 速い |
| 12 | コークス用石炭 | 品質制約 | 柔軟性あり |
| 13 | 副生物 | 多数 | 副生物なし |
| 14 | 共生成物 | COガス | 蒸気/電力 |
| 15 | 壁圧 | 感受性あり | 非感受性 |
| 16 | 炭化温度 | 低 | 高 |
| 17 | コークス収率 | 高 | 低 |
| 18 | コークス品質 | 低 | 高 |
| 19 | 必要人員 | 熟練必要 | 高度熟練不要 |
| 20 | メンテナンス | 高温メンテ | 炉冷却後メンテ可能 |
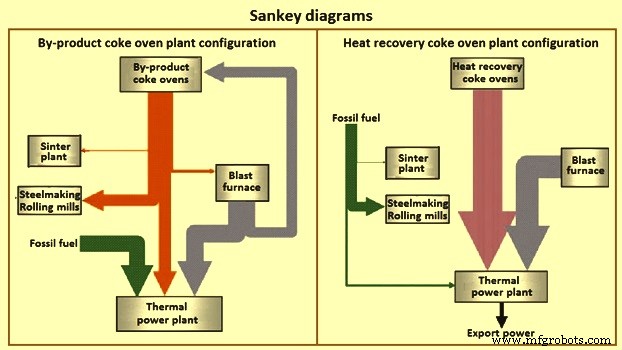
副生物回収プラントと熱回収コークス炉プラント構成のサンキーダイアグラム比較を図2に示す。
非回収コークス炉の設計・建設特徴
非回収コークス炉には複数設計存在。主要設計の特徴を説明。
ジュエル・トンプソンコークス炉
典型室寸法:長さ14m、幅3.5-3.7m、高さ2.4-2.8m。炉あたり40-50トン石炭投入。典型充填高さ1,000mm。23耐火レンガ形状で構築。石炭ブレンドを「プッシャーチャージャーマシン(PCM)」で片側から投入、レール走行。投入直後、耐火物熱吸収と揮発分燃焼開始。
炉天井下で揮発分部分燃焼(石炭塊上部)。直後ガス炉床吸引、追加空気導入で完全燃焼。炭化フロントが底部・天井から進行、中央付近で合流。副生物回収炉のような圧力蓄積なし、低揮発分石炭ブレンド可能。
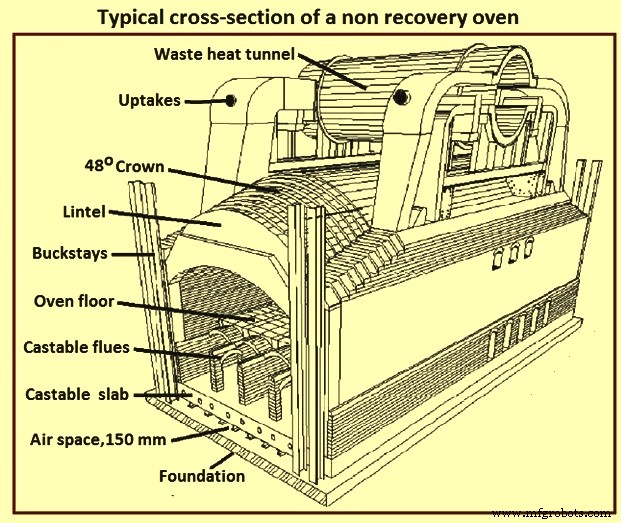
炉内温度・圧力・内部燃焼制御。炭化時間約48時間。コークス取出しは充填用同一PCM使用。水冷却、冷却水全量回収(蒸発損失除く)。ジュエル・トンプソン炉断面を図3に示す。
中国設計非回収炉
中国は標準水平熱回収炉に加え、垂直型非回収炉も建設。水平炉:屋根120°アーチ構造。調整可能一次空気入口をアーチ均等配置、石炭と燃焼帯間に廃ガス保護層形成。炉底に4連結アーチ、アーチ基部に調整可能二次空気入口配置、フルー内空気分配、排ガスさらなる燃焼で炉底加熱。壁・底部フルー連携可能。炉基礎と底板間に通気層、底板過熱防止。主壁に吸引調整装置。
炉扉2分割:上部固定、下部可動、すす漏れ防止。鋳鉄製、セラミックファイバーライニング。
水平熱回収炉バッテリー設計例:炭化室寸法13,340mm長×3,596mm幅×2,758mm高、室中心間距離4,292mm。有効石炭ケーキ寸法1,300mm長×3,400mm幅×1,100mm高。充填石炭見かけ密度1.0-1.5t/m³。炉石炭充填容量約50トン、炭化時間72時間。
他2設計:寸法13,334mm/15,440mm長×3,598/3,700mm幅×2,888/2,693mm高、中心間距離4,530/4,300mm。有効ケーキ寸法12,750/14,850mm長×3,500/3,600mm幅×1,050/1,000mm高。乾燥基準充填容量42.393/51.856トン、炭化時間72/70時間。
初垂直コークス炉熱回収バッテリー2002年中国建設。水平型比:スペース少、建設コスト20-30%削減。重要:炭化室と燃焼室分離で水平型で起こりうるコークス焼損回避。熱は耐火物通過のみ、従来バッテリー同様。電池底部に2層空冷チャネル。基礎温度100-150℃、破損防止。垂直炉主要寸法・特徴を表2に示す。
| 表2 垂直熱回収コークス炉技術パラメータ | |||
|---|---|---|---|
| No. | パラメータ | 単位 | 値 |
| 1 | 炭化室 | - | - |
| 高さ | mm | 3,200-4,830 | |
| 長さ | mm | 12,570-16,940 | |
| 平均幅 | mm | 560 | |
| 中心距離 | mm | 1,180 | |
| 2 | 充填重量 | トン | 約24 |
| 3 | ケーキ見かけ密度 | t/m³ | 1.0-1.1 |
| 4 | 炭化時間 | 時間 | 38 |
| 5 | 炉数 | 基 | 4×35 |
| 6 | 間仕切り壁厚 | mm | 100 |
| 7 | 炉底厚 | mm | 1,182 |
| 8 | 有効高さ | mm | 2,800-4,400 |
| 9 | 中心温度 | ℃ | 1,000±50 |
| 10 | 押出コークス重量 | トン | 約18 |
| 11 | 排ガス量 | Nm³/h | 350,000 |
| 12 | 排ガス温度 | ℃ | 950±50 |
セサ・ゴア設計コークス炉
ジュエル・トンプソン炉より狭幅。ローマンアーチ屋根採用可能。アルミナ系耐火物使用(幅縮小要因)。酸化雰囲気下での挙動良好、熱衝撃抵抗大、冷却時体積変化小(再充填遅延時有利)。トップチャージ方式。コンパクト石炭充填で運転。
ウーデ設計
現ウーデ設計はスタンプチャージ。チャージマシン炉内不侵入。炉寸法:幅3.8m、長さ15m。シリカレンガライニング。排ガストンネルが炉床レベル下を横走(炉上部通過でなく)。
SJ 96コークス炉
山西三佳社内開発。特徴:石炭充填重量120トン(例外的)。長炭化時間10日間必要(典型48-72時間比)。石炭層高1.8m、90cmと180cmでレベリング。充填・取出しとも手動・炉冷却後。温度:上層1,200℃、下層1,150℃。ガス完全燃焼(炉下フルー)、温度で蒸気生成・発電。
非回収炉でのコークス製造プロセス
非回収炉では石炭全揮発分を炉内燃焼、コークス製造必要熱供給。炉は負圧運転。一次燃焼空気を炉扉ポートから導入、炉室内揮発分部分燃焼。二次空気を底部フルー(石炭塊下を蛇行)導入。フルー設計と空気流量制御で石炭塊天井・底部の炭化速度均等化。
副生物回収コークス製造ではコークスを加熱フルー(炉室外部)でのガス燃焼で間接加熱するのに対し、非回収コークス製造では必要熱を炉室へ直接・間接両方で伝達。
サイクル開始時石炭を炉床投入。前サイクル残熱で炭化プロセス開始。石炭投入は開放プッシャー側扉から。多くの場合石炭を予めスタンプ、熱い炉室投入。典型充填レベル1,000mm。
放出生コークス炉ガスは炉扉からの外気導入で炉冠部部分燃焼、ダウンカマー経由で炉床加熱フルーへ。フルーシステムは炉床下、さらなる外気供給で1,200-1,400℃で生ガス完全燃焼。ガスはアフターバーナートンネルへ、未燃ガス酸化。アフターバーナーシステムで熱回収蒸気発生器へ高温ガス導入。
最新設備では高温廃ガスでエネルギー生成後、脱硫処理し大気放出。炭化時間は炉タイプにより48-72時間変動。炭化完了後コークス押出、通常湿式消火。
負圧運転で、扉漏洩からの排出原理的に回避。コークス押出時粉塵排出はコークス側シェッド経由排気。多くの場合プッシャー側に吸引装置設置、投入時排出捕集。
投入・押出・消火時排出制御技術は副生物回収炉適用技術と類似。
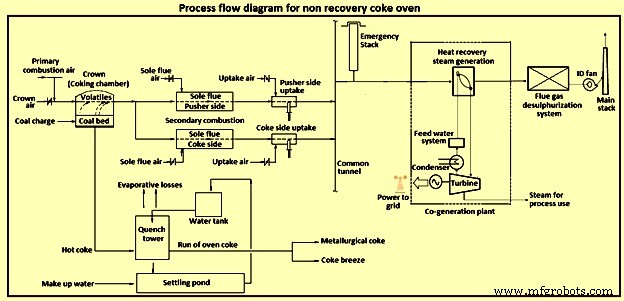
発生高温で揮発分の有害炭化水素・副生物全て炉内熱酸化分解。高温ガス廃ガストンネル→熱回収蒸気発生器で高圧蒸気生成(暖房/発電用)。冷却廃ガスは排ガス脱硫装置で浄化後大気放出。プロセスフロー図を図4に示す。
非回収コークス炉のメリット
- 廃水処理プラント不要
- 全廃水コークス消火使用で正味廃水排出ゼロ
- 壁圧制約排除で石炭ブレンド選択柔軟性向上
- 高温・長浸漬時間・緩やか加熱による一貫した結晶成長でコークス強度向上
- コークス炉+副生物プラント比で必要スペース少
- モジュール建設可能
- 負圧運転で環境気炉内吸入、逃散排出排除
- 有害大気汚染物質を炉内熱酸化で分解
- プロセス制御ポイント少
製造プロセス
- 電池の歴史:ボルタの電柱から現代リチウム電池まで
- 電子レンジ:設計、製造、未来の革新
- Arduinoプロジェクトのための最適化電源ソリューション
- UltraV:安全な日光浴のための携帯型UVインデックスメーター
- ASi (アナンシ) ロボットコンパニオンの製作 — Arduino NanoとLEDマトリクスで表情豊かな相棒を作ろう
- RDA5807 & Arduino Pro Miniで自作FMラジオを構築
- コークス炉操業向け高度自動化・制御システム
- コークス製造におけるアンモニア効率的回収技術
- 自動車バッテリーの役割と仕組み:種類・構造・メンテナンス完全ガイド
- 電気式 vs ガス式:貴社施設に最適な産業用オーブンの選び方
- ガスオーブン vs 電気オーブン:主な違いと選び方