



粉砕炭吹込みによる高炉効率の最適化
高炉への粉砕炭吹込み(PCI)概要
粉砕炭吹込み(PCI)は、微細石炭粒子を大量に高炉(BF)燃焼帯(レースウェイ)へ吹き込むプロセスです。粉砕炭は高炉製鉄における重要な補助燃料で、コークスの部分代替として経済的・環境的に有利です。高炉効率を大幅改善し、エネルギー消費と環境排出削減に寄与します。
粉砕炭をブローパイプ・トュエール経由で高炉吹込み時、脱揮発・ガス化・燃焼反応と未燃焼チャー生成により、熱源かつ還元剤として機能。現代では冶金コークス部分代替としてPCI広範採用。確立技術で、ほぼ全高炉で実施、新設高炉は通常PCI機能標準装備。吹込み石炭の組成・特性が高炉操業・安定性・生産性、溶銑品質、高炉ガス組成に影響。
PCI性能評価基準
現在、PCI性能測定に多くの基準使用。第1は粉砕性・ハンドリング性。石炭コスト以外のPCI主要運転コストは粉砕と高炉への分配関連。第2は高炉操業関連。吹込み石炭品質が溶銑品質、高炉安定性、トップガス組成に影響。吹込み石炭灰分:(1) 酸化プロセス阻害、(2) 望ましくないアルカリ主要供給源、(3) 溶解エネルギー消費。第3は経済メリット。主メリットは高コストコーキングコールとコークス製造運転コスト代替。他に生産性向上メリットも観察(コークス品質依存)。PCI重要経済・操業メリット:
- 高価コーキングコール消費削減。安価軟質コーキングコール/蒸気炭でBFコークス代替、還元剤コスト削減
- コークス必要量減でコークス炉寿命延長。多くのコークス炉が寿命末期、代替・維持に巨額投資必要
- PCIシステムコスト<追加コークス炉バッテリーコスト。資本コスト低=減価償却・利息低減
- 高炉生産性向上(他操業変更併せて)。日産溶銑量増
- 操業柔軟性向上。例:炎温度調整可能、炉頂部装入調整より高速に熱的条件変更可能
- 溶銑品質・Si含有量の一貫性改善
- 製鉄所全体排出削減、特にコークス製造減による排出低減
歴史的経緯
PCIは19世紀開発も産業利用されず。1960年代初頭、米国AK Steelと中国首鋼で成功実装。当時複数国試験で空気輸送・吹込み技術可用性実証も、経済性・プロセス容易性で重油・天然ガス吹込みが人気。1980年代、1973年・1979年燃料油価格急騰でPCI関心急増、コークス代替潜在性認識。1980年代初頭欧州・日本で吹込み設備設置、吹込み率40-90kg/tHM、コークス代替率約0.9kgコークス/kg石炭。以降急速発展、1980年代後半180-200kg/tHM成功事例。1990年代PCI技術成熟。本格シフトは冶金コークス価格上昇(世界需要増)時のみ。
PCI用石炭
PCI用石炭品質の相対重要性は、吹込み技術向上と吹込み率増加に伴い変化。1970年代後半オイルショックでPCI関心再燃、石炭を重油代替経済燃料と見なし、燃焼性重視で蒸気炭主使用。当時蒸気炭容易入手、強力・半軟質コーキングコールより低コスト。
初期燃焼性焦点後、石炭品質のコークス代替影響理解へ焦点移行。低揮発分(LV)炭が高揮発分(HV)炭より良好代替比示すこと判明。
石炭粉砕の運転パラメータ
粉砕機主要運転パラメータ4項目:(1) 供給率、(2) エアフロー率、(3) サイクロンサイザー・バグフィルタからなる分級機設定、(4) 粉砕圧力(ローラー/ボール荷重)。供給率・粉砕圧力・分級機設定は粉砕機負荷・必要動力に直接影響。エアフロー率は分級機効率影響で間接的に粉砕機動力影響。
石炭粉砕特性は少数標準分析試験結果で記述。これらベースに粉砕挙動予測。一般にHGI(ハードグローブ粉砕性指数)単一指標還元傾向。HGI小さいほど石炭硬く粉砕困難。粉砕性は製品微粒度、消費電力、スループットに影響する重要因子。
石炭水分含有量が粉砕影響。平衡水分レベル程度まで全水分低減で粉砕機内・バンカー内ハンドリング問題軽減。粉砕機出口石炭水分は平衡水分2/3程度目標。粉砕機除去水分量 = 「受入水分」− 2/3(平衡水分)。平衡水分:副瀝青炭以上ランクで約0.69+0.84×(空気乾燥水分)+0.18×(空気乾燥水分)²。平衡水分は石炭ランク、マセラル組成、灰分で変動。
石炭種類と表面水分が粉砕乾燥要件決定。粉砕機乾燥能力は:内部循環負荷程度、乾燥分級機戻り粉と湿潤原料供給急速混合能力、設計許容エア比・エア入口温度、に依存。
PCIプロセスシステム
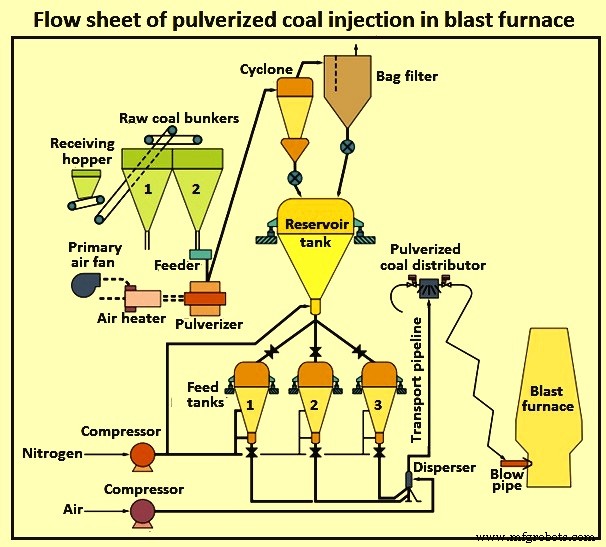
PCIシステムは石炭受入から各トュエールへの粉砕炭吹込みまでの複数サブシステムで構成。6サブシステム:(1) 生石炭貯蔵・排出、(2) 生石炭粉砕・乾燥、(3) 粉砕炭輸送・貯蔵・吹込み系供給、(4) 各トュエールへの均等分配、(5) 粉砕炭燃焼、(6) 爆発防止設備。重要特徴:
- リザーバータンク大容量設計。粉砕ライン1系統停止時でも、操業条件変更(鉱石装入量削減、吹き止め準備等)まで吹込み継続可能
- 3フィードタンク:放出中、スタンバイ放出待機、減圧・粉砕炭充填・充填完了後加圧の3段階ローテーション
- 輸送配管:濃相・希相配管で構成、小圧力損失でスムーズ輸送。リザーバータンク-トュエール間高圧配管に可動部なし(遮断弁のみ)、高可用性・制御/保守容易
- 粉砕・貯蔵プロセスで爆発抑制装置・消火装置等設置し信頼性確保
高炉内現象への注意点
PCIシステム成功運転には高炉内諸現象への注意必要。重要現象:(1) 吹込み石炭燃焼度/未燃微粉炭のコークス層内挙動→ガス流分布影響、(2) 溶融石炭灰挙動/ブローパイプ・トュエール帯堆積可能性、(3) 石炭吹込み率増加に伴う鉱石/コークス比増加による装填帯透ガス性/ガス流分布影響、(4) ボッシュガス温度/熱流量比等熱的特性→高炉下部反応影響。
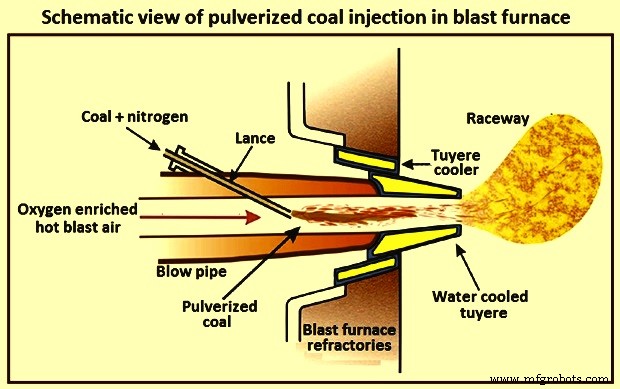
ブローパイプ内吹込みランス位置重要。レースウェイ帯内で吹込み石炭完全燃焼確保と同時にブローパイプ末端石炭灰堆積回避の位置設定必要。典型PCIフローシートを図1に示す。
石炭吹込みプロセス詳細
PCIプロセス:微粉砕乾燥石炭を搬送ガス(通常窒素)で運搬、高炉で各トュエール分配、ブローパイプ内ランスから吹込み。ブローパイプで酸素濃富熱風と混合、レースウェイへ供給。
- 生石炭受入ホッパー受入、スクリーニング・異物除去、生石炭バンカー貯蔵
- 生石炭粉砕・乾燥、ワンスルーシステムで分級機へ気力輸送。シルト化・圧密防止で徹底乾燥
- 粉砕炭単一リザーバータンク堆積、不活性条件下貯蔵
- リザーバータンクから重力供給→フィードタンク→不活性ガス加圧、バッチプロセス(充填・供給・ベント・保持)で連続フロー実現。粉砕炭流量はフィードタンク重量変化関数として不活性ガス圧力で制御
- 単一濃相流をミキシングティーで輸送ガス(窒素)と合流
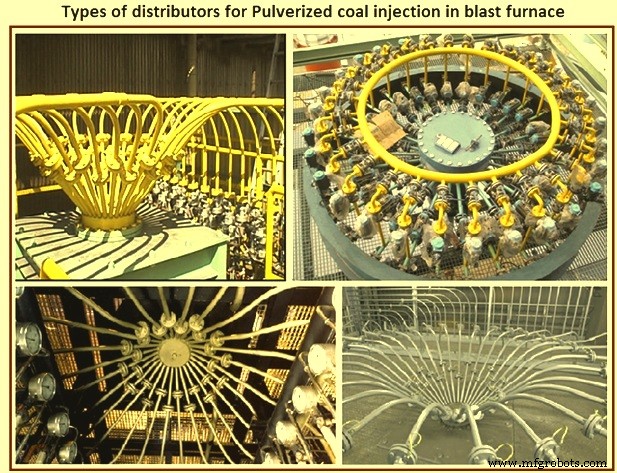
- 単一輸送管で高炉設置コールディストリビューターへ(図2)。ディストリビューターで自動等分割、各トュエール配管へ搬送吹込み。ブロック検知システムでトュエール詰まり監視
PCIプロセス重要特性
- 閉ループシステム:フィルター排ガス一部を粉砕機入口へ循環、不活性条件創出、系内酸素濃度最小化、石炭粉塵爆発リスク低減
- 転炉廃ガス+高炉ガス(必要時)を石炭乾燥熱源利用、一次エネルギー消費削減。ガスクーラー/コンデンサーなしで石炭水分系外排出効率的
- リザーバータンク操作時不活性ガス使用で火災・爆発リスク低減
- ロードセルシステムで吹込み石炭総重量精密制御、設定値追従連続調整
- フィードタンク並列配置で高炉への連続石炭フロー確保
- 石炭分配システムシンプル・効果的、可動部なし
- 吹込み率制御:フィードタンク排出口メータリングバルブ開度変調
- 全トュエールへ均等分配、固有再分配機能(1+トュエール停止時自動再分配)
- 加圧窒素でフィードタンク→輸送配管吹込み。少量追加輸送ガスで濃相条件下搬送・吹込み。搬送配管内負荷約40-50kg石炭/kgガス達成
- 配管内石炭搬送速度数m/秒のみ。低速で配管摩耗低減、寿命延長。濃相搬送で長距離輸送可能
- トュエールへの均等分配極重要。高効率高炉操業には円周方向装入・ガス流均一分布必須。各トュエール吹込み率可能な限り均一に。高分配精度約1.5%目標(熱風典型分配精度約2.5%)、ディストリビューターで達成(図2)。トュエール・レースウェイ吹込み概略図3示す
高炉操業とPCIの相互作用
PCI率140kg/tHM超で高炉操業に変化観察。主変化:(1) コークス/鉱石比低下、(2) レースウェイサイズ変化、(3) レースウェイ周辺コークス透ガス性低下、(4) レースウェイ温度分布変化、(5) レースウェイ内コークス機械的劣化、(6) デッドマン温度低下。全変化相互依存、吹込み石炭特性・量、コークス品質、ブラスト条件影響。
透ガス性
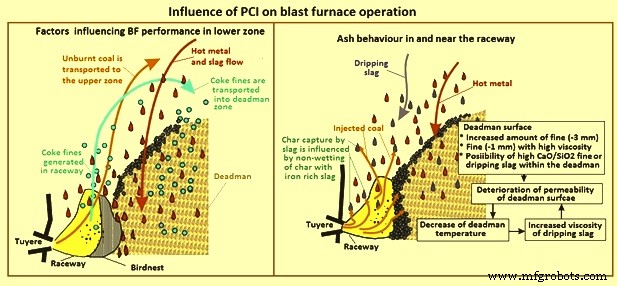
ガス流・液流・装填降下は動的、ボッシュ・デッドマン・スタックに非活性帯出現/消失。高生産性・安定高PCI操業には、全トュエール通じた安定石炭フロー・石炭特性が必須。石炭品質安定化はPCI石炭ブレンドとトュエール個別制御で制御可能。石炭特性は高炉下部複雑ガス・液・固体流に影響(図4)も、安定フロー・品質達成時影響小。吹込み石炭が下部帯透ガス性影響する理由:
- 燃焼度→レースウェイ排出未燃物質(チャー・スート)量影響
- レースウェイ内コークス微粉生成:ブラスト運動量によるコークスへのエネルギー付与。微粉量はコークス品質依存。ブラスト運動量はトュエール内燃焼度影響
- スラグ粘度→スラグ/溶銑デッドマン帯流動、レースウェイ熱ガスデッドマン帯貫通→デッドマン帯内スラグ粘度さらなる低下、影響
高吹込み率での透ガス性低下対策:センターコークス装入でシャフト透ガス性向上、レースウェイ深度増大で透ガス性改善・熱負荷損失低減。PCIの高炉操業影響を図4示す。
未燃焼チャーの影響
低PCI率ではレースウェイ生成コークス微粉は下部帯で燃焼・溶解損失・他反応で消費。PCI率増加で:トップからの微粉キャリーオーバー増加、物理的レースウェイ深度増大、高炉不安定化観察。しかし増加炭素キャリーオーバーは微細コークス+少量スート+無視できる未燃チャー。未燃チャーは低反応性高強度コークス条件下でコークス耐摩耗性向上に有益な場合あり。
チャー燃焼性
トュエールレベル吹込み石炭燃焼性:吹込み率増加または石炭揮発分減少で低下。しかしトュエール上方700mmでは全石炭で燃焼性95%以上(未燃チャー溶解損失反応のため)。溶解損失反応で消費されない未燃チャーは炉内トラップまたはダスト排出。最大吹込み率は燃焼効率75%で230kg/tHMと推定。
トュエール・レースウェイ内激しい燃焼条件で高揮発分放出。LV炭特性評価で、揮発分放出量/近似揮発分(VM)比が高加熱率で石炭ランク(炭素含有量)とともに顕著増加判明。燃焼粒子破砕明確証拠。レースウェイからの未燃チャーフローが下部帯・デッドマン帯透ガス性影響。
石炭粒子破砕:脱揮発時(一次破砕)とチャー燃焼時(二次破砕)。一次破砕は石炭VM影響。大チャー粒子は小チャー粒子より遥かに多くフライアッシュ粒子生成。石炭ランクも主要影響。破砕程度はランク増加で増加傾向、灰分負荷増加で減少傾向。
高炉内:急速加熱・高温・濃富酸素・一般的高ランクPCI石炭、全てトュエール内一次破砕促進。粒子外表面が内部コア完全脱揮発前に酸素反応/熱アニーリングで硬化、粒子爆発的破砕引き起こす。
チャー反応性は石炭VM含有量増加で向上(チャー形態変化による)。しかしレースウェイチャー燃焼高温域では化学反応性意義小、燃焼速度は粒子への酸素拡散速度制限、バーンアウト時間は粒子サイズ・酸素濃度依存大。チャー高灰分は燃焼挙動悪影響。LV炭燃焼性はHV炭ブレンドで向上可能(HV炭で着火時間短縮、トュエール内温度上昇)。
未燃チャー灰分組成が灰分触媒効果(溶解損失反応)影響。組成によりチャー細孔閉塞(チャー粒子内スラグ生成比率増大)で炭素転化遅延も。チャー大部分はコークス比著しく高い反応性で炉内反応消費されるが、未燃チャーがデッドマン不活性化(ガス・液流透ガ性低下)で重要役割果たすと一般的認識。透ガス性低下は吹込み率増加(過剰空気比低下で燃焼性低下)とともに増大と認識。一部未燃チャーは滴下スラグ捕獲可能も、捕獲量は鉄リッチスラグとの非濡れ性チャー挙動影響。
石炭/チャー破砕と拡散制御燃焼が、VMがPCI石炭燃焼性に与える影響小の主理由。
高炉内未燃焼チャー堆積
下部帯未燃チャー・コークス微粉堆積は反応・多相流・蓄積・再飛散等複数生成機構含む複雑現象。高炉内実測・数値解析でレースウェイ形状・サイズが下部帯粉体蓄積・再飛散で動的変化示唆。変化は大雑把に2周期:短周期=レースウェイ内通常変動、長周期=粉体蓄積による大規模流れ変化。ガス流大規模変化→高炉壁付近高ガス速度→高熱損失・壁摩耗大。
充填層粉体蓄積を実験・数値検証。2次元充填層(3mm粒子、0.075mm粉体)実験で粉体負荷・表面ガス速度がレースウェイ床・バードネスト領域粉体蓄積影響示す。異なる凝集帯形状の粒子蓄積影響も実験実証。数値解析で実験データと同等蓄積挙動再現、粉体サイズがデッドマン帯蓄積に顕著影響示す。
微細粉体(未燃チャー・微細コークス)影響数値解析:異なる径・密度で異なる流動パターン・蓄積領域・反応帯。生成粉体密度が粉体流動パターンに顕著影響(特に大粒子)。1mm超粒子は上向きガス流から沈降傾向、デッドマン降下し透ガス性悪化。未燃チャーはガス流優先搬送→炉上部→滴下溶銑/ガスと反応。バードネスト(極高微粉含有領域)存在証拠あり。微粉量はコークス品質・PCIレベル依存。大型重コークス微粉はガス流離脱→デッドマン帯蓄積→下部透ガス性悪影響。
最新数値解析・物理サンプルで:デッドマン帯蓄積未燃チャー量は相対的に少なく、PCI率増加で増加せず。したがって未燃チャーは炉下部・透ガス抵抗増大へ影響小。微細コークス堆積が未燃チャーよりBF透ガス性へ顕著影響の可能性大。
コークス特性の影響
高品質シンター・コークスが高PCI率達成・高生産性維持に必須と常述。全体BF透ガス性改善が高PCI率高生産性に最重要。高PCI操業BFは通常高強度コークス(ドラム指数)、低SiO₂・低Al₂O₃で優れた高温還元特性シンター使用。アジア複数高炉でPCI率200kg/tHM超高生産性達成(高品質原料使用)。
産業経験ベース知見:ボッシュコークスサイズは冷間強度(I40)増大、熱間強度(CSR)増大、粗コークスサイズ増大で増加、PCI率増加で減少。Corus Ijmuiden BFトュエールレーキング結果:I40 1ポイントで40mm角以上ボッシュコークス1.5%増。石炭吹込み率とトュエールレベル微細コークス量に関係なし。吹込み・I40データでPCI率約120kg/tHMで最大コークス劣化示唆。
高PCI率下部帯コークス挙動研究:チャー優先消費→コークス粒子周囲CO₂濃度低下→コークス表面・内部反応層拡大。吹込みチャー存在でコークス耐摩耗性向上、全細孔容積増加。PCI率増加で摩耗抵抗性向上→高PCI率ボッシュコークスサイズ増大理由の可能性。
トュエールレベル採取コークスサンプル分析:高PCI率で高温特性(CSR、CRI)が冷間強度特性より透ガス性への正影響大。CSR約65-70%以上で透ガス性改善飽和傾向。
PCI率170kg/tHM超複数高炉データ研究:ハース指数(HI = CRI − 2.5×CSR + 100%)97%以上、HIと吹込み率明確関係なし。生産性はHI増加で向上。高PCI率ではコークス耐摩耗性(低I10)と高CSR必要との提唱。
コークス品質生産性影響研究でグローバルコークス品質指数開発。高炉底部熱変動指標→ハース・シャフト透ガス性指標。Iglobal.coke = 0.5×[(I40 − 3.42×I10 + 100) + (CSR − 2.6×CRI + 100)]。高炉底部熱変動変動をIglobal.coke変動で説明。一部プラントで操業戦略決定使用:Iglobal.coke低ければ石炭吹込み率・生産量削減。未燃石炭が既存コークス微粉加わることでデッドマン帯透ガス性低下→コークス層安定性低下と考慮。
しかし透ガス性はVM含有量増加・粉砕炭微粒化で低下傾向。説明:石炭燃焼性向上(揮発分増/微粒化)→トュエール内燃焼増大→レースウェイ注入ガス量増大→ブラスト運動量増大→レースウェイ深度増大・レースウェイコークス劣化増大→コークス微粉キャリーオーバー増大。
ブラストエネルギー・レースウェイ形成影響研究:ブラストエネルギーとレースウェイ深度に線形関係。2次元レースウェイモデルでブラスト速度とレースウェイ深度線形関係(コークスサイズ・高炉寸法一定)。デッドマン不安定化・コークス劣化増大(ブラスト運動量増大)を他研究でモデル化。コークス強度一定でブラスト速度とレースウェイ深度線形関係示す。
各種研究データ使用で吹込み石炭炭素含有量とブラスト運動量変動推定。吹込み石炭ランクがコークス微粉生成影響示す。典型高VM石炭は低VM PCI石炭比最大2倍コークス微粉生成(トュエール内揮発分燃焼によるブラスト運動量増大)。操業データ:吹込み率約170kg/tHMでレースウェイ深度増大(高ブラスト運動量)時に透ガス性・生産性向上。レースウェイ拡大→デッドマン領域縮小→溶銑・スラグ降下・ガス上昇領域拡大。
欧州:冷間コークス強度、日本:熱間コークス強度、を高PCI操業プラント多くがコークス品質監視パラメータ採用。コークス強度単独では物理・化学機構による劣化予測不十分との証拠あり。
石炭灰分化学のスラグ粘度影響
スラグ粘度はBF生産性影響(下部帯フラッディング現象関連)。スラグ粘度は透ガス性・液体フラッディング係数悪影響可能。日本高炉トュエールサンプルで、吹込み石炭灰分が滴下スラグ物性・レースウェイ周辺透ガス性に与える影響を、高生産性・高PCI操業条件下で貴重知見獲得。
近年スラグ粘度予測研究複数(BF内スラグ流動挙動重要性のため)。準化学粘度モデルでAl₂O₃-CaO-FeO-MgO-SiO₂系全液相スラグ全組成範囲で実験データ・予測良好一致。スラグ組成がSiO₂-CaO-MgO-Al₂O₃系液相線温度影響。スラグ臨界温度(粘度急変温度)記述:塩基度<1.3で約1,340℃、>1.3で約1,380℃。MgO含有量低下で粘度低下もスラグ温度が主要因子。
実験室研究:粉砕溶融剤+コークス/石炭灰分混合でトュエールスラグ融点200℃以上低下、同時に粘度大幅改善。別研究で未燃チャー・鉄界面反応検証:液体鉄への炭素溶解は界面形成灰分層化学が他因子より影響大。SiO₂増加で炭素溶解遅延。一部石炭でSi気化発生。フェライト鉄表面形成も炭素溶解遅延。
コークス/PCI由来アルカリでBF操業関心高いのはNa₂O、K₂O。BF内アルカリ再循環:下部生成アルカリ蒸気→上部凝縮。高アルカリ負荷→炉壁スカブ(スカル)形成→吊り・滑り等不具合。吹込み石炭塩素含有量でアルカリ再循環増大。再循環負荷はスラグ量・化学調整で制御可能。
BF内アルカリ影響研究結果:スラグ塩基度低下、ハース温度低下、トップガス温度上昇、低アルカリ装入がアルカリ制御重要因子。最効果制御:アルカリ投入量2.0-2.5kg/tHM以下制限。アルカリ・コークス主相互作用:コークス再循環帯通過でアルカリ濃縮→コークス弱化→破砕感受性増大。効果程度は炭素テクスチャータイプ依存の可能性。コークス高温帯(レースウェイ付近)通過でアルカリ放出。
PCIで吹込み石炭アルカリがレースウェイ蒸発→温度低下でデッドマン帯凝縮。ピークアルカリ濃度トュエールノーズ約2m地点。デッドマン帯アルカリ蓄積→溶銑ハース流入透ガス性問題誘発。塩素・アルカリBF操業影響研究:塩素・アルカリ投入削減でBF透ガス性改善確認。
製造プロセス