



最新棒鋼・軽形鋼圧延ミルの主要革新技術
現代棒鋼・軽形鋼ミルの概要
棒鋼・軽形鋼ミルの目的は、鋼ブレットを加熱・圧延して棒鋼と軽形鋼を製造することです。これらの製品製造には、品質・柔軟性・コスト効率への要求が常に高まっており、革新的技術・プロセスの開発が不可欠となっています。現代のミルは、特殊棒鋼グレードや機械構造用鋼を高生産速度で圧延しながら、投資・運転コストを合理的水準に抑える高速ミルです。
求められる要件
- 高稼働率、高生産性、高歩留まり
- 低メンテナンス要求への対応
- 低エネルギー消費要求への対応
- 厳しい寸法公差
- マイナス公差(断面重量)
- 全長にわたる寸法均一性
- 均一な物理的特性
主要革新技術と特徴
1. 再加熱炉:ウォーキングビーム炉
コンピューター制御の省エネ型ウォーキングビーム炉を採用。ブレットを目標温度まで均一に加熱し、スキッドマークやコールドスポットを防止。冷間・熱間ブレット両方の投入に対応。特徴:(i)優れた加熱ブレット品質、(ii)高い加熱効率、(iii)極めて低い燃料消費、(iv)スケール損失最小化で高材料歩留まり、(v)低脱炭で高品位鋼グレード対応、(vi)低生産時でも最大操作柔軟性と良好な作業条件。
2. ハウジングレスロールスタンド(HLスタンド)
粗圧延・中間圧延スタンド群で採用。モジュール設計で水平・垂直・傾斜・ユニバーサル等あらゆる配置に対応。スタンドサイズはロール寸法、ロールジャーナル、パススケジュール、パス形状、ギアボックス・モーター特性により異なります。主な特長:コンパクトで剛性の高いコンポーネント、低ロール曲げモジュラス、耐久性のある複列ローラーベアリング(荷重下で自己整列するチョック付き)、バックラッシュフリーのチョックバランス、ガイド・ガードの簡単かつ精密な調整用ローラービーム等。利点:(i)基礎の深さ・サイズ削減、(ii)要求される形状・寸法公差を満たす製品、(iii)ロール交換が圧延ライン外で可能でスタンド交換時間短縮、(iv)部品点数減とアクセス容易性でメンテナンス時間大幅短縮、(v)自動ロールギャップ調整、(vi)同一スタンドユニットをあらゆる位置で使用可能な操作柔軟性。
3. 減径サイジングミル(RSM:精密サイジングミル)
汎用性の高い求められる圧延技術。従来ミルでは厳しい公差対応が困難で、効率損失(稼働時間損失、歩留まり低下)を伴うか、非現実的・コスト高でした。従来粗圧延・中間圧延では、仕上げ圧延部への入側材料断面変動が製品公差に影響。RSMは3ロール技術の特長(変形時のスプレッドが小さく、変形効率が高い)を活用。任意の仕上げ寸法を極めて厳しい公差で圧延可能。各ロールギャップを負荷下で調整でき、完全自動化可能。
4. 熱機械圧延(低温圧延)
圧延プロセス中に最終材料特性をオンライン制御する手法。圧延最終パスで、部分再結晶または再結晶抑制に対応する温度範囲で材料変形を適用。再結晶が抑制されると結晶粒微細化現象が生じ、最終製品の技術的特性が向上。表面品質も大幅改善。利点:微細結晶粒、オフライン正規化不要、低温靭性向上、浸炭鋼の熱処理後特性向上、ばね鋼の焼鈍時間短縮、最終部品の疲労強度向上、微合金鋼の高引張強度をインライン達成、脱炭層深さ低減等。
5. ウォーキングラック型冷却ベッド
可動ラック設計で、圧延棒鋼・軽形鋼を均一に空冷し、冷却ベッド入口から排出側へ段階的に搬送。前端を排出側でレベリングし、決め本数を冷間せん断・束ね・積み重ね用に送出。ウォーキングビーム設計が一般的。メカニズムにより材料が歯付きラック上に均一配置される。設計は最小・最大サイズ、仕上げスタンドからの供給、各サイズの必要冷却時間を考慮。予めカットされた棒鋼を減速させ、冷却面上を横方向に搬送し、幅広い長さ範囲で可能な限り直線的に保持、冷却面端で所定パックに収集して冷間せん断へ搬送するローラーテーブルへ排出。典型的冷却ベッドを図1に示す。
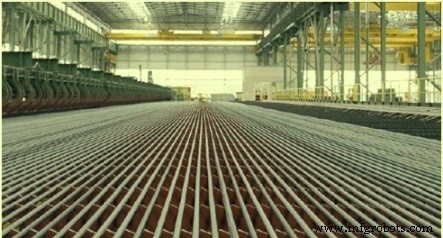
図1 典型的な冷却ベッド
6. 仕上げエリアのソリューション
棒鋼ミル:ゲージビーム付き冷間せん断。形鋼ミル:矯正機→冷間せん断。正しいレイヤー準備が生産性の鍵で、プロファイル供給システムで実現。高生産時はフライング型冷間せん断も使用。高生産性ではマルチライン矯正機。冷却ベッド長を矯正して供給回数削減と矯正ロール駆動の有効活用を図る。バーのロール下での正確なアライメント・センタリングが必須。最近の改良:(i)矯正機への自動形鋼供給、(ii)キャリッジ搭載ロールセットのクイックチェンジ、(iii)モーターロールギャップ調整、(iv)メンテナンス時にライン停止せずユニット全体をプラットフォームごとライン外へ退避可能。さらに、冷却ベッドランアウトローラーテーブルでバー層を予めアライメントするため、チェーントランスファーとキャリッジ型抽出システムを設置し、バーを必要なセンター間距離でインチング抽出し、ランアウトローラーテーブルへ優しく堆積させて保持。
7. 束ね・積み重ねセクション
シンプルな束ね機(棒鋼)、磁気スタッカー(形鋼)が標準。全作業を機械化・自動化(短尺バー除去、タグの理想的スキャン位置でのラベリング含む)。束の最終形状に特別配慮し、棒鋼・形鋼の最適配列。スタッカー設計は要件次第。軽形鋼の精密積み重ねにはオーバーヘッド振り子システム、中軽形鋼には磁石下部配置型スタッキングシステムを使用。
8. バー計数システム
光学原理の自動バー計数と、束形成用分離システム。分離システムは計数システムを挟む3つの固定チェーントランスファーデバイスで構成。光学デバイスとチェーントランスファードライブのパルス発生器が連携し、重複や二重読み取りなく各バーを計数・記録。
9. 結束・ストラッピング機
連続運転設計。結束機は市販ワイヤー使用、機械ヘッドは油圧駆動。ストラッピング機は空気圧駆動、市販スチールストラップ(各種幅対応)。クランプ式または溶接式でストラッピング可能。
製造プロセス
- Raspberry PiとDS18B20でマルチセンサー温度・光監視システムを構築
- Raspberry Pi 3 B+ – アップデートされた機能、仕様、購入ガイド
- テレビリモコンで照明と扇風機を制御:シンプルなDIY IRプロジェクト
- ArduinoとAlexaで制御するアニメーション対応スマートLEDストリップの作り方
- 最新ワイヤーロッドミルの必須機能:最適パフォーマンスのために
- 最新熱間圧延ストリップミルの主要機能:高性能鋼生産のために
- 鋼材バー・ロッド・ワイヤ引抜き:精密冷間加工技術
- ミルスケール:発生メカニズム、輸送、製鉄現場での実用的活用法
- ミルターンとターンミルの理解:詳細ガイド
- フライス盤の理解:種類、機能、応用
- 車のダッシュボード警告灯・表示灯完全ガイド|色別意味と対処法