



連続鋳造の基本:プロセスとメリットの必須ガイド
鋼連続鋳造の基本
連続鋳造は、溶鋼を半製品(セミファイニッシュ製品)に凝固させ、仕上げ圧延ミルで圧延するためのプロセスです。1865年にサー・ヘンリー・ベッセマーが考案・特許取得しましたが、エンジニアリングと設備の問題で商業化できませんでした。これらが解決され、1950年代に商業導入。2012年には世界で約14億7,500万トンの連続鋳造鋼が生産されました。
プロセス簡素化とメリット
連続鋳造は、インゴット鋳造、型剥離、浸漬ピット加熱、一次圧延といった複数工程を1工程に置き換えました。歩留まり、品質、生産性、コスト効率の向上に貢献しています。連続鋳造の原理を図1に示します。
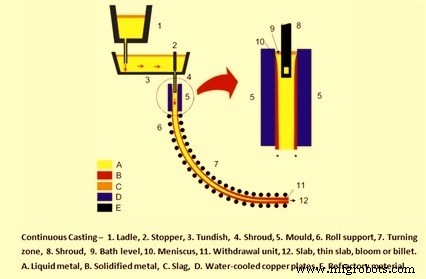
図1 連続鋳造の原理
図1参照:製鋼二次精錬からの溶鋼が鋼湯レードル(1)で連続鋳造機へ。レードルをターレットで吊り上げ、タンディッシュ(3)上の鋳造位置に回転。溶鋼がレードルからタンディッシュへ、さらに水冷銅モールド(5)へ流れる。モールドで凝固開始し、ロール支持部(6)と曲げ区域(7)を通じて凝固継続。連続鋳片は矯正され、ガス切断され、中間貯蔵または熱間圧延へ熱搬送されます。
鋳造形状とニアネットシェイプ鋳造
製品用途により多様な形状を鋳造。従来機ではスラブ、ブルーム、ビレット。近年は溶製・鋳造・圧延を連結し、最終製品に近い形状(ニアネットシェイプ)で鋳造。主にビームや薄板製品に適用され、高効率操業を実現。ニアネットシェイプ鋳造では、溶鋼から仕上げ圧延までの全工程を2時間以内で完結可能。
断面形状とサイズ分類
- ビレット:断面〜150 mm角まで
- ブルーム:正方形または長方形、各辺150 mm超〜500 mm未満
- 丸鋳片:直径125〜500 mm
- ビームブランク:ドッグボーン形状、後工程でIビームに圧延
- スラブ:厚み150〜400 mm、幅500 mm超〜2,500 mm。幅厚比(アスペクト比)2.5:1以上をスラブと定義
- 薄スラブ:厚み50〜90 mm
連続鋳造機設計の重要考慮事項
- 最終製品用途による品質・グレード・形状(ブルーム、ビレット、丸、スラブ、薄スラブ、ビームブランク)
- 年間鋳造トン数
- 溶鋼供給量とヒートサイズ
- 計画稼働時間
これらが鋳造ストランド数、鋳造速度などの設計パラメータを決定し、溶鋼供給と整合させる必要があります。鋼種・品質は機長、垂直高さ、曲面/直線モールド、水冷/エアミスト冷却、電磁攪拌等の設計パラメータに影響します。
溶鋼移送の2ステップ
- レードルからタンディッシュへの移送(ティーミング)
- タンディッシュからモールドへの移送
タンディッシュからモールドへの流量調整は、スライドゲート、ストッパーロッド、メータリングノズル等のオリフィス装置で行い、後者はタンディッシュ鋼液レベル調整で制御。
連続鋳造機の主要セクションとコンポーネント
主要セクション
- タンディッシュ:モールド上部に位置し、溶鋼を規制された流量でモールドへ供給
- 水冷銅モールド(一次冷却ゾーン):タンディッシュから溶鋼を受け、二次冷却ゾーン進入時にストランド形状を維持できる強度の固体外殻を形成
- 二次冷却ゾーン・抑制セクション:モールド下部に位置。まだ大部分が液相のストランドに水或いエアミストを噴霧し、更なる凝固を促進
- アンベンディング・矯正セクション:垂直鋳造機以外では必須
- 切断ユニット:ガス切断機或いは機械せん断で、凝固ストランドを切断し後工程へ
主要コンポーネント詳細
タンディッシュ
典型的には長方形だが、デルタ型やT字型も使用。底部にノズルを配置しモールドへ溶鋼分配。主な機能:(i)酸化物介在物の分離促進、(ii)レードル交換中もモールドへ連続溶鋼供給、(iii)ノズル上部の鋼液レベルを一定に保ち、鋼流量・鋳造速度を一定化(開放注入メータリングシステムの場合)、(iv)モールドへより安定した流れパターンを提供。
モールド
主機能:二次噴霧冷却ゾーン進入時に液相コアを保持できる強度の固体シェルを形成。重要品質要素:形状、シェル厚、均一なシェル温度分布、欠陥のない内部・表面品質(最小気孔、少ない非金属介在物)。モールドは開口部を持つ箱型構造で、高純度銅合金製水冷内張りを内蔵。モールド水が凝固シェルから熱を奪取。銅作業面はクロム或いはニッケルメッキで表面硬度向上と銅付着防止(製品表面割れ防止)。モールド熱伝達は極めて重要かつ複雑で、数学・コンピューターモデリングで熱条件を理解し、適切な設計・運転に活用。熱伝達は一般に以下の熱抵抗の直列と見なす:(i)凝固シェル内熱伝導、(ii)鋼シェル表面から銅モールド外表面への熱伝達、(iii)銅モールド内熱伝導、(iv)銅モールド内表面から冷却水への熱伝達。
モールド振動
凝固シェルの摩擦・付着最小化、シェル破断防止、溶鋼ブレークアウト防止のため必須。ブレークアウトは設備大破損と長時間ダウンタイム(清掃・修理)を招く。モールド潤滑剤(オイル、粉末フラックス)でシェル・モールド間摩擦を低減。振動は油圧或いはモーター駆動カム・レバーで実現。振動サイクルは周波数、ストローク、パターンで変化するが、「ネガティブストリップ」(下向きストロークでモールドがストランド引き抜き速度より速く下降するパターン)が一般的。これによりシェルに圧縮応力が発生し、表面亀裂・気孔を封止して強度向上。
二次冷却システム
複数ゾーンで構成、各ゾーンで凝固中ストランドのセグメントごとに制御冷却。噴霧媒質は水或い水+空気。熱伝達は放射・伝導・対流の3形態。二次冷却上部では放射が優勢。ロール通過時に伝導(シェル内・ロール厚み通じて)、フーリエの法則に従う。高速噴霧水滴・ミストが鋼表面隣接の蒸気層を貫通・蒸発する対流伝熱はニュートンの冷却法則に従う。二次ゾーン熱伝達の機能:(i)凝固速度の強化・制御、(ii)噴霧水強度調整によるストランド温度制御、(iii)機械抑制部冷却。
シェル成長予測
フィックの法則で信頼性高く予測可能。完全凝固(液相コア消失)地点の鋳造距離計算にも使用。
ストランド抑制
抑制領域は二次冷却エリアの不可欠部分。一連の抑制ロールがストランド両面に跨って延び、エッジロール抑制も必要に応じ追加。焦点:固化シェルが自立するまでストランドをガイド・抑制。製品品質を損なわぬよう、ロール配置・ストランドアンベンディングに伴う応力を最小化するよう慎重に考慮。ロールレイアウト(間隔・直径)はロール間膨らみと液/固界面歪みを最小化するよう選定。ストランド支持には形状維持が必要。ストランドは液相コアを含む凝固シェルで、機高に伴う鉛直圧力由来の膨らみ鉄静力を持つ。最も懸念されるのは機上部。ここでは膨らみ力は小さいがシェルが最薄・最弱。この固有の弱さを補い、シェル破裂・溶鋼ブレークアウトを防ぐため、ロール径を小さくし間隔を狭くする。モールド直下では全4面支持、機下部では広面のみ支持が典型。
アンベンディング・矯正
垂直から水平へのアンベンディング・矯正力とストランド抑制・ガイドは同等に重要。アンベンディング時、シェル外周は引張、内周は圧縮応力。結果的歪みはアーク半径と鋳造鋼グレードの機械的特性で決まる。外周歪み過大ならクラック発生、鋳造鋼品質に深刻な影響。これら歪みは、マルチポイントアンベンディング(半径を徐々に大きくし、製品を水平面へ漸進的に矯正)で最小化。
鋳造プロセス手順
新ヒート鋳造開始時、モールド底部を鋼製ダミーバーで密封し、矯正引き抜きユニットで油圧保持。ダミーバーが溶鋼流出を防止。モールド注湯鋼は部分凝固し、固体外殻と液相コアを持つ鋼ストランドとなる。一次冷却区で鋼シェルが十分厚(約10〜20 mm)になると、矯正引き抜きユニットがダミーバーと共に半凝固ストランドをモールドから引き抜き開始。溶鋼が同速でモールドへ継続注湯され補充される。引き抜き速度は断面・鋼種・品質により300〜7,500 mm/分で変動。鋳造時間は通常ヒートあたり45〜90分(過度なレードル熱損失回避)。モールド出口後、ストランドはロール抑制セクションと二次冷却室へ入り、水或い水+空気(エアミスト)噴霧で凝固促進。鋳片形状完全性と品質を維持。大断面は長尺ロール抑制が必要。ストランド完全凝固・矯正引き抜きユニット通過後、ダミーバーを切断・除去・保管。矯正後、ストランドを機械設計に応じた鋳片製品(スラブ、ブルーム、ビレット、丸、ビームブランク)に切断。
製造プロセス