



直接還元鉄(DRI)の効果的排出戦略と高温搬送
DRI製造と排出オプション
直接還元鉄(DRI)製造の主な2工法:(i)垂直シャフト炉でのガスベース法、(ii)回転炉での石炭ベース法。両工法とも還元反応は固相で進行、最高炉温は850〜1,050℃。
石炭ベース法では、生成DRIがチャーと混合し、分離必要。DRI-チャー混合物をロータリークーラーで冷却後、磁気分離でチャー分離。一方、垂直シャフト炉法ではチャーが存在しないため、3つの排出オプションあり:冷間DRI(CDRI)、高温ブリケット鉄(HBI)、高温DRI(HDRI)。
冷間DRI(CDRI)
ほとんどの垂直シャフトDRI炉はCDRI生産向けに建設。還元後DRIを炉下部で約50℃まで冷却。CDRIはサイロで一時貯蔵、パッシベーション後、近隣製鋼溶解ショップへ輸送し後で使用。CDRIは自然発火性があり、国際海事機関(IMO)要求通り輸送・保管に特別注意必要。電気炉(EAF)連続投入に最適材料。
高温ブリケット鉄(HBI)
30年以上前から生産。DRIを海上輸送・保管する望ましい方法。HBI生産では、高温DRIを垂直シャフト炉から約700℃で排出。ブリケットマシンで枕型ブリケット(典型30×50×110 mm)に圧縮。HBIはCDRI比50%高密度で、再酸化傾向大幅低減。IMO認定で特別注意なしに保管・取扱い可能。スクラップ取扱い設備で輸送・取扱い可能、EAFへバッチ投入容易。専用システムでEAF連続投入も可能。
高温DRI(HDRI)
垂直シャフト炉から約700℃で排出、高温状態で製鋼溶解ショップへ搬送し、EAFへ直接高温投入。垂直シャフトDRIキルンからEAFへ直接高温DRI投入を「高温投入(ホットチャージング)」と呼ぶ。
高温投入(ホットチャージング)のメリット
高温投入は2大メリット提供:エネルギー消費削減とEAF生産性向上。現在世界中の多くの製鋼溶解ショップがEAF用高温投入システム保有。冷間/高温材料選択可能な投入システムも普及。
- エネルギー節約:EAFでDRIを溶融温度まで加熱するエネルギー削減。経験則:DRI投入温度100℃上昇ごとに電力消費約20 kWh/tCS削減。600℃超高温DRI投入で最低120 kWh/tCS削減。追加メリット:電極消費削減(線形関係)。液鋼トンあたり0.5〜0.6 kg電極消費削減期待。
- 生産性向上:高温DRI投入でタップツータップタイムとヒート時間短縮。冷間DRI投入比で最大20%生産性向上。耐火物固有消費削減(液鋼トンあたり1.8〜2 kg削減)。
- 環境メリット:DRI顕熱を大気放出せず保持で全体排出削減。①電力需要低減→発電所単位排出削減、②カーボン注入EAFではEAFエネルギー要求低減→CO2排出削減。
HDRI輸送の課題と方式
HDRI輸送は多面でクリティカル。困難は高温なだけでなく、非酸化雰囲気維持必須な点。DRIシャフト炉からEAFへのHDRI輸送方式は、DRI品質を悪化させず供給可能で、最大操作柔軟性提供、信頼性・保守性・操作容易性が必要。
商業利用可能なHDRI輸送代替案は4つ。各々最適用途あり、輸送距離、コンポーネント配置、搬送能力等に依存。
1. HYTEMPプロセス
テノバHYL開発、1998年テルニウムモンテレイプラント導入。HDRI空気圧搬送プロセス。輸送ガス(不活性ガス或いプロセスガス自体)でHDRIを空気圧管経由でEAF上部ホルディングビンへ搬送。輸送ガスを回路から除去しDRプラントへリサイクル、HDRIをホルディングビンへ投入しEAFへ連続供給。機械的可動部なし。DRシャフトキルンからの微粉が塊状材料と共に搬送され輸送ラインをクッション。微粉もEAFへDRI塊と共に投入され歩留まり向上。概略図を図1に示す。
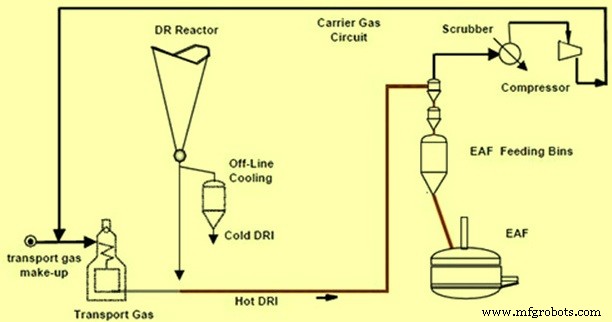
図1 HYTEMPプロセス概略図
2. HOTLINKプロセス
主に重力輸送利用、ミドレックス開発。HBI生産用HDRI重力供給と同技術使用。DRIシャフトキルンからHDRIを製鋼溶解ショップ外部上部のサージビンへ排出。サージビンからHDRIを直接重力供給でEAFへ。HOTLINKモジュールはサージビン経由でアップセット条件対応可能。EAF需要に応じHDRI供給。DRIシャフトキルンとEAF距離40 m未満で使用。概略図を図2に示す。
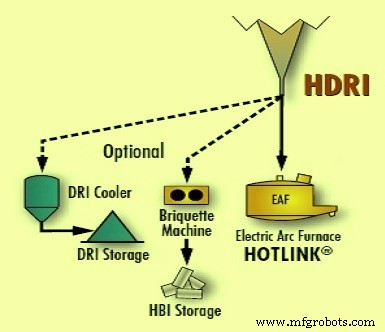
図2 HOTLINKプロセス概略図
3. 高温搬送コンベヤーシステム
製鋼溶解ショップがDRIシャフトキルンに隣接せず(40 m超〜100 m未満)、断熱機械コンベヤー使用。DRIをシャフトキルンから完全密閉・断熱コンベヤーへ排出、温度損失最小化と脱酸化防止設計。コンベヤーはバケット類似形状の特殊成形パン装備(図3)。密閉フードに不活性ガスシステム内蔵。合理的コストで信頼性高い運転。HDRIをEAF上部の2基HDRIビンの一方へ供給。一方ビンがEAFへ排出中、他方ビンをコンベヤーで充填。概略図を図4に示す。
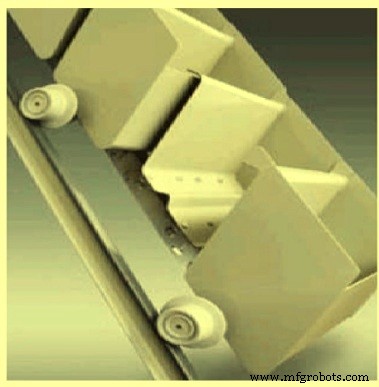
図3 高温DRIコンベヤー
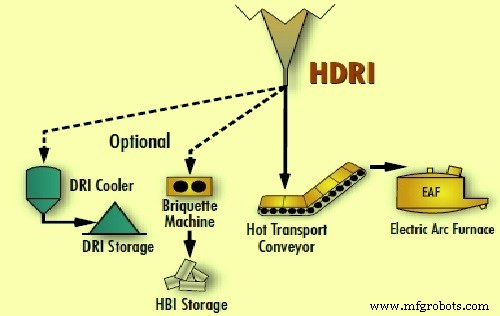
図4 高温搬送コンベヤーシステム概略図
4. 高温搬送ベッセル(容器)輸送
DRIシャフトキルンとEAF距離100 m超、或い1基DRIシャフトキルンが2つ以上製鋼溶解ショップへ供給する場合、断熱ベッセル(典型容量60〜90トン)使用。垂直キルンから気密シール付きパイプでベッセル充填。1基充填後パイプ閉鎖、次のベッセル充填開始、充填済みベッセルを鉄道或いトラックで製鋼溶解ショップへ輸送。エッサールスチールが1990年代に高温搬送ベッセル利用を先駆化。概略図を図5に示す。
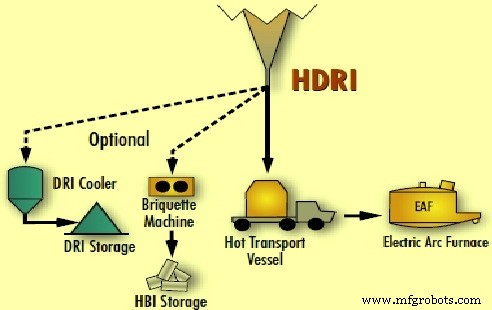
図5 高温DRIベッセル輸送概略図
製造プロセス