



鉄鋼生産におけるエネルギー効率の最適化
近年、エネルギーのより合理的で効率的な利用の必要性が戦略的かつ緊急の課題として浮上しています。この必要性は、エネルギーコストの上昇だけでなく、プロセスと最終製品の特徴(コスト、品質等)を強調する競争の結果として、鉄鋼生産において特に強く認識されています。また、エネルギー資源の合理的利用は二面的課題と見なせます。第1はエネルギーが源として有限であることへの認識の高まり、第2はエネルギー調達コストの成熟した理解です。
世界的に、エネルギー消費の増大はその節約への懸念の高まりと表裏一体です。高価で急激な価格変動の影響を受けやすいだけでなく、圧倒的多数のエネルギー源が非再生可能です。したがって、エネルギー節約は貴重な資源の浪費回避だけでなく、石炭、石油、天然ガス資源の急速な枯渇を遅らせるためにも不可欠と見なされています。しかし、過去30年の環境運動の高まりにより、非持続的エネルギー利用の影響は経済だけに留まらなくなりました。温室効果ガス(GHG)排出の大半が化石燃料燃焼由来であるため、エネルギー節約は今日、気候変動問題と本質的に結びついています。代替源の実用化なしに化石燃料使用を停止することは選択肢ではないため、エネルギー使用量削減と排出管理の唯一の道は、効率の最大化です。
鉄鋼業におけるエネルギー効率の重要性
鉄鋼業はどの国の経済においても最もエネルギー集約的なセクターの一つであるため、地域的・地球的環境議論の文脈で特に注目されます。
エネルギー効率のプロファイルは、エネルギー利用の地域的・地球的環境影響への懸念増大により最近上昇しています。エネルギー安全保障への挑戦もエネルギー効率を前面に押し出しました。これらは直接的にエネルギー使用量削減に寄与するためです。
鉄鋼生産におけるエネルギー効率は、生産コスト削減、鋼製品の競争力確保、GHG排出等の環境影響最小化のために不可欠です。統合製鉄所へのエネルギー投入の大半は燃料と電力です。燃料エネルギーは主に固体燃料(主に石炭)から、液体・気体燃料からの投入はわずか。燃料は鉄鋼生産で熱エネルギー供給と、鉄鉱石還元による鉄生産の還元剤として使用。電気エネルギーはプロセス需要、モーター・照明等の施設動力に使用。
エネルギー効率概念の起源
エネルギー効率の概念を最初に具体化したのは、米国の物理学者・環境活動家アモリー・ロビンズです。1973年のオイルショックに衝撃を受け、ロビンズは「ネガワット」の概念を提唱・普及させました。より多くのエネルギーを搾取するのではなく、既存エネルギーの効率を高めることでエネルギー需要を満たすシステムです。アメリカ的表現を借りれば「バックから最大のバングを得る(投資対効果最大化)」。以来、世界中で既存技術の微調整や全く新しいソリューションの考案により、単位エネルギーから得られる価値を最大化する努力が続けられています。これらは権限を持つ人々の支援によって助けられ、エネルギー効率利用への動機付けのための環境が整えられてきました。
鉄鋼生産のエネルギー集約度
鉄鋼生産はエネルギー集約的です。全産業セクター中最大のエネルギー消費者。最大のCO₂排出源でもあります。鋼生産コストの相当部分を占めます。エネルギーコストの総コストに占める割合は、生産ルート、鉄鉱石・石炭の種類、鋼製品ミックス、操業制御技術、マテリアル効率により20〜40%の範囲。
鉄鋼生産で利用される一次エネルギー源:コークス用石炭、非コークス用石炭、液体燃料油、電力。天然ガスが利用可能な場合は製鉄に使用。様々な一次エネルギー源中、コークス用石炭が最大シェア(65〜80%)。コークス用石炭、非コークス用石炭、液体燃料油は主に統合製鉄所で使用。電力は電気炉・誘導炉使用のミニミル製鋼で圧倒的主要投入。
エネルギー強度の指標:比エネルギー消費量(SEC)
エネルギー強度は、単位生産あたりの比エネルギー消費量(SEC)として物理的に測定されます。
SEC定義:SEC = 使用エネルギー / 生産量 = (投入エネルギー − 排出エネルギー) / 生産量。単位:GJ/トン製品。
産業プロセスでは燃料、蒸気、電力等様々な形でエネルギーを使用するため、そのようなプロセスのSECは以下で計算:
SEC = E(燃料) + E(蒸気) + E(電力) / 生産量
E(燃料):燃料消費、E(蒸気):蒸気消費、E(電力):プロセスの電力消費。
多くの場合、SECをベストプラクティスと比較し、ベストプラクティス採用で達成可能な単位生産あたりエネルギー削減率を算出。鉄鋼生産のSECは近年大幅に低下。現在、高炉−転炉ルートを用いる世界の省エネプラントではSECは17〜23 GJ/トン粗鋼。非効率プラントでは25〜34 GJ/トン粗鋼。
このSEC変動は、鉄鉱石・石炭品質、鋼グレード、マテリアル効率に依存/影響されます。平炉ルートはよりエネルギー集約的で生産性が低い。現在、BOF技術への置換により極少量のみ稼働。電気炉ルートはコークス・シンタープラント不要でリサイクル鋼スクラップ使用。このルートのエネルギー強度は、投入がスクラップのみで9.1〜12.5 GJ/トン粗鋼。
直接還元で鉄鉱石からDRI(直接還元鉄)を製造し粗鋼を生産するルートもあります。平均エネルギー強度は通常28.3〜30.9 GJ/トン粗鋼。主に天然ガスまたは非コークス用石炭使用。近年、豊富に利用可能な地域ではシェールガスによるDRI製造への関心が世界的に高まっています。
欧州鉄鋼プラント各工程の典型的SECとCO₂排出
表1に欧州鉄鋼プラント各工程の典型的SECと比CO₂排出を示します。
| 表1 欧州における鉄鋼生産の典型的SECと比CO₂排出 | ||||
|---|---|---|---|---|
| 製鉄所ユニット | 一次エネルギー | 直接エネルギー | 総CO₂排出 | 直接CO₂排出 |
| 単位 | GJ/トン | GJ/トン | トンCO₂/トン | トンCO₂/トン |
| コークス・副生成物プラント | 6.827 | 6.539 | 0.824 | 0.794 |
| シンタープラント | 1.730 | 1.549 | 0.211 | 0.200 |
| ペレットプラント | 1.204 | 0.901 | 0.075 | 0.057 |
| 高炉 | 12.989 | 12.309 | 1.279 | 1.219 |
| 転炉(BOF) | -0.253 | -0.853 | 0.202 | 0.181 |
| 電気炉(EAF) | 6.181 | 2.505 | 0.240 | 0.240 |
| ブルーム・スラブ・ビレットミル | 2.501 | 1.783 | 0.125 | 0.088 |
| 熱間圧延機 | 2.411 | 1.700 | 0.120 | 0.082 |
| 厚板圧延機 | 2.642 | 1.905 | 0.133 | 0.098 |
| 形鋼圧延機 | 2.544 | 1.828 | 0.127 | 0.084 |
| 酸洗ライン | 0.338 | 0.222 | 0.016 | 0.004 |
| 冷間圧延機 | 1.727 | 0.743 | 0.075 | 0.008 |
| 焼鈍 | 1.356 | 1.086 | 0.070 | 0.049 |
| ホットディップめっきライン | 2.108 | 1.491 | 0.104 | 0.059 |
| 電解めっきライン | 4.469 | 2.619 | 0.208 | 0.046 |
| 有機塗装ライン | 1.594 | 0.758 | 0.074 | 0.003 |
| 発電所 | 12.173 | 12.173 | 1.989 | 1.989 |
統合製鉄所におけるエネルギーフローとプロセスガス活用
統合製鉄所のエネルギー相互依存は非常に複雑です。図1に、日本の統合製鉄所を例に、異なるタイプのエネルギーと還元剤の入出力フロー、内部エネルギーフローの典型例を示します。
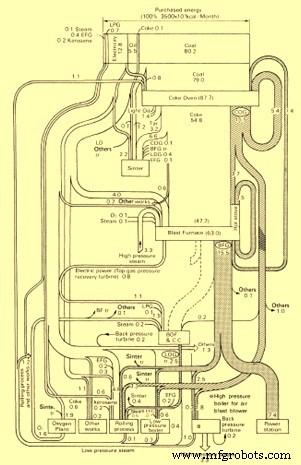
図1 統合日本製鉄所の典型的エネルギーフロー例
通常の主要投入は石炭、燃料油、外部調達時のコークス。これらは主にコークス炉でのコークス生産と高炉での還元剤として使用。高炉への代替還元剤(石炭、コールタール、油をノズルレベルで吹き込み)使用も一般的。廃油、脂肪、各種ガス(コークス炉ガス等)、廃プラスチック等の炭化水素も吹き込み可能。
異なるガスの質(発熱値と清浄度)と量は大きく変動し、これらが燃料を有用に使用できる場所に影響。エネルギー効率を最適化するには、各燃料ガスを最も適切なプラントで消費することが必要。エネルギー管理がこの点で重要な役割を果たします。エネルギー管理の主たる任務は、プロセスガスと購入燃料の効率的配分と使用。良好なプラントレイアウトがこの任務をさらに容易にします。
コークス炉ガス(COG)、高炉ガス(BFガス)、転炉ガス(BOFガス)が統合製鉄所のエネルギーシステムの基盤を構成。エネルギー需要の大半はこれらガスで賄われ、残りは購入エネルギー(通常電力と燃料油等)でバランス調整。
エネルギー効率改善のポテンシャルは、鉄鋼セクターの継続的変化に大きく基づいています。投入要素改善、技術転換とレトロフィット、リサイクルと廃熱回収から生じます。例えば廃熱回収のポテンシャルは巨大。現在、多くの製鉄所でエネルギーの50%以上が損失。排ガスと副生ガスが電力生成や低温蒸気生産に利用できず失われています。
ほとんどのエネルギー効率改善策はコスト効果的で一定期間内に正味メリットを提供しますが、多くの鉄鋼プラントではごく一部のみ実施済みまたは実施中。改善の障壁は主にこれら鉄鋼プラントでの資本可用性です。
SEC改善のアプローチ
SEC改善は以下で達成:
- プロセスエネルギー効率の改善
- プロセス投入材料の適切選択
- プロセスからのエネルギーロス削減・封じ込め
- プロセスからの廃熱回収
- エネルギー管理システムによるエネルギー消費監視の改善
改善領域は適切なエネルギー監査で特定。監査は社内または資格ある外部機関で実施可能。改善項目を3カテゴリに分類:
- 短期: 実質的投資不要または極少投資で実施可能。通常プロセス改善、監視強化、廃棄物リサイクル、プロセス投入改善等
- 中期: 特定設備/計器の追加・交換が必要、非常に短い回収期間
- 長期: 多額投資必要、旧設備/プロセスのスクラップを伴う場合あり
上記いずれの改善実施にも経営陣のサポートが不可欠。経営陣の支持なしにエネルギー効率改善プログラムは成功しません。
製造プロセス