



鋼品質最適化における脱酸の重要役割
製鋼プロセスは、酸化雰囲気下での溶銑から鋼への精錬で構成されます。精錬プロセス中に酸素が鋼に溶解します。鋼中酸素の主な供給源は以下の通りです。
- 酸素吹錬
- 製鋼プロセスでの酸化性スラグと鉄鉱石の使用
- 鋳込み操作中の溶鋼による大気酸素の捕捉
- ライニングの酸化性耐火物
- 錆びた・湿ったスクラップ
脱酸は製鋼の最終段階です。製鋼中、タッピング時の鋼浴には400〜800ppmの酸素活度が含まれます。脱酸はタッピング時に、適量のフェロアロイやその他特殊脱酸剤を鋳造レードルに添加することで実施。吹錬終了時の鋼中炭素含有量が規格未満の場合、溶鋼は鋳造レードルで再 carburization(再炭素化)も行われます。しかし、レードルへの大量添加は溶鋼温度に悪影響を及ぼします。
脱酸の必要性:凝固時の酸素挙動
鋼中の酸素溶解度は極めて小さい。溶鋼凝固時、過剰酸素は凝固鋼によって拒絶されます。液体鋼中の酸素溶解度は1700℃で0.23%。冷却過程で減少し、溶鋼凝固時に急激に低下し、固体鋼では0.003%に達します。
固溶体から解放された過剰酸素は、鋼成分(C、Fe、合金元素)を酸化し、鋳造鋼構造内にブローホールと非金属介在物を巻き込みます。両者とも機械的特性に相当な影響を与え、鋼品質に悪影響を及ぼします。
凝固中の鋼成分酸化を防ぐには、液体鋼の酸素含有量を低減する必要があります。これが脱酸であり、液体鋼中の溶解酸素濃度(活度)を要求レベルまで低減する製鋼技術的操作です。健全鋼の製造(ブローホール除去と非金属介在物最小化)に加え、脱酸は粒度制御による鋼靭性向上にも利用されます。
脱酸戦略と分類
鋼脱酸には複数の戦略が開発されています。タッピング前後で金属脱酸剤を溶鋼に添加する方法、または真空処理(鋼中溶解炭素を脱酸剤として使用)で達成可能。金属脱酸剤脱酸と真空脱酸以外に、拡散脱酸と呼ばれるもう1つの方法も時折採用されます。
脱酸度により、完全脱酸から微弱脱酸まで4タイプに分類されます。どのタイプも他より優れているわけではなく、各々が独自の有用性を持ちます。脱酸度により炭素鋼は4グループに細分可能。
1. リミング鋼(リムド鋼)
部分的に脱酸された、または非脱酸の低炭素鋼で、凝固時に十分量の一酸化炭素を発生。リミング鋼インゴットは良好な表面品質と相当量のブローホールを特徴とします。通常、炉内で脱酸剤添加なし、または鋳造レードル内で少量添加のみでタッピングし、型内で炭素と反応して所望のガス発生を得るため十分な酸素を残します。正確な手順は炭素含有量が高範囲(C=0.12〜0.15%)か低範囲(C=0.10%最大)かに依存。インゴット型内で溶鋼が凝固開始すると、一酸化炭素(CO)ガスが活発に発生し、炭素とその他溶質元素が低い比較的清浄な外側インゴットスキンが形成。このようなインゴットは電極棒と鋼板製造に最適。
2. キャップド鋼
リミング鋼プラクティスの変形。リミング作用を正常に開始させた後、1分以上経過して鋳鉄キャップで型を密封し終了。通常炭素含有量0.15%以上の鋼に適用。キャップドインゴットプラクティスは通常、薄板、帯鋼、線材、棒鋼生産に適用。
3. セミキルド鋼
不完全脱酸鋼で、何らかの過剰酸素を含有し、溶鋼凝固時に凝固収縮を相殺する十分量の一酸化炭素を形成。一般に炭素含有量0.15〜0.30%範囲で、形鋼に広く適用。
4. キルド鋼
凝固時に一酸化炭素の形成・発生がない程度まで脱酸。キルド鋼のインゴットと鋳造品は均質構造でガスポロシティ(ブローホール)なし。アルミニウムをマンガン・ケイ素フェロアロイと共に脱酸使用。特定ケースではカルシウムシリサイド等の特殊強力脱酸剤使用。パイピング最小化のため、ほぼ全キルド鋼をホットトップ大端上向き型で鋳造。連続鋳造では、欠陥フリー鋳造のため液体鋼を完全キルドにする必要。キルド鋼は一般に仕上げ鋼に均質構造が要求される場合に使用。合金鋼、鍛造鋼、浸炭鋼は本質的にこのタイプで、健全性が必須品質。特定超深絞り鋼製造では、低炭素(C=0.12%最大)鋼をキルドにし、通常多量のアルミニウムをレードル、型、または両方に添加。アルミニウム脱酸は凝固時一酸化炭素形成を抑制しブローホールを抑制するが、アルミニウムキルドが望ましくない鋼加工操作も多数存在。
主要脱酸元素
鋼脱酸に主に使用される3元素:マンガン(Mn)、ケイ素(Si)、アルミニウム(Al)。MnとSiは高炭素または低炭素フェロアロイ、またはシリコマンガン(Si-Mn)合金形で添加。脱酸用Al純度は約98%。場合によりカルシウム(Ca)も脱酸使用。
Caが最も効率的な脱酸剤、SiはCaほど効率的ではない。AlもSiと比較して強力な脱酸元素。しかしCaとAlは非常に効率的な脱酸剤だが、非常に速く酸化し、かつ密度が鋼より遥かに低い。またCa沸点は1485℃で、製鋼温度では気相。Ca脱酸には適切な注入法または添加法が必要。
脱酸はSi、Al、Mn等の単一元素、またはSi+Mn、Ca-Si-Al等の元素混合物で実施可能。単一元素脱酸を単純脱酸、元素混合物脱酸を複合脱酸と呼ぶ。両者とも酸化物生成するため沈殿脱酸とも呼ばれる。炭素による真空下脱酸は真空脱酸と呼ばれる。元素はフェロアロイFe-Si、Fe-Mn、Fe-Si+Fe-Mn等形で添加。Si+Mn、Ca+Si、Ca+Si+Al等の混合物を用いる複合脱酸では、単純脱酸と比較して以下の利点が報告されています。
- 溶解酸素がより低い
- 液体脱酸生成物形成により、生成物の大型化凝集が容易で、容易に浮上除去可能
各脱酸剤による脱酸平衡
Fe-Mnによる脱酸
Mnで部分脱酸する場合、Feも反応に参加し、液体または固体Mn(Fe)Oを脱酸生成物として形成。
[Mn] + [O] = MnO
[Fe] + [O] = FeO
脱酸生成物Mn(Fe)Oと平衡状態にある鋼中のMnとOの状態を図1に示します。
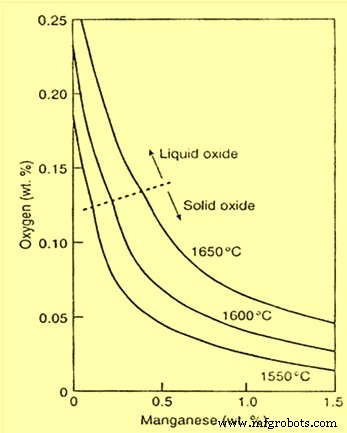
図1 FeO-MnO液体または固体溶液と平衡状態にある鉄中のMnとO含有量
SiとMnによる脱酸
Si脱酸はMnより遥かに完全。これら2元素同時脱酸ではSi活度低下により溶液中残留酸素が遥かに低くなる。レードル添加SiとMn濃度により、脱酸生成物は溶融マンガンシリケート(MnO·SiO₂)または固体シリカ(SiO₂)になります。
[Si] + 2[O] = SiO₂ (1)
[Mn] + [O] = MnO (2)
スラグ-金属反応平衡の初期先駆的研究の一つはKorberとOelsenによるもので、液体鉄とSiO₂飽和MnO-FeO-SiO₂スラグ間のMnとSi平衡分配を測定。1600±10℃での実験結果を図2に示します。
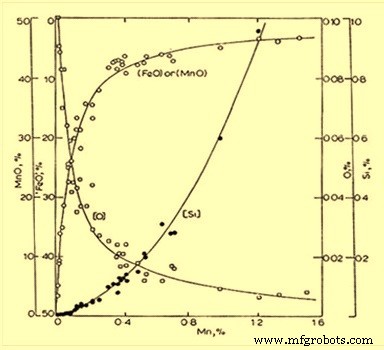
図2 1600±10℃でSiO₂飽和マンガンシリケート溶融物と平衡状態にある液体鉄中のMn、Si、O濃度
Si、Mn、Alによる脱酸
残留溶解酸素40〜23ppm範囲のセミキルド鋼は、シリコマンガンまたはフェロシリコン+フェロマンガン組合せと共に少量アルミニウムを鋳造レードル添加して製造。この場合、脱酸生成物は3MnO·Al₂O₃·SiO₂組成に類似した溶融マンガンアルミノシリケート。少量Al添加(例:100トンヒートあたり約15kg)をSi/Mnと共に行うと、ほぼ全AlがこのSi/Mnとの複合脱酸で消費。鋼中残留溶解Alは10ppm未満。Al₂O₃飽和脱酸生成物でのSi+Mn脱酸平衡とAl+Si+Mn脱酸平衡比較を図3に示します。
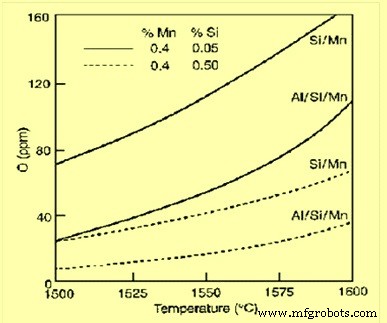
図3 Al₂O₃飽和脱酸生成物におけるSi+Mn脱酸平衡とAl+Si+Mn脱酸平衡の比較
Alによる脱酸
アルミニウムはほとんどの製鋼操業で使用される非常に効果的な脱酸剤。通常アルミニウム脱酸は鋳造レードルで実施。特定ケースではインゴットまたは連続鋳造時に型内でAl添加も実施。純粋Al₂O₃とCaO/Al₂O₃比1の溶融カルシウムアルミネートの脱酸生成物に関する見かけ平衡関係を図4に示します。
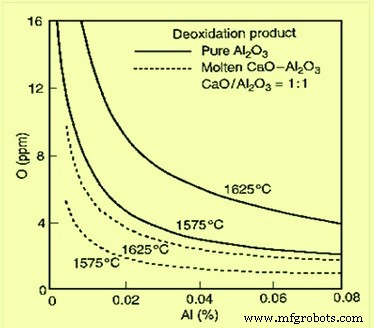
図4 Al₂O₃またはCaO/Al₂O₃=1の液体カルシウムアルミネートと平衡状態にあるAl脱酸
Alキルド鋼をCa-Siで処理すると、アルミナ介在物が溶融カルシウムアルミネートに変換。CaO/Al₂O₃比1で、1500〜1700℃温度範囲での純Al₂O₃に対するAl₂O₃活度は0.064。
製造プロセス