



連続鋳造タンディッシュの耐火物ライニングソリューション
連続鋳造タンディッシュの耐火物ライニング
鋼の連続鋳造(CC)において、タンディッシュはレードルとCCモールドの間に位置する耐火物ライニング容器で、バッファーとして機能します。タンディッシュは貯留槽と分配容器の役割を果たします。長年にわたり、CCタンディッシュは劇的な変化を遂げました。単なる貯留・分配容器から、今日ではタンディッシュは鋼精錬容器と見なされ、製鋼プロセス技術における全く新しい分野である「タンディッシュ冶金」が出現しました。現在、タンディッシュは溶鋼を制御された速度でモールドに供給する、熱的・化学的均質化など、一定の冶金的機能も果たします。また、流体力学、断熱性、介在物浮上・除去、水素ピックアップなど、品質関連パラメータの継続的改善にも焦点が当てられています。
タンディッシュ関連耐火物
タンディッシュに関連する耐火物には、タンディッシュライニング材料(永久ライニングと作業ライニングの両方)、ダムとウェア、インパクトパッド、流量制御システム(モノブロックストッパーまたはスライドゲート)、タンディッシュとモールド間の注湯流保護(シュラウドまたは浸漬ノズル、SEN)、タンディッシュノズル、シーティングブロックがあります。ダムとウェアはマグネサイト(MgO)ボードまたはアルミナ(Al₂O₃)レンガで作られます。タンディッシュからモールドへの溶鋼供給は、モールド内の溶鋼に浸漬したノズルで行われます。SENは耐食性と剥離抵抗性が求められ、ノズル閉塞も重要課題です。アルミナ・グラファイト・溶融シリカの等方圧プレスSENが一般的に使用されます。
図1に典型的なタンディッシュとその耐火物を示します。
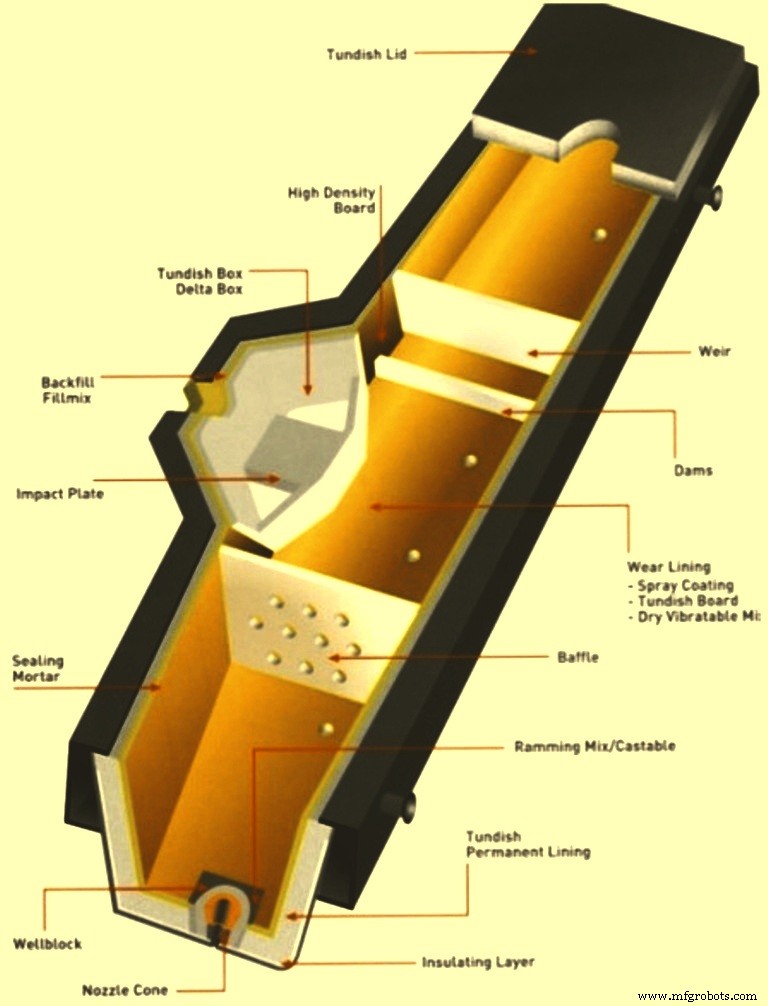
図1 典型的なタンディッシュとその耐火物
耐火物ライニング設計の重要性
耐火物ライニング設計と使用される耐火物の品質は、過熱度要件、機械速度、初期コールドランニングストッパー、ノズル閉塞、タンディッシュスルーなど、CC機械の運転パラメータに大きな影響を与えます。関与する温度極限のため、タンディッシュの耐火物ライニングは、熱衝撃に耐え、熱損失を防ぎ、酸化を防ぎ、浸食と腐食に耐えながら、不要な不純物による溶鋼汚染を防止するように設計される必要があります。タンディッシュ用耐火物の選定は、長時間鋳造シーケンス、迅速なタンディッシュターンアラウンド、より長いキャンペーン寿命、鋼の清浄度、そしてタンディッシュ耐火物がCC操業における高い比率コストを占めるため、極めて重要です。
タンディッシュライニング材料は、凝固段階に近いため、溶鋼品質に直接影響を与えます。タンディッシュ作業ライニングは溶鋼と接触し、溶鋼レベルの変動に伴う溶鋼-空気界面で浸食が開始されます。溶鋼中に存在する様々な金属酸化物が、タンディッシュ耐火物ライニングの主要な浸食剤です。鋳造中にタンディッシュ耐火物と接触するスラグとタンディッシュカバーパウダーも浸食の原因となります。浸食の起点は、熱剥離による溶鋼-空気界面での「ヘアクラック」形成です。溶鋼とスラグがこれらのヘアクラックを通じて浸透し、その後浸食が進行します。さらに、耐火物-溶鋼界面での複雑な相互作用も、介在物形成により鋼品質を損なう可能性があります。作業ライニングの浸食が少なければ、鋼中の非金属介在物が少なくなります。
タンディッシュの耐火物ライニングは、ライニング品質とタンディッシュスラグの種類に依存した寿命を持ちます。耐火物作業ライニング層とタンディッシュスラグの化学反応は、特にハイシーケンス鋳造の場合に非常に重要です。タンディッシュの耐火物作業ライニングは、熱化学的負荷による様々なストレスを受けます。スラグ化学とスラグ粘度は、耐火物ライニング摩耗に重要な役割を果たします。実践では、単一シーケンスの期間中でもタンディッシュスラグ組成は大きく変動します。したがって、操業中に通常遭遇するすべてのタイプのタンディッシュスラグに対して良好な性能を発揮する耐火物組成は存在しません。
タンディッシュ耐火物ライニングには、以下の複数の機能が求められます。溶鋼への耐性(高固相線温度)、タンディッシュスラグへの耐性、低熱伝導率(優れた断熱特性)、優れた安定性(鋳造中の耐火物浸食なし)、高い熱衝撃耐性、化学的不活性、使用後廃棄可能、適正価格。さらに、低酸素ポテンシャル、優れた機械的耐性、鋼による水素ピックアップの低さ、容易なデスカル(スカル除去)も必要です。
タンディッシュ耐火物ライニング実践
いくつかのタンディッシュ耐火物ライニング実践が使用されています。これらには、(i)レンガライニング、(ii)ガンニングライニング、(iii)タンディッシュボードライニング、(iv)スプライヤブルタンディッシュライニング、(v)ドライタンディッシュライニングが含まれます。各実践には、操業面と鋼品質への影響の両面で利点と欠点があります。これらのタンディッシュライニング実践を以下に説明します。
レンガライニング
タンディッシュのレンガライニングは、1960年代に液体鋼の鋳造用CC技術の導入とともに登場しました。これは基本的にレードル耐火物実践のタンディッシュへの延長です。このタイプのライニングでは、通常高アルミナレンガが使用されます。レンガは予熱後、直接溶鋼と接触します。
このタイプのライニングの利点は、溶鋼による水素ピックアップリスクが低い、在庫が少ない、専門ライニング設備への投資が不要、ライニング洗い流しリスクが低いことです。
レンガライニングの欠点は、集中的な養生が必要、タンディッシュ準備時間が長い、労働集約的、断熱性が悪い、高熱伝導率による温度損失大、コールドスタート不可、弱い継ぎ目の存在によるタンディッシュスルーの可能性、使用済みライニングの剥離が困難、多数のタンディッシュが必要、です。
ガンニングライニング
タンディッシュのガンニングライニングは、レンガライニングの問題を克服するために日本の製鉄業界によって最初に導入されました。この方法では、適切な組成の乾燥耐火物粉末を流動化後、ガンニングマシンを用いてタンディッシュ壁に施工し、モノリシックライニングを形成します。当初はアルミノシリケート系でしたが、後に冶金実践を支援するために塩基性タイプ(マグネサイト系)に転換されました。従来のタンディッシュガンニング材料は、1000℃~1250℃で低強度を持つように設計されています。
この特徴により、バックアップライニングと焼結層の間に弱いゾーンが形成され、これが容易なデスカルを助けます。タンディッシュガンニング材料の多くの欠点の一つは、高温での収縮がガンニング材料の性能を悪化させることです。高収縮は操業中に高応力とその後のクラック形成を引き起こし、一方低収縮は容易なデスカルの障壁となります。
このタイプのライニングは、モノリシックで継ぎ目がなく、比較的改善されたデスカル操作を提供しますが、ガンニングライニングの高密度のため、予熱時間や熱損失についてはほとんどメリットがありません。このタイプのライニングは急速予熱時にクラックと剥離の傾向があり、ガンニングライニングを施したタンディッシュをコールドスタート実践に適用することはできません。
ガンニングライニングの利点は、溶鋼による水素ピックアップリスクが低い、在庫が少ない、継ぎ目がない、労働集約度が低い、比較的短時間で容易に施工可能、比較的容易にデスカル可能、です。
このタイプのライニングの欠点は、集中的な養生が必要、リバウンド損失による高い廃棄、断熱性が悪い、コールドスタート不可、洗い流しリスクが高い、熱安定性が低い、粉塵問題、エネルギー集約的、高コスト、可変厚み施工の困難、ガンニング設備への投資が必要、です。
タンディッシュボードライニング
連続鋳造導入直後、耐火物コスト削減と断熱性改善のために何らかの使い捨てライニングが必要であることが認識されました。レンガと従来のガンニング製品は信頼性が低く、熱絶縁性を提供しませんでした。1970年代半ばに低密度、使い捨て、プレフォームド、プレキュアドタンディッシュボードが導入され、優れた断熱性と低耐火物消費を提供しました。しかし、タンディッシュボードライニングには、準備により多くの人員と時間を要するという欠点があります。
このシリカ(SiO₂)系ボードライニングは、労働コストが低く施工技術が容易でない地域で普及しました。タンディッシュボードライニングの人気は、低コスト、設備投資不要、容易なデスカルにも起因します。SiO₂系ボードの使用はコールドスタート実践のみを許容します。1980年代に、マグネサイト(MgO)系ボードが導入され、低水素考慮から高合金高品質鋼製造に必要なホットスタート実践のための予熱性要件を満たしました。SiO₂系ボードは普通鋼用、MgOボードは特殊鋼と高カルシウム鋼用です。理由は、シリカが鋼中の石灰、アルミナ、酸化鉄によって攻撃されるためです。
タンディッシュボードライニングの利点には、タンディッシュ在庫削減、ホットスタート時のボードでは低水素ピックアップ、ライニング形状の均一性、養生不要、優れた断熱性、コールドスタート可能による省エネ、容易なデスカル、低エネルギー要件、設備投資不要、洗い流しリスク低、良好な作業環境があります。
タンディッシュボードライニングの欠点には、継ぎ目の存在、砂バッキング、コールドスタート時の水素ピックアップ危険、労働集約的、高在庫必要、取り扱い/破損問題、マグネサイト系ボードの場合高コスト、があります。
スプライヤブルタンディッシュライニング
スプライヤブルタンディッシュライニングは1982年に最初に開発され、1980年代後半から広く使用されています。現在、世界中のタンディッシュの50%以上で使用されています。このタイプのライニングは、タンディッシュボードライニングとガンニングライニングの多くの利点をうまく組み合わせ、継ぎ目、砂バッキング、リバウンド損失、粉塵問題、断熱性不良などの欠点を排除しています。ライニング品質は、スプレー作業者の技量と乾燥設備に依存します。
スプライヤブルタンディッシュライニングでは、耐火物材料の濃厚スラリーを十分に混合し、圧縮空気で霧化してタンディッシュに搬送・堆積させます。使用される耐火物材料は主にMgOとSiO₂です。MgO含有量は通常70%~90%で、バランスがSiO₂です。より長いシーケンス鋳造には、より多量のMgOとより厚いライニングが必要です。ライニング操作はロボット施工システムでも実施可能です。
製品施工前に均質混合が行われるため、特殊化学添加剤の組み込みが可能で、ライニングの熱安定性向上と優れた柔軟性付与に役立ちます。スプレー堆積物の化学結合には、約1000℃での予熱が必要です。
スプライヤブルタンディッシュライニングは、ガンニングライニングと比較して、ライニング密度が低く、ライニング厚みのより良い制御が可能という顕著な利点があります。このタイプのライニングでは通常、繊維とその他の化学物質が耐火物質量に添加されます。ホットスタートタンディッシュの場合は予熱し、コールドスタートタンディッシュの場合は室温まで冷却して使用します。ライニング完全性は養生中に確保する必要があり、これがタンディッシュ永久ライニング温度が100℃未満になってからライニング材料を堆積させることを要求します。最大30%の水を使用するウェットプロセスで、ホースと溢れの存在により、労働安全衛生上の問題が生じます。
スプライヤブルタンディッシュライニングの利点には、水素ピックアップリスク低、継ぎ目なし、在庫低減、労働集約度低、容易なデスカル、優れた断熱特性、コールドスタート可能、ライニング厚み制御可能、があります。
ライニングの欠点には、設備投資必要、集中的な養生必要、洗い流しリスク中程度、があります。
ドライタンディッシュライニング
ドライタンディッシュライニングはスプライヤブルタンディッシュライニングと同時期に開発されました。しかし、フェノール樹脂粉末の高価格と関連する労働安全衛生問題により、ドライタンディッシュライニングはごく少数の製鉄所でのみ使用されてきました。最近、樹脂フリー結合系(ケイ酸ナトリウム結合剤、グルコース結合剤)が労働安全衛生問題を解消し、さらに第2世代のドライタンディッシュ製品が導入され、タンディッシュ準備時間が大幅に短縮されました。
ドライタンディッシュライニングプロセスは、乾燥粉末形態で施工され水の添加を必要としない点で他のライニングプロセスと異なります。通常、このライニングは樹脂結合を利用します。添加された樹脂は少量の熱を加えることで活性化されます。ライニング形成は、フォーマーを使用し、永久ライニングとフォーマーの間の隙間に乾燥粉末を充填することで行われます。約300℃で24時間乾燥させる特別な乾燥装置が必要で、樹脂の重合により強度が発現します。樹脂活性化と結合形成には、約400℃の熱風が必要です。
乾燥粉末の振動必要性は使用製品によります。ドライタンディッシュライニングは、より高密度なため比較的断熱性が低くなります。設置にはタンディッシュベイのクレーンサービスが必要です。ドライライニングでは水を使用しないため、永久タンディッシュライニングへの直接付着がありません。これが良好なデスカルとタンディッシュライニング寿命延長に役立ちます。
ドライタンディッシュライニングの利点の一つは、施工に水を必要としないため、鋼中の水素ピックアップが遅いことです。スプライヤブルタンディッシュライニングの1.8~2.4ppmに対し、約0.7~0.9ppmの水素ピックアップが報告されています。ドライライニングの滑らかな仕上げとライニング形状の一貫した再現性は、鋼品質向上とより良い耐食性をもたらし、シーケンス長延長の可能性を提供します。このタイプの製品はフリーフロー粉末であるため、設置設備は比較的シンプルでメンテナンスしやすいです。ドライライニングのその他の利点は、モノリシックライニング、在庫低減、労働集約度低、タンディッシュ準備時間短縮、洗い流しリスク低、永久ライニングへの直接付着なしによる容易なデスカル、環境に優しい施工、長シーケンス可能、迅速かつ容易な設置、です。
ライニングの欠点には、高い投資必要、断熱性低、ショップクレーン依存、があります。
製造プロセス