



鉄鉱石ペレット:製造プロセスと主要技術
鉄鉱石ペレットとペレタイゼーションプロセス
鉄鉱石のペレタイズは、微細に粉砕された鉄鉱石精鉱を製鋼で利用しやすくするため、1950年代に開始されました。鉄鉱石ペレタイズには、ストレートトラベリンググレート(STG)プロセスとグレートキルン(GK)プロセスの2つの主要プロセスタイプがあります。STGプロセスでは、ペレットの固定層が無限軌道グレート上で乾燥、酸化、焼結、冷却ゾーンを通過します。GKプロセスでは、乾燥と大部分の酸化が移動グレート上の固定ペレット層で達成され、その後ペレットは回転キルンで焼結され、環状クーラーで冷却されます。
ペレタイズプロセスの詳細は、https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/ の記事で説明されています。
ペレットの種類と特性
ペレットは酸性ペレットまたはフラックスペレットがあります。
- 酸性ペレット - 酸性ペレットの塩基度は通常0.1未満です。焼成ペレット強度は、多結晶構造のヘマタイトブリッジによるものが一定程度あります。これらのペレットは通常大きな開気孔体積を持ちます。還元ガスがこれらの気孔を通ってペレット中心部に速やかに浸透し、同時に多くの場所で構造を攻撃します。これにより、低温でペレット全体で早期の構造変化が始まります。
- フラックスペレット - 塩基性ペレットとも呼ばれます。フラックスペレットの塩基度は0.1より大きく、変動します。通常塩基性ペレットの塩基度は0.1~0.6で、CaO含有率は低いです。これらのペレット焼成時、SiO₂、CaO、Fe₂O₃の様々な割合で構成されるガラス質スラグ相が形成されます。フラックス添加増加によりスラグ形成があり、一定程度スラグ結合が鉄鉱石結晶と生じます。高塩基度ペレットは塩基度0.6超です。これらはより高いCaO含有を持ちます。これらのペレットは、主にSiO₂、CaO、Fe₂O₃で構成されるガラス質相を持つだけでなく、カルシウムフェライト(CaO·Fe₂O₃)も含みます。これらのペレット焼成時、CaOの可用性がヘマタイト結晶成長を大幅に促進します。これらのペレットは通常、焼成後に高い機械的強度を持ちます。
ペレットプラントとプロセス区分
ペレットプラントは通常、鉄鉱石選鉱プラントと統合されています。統合されていない場合、精鉱鉄鉱石がスラリー形態でスラリーパイプラインによりペレットプラントに送られます。豊富な鉄鉱石微粉ベースのペレットプラントは稀で、あまり経済的ではありません。ペレタイズプロセス全体は、大きく分けて(i)冷間サブプロセスセグメントと(ii)熱間サブプロセスセグメントの2つの主要セグメントに分けられます。
冷間サブプロセス
- 選鉱プラントからの精鉱鉄鉱石スラリー貯蔵用スラリータンク。鉱石スラリー中の鉄鉱石粒子サイズは、約80%の粒子で45μm未満。
- 添加剤(ペレット品質に応じてドロマイト、石灰石、石灰、オリビンなど)をスラリーに添加。
- フィルター使用によりスラリーから大部分の水分を除去。ろ過後鉄鉱石水分は約9%。
- バインダー(ベントナイトまたは有機バインダー)添加のためミキサー使用。グリーンペレットの十分な機械的強度確保のため。
- ペレタイジングディスクまたはボールドラムでグリーンペレット生成。ペレタイジングディスクの方がグリーンペレット生産で一般的。
- 振動スクリーンでグリーンペレットの異なる分画を分離。アンダーサイズはプロセスにリサイクル、オーバーサイズは破砕後リサイクル。
- オンサイズ(8mm~16mm)ペレットがコンベアで熱間プロセスセグメントの乾燥工程へ搬送。
熱間サブプロセス
- 乾燥炉で熱風を層に通し、グリーンペレットの水分大部分を除去。乾燥ペレットがペレタイジング炉へ。
- 乾燥ペレットをペレタイジング炉で焼成(1250℃~1300℃)、グリーンペレットを最終製品に変換。
- 高温硬化ペレットをクーラーで冷気吹き付けにより約200℃まで冷却。
上記サブプロセスのほとんどは現在、自動制御による制御技術で運転されています。一部サブプロセスは、前工程の正常な機能に高度に依存します。例えば、粒子サイズが大きすぎる、微粉が乾燥しすぎている、乾燥が機能しない場合、ペレットは生産できません。それほどクリティカルでない状況は、一部セグメントがサブオプティマルに動作している場合です。例えばバインダー添加工程でバインダー混合が不均一なら、グリーンペレット形成プロセスが悪化します。したがって、鉄鉱石ペレタイズプロセスは、互いの性能に高度に依存する複数のサブプロセスの連鎖です。
バインダーと添加剤の役割
鉱石へのバインダー添加には2つの主要目的があります。(i)鉱石を可塑化し、成長して良好な形状のペレットになる核を形成させること、(ii)ペレットを取り扱い、乾燥、予熱中、または焼成による硬化で十分な強度を得るまで保持すること。最適バインダーは、最小コストで高品質ペレットを生産し、可能な限り少ない不純物を導入するものです。バインダーは無毒、取り扱い容易、高度な供給システム不要であるべきです。少量のベントナイト添加は、セラミック結合形成とグリーンボール転造時の粒子更なる圧密により結合を促進します。
グリーンペレット品質は、鉱石微粉の鉱物学、化学、粒度分布、ボールングパラメータ(供給粒子サイズ、ペレタイズ時添加水量、ディスク回転速度、ディスク底面傾斜角、ディスク内材料滞留時間など)などの入力パラメータに依存します。
グリーンペレットでは水が重要な役割を果たします。鉱石を凝集させ、結合液体として機能します。湿潤凝集体は存在水量によりいくつかの異なる状態で存在できます。これらを図1に概略的に示します。結合液体充填度または液体飽和度は、細孔体積のうち結合液体で満たされている部分を表します。
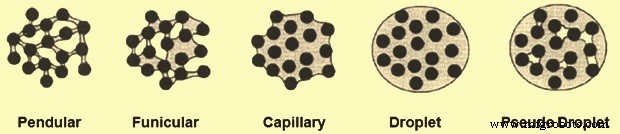
図1 湿潤凝集体の異なる状態の概略図
低飽和度では、液体ブリッジ(ペンデュラ結合、ペンデュラ状態)によって粒子が保持されます。緊張状態(ファニキュラ状態)では、液体充填キャピラリーと液体ブリッジが共存します。キャピラリー状態では、すべてのキャピラリーが液体で満たされ、キャピラリー力により細孔開口に凹面が形成されます。
液滴状態では、凝集体が液体の凝集力によって保持されます。疑似液滴状態では、未充填ボイドが液滴内部にトラップされます。共通の特徴は、キャピラリー状態と液滴状態では、凝集体外表面全体に凹面キャピラリー開口または自由表面水が存在することが期待されます。湿潤凝集体強度のキャピラリー理論は現在よく確立されています。
添加剤はペレタイゼーションプロセスの操業と経済性改善に用いられてきました。石灰(CaO)と消石灰[Ca(OH)₂]はペレット生産中に有益な添加剤であることが証明されています。グリーン、ドライ、焼成ペレット特性が石灰または消石灰添加により著しく改善されました。
製品ペレットの物理的・冶金的品質は、グリーンペレット品質、使用バインダー・フラックス・添加剤の種類と量、焼成条件(温度、時間など)の焼結パラメータに広く依存します。グリーンペレット成分は焼成中に相互反応し、製品ペレットに異なる相とミクロ構造を形成します。
これらの相の種類と量、それらの化学組成と分布は、その後の製鉄プロセスでの還元時における製品ペレットの冶金的特性を決定する上で重要な役割を果たします。低アルミナのマグネタイトと高品位ヘマタイト鉄鉱石微粉のグリーンペレットと焼結に関する研究が世界各地で行われてきました。しかし、化学組成と鉱物学の違いにより、これらの研究結果をアルミナ(Al₂O₃)含有量の多い鉄鉱石に直接解釈することはできません。比較的高Al₂O₃含有鉄鉱石微粉は異なるペレタイズ特性を示します。
ヘマタイトとマグネタイト鉱石の焼成特性
ヘマタイト鉄鉱石の焼成では、以下のマグネタイト酸化発熱反応がないため、より多くの熱を外部から供給する必要があります。
4FeO + O₂ = 2Fe₂O₃
ヘマタイト鉱石微粉からのペレット生産に必要なエネルギー消費は、マグネタイト鉱石微粉のペレタイズに必要なものより大きいです。さらに、ヘマタイト鉱石から作られたペレットは焼成特性が悪く、焼成温度が1300℃以上になるまで十分な物理的強度を達成しません。1200℃以下ではヘマタイト粒子とペレット構造が元の形状を保持することが観察されています。ヘマタイト粒子サイズは拡大せず、Fe₂O₃結晶格子欠陥も温度が1300℃以上になるまで除去されません。高温では、結晶粒間の初期結合ブリッジが形成され、Fe₂O₃の再結晶化が起こります。しかし、焼成温度が1350℃超になると、以下の反応でFe₂O₃がFe₃O₄に分解し、ペレット品質に悪影響を与えます。
6Fe₂O₃ = 4Fe₃O₄ + O₂
この反応の熱力学は、Fe₂O₃分解温度が酸素分圧上昇とともに上昇することを示しています。したがって、過度な高焼成温度と低酸素分圧はFe₂O₃分解防止のため避ける必要があります。したがって、ヘマタイトペレットにはより高い焼成温度とより狭い焼成温度範囲を維持する必要があり、これが焼成設備操作を困難にします。
ヘマタイトペレットの焼結強化には、マグネタイト添加法と炭素負担法の両方が実践で有利な技術とされています。
マグネタイト鉱石のペレタイズでは、ペレットが酸化を始めると、ペレットコアがまだマグネタイトである間にヘマタイトのシェルが形成されます。これら2相の熱的体積変化は、マグネタイト相での焼結が(950℃)ヘマタイト相(1100℃)より早く始まることを示しています。マグネタイトとヘマタイト相の焼結速度差は1100℃付近で最大です。マグネタイト精鉱の微細化に伴い両相の焼結速度は増加します。原料のより微細な粉砕は、より強く焼結したコアがシェルから剥離する望ましくないデュプレックス構造形成を促進します。グリーンペレットの元来気孔率一定では、マグネタイト精鉱が微細化するにつれて強化された焼結により酸化速度は低下します。しかし、実践的ボールングでは、より微細な原料はボールングにより多くの水を必要とし、グリーンペレット気孔率増加をもたらします。この2つの相反効果が相殺され、酸化時間は一定になります。工業プロセス条件下では、デュプレックス構造の差異は依然として予想されます。これは焼結前の部分酸化のみが起こるためです。
石灰(CaO)添加はグリーンペレット生産性をわずかに低下させますが、グリーンペレットの落下強度と圧縮強度を向上させます。さらに、ペレット強度は焼成中に起こる収縮に直接比例します。フラックスペレットの場合、石灰添加はペレット収縮を増加させ、したがってペレット強度を増加させます。これは石灰、シリカ、酸化鉄の相互作用によりケイ酸カルシウムとフェライトカルシウムが形成されるためです。石灰添加は、元来石灰粒子サイト近傍での極めて局所的な二次鉱物結合により、微細ヘマタイト粒子の焼結を支持します。温度と石灰濃度の双方増加によりスラグ形成が増加し、構造が固結し、到達可能気孔率が低下します。
消石灰[Ca(OH)₂]使用は、グリーンおよびドライペレットの落下強度と圧縮強度に好影響を与えます。また、焼成ペレット最終強度にも良い影響があります。
Ca(OH)₂添加は、より効率的なナトリウムイオンをカルシウムイオンで置換し、よりカルシウム化され効率の低いものに変換することで、バインダーとしてのベントナイト効率を低下させ、ペレット特性悪化を招きます。したがって、ペレタイゼーションプロセス中に複数のバインダーを同時に添加することは、ペレット特性向上ではなく悪化を招く場合があります。一定量のCa(OH)₂添加後、ペレット特性の向上が達成され、これはCa(OH)₂がペレタイゼーションプロセス中にバインダーとして作用する効果に起因すると考えられます。ベントナイト0.4%とCa(OH)₂4%を含み、最高の理化学特性を持つペレットの還元速度論は、これらのペレットの還元が界面化学反応によって制御されることを示しています。
製造プロセス