



ブリキと錫メッキ:錫メッキプロセスを徹底解説
ブリキと錫メッキプロセス
錫メッキ(ティンプレーティング)は、鋼板または鋼帯を薄く錫(Sn)でコーティングするプロセスであり、その結果得られる製品をブリキ(ティンプレート)と呼びます。ブリキは、商業的に純粋な錫で両面コーティングされた薄肉、冷間圧延低炭素鋼板または鋼帯です。鋼の強度と成形性、錫の耐食性、はんだ付け性、優れた外観を兼ね備えています。この広い定義の中に、今日では特定の最終用途要件を満たすために調整された非常に幅広いブリキ製品が存在します。
ブリキは、はんだ付けや溶接によってさまざまな種類の缶を製造するために広く使用されています。魅力的な金属光沢が特徴です。基材鋼板の表面仕上げを選択することで、さまざまな表面粗さのブリキが製造されます。優れた塗装性と印刷適性を持ち、さまざまなラッカーとインクを使用して美しい印刷仕上げが可能です。適切なテンパーグレードを選択することで、さまざまな用途に適した成形性と成形後の必要な強度が得られます。また、適切なコーティング重量を選択することで、容器内容物に対する適切な耐食性が得られます。
ブリキは、食品缶、飲料缶、装飾缶などあらゆる種類の容器製造に使用されます。その用途は容器に限定されません。電気機械部品やその他多くの製品の製造にも使用されてきました。
鋼基材の製造とその後の錫コーティングは互いに独立しているため、理論上は鋼のあらゆる特性セットをあらゆる錫コーティングと組み合わせることができます。ブリキ用鋼の組成は厳密に管理され、選択グレードとその処理方法に応じて、異なる成形性(テンパーとも呼ばれる)を持つさまざまなタイプが製造可能です。ブリキは、一般的に0.15mm〜0.6mmの範囲の鋼厚で販売されています。
錫コーティングのバリエーション
鋼板は異なる厚さの錫でコーティングできます。容器の内外面での条件の違いに対応するため、両面で異なる厚さ(差厚コーティング)も製造可能です。多様な用途向けに複数の表面仕上げも生産されます。ブリキには表面を安定化しラッカー密着を改善する特別な不動態化処理が施されます。また、取り扱いと加工特性を改善する非常に薄い油膜が付着しています。この油はもちろん食品と適合性があります。その結果、幅広い材料バリエーションが得られ、ユーザーは非常に柔軟に選択でき、特定の最終用途に正確に適した材料を選択できます。
ブリキと食品包装
錫は、食事中では複合結合したSn(+2)イオンとして少量のみ存在します。ほとんどの食品中に存在します。胃刺激の可能性があるため、錫レベルは実用上可能な限り低く抑える必要があります。未加工食品中のレベルは通常1mg/kg未満です。ブリキの溶解によって無機錫化合物や錯体が形成されるため、缶詰食品ではより高い濃度が見られます。一般的に、缶詰固形食品の錫の最大限度は250mg/kg、缶詰液体食品では200mg/kgとされています。塩化第1錫は、缶詰食品添加物として最大25mg/kg(錫として)まで認められています。
食事中の錫の主要な供給源は現在、食品接触材料、特に酸性食品へのブリキ缶からの溶出です。ブリキ缶は実際には薄い金属錫コーティング(ブリキ)を施した鋼缶です。ブリキの内側には樹脂系コーティングが施されていることがよくあります。ブリキは主に缶、缶蓋、主にガラス瓶・ジャー用のクロージャーに使用されます。ただし、ブリキ缶の使用は減少傾向にあります。錫は調理器具のコーティングにも使用されます。
錫は両性で、強酸と強塩基と反応しますが、ほぼ中性の溶液には比較的非反応的です。酸素の存在は溶液中での反応を大幅に加速します。食品容器に使用されるブリキはゆっくりと酸化されます。食品中の錫含有量は、(1)ブリキ缶がラッカー塗装されているか、(2)酸化剤や腐食促進剤の有無、(3)缶内食品の酸度、(4)開缶前の保管期間と温度、(5)開缶後の保管期間に依存します。
ブリキの酸化と、それに続く生成錫イオンの食品への不可避的な移行という物理化学的メカニズム(犠牲陽極効果と呼ばれます)が、食品による基材鋼の腐食を防いでいます。錫の溶解は、熱殺菌と保管中(典型的な棚寿命2年)の缶の穿孔防止と、内容物の劣化(色と風味の変化)防止の両方を実現します。
ラッカーなし缶の食品中の錫濃度は100mg/kgを超えることがありますが、ラッカー付き缶で保存された食品の錫レベルは一般的に25mg/kg未満です。しかし、開缶後のラッカーなし缶で食品を保存すると、食品中の錫濃度が大幅に増加します。ラッカーなし缶の缶詰野菜と果物は総食品摂取量の重量比では小さい割合ですが、総錫摂取量の85%を占める可能性があります。ラッカーコーティング厚はラッカー付き食品缶の性能に大きく影響します。
ブリキの腐食と用途
溶融めっきと電気めっきの両方の錫では、空気中で錫表面に酸化膜が形成されます。この膜は比較的安定しており、さらなる酸化へのバリアとなります。pH3〜10の間で、錯形成剤がない場合、この酸化膜バリアが食品から金属を保護します。しかし、このpH範囲外では錫の腐食が発生します。
屋外曝露された錫または錫コーティングからはある程度の腐食が予想されます。通常の屋内曝露では、錫は鉄、鋼、およびそれらの合金に対して保護的です。コーティングの不連続部(ピンホールなど)では、特に湿潤雰囲気下で、錫と下地鋼の間に形成されるガルバニックカップルによって腐食が予想されます。
錫メッキは、錫が容易に入手でき、はるかに安価であるため、非常にコスト効率の良いプロセスです。また、優れたはんだ付け性と優れた防食保護も提供します。
錫メッキは、鈍いまたはマットな外観が望まれる場合に好まれる灰白色を生成できます。また、少し光沢が欲しい場合は光沢のある金属的な外観も生成できます。錫は適度な導電性を提供するため、さまざまな電子部品の製造に錫メッキが有用です。食品包装にも使用されます。いくつかの利点により、錫は航空宇宙、食品包装、電子機器、通信、ジュエリー製造など幅広い産業におけるメッキ用途で選択される金属です。
錫メッキプロセス中に錫ヒゲ(ウィスカー)が形成され、最終結果に悪影響を与える可能性があります。錫にはヒゲを形成する強い傾向があります。錫ヒゲは、メッキプロセス完了長後に純錫メッキ板表面に形成される小さな鋭い突起です。ヒゲの直径は1〜2μm、長さは約3mmに達することがあります。ヒゲは完成ブリキに重大な損傷を与える可能性があります。ヒゲは電気伝導性があるため、電子部品で短絡を引き起こす可能性があります。ヒゲ成長の正確なメカニズムはまだ詳細には理解されていませんが、錫ヒゲは電気めっき純錫コーティングでのみ発生します。予防策として、錫に少なくとも2%の鉛を添加するか、純錫メッキを錫の融点以上で加熱する必要があります。
錫メッキプロセス
ブリキは基本的に鋼製品であり、両面に錫をコーティングした薄肉鋼帯であるため、ブリキ製造は便利な2つの主要段階に分かれます。(1)必要な寸法と機械的特性を持つ薄肉低炭素鋼帯または鋼板の製造、(2)錫コーティングプロセス。ここでは錫コーティングプロセスのみを説明します。錫コーティングが施される薄肉低炭素鋼帯または鋼板を「黒板(ブラックプレート)」と呼びます。
現在、二段圧延技術により比較的強度の高いブリキが大量に製造されています。二段圧延法では、より薄くより強いブリキを製造でき、缶製造におけるより効率的な材料利用が可能になります。初期冷間圧延と焼鈍の後、テンパー圧延の代わりに、潤滑下で約10〜50%の第2冷間圧延が行われます。加工硬化効果で鋼に追加強度を与えつつ、帯鋼は缶蓋と胴体への成形に十分な延性を保持します。最終厚さは0.12mmまで低くでき、典型的範囲は0.14〜0.24mmです。二段圧延には2スタンドまたは3スタンド圧延機を使用できます。一部のプラントでは、二段圧延材の製造と従来のテンパー(スキンパス)圧延機としての操作が可能なデュアル目的ミルを使用しています。二段圧延鋼は非常に顕著な方向性特性を示し、最終ブリキでの成形作業では常に結晶方向を示し、考慮する必要があります。
メッキラインに入る前に、帯鋼は通常コイル準備ラインでエッジトリミングと検査を受けます。帯厚ゲージも設置可能で、オフゲージまたは不適格なブラックプレートを切り離せます。最適重量のコイルは、帯鋼長を溶接して製造されます。
ブラックプレートの錫メッキには、(1)溶融めっきプロセスと(2)電気めっきプロセスの2つのプロセスがあります。
溶融めっきプロセス
溶融めっきプロセスは、鋼ブラックプレートを232℃以上の純粋な溶融錫浴に浸漬するプロセスです。生成されるコーティングは、ベース材と錫の界面に最初に形成される非常に薄い金属間化合物層(ブラックプレート浸漬時、鉄/錫合金が形成される)と、それに続く純錫層で構成されます。
錫コーティングされる鋼帯は最初に巻き戻され、徹底的な洗浄と、オプションで酸洗サイクルを受けます。その後、通常は標準的な市販製品である、用途に適したフラックス剤で表面全体を濡らします。このフラックスまたは「はんだ付けフラックス」は、錫メッキプロセスの準備として帯鋼表面を活性化します。いわゆるフラックス浴に続いて加熱錫浴があります。通常これは抵抗加熱ポットですが、高出力では誘導加熱ポットの使用も検討できます。ここでは溶融錫が指定温度で保持され、コーティングされた帯鋼によって除去されるエネルギーが補充されます。ガス加熱システムも使用可能ですが、設置の複雑さから不利になる傾向があります。
帯鋼速度は最大200m/分に達します。錫浴温度は約250〜290℃(錫の融点は約230℃)です。錫の比較的低い熱伝導率を考慮すると、浴温度管理を慎重に行う必要があります。錫浴の下流、適切なサイズの浴の後、システムの核心はワイピング・ブローイングユニットの設計とプロセス統合であり、これが幅と長さ方向のコーティング厚と均一性を決定します。オプションで、エアワイパーを非破壊インラインコーティングゲージと連結できます。これにより均一な製品品質を保証するクローズドループ制御が形成されます。エアワイパーから新しくコーティングされた帯鋼は非接触高対流冷却ゾーンに入り、コーティングゲージを通過してからリコイラーで再巻取りされます。停止・始動モードでの錫メッキラインの特別な運転体制により、錫コーティング不良材が大幅に削減されます。
溶融めっきプロセスの利点
- 製造プロセスから廃棄物が発生しない
- シアン化物、鉛などの有害物質を一切使用しない
- メッキ速度が非常に高い(電解メッキの数倍)
- 厚膜と薄膜をほぼ同速度で製造可能
- 錫層厚はコンピューター制御エアナイフシステムで設定、非接触プロセスで特に高い表面品質を確保
- 溶融めっきプロセスで金属間化合物層が形成されるため、錫コーティングと基材金属が強力に結合
- 溶融めっきプロセスで錫の結晶構造が均一化され内部応力が最小化されるため、ヒゲ成長リスクが非常に小さい
電気めっき錫コーティングと比較した溶融めっきの利点
- 電気めっきより多孔性が低い
- 電気めっきより延性が高い
- 実質的に応力フリー
- 電気めっきより経済的
- 電気めっきより耐食性が優れている
溶融めっきの欠点は、電気めっき法と比較してコーティング厚の制御がそれほどうまくいかないことです。厳しい公差が必要な場合は溶融めっきを使用すべきではありません。
電気めっきによる錫メッキ
電気めっきでは、被覆対象物を1種以上の錫塩溶液を含む容器に入れます。対象物を電気回路に接続し、回路の陰極(負極)とし、通常被めっき金属と同じ金属の電極を陽極(正極)とします。電流を回路に流すと、溶液中の金属イオンが対象物に引き付けられます。滑らかで光沢のある表面を得るために、電気めっきされたシートは錫の融点以上で短時間加熱されます。
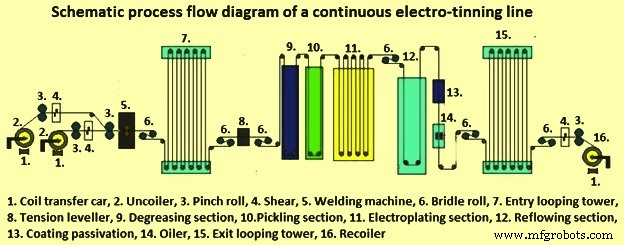
現在、ブリキは実質的に連続プロセスによる鋼基材への錫の電気めっきによってのみ製造されています(図1)。鋼帯の電気錫メッキが溶融めっきプロセスに取って代わった主な理由は、鋼板の両面での差厚コーティングを含め、非常に高度な厚さ制御が可能だからです。電気錫メッキプロセスは、優れた品質のブリキをより高出力で、より低い製造コストで生産できます。さらに、メッキ技術と鋼基材化学の改善により、鋼基材と錫コーティングの厚さが徐々に大幅に薄くなってきました。現在、典型的なコーティング厚は用途に応じて0.1〜1.5μmの範囲です。
電解メッキプロセスの選択肢
錫を析出させるために使用できる電解メッキプロセスには4つの基本的な選択肢があります。(1)アルカリ性スズ酸塩、(2)酸性硫酸塩、(3)酸性フルオロボレート、(4)酸性スルホネート。スズ酸塩プロセスはナトリウムまたはカリウムスズ酸塩ベースです。高速メッキ用途では、ナトリウム塩と比較して溶解度が非常に高いためカリウムスズ酸塩が使用されます。210g/Lのカリウムスズ酸塩と22g/Lの水酸化カリウムを含む処方で、最大1600A/m²の電流密度を達成できます。カリウムスズ酸塩濃度を倍にして4000A/m²の電流密度に達することもできます。アルカリプロセスでは、陽極効率75〜95%、陰極効率80〜90%が典型的です。
すべての錫メッキプロセスの中で、アルカリプロセスが最も優れた投げ込み力を持ちます。有機添加剤の使用は不要ですが、高温(70〜90℃)で運転する必要があります。アルカリ錫メッキで最も重要な点は、陽極の適切な制御が極めて重要であることです。メッキプロセス中に錫陽極が適切に制御されないと、粗く多孔質な析出物が生成されます。メッキ作業中、陽極に黄緑色の膜が存在していることが優れたメッキを保証するために必要です。
七水硫酸第1錫(7〜50g/L)と硫酸(50〜150g/L)ベースのメッキ浴は、使用するグレインリファイナー/光沢システムのタイプに応じて、光沢装飾析出またはマット仕上げのいずれかを析出させることができます。ゼラチンと有機化合物のβ-ナフトールを使用して半光沢マット錫仕上げが得られます。脂肪族アルデヒドと芳香族アミンをベースとした多様な有機光沢剤が市販されており、硫酸第1錫電解質から光沢のある装飾的で密着性の良い析出物を生成できます。これらの添加剤の改良版は、水溶性ポリエチレングリコールなどの湿潤剤と、水溶性エチレン誘導体を主光沢剤として含みます。光沢浴はマットプロセスに対して、耐食性向上、多孔性低減、指紋耐性、はんだ付け性向上、外観の良さなどいくつかの利点があります。
酸性硫酸塩プロセスは、20〜30℃で、本質的に100%の陽極と陰極効率で動作します。酸性浴はアルカリスズ酸塩浴のような慎重な陽極監視は不要ですが、有機添加剤が必要です。ただし、酸性浴の投げ込み力は通常アルカリスズ酸塩プロセスと比較して劣ります。
フルオロボレート錫(75〜115g/L)とフルオロボリック酸(50〜150g/L)ベースの別の酸性メッキプロセスは、純マット錫析出用に設計されています。このプロセスの硫酸錫プロセスに対する主な利点は、はるかに高い陰極電流密度、最大10,000A/m²(攪拌メッキ溶液で)で運転できることです。ゼラチンとβ-ナフトールが通常このプロセスのグレインリファイナーとして使用され、20〜30℃の温度範囲で運転されます。陽極と陰極効率は約100%です。
最近、メタンスルホン酸(体積比15〜25%)ベースの錫メッキ処方が受け入れられつつあります。これは、溶液が簡単な廃液処理で済み、フッ化物やホウ素を含まず、フルオロボリック酸ベースの電解質より腐食性が低いためです。メタンスルホン酸電解質は、フルオロボレート浴と同様に、溶液中に高濃度の金属(最大100g/L錫)を保持でき、高速メッキが可能です。メタンスルホン酸プロセスの主な欠点は、化学薬品調製コストが高いことです。
上記のすべての酸性錫メッキ電解質は、アルカリスズ酸塩溶液の+4価に対して、二価(+2)状態から錫を析出させます。したがって、酸性プロセスはスズ酸塩プロセスの2倍の速度で錫を析出させ、本質的に100%の陰極効率で動作します。酸性錫プロセスはスズ酸塩溶液より制御と維持が容易です。常温で動作するという追加の利点もあります。
連続電気錫メッキラインのプロセスフロー
連続電気錫メッキラインのプロセスフローを考えると(図1)、ブラックプレートコイルがアンコイラーに載せてメッキラインに供給されます。連続運転には2台のアンコイラーが必要です。 処理中のコイルのテールエンドが、次に処理するコイルのヘッドエンドに溶接されるため、溶接中は2つのコイルが停止状態になります。溶接中のシャットダウンを避けるため、ラインにはループタワーまたはアキュムレーターが装備され、巻き戻されたブラックプレートを様々な量(しばしば最大600m)保持できます。最新の電気錫メッキラインには、アキュムレーター後にサイドトリマーを組み込み、帯鋼を正しい幅に切断します。また、多くのラインではテンションまたはストレッチレベラーを組み込み、帯鋼全体に制御されたテンションをかけて歪みを除去します。
連続電気錫メッキラインでは、洗浄時間が非常に短い(約1〜2秒)ため、ブラックプレート帯鋼の効果的な洗浄が必要です。この必要性は、電解を用いて圧延油残留物やその他の有機汚染物質の化学的溶解を助けることで満たされます。電解時に流れる大電流により、帯鋼表面でガスが発生します。これにより汚れと残留物が帯鋼から剥離します。洗浄剤は一般的に、リン酸塩、湿潤剤、乳化剤の混合物を水酸化ナトリウム/炭酸塩ベースで水に1〜5%溶解させたものです。温度は一般的に80〜90℃、電流密度1000A/m²が通常適切です。
洗浄後、帯鋼は理想的には熱湯(70℃)の高圧スプレーで徹底的に洗浄されます。酸洗により酸化皮膜と錆層が除去され、錫析出のためのより良いエッチング面が得られます。プロセス中、帯鋼は通常陽極側にされた後陰極側にされ、500〜3000A/m²の範囲の電流密度が使用されます。
メッキセクションではさまざまなタイプの電解質を使用できます。メッキセルは、帯鋼が蛇行して通過する一連の垂直タンクで構成されます。使用中のメッキタンクパス数、陽極長、帯鋼幅が有効メッキ面積を決定します。これが利用可能なメッキ電流とともに、特定のコーティング重量での最大ライン速度を決定します。現在の錫メッキラインでは、典型的な帯幅1000〜1250mmで600m/分以上の速度を達成しています。鋼帯は、タンク底部のシンクロールと、ゴム被覆ホールドダウンローラー付きの導電ローラーによってタンク内をガイドされます。これらは帯鋼から電解液を回収し、メッキセルに戻します。導電ロールは良好な電気伝導性と、ロールと濡れ帯鋼間の低接触抵抗を持つ必要があります。これらのロールは一般的に銅メッキ後にクロムメッキされた鋼で作られます。
各メッキタンクには4本の陽極バスバーと4バンクの陽極があり、帯鋼の下向きと上向きパスの各面に1つずつあります。従来、陽極は99.9%純粋な錫で、幅76mm、厚さ50mm、長さ約1.8mです。陽極はプロセスで消費され、厚さが約70%減少したら交換されます。摩耗した陽極はバンクの一端から取り出し、新しいものをもう一端から挿入し、他を移動させてスペースを作ります。近年、チタンに白金または酸化イリジウムをコーティングした不活性陽極がより普及しています。日本製鉄が電気錫メッキラインで最初に不活性陽極を使用しました。この場合、高圧酸素を純粋な錫ビーズを含む電解液溶液に吹き込み、錫を溶解させて新鮮な電解液を作る発生プラントで、オフラインで第1錫イオンを生成します。
不活性陽極は鋼帯と平行に固定位置で配置されます。これらの陽極を頻繁に更新する必要がなく、帯鋼幅方向の錫コーティング厚の変動が最小限になります。調整可能なエッジマスクで正しい陽極幅を確保し、帯鋼エッジへの錫堆積を防止します。錫陽極の鋳造と交換が不要なため、不活性陽極の使用は必要人員も削減します。
平行錫陽極の代替システムも使用されてきました。このシステムでは、陽極ブリッジが帯鋼と平行に配置され、従来の錫陽極が装填されます。陽極バンクを帯鋼に近づけて配置し、必要な初期電圧を低減します。陽極が徐々に溶解するにつれて、電圧を上げて一定電流を維持します。陽極が指定厚さまで減少したらバンク全体を交換します。このシステムは不活性陽極と同様の錫厚制御が得られると主張されています。
メッキセクションの末端には、ストリップから残留電解液を除去して後続回収するドラッグアウト制御セクションがあります。錫はわずかな金属光沢を持つ白っぽいコーティングとして析出します。必要に応じて、誘導加熱または抵抗加熱(またはその組み合わせ)でフロー溶融させ、明るい鏡のような仕上げを生成します。抵抗加熱では、導電ロールを介して高周波交流を帯鋼に流します。誘導加熱では、内部冷却銅コイルを通過させ、高周波電流を流します。誘導渦電流とヒステリシス損失で帯鋼が加熱され、錫コーティングが溶融します。このフロー溶融プロセスは、不活性な錫-鉄合金層の形成により製品の耐食性を向上させます。
フロー溶融前に、薄い電解液や専用化学薬品でフラックス処理を行い、プレート表面に表面欠陥が現れないようにします。フロー溶融されたブリキ表面には薄い酸化錫膜があり、未処理のままでは保管中に成長する可能性があります。耐変色性とラッカー適性を改善するために、帯鋼に化学的または電気化学的不動態化を施します。最も一般的な不動態化は、20g/Lの重クロム酸塩(他の現在ではめったに使用されない処理としてリン酸塩や炭酸塩の使用がある)を含む重クロム酸塩またはクロム酸溶液中で、50〜85℃の温度で陰極処理を行うものです。この処理はクロムとその水和酸化物の複合層を析出させ、酸化錫の成長を抑制し、黄変を防ぎ、塗装密着を改善し、硫黄化合物による着色を最小限に抑えます。オイル塗布前にブリキを徹底的に乾燥させる必要があります。ジセバシン酸ジオクチルまたはクエン酸アセチルトリブチルを静電スプレープロセスでオイル塗布します。
品質検査はリコイリング前のインライン検査で、帯厚チェック、ピンホール検出、錫厚チェックを含みます。
垂直ではなく水平なメッキタンクを持つ別の電気錫メッキプロセスもあります。この構成と高電流密度(6500A/m²)により、600m/分以上の速度でライン運転が可能です。メッキタンクは2デッキにあり、各レベルに最大18個のメッキタンク(長さ1.8m、深さ300mm)があり、導電性カーボンレストで支持された小さな陽極バンクがあり、帯鋼がその上を通過します。陽極は帯鋼エッジから約130mm延び、サポートはタンク幅に対して角度を持って傾斜しており、進行的に薄くなる陽極に対して帯鋼と陽極表面の間の一定間隔を確保します。各メッキレベルの入口と出口、および隣接する個々のメッキセル間で、帯鋼は一対のロールの間を通過し、上側の導電ロールを陰極ロールと呼びます。第1デッキで下面に錫がメッキされます。鋼は180度反転し、第2デッキに入り反対面がメッキされます。
このシステムのpH(約3)は酸性システムとしては高いですが、遊離酸は浴に添加されません。浴には塩化第1錫(約35g/L、Sn²⁺として)、ナトリウムとカリウムのフッ化物、塩化ナトリウム、フッ化水素酸カリウム、ポリアルキレンオキシドやナフタレンスルホン酸などの有機添加剤が含まれます。電解液はシステム内を継続的に循環し、タンク端からオーバーフローし再循環されます。下デッキでは電解液を帯鋼上面にスプレーして濡らします。メッキ後、帯鋼は洗浄タンク、絞りロール、熱風乾燥機を通過し、これらはすべて最上部の第3デッキに配置されます。このプロセスでは、フロー溶融は通常誘導加熱で行われます。電解液にはフルオロボレート錫(30g/L、Sn²⁺として)、フルオロボリック酸、ホウ酸(フルオロボレートイオンの加水分解防止)、専用添加剤が含まれます。これらのラインはより広い電流密度範囲で動作でき、より大きなライン柔軟性を可能にすると主張されています。最初に建設されたラインは水平でしたが、後のラインは垂直で、最大16個のメッキタンクを持ち、640m/分以上のライン速度で運転されています。
ブリキ製造では、鋼基材の製造と錫コーティングの施工が互いに独立しているため、理論上はあらゆる錫コーティングまたはコーティングの組み合わせをあらゆる鋼基材に施工できます。したがって、ブリキとして分類される材料の範囲は数千種類に及び、実質的にブリキは他のあらゆる薄肉板金製品より多くの品質で利用可能です。実際には、鋼基材厚の範囲は0.13〜0.60mm、錫コーティングは片面あたり0.5〜15.2g/m²です。さまざまな特性の範囲と公差、および検証方法を規定する国際および国内規格が存在します。
製造プロセス