



HIsmeltプロセス:液銑直接製造の革新的製銑技術
HIsmeltプロセスは、空気ベースの直接製銑技術で、シンプルかつ革新的です。鉄鉱石微粉やその他適切な鉄原料から、溶融鉄(銑鉄)を製造します。溶融銑浴内で製銑を行い、コークスを還元剤兼エネルギー源として使用します。主要原料は鉄鉱石微粉、石炭、フラックス(石灰石・ドロマイト)です。
プロセスの特徴と開発動機
HIsmeltは「High Intensity Smelting」の略で、鉄鉱石から直接液銑を製造する直接製銑プロセスです。鉄鉱石微粉を最小限の前処理で処理可能で、原料品質への適応性が高いです。非コーキング炭と不純物含有鉄鉱石も使用可能。主製品は液銑(銑鉄)で、製鋼工程原料やピッグ鋳造機で銑鉄製造に使用。副産物はスラグと排ガス。
代替製銑法としての推進要因:
- 安価・豊富な原料(非コーキング炭、非焼結鉱)利用可能
- 小規模でも経済的なプラント規模
- 競争力のある設備・操業コスト
- コークス炉・焼結/ペレット工場不要による環境負荷低減
- 操業フレキシビリティ
HIsmeltは製鋼所廃棄物、高リン鉱石など幅広い鉄原料に対応。通常焼結原料(マイナス6mm)からペレット原料(80%以上が40μm以下)まで、鉄収率変化なしで処理可能。コークスブリーズから揮発分38%非コーキング炭まで幅広く使用可能。
プロセスの主な特徴
HIsmeltはシンプルで高信頼性を実証。基本メカニズムは、溶融銑浴内溶解炭素による鉄原料還元・製銑です。石炭を浴内に直接噴射・部分燃焼させ、浴から発生するガスを酸素濃富化熱風ブラストで後燃焼させ、発生熱を浴に還元伝熱させます。熱風ブラスト酸素濃富化(最大30%酸素)で操業強度向上、生産性増大を達成。全体反応と伝熱メカニズムが還元反応維持と製銑熱供給に十分なエネルギーを提供。
プロセスは加圧下の垂直型製銑溶融還元炉(SRV)内で進行(図1)。SRVは耐火レンガ張り銑受けと水冷上部シェルで構成。銑受けに溶融銑浴と液状スラグを保持。厚いスラグ層が銑浴上部に位置。鉄鉱石微粉、石炭、フラックスをSRV内溶融物に直接噴射。銑浴接触で石炭中炭素溶解、鉄原料酸化物と反応し一酸化炭素(CO)生成。石炭急速加熱で揮発分クラッキング、水素放出。
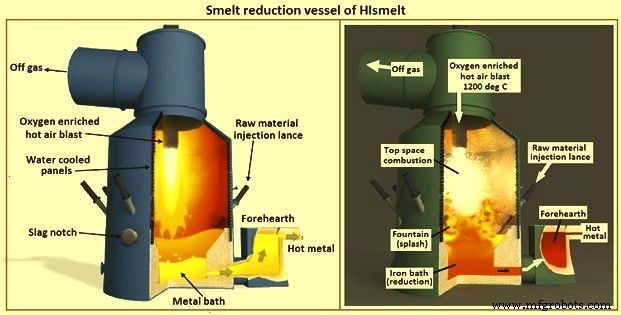
CO、水素、窒素キャリアガスが溶融浴から急速排出されることで、主にスラグからなる溶融物噴泉が上部空間に噴出。1,200℃熱風を水冷ランスから上部空間へ吹込み。COと水素が熱風中酸素で後燃焼。加熱された金属・スラグが浴に落下、鉄鉱石直接製銑のエネルギー供給。噴出スラグが水冷パネルを被覆、熱損失低減。
プロセス排ガスはメンブレンチューブフードで部分冷却。排ガスの顕熱・化学エネルギーで金属原料・フラックスの予熱・予備還元・石灰石焼成を実施。その後スクラバーで清浄化、熱風ストーブ燃料やコジェネレーション燃料として利用。
連続銑湯タッピング用フォアハース装備。SRV内最適銑浴レベル維持、外部スラグ・金属分離不要で清浄製品ストリーム実現。スラグは水冷ノッチから定期タッピング。
他直接製銑プロセスとの差別化要因
- 溶融銑浴を主反応場とする:他プロセスは通常上部投鉱・投炭、スラグ層中チャー(少量金属含む)で製銑。溶解炭素はチャーより利用しやすい還元剤(チャーは中間ガス相CO必要)。HIsmeltはより活性な(溶解した)炭素形態使用で著しく高速製銑率達成。
- 溶融物内の高度な撹拌混合:原料直接溶融銑内噴射で大量「深部」ガス発生、強い浮力駆動上向きプラーム形成、液体急速ターンオーバー(トン/秒オーダー)。温度勾配極小(20〜30℃以内)、実質等温溶融体操業。急速物質循環で上部空間から浴へ良好伝熱、個別液滴過熱なし。スラグライン耐火レンガへの低FeO・均一低温曝露で耐火物寿命延長。
- 高速ランスによる固形物噴射:溶融物への捕捉効率高、超微粉直接使用可能。
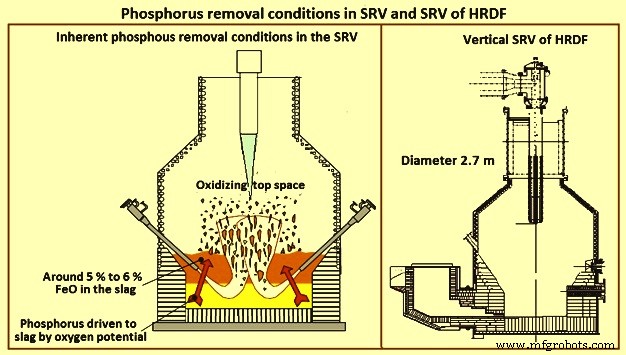
- 天然の5〜6%スラグFeOと4%銑炭素:銑からスラグへのリン強力分配条件創出。典型的にリン80〜90%がスラグへ移行(図2)。
- 石炭性能が粒子形態にほぼ非依存:微粉砕噴射のため。
歴史的プロセス開発
起源は底吹き酸素転炉(OBM)とクロックナー・ヴェルケ社マックスヒュッテ製鉄所開発の複合吹錬製鋼プロセス。CRA(現リオティント)が1981年クロックナーとジョイントベンチャー結成、製銑還元技術追求。60トンOBM転炉で製銑還元概念実証試験実施。成功受け小規模パイロットプラント(SSPP、年産12,000トン)をマックスヒュッテに建設。水平回転SRV、底部チュイエールから石炭・フラックス・鉄鉱石噴射。1984〜1990年操業、技術実証完了。
次段階は西オーストラリア・クウィナナのHIsmelt研究開発施設(HRDF)。1991年建設開始、設計能力年産10万トン。コアプラントのプロセス・エンジニアリングスケールアップ実証、商業評価用操業データ取得が目的。当初SRVはSSPPスケールアップの水平回転型(90度回転可能)。1993年10月〜1996年8月操業。プロセススケールアップ成功したが、水平容器エンジニアリング複雑さが商業化制約に。
これを克服すべく水冷垂直容器設計開発。1996年垂直SRV設計・エンジニアリング完了(図2)。主改良:固定垂直容器、固形原料上部噴射、簡素化熱風ブラストランス、連続銑湯タッピング用フォアハース、耐火物摩耗対策水冷パネル。
HRDF垂直SRVは1997年上半期稼働、1999年5月まで操業。耐火物摩耗、信頼性、可用性、生産性、設計簡素化で大幅改善。技術的達成とシンプルエンジニアリング・プラント技術融合、商業プラントレベルへのスケールアップ準備完了確認。
2002年リオティント(60%)、ニューコア(25%)、三菱商事(10%)、首鋼(5%)JV結成、年産80万トンHIsmeltプラント建設・操業目的。西オーストラリア・クウィナナ、マーチャント銑鉄施設、銑受け直径6m SRV設計。2003年1月着工、2004年下期冷態試運転、2005年第2四半期熱態試運転。2008年初頭に80トン/時銑鉄生産、石炭率810kg/t-HM達成。
2008年経済情勢でクウィナナプラント閉鎖。2014年一部設備オーストラリアから中国移設。新HIsmeltプラントは山東省寿光港近く、民間製鉄会社モーロン石油機械有限公司が所有・操業。2016年稼働、地元ミニ高炉より低コスト銑鉄生産。銑鉄レードルで40km南のモーロン転炉製鋼工場へ陸送。2017年モーロンがリオティントからHIsmelt知的財産権購入、中国・海外へのライセンス供与開始。
プロセス詳細
HIsmeltプロセス(図1参照)は、固形物(石炭、鉄鉱石、フラックス)を約1,450℃溶融銑浴へ高速噴射するもの。基本メカニズムは溶解炭素による鉄原料還元・製銑。高速下向き角度水冷噴射ランスで石炭・鉱石を溶融浴へ噴射。噴射石炭は加熱・脱揮発後溶解、溶融金属中約4%炭素維持、還元反応消費炭素補充。噴射鉄鉱石微粉は浴深部へ到達、溶解炭素と接触即座に還元・製銑。還元反応で銑鉄とCO生成。SRV下部は低酸素ポテンシャル維持、還元反応進行、反応速度論的にスラグ中FeO 5〜6%で平衡。
浴深部発生反応ガス(CO)と石炭脱揮発生成物が、主にスラグと一部金属からなる噴泉(スプラッシュ)を上部空間に形成。熱供給は上部空間での反応ガス(主にCO)燃焼による。酸素濃富化(典型35%)熱風ブラスト1,200℃をトップランスから導入、浴内発生ガスを効率燃焼、大量エネルギー放出。燃焼はSRV上部の比較的酸化性領域で発生。上部(酸化域)から下部(還元域)への熱移動は、大量液体スプラッシュ移動で実現、酸素ポテンシャル勾配維持。液状スラグ・金属スプラッシュが熱キャリアとして機能。
固形物噴射配置で、固形物が鉄浴深く浸透、炭素溶解と鉄鉱石還元達成、全体反応式:3[C]銑 + Fe₂O₃ = 2[Fe]銑 + 3CO。高吸熱反応、プロセス継続には外部熱供給必要。浴から放出されるCOと水素がこの熱生成燃料。熱風(酸素濃富化空気1,200℃)を中央スワールランスから上部空間へ噴射、燃焼で浴ガスをCO₂とH₂Oに酸化:2CO + O₂ = 2CO₂、2H₂ + O₂ = 2H₂O。
理論的には浴ガス完全燃焼望ましいが、実用では後燃焼率50〜60%典型。後燃焼度(PC)定義:PC(%) = 100(CO₂ + H₂O) / (CO + CO₂ + H₂ + H₂O)。
製銑は低酸素ポテンシャル溶融域で、発熱は高酸素ポテンシャル上部空間で発生。鍵は酸素ポテンシャルをどちらのゾーンも損なわず、燃焼域から製銑域へ熱移動させること。
COとH₂が浴内製銑から放出される速度で激しい液体噴出発生。金属・スラグが上方投げ出され、ガス透過性噴泉(スプラッシュ)形成、伝熱用高比表面積創出。高温燃焼ガスが噴泉通過、スラグ・金属液滴に伝熱、液滴が浴へ熱輸送。銑鉄はオーバーフロー式フォアハース(液体銑マノメーターシール機能)から連続タッピング、スラグは側壁水冷スラグノッチから定期タッピング。
主製品:銑鉄
フォアハースから連続タッピング、スラグフリー。典型温度1,420〜1,450℃、典型組成:C 4.4%±0.15%、Si <0.01%、Mn <0.02%、P <0.02%±0.01%、S 0.1%±0.05%。
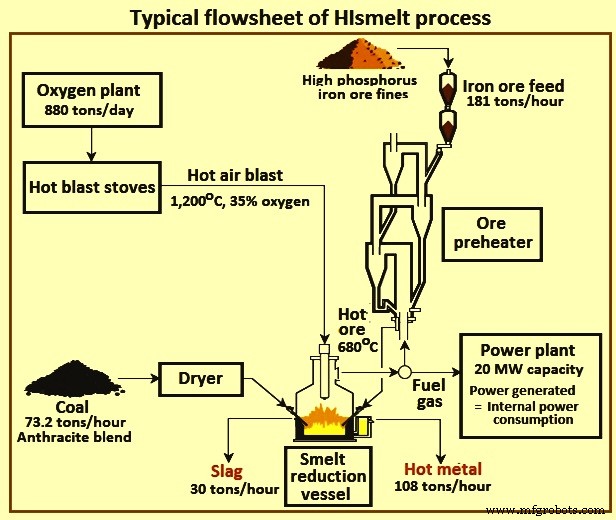
SRV内の比較的酸化的雰囲気と低温スラグにより、原料中リン90〜95%がスラグへ分配(図2)。高リン鉱石使用柔軟性確保。スラグバッチタッピングで銑鉄スラグフリー。銑鉄は熱銑脱硫設備でS<0.05%まで低減可能。典型フローシート図3。
排ガス処理とエネルギー回収
SRV排ガスを1,500℃から輻射ボイラーフードで800℃まで冷却、高温サイクロンで部分清浄、対流ボイラーシステムで200℃までさらに冷却。輻射・対流ボイラーで飽和蒸気生成、蒸気ドラムへ。対流ボイラー出口ガスは水噴霧で急冷・スクラビング・冷却、ダクト循環で熱風ストーブ・排ガスボイラー燃料として使用。排ガスボイラーで余剰排ガス燃焼、飽和蒸気過熱、蒸気タービンで発電、HIsmeltプラント・付帯設備運転電力賄い、余剰電力を系統送電。排ガスボイラー・ストーブ排ガスは石灰スラリースクラビングで硫黄除去後大気放出。
副産物
スラグ:鉄鉱石ガングと石炭灰を石灰・ドロマイトでフラックス。粒状化またはピット導入で後処理、セメント原料、路盤材、土壌改良材等に利用。排ガス:典型後燃焼度50〜60%、SRVトップから高温排出、高炉ガス同等エネルギー価値。清浄・冷却後燃料・発電利用。
高い操業フレキシビリティ
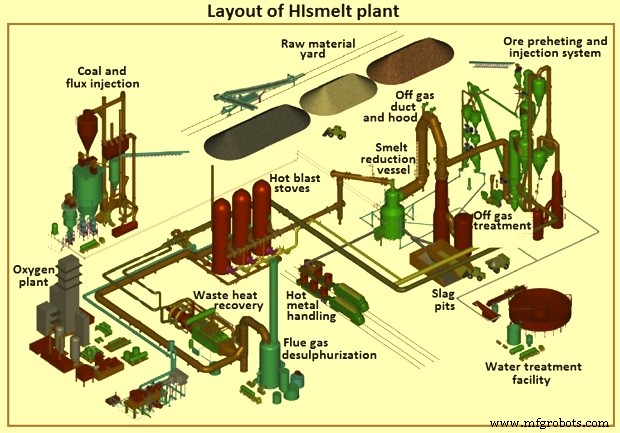
高応答性で鉄鉱石・石炭・フラックスを金属・スラグ・エネルギーへほぼ瞬時に転換。原料供給率を製品品質影響なしに効率的変更可能。安定操業ウィンドウ維持容易で生産性最大化。高炉と異なり、容易に起動・停止・アイドル運転可能。プラントレイアウト図4。
環境メリット
コークス・焼結鉱・ペレット需要削減、製銑エネルギー効率向上により、温室効果ガス・有害汚染物質大幅削減:
- CO₂排出20%削減
- SOx排出90%削減
- NOx排出40%削減
- ダイオキシン・フラン類排出ゼロ(SRV内条件で生成抑制)
- 粉塵排出大幅削減、単位水消費量大幅削減
- 工場廃棄物リサイクルで環境保護貢献
予測される利点
- 低コスト原料(焼結・ペレット化、コークス製造工程不要)
- フレキシブル原料(幅広い鉄鉱石微粉・酸化物廃棄物、高/低揮発分石炭)
- 生産フレキシビリティ
- 優れた製品品質
- 総エネルギー消費最小化
- シンプルなエンジニアリング・プロセス構成
- 業界水準 weit 以下の環境排出
- 低設備投資コスト
- 低操業コスト
製造プロセス