



焼結プロセス:鉄鉱石微粉から高炉用優良原料へ
焼結プラントは通常、統合製鉄所における高炉での銑鉄生産に関連しています。焼結プロセスは、製鉄における前処理プロセスステップとして、鉄鉱石微粉と冶金廃棄物(回収ダスト、スラッジ、ミルスケール等)から、高炉用原料である焼結鉱を生産するためのものです。
焼結技術の進化と目的
焼結技術は元々、鉄鉱石微粉と製鉄所冶金廃棄物中の鉄を高炉で利用する目的で開発されました。しかし現在、焦点は変化しています。現在の焼結プロセスは、高炉用高品質バーデン生産を目指しています。今日、焼結鉱は大型高炉の主要金属バーデンとなっています。
焼結プロセスの概要
焼結プロセスは、鉄鉱石(ブレンド)、返還微粉、フラックス、コークスの混合物(粒度10mm未満)を凝集させ、その結果得られる焼結鉱(篩分けサイズ10〜30mm)が、高炉内の圧力と温度条件に耐えられるようにするものです。
焼結の原理
焼結は、鉄鉱石、返還微粉、製鉄所リサイクル製品(ミルスケール、高炉ダスト等)、造滓成分、フラックス、コークス微粉の混合物を焼結プラントで凝集させ、適切な化学組成、品質(物理的)、粒度を持つ焼結製品を製造し、高炉に供給することで、高炉の均質で安定した操業を確保するための熱的プロセス(1300〜1400℃で実施)です。焼結に先立ち、造粒と呼ばれる重要なプロセスがあります。造粒は、7〜8%の水分で回転ドラム内で鉄鉱石混合物を均質化し、予備凝集製品を得ることを目的とします。この予備凝集製品は、連続移動グレートまたはストランド上に層として供給され、焼結製品を得ます。このプロセスは焼結層透過性を確保し、焼結機生産性を確保する上で根本的役割を果たします。
焼結プロセスの柔軟性により、鉄鉱石微粉、捕集ダスト、鉱石精鉱、ミルスケールなど小粒子サイズの鉄含有材料など、多様な材料をクリンカー様凝集体に変換できます。
焼結プロセスは、予備凝集製品を加熱して半溶融状態にし、高炉投入に必要なサイズと強度特性を持つ多孔質焼結鉱ピースに凝固させるものです。
製品:焼結鉱
焼結プロセスの製品を焼結鉱と呼び、優良焼結鉱の品質特性には:(1)化学分析、(2)粒度分布、(3)還元性、(4)焼結鉱強度、が含まれます。典型的な焼結鉱特性を表1に示します。
| 表1 焼結鉱の典型的特性 | |||
| No. | 項目 | 単位 | 値 |
| 1 | 化学組成 | ||
| Fe | % | 56.5-57.5 | |
| FeO | % | 6.0-8.0 | |
| SiO2 | % | 4.0-5.0 | |
| Al2O3 | % | 1.0-2.5 | |
| CaO | % | 7.5-8.5 | |
| MgO | % | 1.6-2.0 | |
| 2 | 塩基度(CaO/SiO2) | 1.7-2.9 | |
| 3 | ISO強度(+6.3mm) | % | 75以上 |
| 4 | 還元劣化指数(RDI) | (-3mm)% | 27-31 |
| 5 | 還元性指数(RI) | (R60)% | 55-75 |
| 6 | タンブラー指数 | (-6.3mm)% | 65-75 |
鉄鉱石焼結鉱製品を図1に示します。
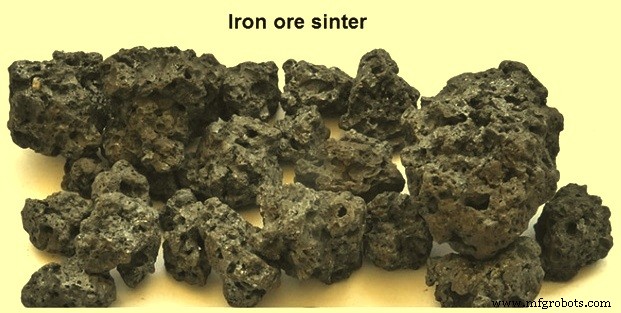
図1 鉄鉱石焼結鉱
焼結鉱の種類
焼結鉱は酸性焼結鉱、自融剤焼結鉱、超融剤焼結鉱に分類されます。自融剤焼結鉱は、その酸性成分(SiO2、Al2O3)を溶融するのに必要な十分なCaO(石灰)含有量を持ちます。超融剤焼結鉱は、他バーデン材料を通じて高炉に導入される酸性成分を溶融するための追加CaO含有量を持ちます。自融剤および超融剤焼結鉱の場合、石灰は焼結混合物の融解温度を低下させ、比較的低温(1100〜1300℃)でFeO存在下で強固な結合が形成されます。焼結にフラックスを添加する利点は以下の通りです。
- 鉄鉱石と固形燃料に含まれる不純物とスラグを生成し、粒子凝集に適したマトリックスを生成
- 焼結鉱の物理的・冶金的特性を改善
- 焼結混合物の融解温度を低下
- 高炉での石灰石添加を削減/排除し、石灰石焼成反応(CaCO3=CaO+CO2)に必要な燃料を節約、結果として高炉コークス比を低減
焼結プロセスの詳細
焼結プロセスは、鉄鉱石微粉、フラックス、プラント内冶金廃棄物、燃料、焼結プラント返還微粉からなる原料準備から始まります。これら材料を回転ペレタイジングドラムで混合し、適切な原料混合物凝集のために水を添加します。この凝集はマイクロペレット形態です。これらマイクロペレットは焼結機へ搬送され、投入混合物上層を形成します。
焼結プロセスは、層状投入混合物(鉱石微粉、返還微粉、フラックス等)をコークスブリーズ存在下で、層表面に配置されたバーナーの作用に基づいて処理する連続プロセスです。このように上部から下部へ加熱が進行します。投入混合物層はストランドシステム上に載り、排気システムにより全厚が部分溶融とその後の凝集に適した温度に達します。
ドワイト・ロイド焼結機では、焼結グレートは長大な連続チェーンで、パレットカーの系列連結により焼結ストランドを形成します(図2)。各パレットカーはチャージングホッパー下を通過し、まず粗粒度材料(10〜20mm)を厚さ30〜60mmの層で投入し、主に返還焼結鉱で構成されるハース層を形成します。ハース層は焼結プロセス中の鋼グレート過熱から保護します。
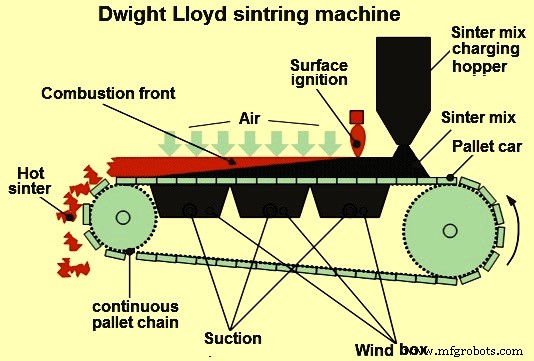
図2 ドワイト・ロイド機
ハース層上にマイクロペレット第2層を投入し均します。次にパレットカーは着火炉下を通過し、投入混合物表面で着火燃焼が起こります。同時に、焼結投入層を通じてダウンドラフト吸引が行われます。ダウンドラフト吸引により、移動層を空気が通過し、燃料が燃焼します。
パレットカーはプロセスを継続し、燃焼はガス流方向に進行します。このように焼結プロセスが進行します。燃焼プロセスは層全厚で同時に起こるのではなく、逆に、垂直方向に移動する水平層として燃焼が進行します。この層厚は層厚の小さな一部です。層透過性は投入混合物の品質要件であり、したがって投入混合物の造粒プロセスは焼結プロセスの重要ステップです(造粒により層透過性が改善されます)。
燃焼帯上部領域では、非常に高温の焼結製品がこの層を通過する空気を加熱します。このように予熱空気が燃焼領域に到達します。以前に加熱された空気/ガスの熱がこれら冷却区間で吸収され、投入負荷の予熱と投入混合物水分の蒸発を引き起こします。この文脈で、部分溶融を引き起こす高温に達し、焼結プロセスが進行します。
高い熱効率は、焼結帯またはフレームフロントと呼ばれる投入混合物部分層での熱蓄積によって生じます。フレームフロントは焼結グレートに向かって10〜30mm/分の速度で進行します。層高約500mmでは、プロセスは通常約25分かかります。ストランド端に達すると、焼結材料が排出され、冷却、破砕、篩分けが行われます。
焼結プロセスは「バーンスルーポイント」(BTP)によって制御されます。これは排ガス温度が最高値に達する点と定義されます。フレームフロントが焼結層底部底面に到達する点です。焼結機速度とガス流量を制御し、バーンスルーポイントが焼結鉱排出直前に発生するようにします。バーンスルーポイント決定はプロセス安定化と品質・生産性向上の両面で極めて重要です。
機械端部では、焼結材料がケーキ形態で熱焼結鉱破砕機に排出されます。ここで熱焼結鉱ケーキが所定最大粒度に破砕されます。ここから焼結鉱は焼結冷却機(直線型または円形)に排出されます。冷却後、焼結鉱は篩分けセクションに移送され、通常3粒度分画に分割されます。第1分画は0〜5mmで返還微粉と呼ばれ、投入ホッパーへ戻されます。粒度5〜15mmの焼結鉱分画は焼結ストランドのハース層として使用されます。ハース層用として使用されない5〜15mm分画残量は、サイズ範囲15〜50mmの第3粒度分画と混合され、高炉へ送られます。
返還微粉は焼結プロセス中に不可避的に発生し、焼結プロセスへリサイクルされます。返還微粉は一般に鉄含有材料の約30〜40%を構成します。焼結篩分けからの返還微粉は、高カルシウムフェライト含有量が低いため、高炉篩分けからの返還微粉よりわずかに同化しやすいです。
焼結層高さには以下4ゾーンが特定されます。
- 冷湿帯: 100℃未満の焼結層ゾーン。投入混合物により形成され、上限は水/水蒸気で飽和。
- 乾燥帯: 100〜500℃の焼結層エリア。焼結混合物水分の蒸発と水酸化物のその後の脱水がこのゾーンで発生。
- 反応帯: 500℃(コークス着火開始)〜900℃(冷却期間開始)の温度範囲の焼結層ゾーン。このゾーンで達する最高温度は1300〜1400℃。主プロセス:(1)コークス燃焼(発熱)、(2)炭酸塩分解(吸熱)、(3)固相反応、(4)鉄酸化物の還元と再酸化、(5)焼結塊形成反応。
- 冷却帯: 反応帯直後に見られる。このゾーンで焼結製品の冷却と再結晶化が進行。焼結層が他部分より脆い表層ゾーンが存在。
焼結プロセス変動原因が研究され、炭素消費削減、ひいてはCO2排出削減を図っています。プラントデータの周波数解析(1ウィンドボックス排ガス温度、混合投入レベル、混合水分含有量)により、投入混合物水分変動が特定ウィンドボックスでの排ガス温度変動と関連していることが示されました。投入混合物水分含有量を狭い値帯域で制御するプロセス制御改善により、炭素消費低減とCO2排出削減が可能になります。
廃ガス回路は完全にリークプルーフで、大気から空気がシステムに吸い込まれないようにする必要があります。これにより廃ガス回路の動力を節約できます。廃ガスはサイクロン、電気集塵機、ウェットスクラバー、バグフィルターで除塵処理されます。焼結プラントのフローシートを図3に示します。
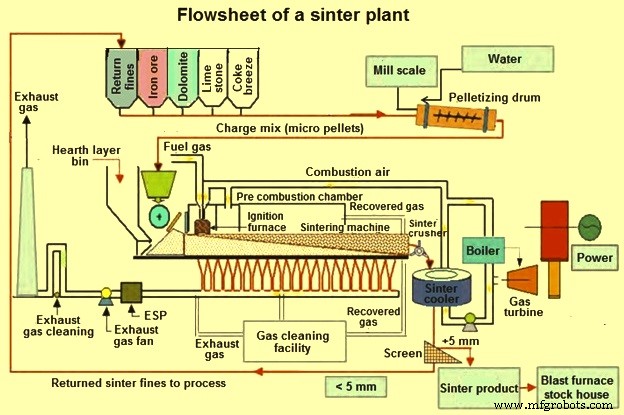
図3 焼結プラントのフローシート
焼結機の種類
焼結機は(1)円形機、(2)直線機の2タイプがあります。直線機はドワイト・ロイド機としても知られています。ドワイトとロイドは1906年に最初の連続焼結プラントを建設しました。
円形焼結機は通常、有効容積650m³以下の高炉に適しています。いくつかの円形機の主要パラメータを表2に示します。
| 表2 円形焼結機の主要パラメータ | |||||
| 項目 | 単位 | 12m²機 | 17m²機 | 25m²機 | 33m²機 |
| 年間生産量 | 1000tpa | 172 | 253 | 404.5 | 556 |
| 総必要電力 | kW | 700 | 1500 | 1750 | 2400 |
| プラント必要土地 | m² | 8000 | 9000 | 10000 | 12000 |
| 建屋必要土地 | m² | 800 | 3400 | 35000 | 3600 |
円形機の様々な特徴は以下の通りです。
- 直線機と比較して資本投資コストが低く、建設期間が短い
- ウィンドボックスがグレートと同期移動し、水封を採用しているため、シール性が良く、空気漏洩が少ない
- 排出システムにより冷焼結鉱サイズが調整され、追加破砕機が不要
- 高い操業柔軟性を持つ
円形焼結機を図4に示します。
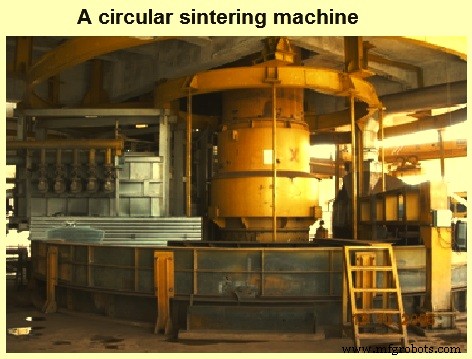
図4 円形焼結機
直線機は通常大容量焼結プラントで使用されます。こうした機械の焼結面積は一般に50m²以上です。現在の直線機は幅2〜5m、有効焼結面積200〜600m²で設置されています。こうした機械の生産性は典型的に30〜46t/m²/日です。能力は年間19万トンから650万トンまで範囲です。直線機を図5に示します。
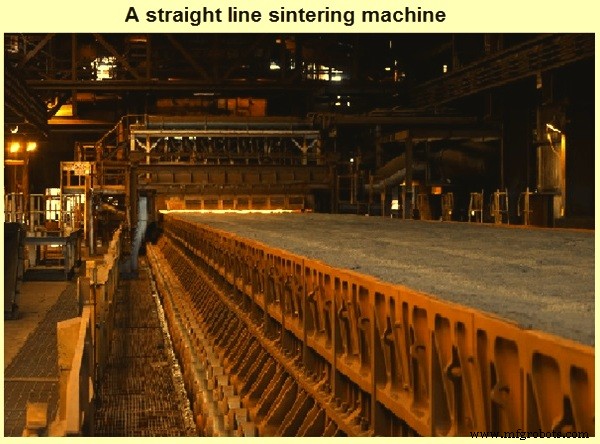
図5 直線型焼結機
焼結鉱と焼結プラントに関する重要課題
焼結鉱と焼結プラントに関する重要課題は以下の通りです。
- 焼結鉱使用は高炉コークス比を低減し、生産性を向上させる
- 焼結プロセスは鉄鉱石採掘作業で発生する鉄鉱石微粉(0-10mm)利用を支援
- 焼結プロセスは製鉄所内の鉄、燃料、フラックス含有廃棄物すべてのリサイクルを支援
- 焼結プロセスは製鉄所副産物ガスを利用
- 焼結鉱は長期保管できない(長期保管で過剰微粉発生)
- 焼結プラント内での複数回取り扱いで過剰微粉/ダスト発生
製造プロセス