



蓄熱式熱風ストーブによる熱風生成の最適化
熱風生成と熱風ストーブ
熱風ストーブは、高炉に連続的に熱風を供給する設備です。高炉吹き込み口に送風される前に、送風空気は蓄熱式熱風ストーブを通過させて予熱されます。熱風ストーブは主に高炉炉頂ガス(BFガス)燃焼によって加熱されます。このようにして、炉頂ガスの一部エネルギーが顕熱として高炉に戻されます。この熱として高炉に戻される追加熱エネルギーにより、高炉コークス必要量が大幅に削減され、高価な冶金コークスの代替として粉砕石炭などの補助燃料吹込みが容易になります。これによりプロセス効率が向上します。燃料必要量低減による追加メリットは、溶銑生産率の増加です。これらはすべて、溶銑コスト削減の観点から大きな効果があります。
熱風ストーブの歴史
高炉使用は中国で紀元前5世紀初期まで遡ります。しかし、1828年まで高炉効率は、グラスゴーガスワークスの元工場長ジェームズ・ボーモント・ニールソンによって、プロセスと併用して熱風ストーブで予熱するという革新により革命的に変わりませんでした。彼は炉の送風予熱システムを発明しました。温度を300°F(149℃)に上げることで、燃料消費を8.06トンから5.16トンに削減でき、さらに高温で更なる削減が可能であることを発見しました。1860年、エドワード・アルフレッド・カウパーによって、高炉と熱風ストーブの協働使用がさらに変革されました。初期設計が固体燃料を受けていたのに対し、高炉炉頂ガスをリサイクルするようになりました。
高炉用初期熱風ストーブ設計は、現在のように横に置くのではなく、元々炉頂部に設置されていました。高炉からの廃熱を鋳鉄パイプで熱風ストーブに導き、冷風を予熱していました。鋳鉄パイプ使用の大きな問題は、パイプ全体に亀裂が生じることでした。これはパイプを排除し耐火物を使用することで解決されました。これにより、高炉と並べて2〜4基の熱風ストーブを直列配置する現在のレイアウト設計がさらに進みました。これにより、1基のストーブを高炉炉頂ガスで加熱している間、もう1基を熱放出して高炉への冷風を予熱できるようになりました。冷風がストーブに入ると、熱い煉瓦で予熱され、熱風としてストーブから出ます。カンブリア鉄工所が1854年、米国で初めて蓄熱式ストーブを使用しました。これらのストーブは鉄製シェルに耐火物ライニング、冷風通過用の複数耐火物通路を持ちました。この設計の典型的ストーブは約186〜232m²の加熱面積を持ちました。1870年、ホイットウェルストーブが約8,546m²の加熱面積を持つより大型ストーブを設計・製造し、454〜566℃の熱風を高炉に供給できました。これらはまた、六角形耐火物チェッカー、鋳鉄チェッカーサポート、半楕円形燃焼室を初めて使用し、チェッカー全体へのガス分布を改善しました。
現代熱風ストーブの特性
高炉炉頂ガス発熱量は、1000〜1200℃の高熱風温度に必要な高火炎温度を達成するには十分ではありません。したがって、ストーブ用高炉ガスは、コークス炉ガスなど、はるかに高い発熱量を持つ燃料を添加してエンリッチされ、高火炎温度を得るのが一般的です。しかし、現代の多くの高炉では、高炉ガスのみで使用するよう設計されたバーナーを持つ熱風ストーブを備えています。
現代高炉の熱風ストーブは以下の特性を持ちます。
- 高効率燃焼の達成 — 高炉ガスのみ操業でも高効率燃焼を達成
- ストーブ本体からの熱放射低減
- 建設コスト低減
- 高ストーブ寿命 — 現代ストーブの期待寿命は約40年
- 応力腐食割れの完全排除
- チェッカー煉瓦上部表面上の未燃焼CO濃度低減
ほとんどの高炉は3基の熱風ストーブを装備していますが、稀に4基の場合もあります。ストーブは高く円筒形の鋼構造で、断熱ライニングされ、熱を蓄え送風空気に伝熱するチェッカー煉瓦でほぼ完全に満たされています。各ストーブは高炉とほぼ同径で、チェッカー柱高さは高炉作業高さの約1.5倍です。現代高炉では、ストーブサイズと炉サイズの比率はさらに大きくなっています。例として、典型的な新型高炉は爐底直径9.75m、作業高さ25.9mで、内径10.36m、チェッカー高さ40mの3基ストーブを装備しています。
図1に従来型2パス熱風ストーブの典型的断面図を示します。図からわかるように、楕円形燃焼室はストーブ全断面積の約10%を占めます。ストーブ底部からストーブドーム頂部約4m手前まで延びています。頑強な煉瓦ブレストウォールが燃焼室と、鋼グリッド上に載せられ鋼柱で支持されたチェッカー煉瓦で満たされたストーブ残り部分を分離しています。
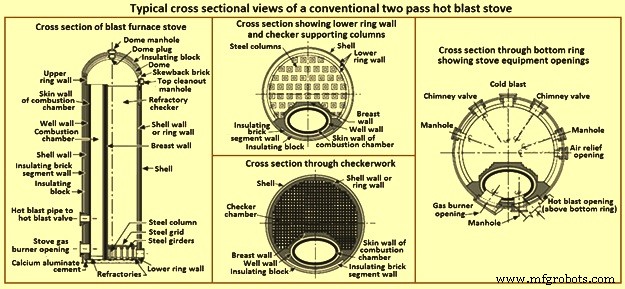
鋼シェル内側すぐには断熱ライニングがあります。燃焼室側は特に厚くなっています。燃焼室は煉瓦ウェルウォールで完全に囲まれ、50〜60%アルミナ含有スーパーデューティ耐火煉瓦でライニングされています。1200℃を超える非常に高い熱風温度では、燃焼室全体とドームがこのタイプの煉瓦でライニングされます。また、チェッカー上部8〜10mは通常スーパーデューティ煉瓦です。
しかし、より新しい炉のストーブでは、操業中の上部構造膨張運動を排除することによる安定性向上のため、シリカ耐火物が選択材料となっています。シリカ耐火物はアルミナ耐火物に対し、ダスト蓄積に耐性があるという追加利点があります。このため、アルミナベースストーブでは、チェッカーシャフト頂部に通常7層のシリカチェッカーが設置されます。
ドームライニング施工ではアーチ煉瓦を使用し、煉瓦とドームの間に隙間を設け、支持元のリングウォール膨張を許容します。一部ストーブでは、リングウォール頂部で鋼構造にオフセットを設け、ドーム煉瓦を独立支持できるようにしています。
伝統的な半球ドームは形状がシンプルですが、ドーム上部が最初に崩壊する傾向のある自然な不安定性があります。したがって、一部高炉では逆カテナリー形状ドームを採用しています。このドームは静力学的にバランスの取れた形状で、最小限の特殊形状煉瓦で建設可能です。マッシュルームドーム耐火物も膨張収縮するため、ヒンジ支持構造でこれらの動きを吸収し、構造に力を加えないようにします。
最近の優れたガス清浄設備により、汚れによるフルー詰まりの危険なしに、より小さなフルー開口を持つチェッカーを使用可能になりました。小さなフルーでは、加熱表面積/チェッカー重量比が大きく、利用可能空間により多くのチェッカー重量を設置できるため、伝熱率が向上します。しかし、小さなフルー開口では、フルーが完全に合致するようチェッカーを適切に積み上げることが非常に重要になりました。ミスアラインメントしたフルーは、ストーブ圧力降下を大幅に増加させ、全蓄熱容量の有効利用を妨げます。
高炉ストーブバーナーは燃焼室下部付近に位置します。ほとんどの熱風ストーブでは、バーナーは燃焼室外部にあります。バーナーとストーブの間にバーナーシャットオフバルブがあり、ストーブがオンブラスト(送風中)のときはバーナーを隔離するため閉じられ、ストーブ加熱(着火中)のときは開かれます。ガスと燃焼空気は金属バーナー内で部分的に混合されますが、バーナー通過速度が高いため、実際の着火はストーブ内部で起こる可能性が高いです。ガス空気混合物はバーナーポート正面のターゲットウォールに衝突し、その後90度方向転換します。
燃焼はガスが燃焼室を上昇する間継続します。ストーブを冷間状態から加熱する際は、通常着火装置で燃焼を開始しますが、通常操業中はターゲットウォール残留熱で着火します。
いくつかの現代熱風ストーブではセラミックバーナーが使用されます。これらのバーナーは混合室とともに燃焼室内部に設置され、従来型金属バーナーの水平方向ではなく垂直上方向に着火します。このタイプバーナーでは、ガスメインと燃焼空気ダクトの両方にシャットオフバルブが必要です。これらのバルブはブラスト圧力に耐えられる必要があります。セラミックバーナーは特殊設計特徴により特定の利点があります。
ストーブから熱風が出るポートは、燃焼室側面にあり、通常バーナーから4〜7m上にあります。ストーブと熱風メインの間に水冷熱風バルブがあり、加熱プロセス中にメイン内高圧空気がストーブに入らないようにします。熱風バルブは通常、燃焼ガスからの放射熱を減らすためストーブから短距離離れた場所にあります。いくつかの高炉工場では、熱風温度制御用の冷混合空気を、バルブのストーブ側でストーブからの熱風と混合します。これは、バルブをストーブドームで得られる最高温度空気にさらさないためです。一部高炉では、中央単一冷風ミキサー開口部が、最寄りストーブと炉自体の間の熱風メインにあります。
中央システムは、より高温システムでの熱風メイン熱サイクル回数が少ない利点があります。ほとんどの熱風バルブはゲートタイプまたはマッシュルームタイプで、直径1.2〜2.0mです。
ストーブ再加熱には、ドーム領域、チェッカー耐火物、排ガス出口領域に最低限計装が必要です。熱風ストーブドームに開口があり、熱電対または放射温度検出器が通常挿入されます。この計器は加熱プロセス中のガスと空気量を制御するために使用されます。ドーム、チェッカー、排ガス領域の温度監視計器も、耐火物を過熱状態から保護するために使用されます。
チェッカーを支持するグリッド下のプレナム室には、チムニーと冷風メインへの開口があります。一般的に2つのチムニーバルブ(直径1.5〜2.0m)があり、ストーブ加熱時に開かれ、燃焼生成物をストーブスタックに引き出します。ストーブがオンブラスト(送風空気加熱)のときはチムニーバルブは閉じられます。バルブシートは、ストーブオンブラスト時にストーブ内圧力でシートが押し付けられ、漏れを防ぐよう配置されています。ストーブをオフブラストにして加熱モードにする際、ブローオフバルブを開いて減圧します。ストーブを急速に減圧する必要があるため、空気は非常に高速で排出されます。したがって、ブローオフバルブには騒音を許容限度内に抑えるサイレンサーが装備されています。
冷風バルブは、冷風メイン圧力で閉じられた状態に保たれるタイプです。このバルブを開く前に、バルブディスクの小さなポートを開いてストーブを加圧し、バルブ両側の圧力を均等化します。
いくつかの現代高炉では、ストーブにストーブシェル完全外部の燃焼室が装備されています。これらのストーブは、ストーブ頂部付近に外部金属バーナーを備えています。
この設計の利点は、ストーブシェル全体をチェッカーで満たせることです。さらに、ストーブ内熱パターンがより対称的になり、煉瓦工事を歪め破裂させる傾向のある応力がはるかに少なくなります。しかし、燃焼室とストーブの接合部鋼構造で応力誘発問題が多く発生し、破裂を招いています。結果として、この場所の鋼構造頻繁修繕が必要です。
空気ネットワーク
熱風ストーブと高炉ブロワーの間に冷風メインがあります。冷風温度は通常150〜250℃で、ブロワー圧縮熱による温度であるため、無ライニングです。ストーブ側メイン末端には、ストーブ用冷風バルブと、バタフライバルブ装備ミキサーラインがあります。高炉への一定熱風温度維持のため、熱風メイン内熱電対がミキサーラインのバタフライバルブを制御し、ストーブへ送る空気量とバイパス量を調整します。
加熱済みストーブが最初にオンブラストになるとき、加熱空気温度は所望熱風温度よりはるかに高いため、相当量の空気をバイパスさせる必要があります。ストーブから熱が除去され温度が低下するにつれ、ミキサーラインバタフライバルブは徐々に閉じられ、より多くの空気をストーブを通すよう強制されます。一部の自動ストーブ切替システムでは、調整バルブ位置をストーブ切替開始信号として使用します。
冷風メインには、ブラスト圧力を急速に低下させる必要があるときに開くスノートバルブも装備されています。通常高炉近くにあり、冷風を大気放出し、冷風ラインに正圧を維持して炉ガスがブロワーに逆流しないようにします。スノートバルブ開放時の急速空気放出のため、これも一般的にサイレンサー装備です。
ブラスト空気生成には、多くの高炉で3〜4段遠心ターボブロワーを装備しています。超大型高炉では、通常2基ブロワーが並列運転されます。しかし、超大型高炉では軸流ブロワーをより効率的に使用できます。
酸素濃富操業プラントでは、酸素は通常ターボブロワー入口に大気圧で添加するか、冷風メインで加圧添加します。ブラスト湿度制御が必要な場合、冷風メインで水分添加します。
熱風システムを吹き込み口に接続するブローパイプは、吹き込み口ベースの機械加工球面シートに嵌合します。吹き込み口クーラーと吹き込み口は水冷却です。熱風温度1000〜1200℃の現代高炉では、吹き込み口本体水通路は水速20m/秒以上、吹き込み口ノーズ水通路は水速27.5m/秒以上に設計され、伝熱率を向上させています。通常ブローパイプノーズも水冷却ですが、古い高炉では実施されていませんでした。補助燃料吹込みランスはブローパイプ壁から挿入され、通常吹き込み口中心からわずかにオフセットし、ブローパイプノーズから約50mm後方に燃料を噴射します。粉砕石炭を吹き込み口燃料として使用する場合、吹込みランス配置は吹き込み口内側への衝突回避と粉砕石炭燃焼改善のためよりクリティカルです。
ブローパイプは、ブリドルロッド張力で吹き込み口に強く押し付けられています。ブリドルロッドは吹き込み口ストックと爐底ジャケットを接続します。ブリドルロッド端部のブリドルスプリングは、熱風温度変化によるブローパイプ膨張収縮に伴う限定的動きを許容します。ブローパイプ自体は合金鋼管で、内部に耐火材ライニングがあり、金属が過熱しないようにしています。
吹き込み口ストック背面、ブローパイプと吹き込み口中心線上に小さな開口があり、ロッドを挿入してブローパイプ内材料を清掃できます。この開口は、必要時に開けられるが閉時ガス密なキャップで閉じられています。このキャップ(吹き込み口キャップと呼ばれる)には、ガラス覆い覗き窓があり、操作者が吹き込み口正面の炉内部を直接検査できます。ストック上部は、グースネック耐火物ライニングノズルとスイベルジョイントで接続され、ラグとキーで吊りバーシートにクランプ固定されます。各グースネックは、バッスルパイプ内径から放射状に延びるネックとフランジ・ボルトで接続されます。バッスルパイプは、マントルレベル以上で炉を周回する大型円形耐火物ライニング・断熱パイプで、熱風メインから各吹き込み口接続へ熱風を分配します。
ストーブ操業
近年、適切に調整された装入材と良好な装入分布制御により、高炉操業ははるかに均一になりました。したがって、高炉は通常、ストーブが維持できる最大熱風温度、または特定装入材が早期溶融と不良装入移動を引き起こさずに受け入れられる最大熱風温度に非常に近いところで操業されます。より高い熱風温度では、消費熱のより大きな割合が熱風顕熱で賄われ、高炉内必要燃料が少なくなるため、操業効率が向上します。熱風システム操業では、ストーブセラミックチェッカー工事が高炉ガス燃焼(場合によってはコークス炉ガス補助)で加熱され、次にブロワーからの空気がストーブを通過し、熱いチェッカー工事で加熱されます。加熱サイクルでは、スタックバルブ排ガス温度が400〜450℃の設定最大温度に達するまでストーブを着火し、同時にストーブドーム過熱に注意します。加熱サイクル中、ストーブドーム温度は、ドームライニング耐火物タイプによって主に決定される最大値を超えないよう制御されます。ドーム温度がスタックガス温度が最大に達する前にこの最大値に達した場合、バーナーから余剰空気を添加して火炎温度を抑え、着火を継続してスタックガス温度が限界に達するまでドーム過熱を防ぎます。しかし、スタックガス温度が最大に達するまでにドーム温度が十分に上昇しない場合、高炉ガスをより高発熱量燃料でエンリッチし、より速い加熱レートを得ます。
ストーブ加熱後、オンブラスト態勢に入ります。これは、まずバーナーへのガスと空気供給を遮断し、バーナーシャットオフバルブとチムニーバルブを閉じることで行います。冷風バルブを、ストーブに入る空気がブラスト圧力と等圧になるよう開き、ブラスト圧力を過度に低下させません。一部現代高炉設備では、ストーブ切替時にブロワー制御を定容量制御から定圧制御に切り替えます。このシステムでは、ブロワーが回転数を上げ、ストーブを急速に充填・加圧し、ブラスト圧力に検出可能な低下を生じさせません。
ストーブ充填後、ミキサーバルブ(ストーブをバイパスする冷風量を制御し、ストーブからの非常に熱い空気と混合して所望熱風温度を生成)をほぼ正しい開度に設定します。熱風バルブを開いてストーブをオンブラストにし、ストーブオンブラストになると、熱風温度コントローラーが自動的にミキサーバルブ開度を調整し、所望熱風温度を維持します。
使用済み熱風ストーブは、まず冷風バルブを閉じ、次に熱風バルブを閉じてオフブラストにします。ブローオフバルブを開いて減圧し、減圧後にチムニーバルブを開き、ブローオフバルブを閉じます。次にバーナーシャットオフバルブを開き、バーナー空気供給をオンにします。最後にガスシャットオフバルブを開き、所望ガス流量を得ます。
現代高炉設備では、ストーブバルブはモータ駆動で、バルブ切替が自動化されており、ストーブ切替に約3分しかかかりません。切替時間短縮により、加熱時間を増やせるため、より高い熱風温度を使用でき、より高い効率が得られます。自動ストーブ切替サイクルは、ストーブテンダーがボタンを押すか、完全自動電子信号で開始できます。この信号は、ミキサーバルブ開度(例:ミキサーバルブ85%閉)、ドーム温度、または厳密なタイムサイクルに基づくことができます。
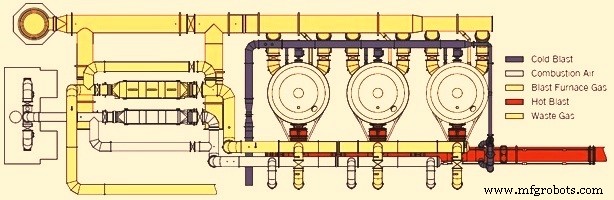
典型的に、高炉は3基熱風ストーブを装備し、各ストーブを約1時間オンブラストに保ちます。したがって、オンブラスト時にストーブから除去される熱量を、加熱期間でストーブに戻さなければなりません。加熱期間は単純にオンブラスト時間の2倍からストーブ切替時間の2倍を引いたものです。一部炉では4基ストーブがあります。余分なストーブがあれば、加熱サイクルがオンブラストサイクルの3倍からストーブ切替時間の2倍を引いたものになるため、着火レートをそれほど高くする必要がありません。余分なストーブのもう一つの利点は、ストーブ設備に問題があっても、炉操業に大きく影響せずにストーブを1基ずつ修繕できることです。図2に3基熱風ストーブの典型的レイアウトを示します。
製造プロセス