



熱間ストリップ圧延と一般的欠陥防止
圧延は最重要産業金属成形操作の1つ。熱間圧延は熱間ストリップミルで鋼スラブを熱間ストリップ圧延に採用。他熱間圧延操作同様、熱間ストリップ圧延もロールセット通じて加わる圧縮力によるスラブ材料塑性変形。スラブ断面積熱間圧延プロセスで縮小。材料ロール組間挟まれ、結果厚み減少・長さ増加。大きな変形必要ため高温で熱間ストリップ圧延実施。熱間圧延で残留応力フリーストリップ結果。通常酸化スケール伴う熱間圧延、寸法精度冷間圧延ストリップ比劣る。
熱間ストリップ圧延でスラブ初期1100〜1300℃加熱。熱間ストリップミル最終仕上スタンド温度700〜900℃変動。常に上部臨界温度以上で均一等軸フェライト結晶粒生成。
熱間ストリップ圧延目的:スラブ厚み減少、長さ増加、幅増加最小化。ストリップ中央材料ストリップ幅方向拘束、ロール両側未変形ショルダー材料拘束でストリップ幅方向伸び防止。この条件平面ひずみ条件。材料長くなるのみで幅広がらず。
熱間ストリップ圧延適用基本概念:(i) ロールと被圧延材料間接触弧は円一部、(ii) 摩擦係数理論上定数、現実では接触弧沿い変動、(iii) 被圧延材料圧延中塑性変形、(iv) 圧延前後材料体積一定(実際微細孔閉鎖でわずか減少)、(v) ロール速度一定と仮定、(vi) 材料圧延方向のみ伸び、幅方向伸びなし、(vii) 圧延方向法線断面積歪みなし。
圧延プロセス影響主要変数:(i) ロール直径、(ii) 冶金・温度・ひずみ速度影響材料変形抵抗、(iii) 材料フロー応力、(iv) ロール・被圧延材料間摩擦、(v) ストリップ平面内フロントテンション・バックテンション有無。
熱間ストリップ圧延力学・幾何学的関係を図1に示します。 厚さ「ho」材料が入口平面x-xで速度「vo」進入。ロールギャップ通過、出口平面y-yで厚さ「hf」減少、速度「vf」増加で離脱。幅増加なし与えられ、金属垂直圧縮が圧延方向伸長へ変換。単位時間与え点金属体積変化なし、したがって b×ho×vo = b×h×v = b×hf×vf(b:ストリップ幅、v:任意厚さ速度、h:ho・hf間中間厚さ)。
b×ho×vo = b×hf×vf、bo=bfなら ho×Lo/t = hf×Lf/t、ho×vo = hf×vf、vo/vf = hf/ho。ho > hf なら vo < vf。したがってストリップ速度入口から出口へ着実増加、ストリップ垂直要素無歪み維持。
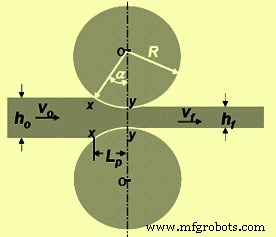
図1 熱間ストリップ圧延の力学と幾何学的関係
ロールとストリップ接触面上の唯一1点で、材料に2力作用:(i) 半径方向力Pr、(ii) 接線方向摩擦力F。入口平面(x-x)と中立点間でストリップはロール表面より低速移動、接線摩擦力Fが方向(図2)作用し金属ロール内引込み。中立点出口側(y-y)ではストリップロール表面より高速移動。摩擦力方向逆転、ストリップロールからの排出妨害方向作用。
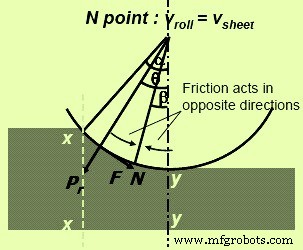 図2 圧延中作用力
Prは半径方向力、垂直成分P(圧延荷重—ロールが材料押付け荷重)。比ロール圧力pは圧延荷重/接触面積、p = P/(b×Lp)式(b:ストリップ幅、Lp:接触弧投影長)。
接触弧沿いロール圧力分布(図3)示す通り圧力中立点で最大上昇後低下。圧力分布中立点で鋭いピーク形成せず、中立点がロール表面上真ラインでなくエリア示唆。曲線下面積圧延荷重比例、影部分ロール・ストリップ間摩擦力克服必要力表す。破線AB下面積平面均質圧縮金属変形必要力表す。
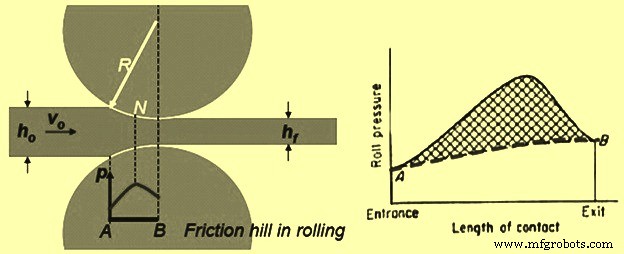
図3 ロール圧力分布
ロールバイト条件は被圧延材料がロールスロート入る条件決定(図4)。これには摩擦力成分が法線力水平成分以上必要(図4)。F cosα ≥/= Pr sinα(α:バイト角、Pr:半径方向力)。F/Pr ≥/= sinα/cosα ≥/= tanα。F = u×Pr(F:接線摩擦力、u:摩擦係数)。したがって u = tanα。tanα > u なら材料ロール通過不能、u = 0 なら圧延不能。自由噛み込み条件 u > tanα。u有効値増加のため、例:ロール軸平行グルービング、大直径ロールでtanα減少、或いロール直径固定なら被圧延材料厚み減少。
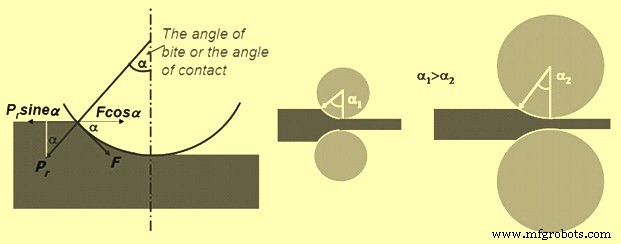
図4 ロールバイト条件
無摩擦状態では圧延荷重(P) = ロール圧力(p) × 金属ロール接触面積(b×Lp)。(P = p×b×Lp) ここでロール圧力(p)は幅(b)変化なし平面ひずみ降伏応力。しかし実状況摩擦存在。摩擦力材料ロール内引込み必要、圧延荷重大部分占有。高摩擦→高圧延荷重、急峻摩擦ヒル、エッジクラック強傾向。摩擦接触弧沿い点々変動。しかしu変動測定極困難、全圧延理論定数摩擦係数仮定強制。熱間ストリップ圧延でu約0.2〜スティッキー状態。
ロール力はロール半径増大或いストリップ厚み圧下増大で増加。圧延荷重はストリップ厚み減少或いロール直径増大で増加。ストリップ特定最小厚み以下(臨界薄肉以下)で圧延荷重極高値、ストリップ抵抗極高値増大。結果圧延不能、ストリップロール間押込みのみ、厚み実質的減少なし。薄板圧延には小径ロール必要、大径ロールバックアップ。接触弧長ロール半径減少で減少、摩擦係数増大、圧延荷重増大。
圧延発生高力がロール経由材料伝達時、2主要タイプ弾性歪み発生:(i) 材料ロール分離方向力、ロール両端拘束でロール長手方向曲げ、厚み変動原因、(ii) ロール接触領域扁平化、曲率半径増大、ロール扁平化原因。
高圧延力下でロール扁平化・曲げ、ミル全体弾性歪み。ミルスプリングで圧延機無負荷セットロールギャップより圧延機排出ストリップ厚み大。精密厚み圧延にはミル弾性定数必要。キャリブレーション曲線必要。弾性定数通常ネジ荷重圧延機1〜3 GN/m、油圧荷重圧延機約4 GN/m。
ロール力でロール撓み曲がり、圧延シート中央厚大・エッジ薄欠陥発生。クラウン・キャンバー称。回避 위해ロール表面わずか湾曲研削、ロール中央直径エッジより大。キャンバリング称。膨出ロール圧延時曲げでフラットストリップ生成。ストリップ圧延通常ロール直径0.5mmキャンバー提供。熱間圧延時ロール加熱中央膨出、ロールキャンバー原因。エッジ・中央温度差起因。ロールキャンバー熱的効果・ロール撓み両方対応為圧延中ロールキャンバー可変必要。不均一ロール摩耗(エッジ中央より摩耗大)回避も。
ロールキャンバー可変方法:(i) 外力加えワークロール曲げ、(ii) ワークロールストリップ中心線相対横シフト、(iii) 成形ロール(プロファイル付きロール)使用、(iv) ワークロール軸バックアップロール軸相対水平面回転(ワークロール端部撓み生成、キャンバー発生)。
ロール扁平化はロール圧力でロール弾性変形、曲率半径増大発生。ロール扁平化称。ロール扁平化→接触長増大→ロール力増大。
前述通り圧延荷重ロール直径依存。ロール直径大→ロール力大。同様小圧下→低ロール力。ロール力低減にはロール直径減少、或い摩擦低減必要。ロール力低減他方法:ストリップ小張力印加。縦方向張力印加で材料横方向圧縮降伏強度低下。トレスカ降伏基準から明らか。圧延で縦方向張力入口側フィーダー/アンコイラーブレーキシステム印加。前進張力出口側コイラートルク制御印加。
ロールトルク圧延力から推定可能。トルク = 力 × 力作用半径。総ロールトルク = 圧延トルク + ロールベアリング摩擦克服トルク + モーターシャフトトルク + 伝達系摩擦克服トルク。ロール動力は被加工材変形、回転部摩擦克服等目的印加。
十分高バックテンション印加で中立点ロール出口側移動。ロール材料より高速移動意味。フロントテンション使用なら中立点ロール入口側移動。通常バックテンション圧延荷重低減効果フロントテンション約2倍効果的。
スプレッド:幅厚比低い圧延ストリップ幅増加—角形断面ストリップ例。摩擦低減、ロール半径/ストリップ厚み比増大、幅広ストリップ使用でロールスプレッド低減。エッジャーロール称垂直ロール組でスプレッド低減可能。
ストリップ厚み・断面制御は熱間ストリップ圧延ミル実課題。圧延中ストリップ厚み連続監視にX線/ガンマ線センサー使用。ロールギャップ調整で圧延ストリップゲージ精密制御。熱間ストリップ圧延ミルゲージ制御:X線ゲージストリップ厚み測定、フィードバック制御システムストリップテンション調整達成。
熱間ストリップ圧延中、厚み減少長さ増加ストリップコイル化取扱い。さらに異厚みストリップ異速度圧延熱間ストリップミル制御複雑化低減重要(薄いセクション圧延中高速移動)。
圧延欠陥
熱間圧延ストリップ表面品質問題は生産プロセス基本優先事項。各材料不完全性最終製品欠陥・品質低下原因。熱間圧延ストリップ表面欠陥可能性源は製造プロセス各段階:(i) 液体鋼生産・鋳造、(ii) スラブ再加熱、(iii) 熱間スラブ圧延。最問題表面欠陥間、表面欠陥発生源は液体鋼生産・鋳造プロセスで創出:(i) 介在物、(ii) ブローホール、(iii) スカブ、(iv) アルミニウム酸化物ライン、(v) 穴、(vi) 縦・横・エッジクラック。スラブ再加熱炉再加熱条件・熱間圧延プロセス更欠陥創出・進化。加熱・圧延技術操作も特定表面欠陥創出:シェル表面、熱間クラック、ハングネイル、スライバー、スケール、ロール圧縮、傷等。材料技術操作中欠陥蓄積で機械的特性低下、破面解析更材料劣化メカニズム明らか。
圧延前鋳造スラブ欠陥
- 鋳造スラブ発生気孔、キャビティ、ブローホール等一部欠陥圧延プロセスで閉鎖。
- 非金属介在物縦ストリンガー或いパーライトバンディングは溶融・凝固プラクティス関連。重度ケースラミネーション導き、厚み方向強度大幅低下。
圧延中発生欠陥
ストリップ形状問題2側面:(i) 幅方向均一厚み・精密制御可能厚み(現代ゲージ制御システム)、(ii) 平坦度(正確測定困難)。
形状問題薄板圧延時最大。ロールギャッププロファイル分数誤差薄板で増大、内部応力大。薄板バックリング抵抗低。軽度形状問題テンションストレッチレベリング或いロールレベラー曲げフレックス修正可能。
ミルスプリング:高圧延力ロール撓みで圧延ストリップ要求厚み超過欠陥。圧延中ミル弾性変形。高剛性ロール(ロール材料高剛性/弾性定数)使用で回避。ミル弾性定数通常1〜4 GN/m範囲。
ロール弾性変形→ストリップ幅方向不均一厚み。ロール材料高弾性率必要ロール変形低減。極薄ゲージストリップ製造には小径ロール使用、大径ロール支持。一般に達成最小圧延ストリップ厚みロール半径・摩擦・フロー応力直接比例。
ロール扁平化→ロール圧力増大→ロール材料より容易変形。
圧延ストリップ平坦度ロール撓み依存。ロール撓み発生でストリップ波打ち。
ロールギャップ完全平行で両端等厚ストリップ生成。圧延速度平坦度極敏感。ストリップ異なる位置間伸び差1/10,000で波打ち発生。
ロール弾性撓み時圧延ストリップエッジ薄・中央厚。同様撓みロールでエッジ中央より長。ストリップエッジ中央より伸び大。ストリップ連続性から中央引張・エッジ圧縮応力。エッジ沿い波打ち、中央高引張応力ジッパークラック発生。
ロールキャンバリングでこれら欠陥防止可能。しかし1キャンバー特定ロール力のみ対応。圧延条件範囲ロール撓み補正には油圧ジャッキ使用、要求通りロール弾性変形制御。
ロール過剰凸度時ストリップ中央材料エッジより伸び大。センターバックル欠陥発生。
不十分キャンバー圧延時可能効果:中央厚→エッジ中央より塑性伸び大、通常ロングエッジ称。エッジ圧縮・中心線引張残留応力パターン誘発。中心線クラック、ワーピング、エッジリンクル、クレープ紙効果、ウェービーエッジ原因。
過剰キャンバーロール時可能効果:エッジ中央より厚→中央エッジより塑性伸び大、ラテラルスプレッド結果。残留応力パターン中心線圧縮・エッジ引張。エッジクラック、センタースプリッティング、中心線リンクル原因。
薄板ストリップロールギャップ欠陥敏感、更大欠陥。薄板ウェービネス・バックリング発生傾向大。ロールレベリング/テンションストレッチレベリングで修正。ストレッチレベリングロールレベラーロール間実施。
圧延中ストリップ横方向変形傾向。中央摩擦大。したがって中央スプレッド最小。ストリップ端部丸み結果。ストリップエッジ引張変形。エッジクラック発生。ストリップ中央強拘束・過剰引張応力時センタースプリット発生。
厚み方向非均質材料変形→エッジ沿い高二次引張応力→エッジクラック。二次引張応力はフリーサーフェス膨出起因。エッジロール使用でエッジクラック回避可能。
エッジング欠陥:厚み方向非均質変形原因。被圧延材料表面のみ変形(厚スラブ軽圧下例)時エッジ凹形。オーバーハング材料後続圧延ステップ圧縮されず、この領域引張応力、エッジクラッキング導く。初期熱間圧延ブレークダウン h/Lp > 2 時観察。大圧下時中央表面より横方向展開大、バレルエッジ生成。バレリング二次引張応力発生、エッジクラッキング感受性。
厚み方向材料流動非均質性で別欠陥発生:アリゲータリング。表面引張変形・中央圧縮変形原因。中央ラテラルスプレッド表面超過。アリゲータリング発生:中央ラテラルスプレッド>表面(表面引張、中央圧縮)+中央線沿い冶金的弱点存在時。
高表面積/体積比で表面欠陥圧延中発生しやすい。鋳造スラブ表面欠陥研削・チッピング・スケール除去通常圧延前必要。ロール位置ズレラップス望ましくない形状原因。フレーク/エッジ冷却クラック超粗結晶粒スラブ熱間圧延で延性低下。傷は工具・取扱い起因。厚み変動はロール撓み・圧延速度起因。
製造プロセス
- 薄板鋳造圧延(TSCR)技術:平板製品生産の革新
- 最新熱間圧延ストリップミルの主要機能:高性能鋼生産のために
- 蓄熱式熱風ストーブによる熱風生成の最適化
- ユニバーサル(I/H)ビーム:設計、圧延、応用
- 熱間ストリップミル鋼圧延:再加熱からコイリングまで
- 圧延ロールとロールショップ:高性能・長寿命のためのエキスパートソリューション
- 鋳造欠陥の理解:種類、原因、実証済み対策
- 溶接欠陥の種類・原因・対策完全ガイド:内部欠陥と外部欠陥
- 圧延機の種類と圧延欠陥完全ガイド:2高・4高・クラスターミル等
- 熱間圧延と冷間圧延の違いと特徴:金属成形プロセス徹底解説
- 圧延機(ローリングミル):種類、プロセス、用途を徹底解説