



転炉ガス回収・浄化システムの効率化
転炉ガス回収・浄化システムの概要
転炉(BOF)製鋼では、酸素を溶湯に吹き込む化学反応により、高温で一酸化炭素(CO)を豊富に含む大量のガスが転炉口から排出されます。この段階ではガス温度が950℃以上で粉塵を多く含み、LDガス、BOFガス、転炉ガスと呼ばれます。転炉ガスは発熱量とウォッベ指数ではリーンガスに分類されますが、燃焼特性(特に燃焼温度)ではリッチガスに属します。
初期の転炉プロセスでは煙突からの茶色い煙で操業状態が判別されましたが、現在ではガス回収・浄化システムにより、フレアスタックからのみ操業が検知されます。
転炉ガスの組成と変動
ガス組成はプロセス、回収方法、特に酸素吹込み量により変動し、吹錬開始から終了までブロー時間の関数として変化します。主成分はCO、CO₂、O₂、N₂で、典型的な体積組成はCO 55-60%、CO₂ 12-18%、O₂ 0.1-0.3%、残部N₂です。
歴史的経緯:全燃焼から抑制燃焼へ
最初の転炉は1952年11月(オーストリア・リンツVOEST)と1953年5月(ドナビッツOAMG)に稼働。初期には転炉口のオープンフードでトップガスを完全燃焼させ、スタックで間接水冷却または蒸発冷却していました。当時、粗鋼1トンあたり約300kg蒸気と250m³排ガスを生成。
1950年代の工業化当初、環境問題は深刻な課題でした。転炉排ガス中の微細粉塵(1gで300-500m²の表面積)が新しい除塵システム開発を強制しました。「茶色い煙」の光学的影響を避けるには、粉塵濃度を100mg/m³未満にする必要があり、湿式・乾式両除塵システムが使用されました。環境課題の増大は転炉プロセスにとって機会となり、燃焼抑制によるガス回収システムの開発につながりました。現在、経済・環境要請により、転炉ガスのエネルギーと鉄分含有粉塵の効率的回収・リサイクルが求められています。
ガス処理の2方式:全燃焼 vs 抑制燃焼
トップガス処理とエネルギー回収には、(1) 部分/全燃焼、(2) 抑制燃焼、の2方式があります。
全燃焼方式(現在は主流ではない)
プロセスガスを煙道で燃焼。転炉と一次換気の間の開口から外気導入で部分/全燃焼。粗鋼1トンあたり15-20kg粉塵、7kg COガスを含む。顕熱を廃熱ボイラで回収。燃焼排ガスは地域排出基準適合が必要。外気導入でガス流量大(1,000-2,000 Nm³/tLS)。
抑制燃焼方式:熱と燃料の最適回収
酸素吹込み中、スカートを転炉口に下ろし外気侵入を抑制、煙道でのCO燃焼を抑制。COリッチガスを回収・浄化・貯蔵し、製鉄所内燃料ガスとして利用。廃熱ボイラでガス顕熱を高圧蒸気として回収(総エネルギー出力の10-30%、0.1-0.3 GJ/tLS)。さらに化学エネルギー(CO)として50-70%回収。廃熱ボイラ併用の抑制燃焼で総エネルギー回収率70-90%達成可能。漏れのないシステムで0.35-1.08 GJ/tLSの省エネ、0.92 GJ/t鋼でCO₂排出46kg/t削減。化石燃料・電力由来CO₂を約0.05t CO₂/t鋼削減。吹錬開始・終了時は低CV・低COのためガス回収せずフレア。抑制燃焼の利点:燃焼なし・外気非導入でガス流量小、冷却・浄化設備コンパクト、酸素吹込み速度向上・ファン消費電力低減で生産性向上。エキスパートシステム導入で約30MJ/tCS節約可能。
転炉口上部設備とガス冷却・浄化
転炉口上部設備は、抑制燃焼によりガス冷却・浄化・回収を行います。抑制燃焼では、粗鋼1トンあたり70-100m³、発熱量1,600-2,000kcal/Nm³のガスを回収。蒸発冷却採用時は80kg/t粗鋼の蒸気も生成。回収ガスは他副生ガス(コークス炉ガス、高炉ガス)と混合し製鉄所燃料として使用。蒸気は主に二次製鋼の真空脱ガス装置で使用。
精錬時間が短い(約35分/ヒート)ため粉塵濃度極高。ガス回収機能付き非燃焼型転炉では、一次除塵装置入口で70-80g/Nm³。非燃焼型はCOガスを燃焼させず、喉部からの吸気量管理で爆発下限以下に濃度制御し、COガスを燃料回収。排ガス処理は冷却系と浄化系で構成。
回収ガス要件と除塵システム
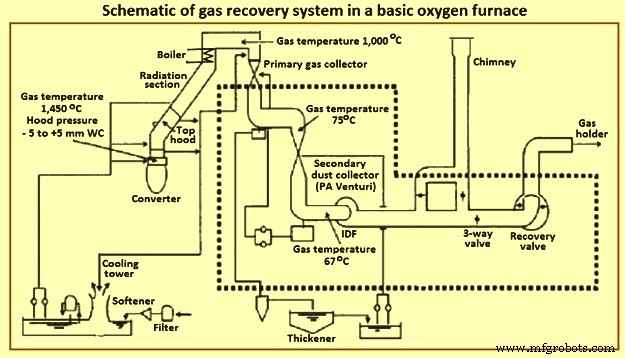
燃料用途で回収するガスは一定要件を満たす必要があります。現在、大多数の転炉工場で抑制燃焼システムによりガス回収。ガス発生量50-100 Nm³/tLSで、一次除塵設備寸法に大きな差。抑制燃焼の低排ガス流量は原ガス質量濃度を高め、同一清浄ガス粉塵負荷で除塵効率向上が必要。抑制燃焼原理は、より小流量対応の除塵システムでより高い除塵率達成を可能にします。一次除塵はベンチュリスクラバー(約60%の転炉工場)または乾式・湿式ESP(電気集塵器)。ベンチュリやESP前段でデフレクタ等により粗粒子分離。BOFガス回収システム概略を図1に示します。
抑制燃焼システムの2タイプ:OG型とIC型
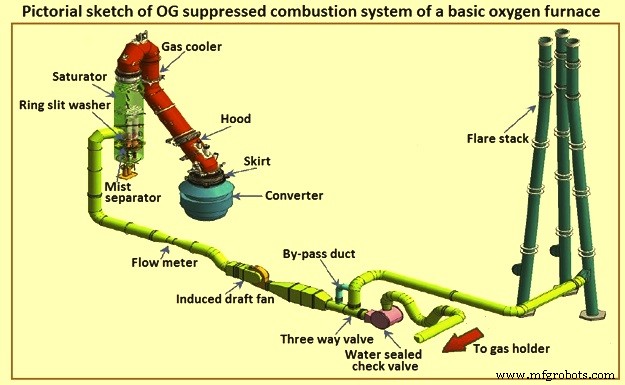
- OG型:喉部とフードスカート間に隙間なし、閉鎖喉部で圧力制御。運転安定性で頻繁採用。顕熱回収(蒸気)と排ガス冷却によるIDF(誘引ファン)効率向上を両立。顕熱・潜熱の高回収率設計。
- IC型(IRSID-CAFL):喉部とスカート間に数百mmの隙間(スカート径は喉部よりわずかに大)、喉部開口で圧力制御。非燃焼型はガス温度低く燃焼空気遮断。冷却・除塵装置が燃焼型より小型。CO主体ガスを扱うため、溶剤・冷却材投入孔、ランス孔のシール、装置周辺の漏れ制御、ガス滞留部のパージに注意必要。
プロセス詳細:空気比(λ)制御によるガス回収
吹錬中、大気は転炉口でガスと混合。導入空気量はフード圧力と可動スカートで制御。初期段階は酸素リッチ段階(λ=1)、一次ガス完全燃焼でガス回収なし。次にCOリッチ段階(λ<1)、部分酸化でCO、CO₂、N₂含有可燃性排ガス生成。脱炭主期(吹錬中盤)でλを最小値(約0.1)に保ち最大ガス回収。吹錬末期で再びλ=1、完全燃焼で回収なし。
抑制燃焼回収システムは全燃焼より構造がコンパクトで現場適応性高。フードガス圧力制御でガス吹き出し防止と空気比制御。爆発性排ガス(主にCO)扱うため安全運転必須。高エネルギー性能、顕熱・潜熱両回収が要求されます。
ガス冷却と浄化プロセス
転炉からのCOリッチガスは、フードで間接冷却(冷却水または蒸発冷却システムECS)により1,600-1,700℃から約900℃に降温。ECS採用工場では顕熱の一部を低圧蒸気として回収。900℃への冷却は湿式浄化時の水性ガス(CO+H₂、爆発性高)生成防止のため必須。
高除塵性能が必要。回収ガスは湿式または乾式ガス浄化プラントで浄化。世界の除塵システム90%以上が湿式。50mg/Nm³未満の粉塵要件に対応可能。湿式ではベンチュリスクラバー→ミストエリミネータで浄化。清浄ガスはガスホルダー貯蔵後、ESPでさらに浄化して配管系へ、またはIDFファンでフレアスタック排出。湿式浄化スラリーはディップシールポット→ランドル→ボウルレーキ分級機→シックナーで湿式処理。凝集剤添加で凝集・分離促進。シックナーオーバーフローは冷却後循環、スラッジは真空/プレスフィルタで焼結原料化。
乾式ESPでは15mg/Nm³未満達成可能。乾式では廃熱ボイラ冷却後、蒸発室で粗粒子分離→ESPで微細粉塵除去。湿式・乾式比較を表1に示します。乾式はエネルギー消費低、除塵効率高、ガス品質良、粉塵リサイクル経済的で将来性大。
| 表1 湿式と乾式ガス浄化プラントの比較 | ||||
|---|---|---|---|---|
| No. | 項目 | 単位 | 湿式 | 乾式 |
| 1 | 清浄ガス粉塵濃度 | mg/Nm³ | 50 | 10 |
| 2 | BAT適合性 | - | No | Yes |
| 3 | エネルギー消費 | % | 100 | 50 |
| 4 | 粉塵分離形態 | - | 湿式/スラッジ | 乾式 |
| 5 | 水処理必要性 | - | Yes | No |
| 6 | 投資コスト | % | 75 | 100 |
| 7 | ガスホルダー後浄化 | - | Yes | No |
| 8 | 粉塵リサイクル | - | Yes | No |
| 9 | リサイクル用乾燥コスト | - | Yes | No |
製造プロセス