



酸素吹きランス: 効率的な転炉に不可欠
酸素吹きランスと転炉での役割
基本酸素炉(BOF)製鋼では、水冷ランスを用いて超音速酸素ジェットを溶湯へ吹き付け精錬を行います。酸素ジェットの速度(運動量)により液状スラグと金属が貫通され、比較的狭い領域で酸化反応が促進されます。酸素ジェット速度と貫通特性は、ノズル(ランス先端)設計に依存します。
BOFコンバータのトップブローイングランス酸素ジェットは、酸素と浴攪拌エネルギーの供給源として機能します。トップブローイングランス酸素ジェットに関わる主要な炉内現象: 酸素ジェットと溶銑の物理的相互作用によるキャビティ形成、溶銑攪拌、スピッティングとダスト発生、脱炭生成COガスの後燃焼(酸素と反応)。BOF操業最適化と上記現象制御のため、ランス設計・操作に様々なデバイス改良が適用されてきました。例: 圧力エネルギーをジェット運動エネルギーへ高効率変換するラバルノズル採用(溶銑攪拌促進)、マルチホールランスによる高速酸素供給とスピッティング/ダスト抑制(酸素ジェット分散)。
底吹き併用導入により、トップブローイングランスジェットの溶銑攪拌エネルギー源としての役割は相対的に低下しましたが、設計・操作の柔軟性は大幅に向上しました。
酸素吹きの主目的と反応
溶湯へ酸素を吹き込む主目的は、浴中炭素をターンダウン目標仕様まで除去すること。酸素吹きによる主反応は浴中C除去(CO生成)で、発熱反応により系へ熱供給。少量CO₂(通常<10%)も、生成COが炉内酸素と反応し燃焼(後燃焼)することで生成。他元素(Si、Mn、P等)酸化反応も発生。これらは酸化されスラグ層へ吸収。これらも発熱反応で、溶湯へ必要熱供給し温度上昇に寄与。特にSi酸化は吹錬初期に起こり、生成シリカが添加石灰と結合し液状スラグ形成する点で重要。酸素吹きによる酸化反応(1600℃での自由エネルギー変化 kcal/mol 併記):
- C + ½O₂ = CO (-66)
- 2CO + O₂ = 2CO₂ (-57.4)
- Si + O₂ = SiO₂ (-137.5)
- Mn + ½O₂ = MnO (-58.5)
- 2P + 2.5O₂ = P₂O₅ (-148.5)
酸化反応は酸素ジェット衝撃領域(キャビティ)で発生。キャビティは酸素衝突により液浴に形成される窪み。窪み深さは酸素ジェット運動量(推力)関数で、以下式で計算:
F = W (Ve / g)
F: 力、W: 質量流量、Ve: 出口速度、g: 重力加速度。ジェット推力と衝突角度は、ノズル設計により所望化学反応と浴攪拌達成へ最適化されます。
ランスノズル設計
ランスノズルは、所定酸素流量(通常 Nm³/min)、所定出口速度(マッハ数)、必要ジェットプロファイルと力(液状スラグ層貫通しキャビティ領域の溶湯と反応)を得るよう設計されます。
高運動量酸素ジェットはラバルノズル出口から音速約2倍で放出。特性パラメータはマッハ数(局所ガス速度/音速比)。ノズル内膨張により酸素はノズル出口まで約-100℃まで冷却され、水側・酸素側双方からノズルを強力冷却。
ラバルノズル: 収束入口と拡散出口ダクト。収束拡散(CD)ノズルとも呼ばれる。超音速ジェットは収束拡散(ラバル)ノズルで生成。停滞酸素貯留部を圧力Poで維持。収束部で音速(マッハ=1)まで加速(円筒スロート部)。拡散部で膨張し温度・密度・圧力低下、速度超音速(マッハ>1)へ上昇。
酸素ジェットがノズル出口からBOF内へ出ると拡散・減衰。超音速コアがノズルから一定距離維持。超音速ジェット拡散角はラバルノズル角度(通常10〜16°、一部設計で23°まで)。
適切なノズル設計と適正操作の両立が、所望製鋼反応の効率的達成とランス寿命最大化に必要。ノズルがオーバーブロー(酸素ジェットがノズル出口時に未完全膨張)状態だと、ノズル外で衝撃波発生→有用エネルギー損失、理想膨張ジェットより溶湯衝撃力低下。ノズルがアンダーブロー(ジェットが周囲圧力まで膨張しノズル出口前で膨張停止)だと、酸素流がノズル内面から剥離。BOF内高温ガスがノズル出口へ逆流・侵食。これはノズル寿命短縮だけでなくジェット力低下→ソフトブロー状態を招く。超音速ジェット形成メカニズム、オーバーブロー/アンダーブロー状態を図1に示す。
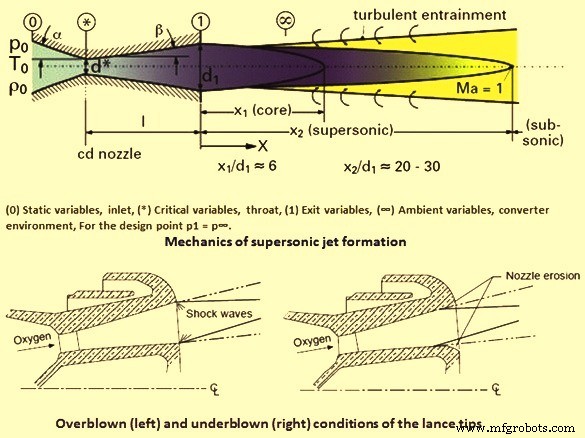
図1 超音速ジェット形成メカニズム、オーバーブローおよびアンダーブロー状態
BOF酸素ランス主要構成部品
酸素入口継手、酸素出口(ランスタイプ)= 高熱伝導鋳造/鍛造銅製、精密加工ノズルで所望流量とジェットパラメータ実現。ランスバレル: 外管、中間管、中央酸素管の同心管構造。熱膨張収縮補償設計必須。外管はBOF内高温曝露→温度上昇膨張。内部構造はOリングシールと各種継手で熱膨張収縮吸収可能。応力フリー設計、製鉄所実操業条件耐久の製造品質必須。
冷却水はランス焼損防止に必須。銅ノズルと鋼ランスを約6 kgf/cm²循環水冷却。重要部品: 冷却水流路(ノズル中心流入、外管排出)。最高温度曝露ノズル領域で冷却水流速最大化設計。
ラバルノズル設計時、吹錬プロセス変数が設計パラメータと合致するよう設計必須。ノズル入口圧力が設計圧力超過なら吹き出しジェット単に非効率。入口圧力が設計未満なら急速摩耗、超音速ジェット非効率。
BOFランス性能に影響する因子
ランス性能と効率に影響する多数因子。性能は炉内条件依存。溶銑Si含有量は極めて重要パラメータ。スラグ生成量、ジェット貫通スラグ量、炉内スロッピング量を制御。ランス操業高さも重要でノズル設計計算に包含必須。ランス高さ過低→極高温曝露、冷却水熱伝達不足でランス先端早期溶損・焼損。ランス高さ過高→酸素ジェット推力効率低下、溶湯精錬時間長期化、脱炭と浴温度達成に更多酸素必要。酸素流量は設計パラメータだが、酸素供給システム制約と排出ガス懸念で制限されることも。出口速度(マッハ数)もランス設計因子。マッハ数高いほど酸素ジェット力強。
ノズル数とノズル穴角度も重要考慮事項。BOF製鋼初期は単一ノズルランスで真下へ吹き付け→大量スロッピング、液状物質がコンバータ口から直噴出。3穴微角度ノズル開発でスロッピング抑制、高プロセス収率実現。現在多くのBOFは4、5、6ノズル構成ランスで運転。
衝撃面積はノズル穴数とノズル角度の関数。酸素流量565 m³/min、マッハ数2、ランス高さ1.8m条件下での比較:
- 3穴ノズル 12°: 衝撃面積 1.41 m²
- 4穴ノズル 12°: 1.52 m²
- 5穴ノズル 12°: 1.61 m²
- 5穴ノズル 14°: 1.67 m²
ノズル角度増大→垂直力成分より横方向力成分大→浴攪拌・撹拌増大。しかし横方向成分過大→耐火物摩耗増大。
ランス寿命に影響する因子
長寿命ランスノズルはBOF経済運転に有益。通常操業では個別パラメータ多数がプロセス影響: 溶銑化学成分、スラグgingプラクティス、石灰品質、ランスパターン、動的/静的ランス制御、酸素供給圧力制約、コンバータ形状・容積。これらはプラント間で大きく異なるため、理想的操業に基づく一般則のみ提示可能。
ランスノズル最も脆弱部位: ランスヘッドクラウン(使用時2000℃超曝露)。電気伝導度100%近い銅材必要。通常鍛造銅のみが該当伝導度達成可能。鋳造銅ノズルは通常最低90%伝導度。電気伝導度は熱伝導度に比例。
ランス寿命はショップ間で操業プラクティス差により変動。典型200ヒート、一部400ヒート達成、100ヒート未満ショップも存在。冷却水は高寿命維持に不可欠。設計流量維持必須。冷却水出口温度60〜65℃超過不可。水質も重要: 酸化物/汚泥汚染→ランス配管・ノズル内堆積→伝熱悪化→寿命短縮。操業高さは酸素ジェット浴貫通達成に不可欠。しかし過低→ランスノズル先端浸食/溶損リスク。
BOFアンダーブロー→ノズル出口浸食・ノズル故障。過剰スカル付着→機械的除去または焼き切り必要。両方ともランス損傷リスク。
ランス寿命に影響する2主要因子:
- 酸素吹き静圧(ランスノズル設計重要パラメータ)はバルブステーションで調整(ノズル入口ではない)。冶金反応必要酸素体積流量生成。バルブステーション〜ランスノズル間圧力損失(摩擦・曲げ損失)は未知量。通常0.3〜1.5 kgf/cm²(酸素配管形状依存)。ノズル設計には圧力損失推定し入口圧力決定。実圧力損失理論計算困難(全ガスネットワーク部品対象圧縮性圧力損失計算必要)。入口温度、コンバータ内静圧も未知。したがってノズル設計プロセス変数は近似値扱い。設計モードから逸脱運転→急速摩耗兆候、吹き出し条件不安定・非効率化。
- BOF操業中、オペレータが予期せぬ事象(スロッピング、酸素ネットワーク圧力変動、主吹錬期冷却鉱石添加)や現在プロセス事象(吹錬中サブランスサンプリング)対応でプロセス変数変動。ノズル流量が理想設計条件から長期間逸脱。ノズル内外で複雑望ましくない流れパターン(ダイヤモンド波パターン=圧縮/膨張波)発生→ノズルエッジ摩耗。
BOFランスの新展開
後燃焼ランス
浴酸化反応ガス90%がCO。これをさらに燃焼させCO₂生成させることが望ましい。高発熱反応で製鋼追加熱獲得。スクラップ/溶銑比高いBOFショップで実践。二重流量酸素ランス必要(2酸素出口)。主酸素供給は従来同様ランスタイプから分配、補助酸素は別制御でBOF上部高位置から吹き付け。補助酸素機能: 溶湯から発生するCOと反応し追加熱エネルギー生成→追加スクラップ溶解、BOF口スカル蓄積制御。
スラグスプラッシング用ランス
高MgOスラグ保護コーティングをBOF壁面へスプラッシングするプロセス。溶鋼タッピング後、残留スラグを組成・温度調整(両パラメータが成功鍵)。酸素供給停止、窒素供給開始。ランスをBOF底上約1mまで降下。窒素吹き付けで液状スラグをコンバータ壁面へ飛散させ、耐火物上に保護スラグコーティング形成。このコーティングで典型的耐火物ライニング寿命20,000ヒート/キャンペーン以上達成。さらにガンニング必要量も液鋼トン当たり0.5kg未満まで低減。
製造プロセス