



高炉効率運転のための最適化熱風システム
高炉用熱風システム
高炉(BF)は、鉱石負荷を還元ガスで還元し溶銑(ホットメタル)生成。還元ガスは酸素とコークス・石炭反応で生成。この酸素は濃富化熱風として、直管・ブローパイプ・チュイエール通じて高炉底部へ吹き込み分配。このセットはメインバッスルパイプ接続。BFプロセス用に濃富化酸素吹き込み空気量はエアブロワー供給。エアブロワーは大気から空気吸入、所要圧力へ圧縮。圧縮後約200℃まで上昇した圧縮空気を酸素濃富化し、熱風炉へ送り1200〜1250℃まで昇温。この熱風がホットブラストメイン経由バッスルパイプへ。現代大容量高炉熱風システムは、熱風温度最大1350℃、熱風圧力最大5kg/cm²(G)で運転。プロセス全体を図1示す。
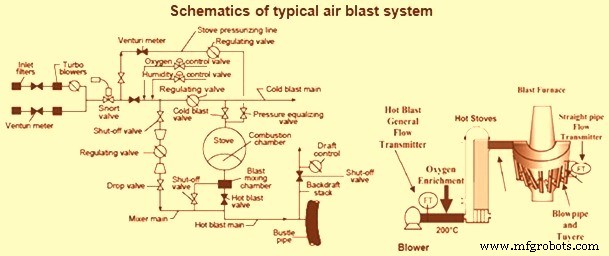
高炉熱風システム主要構成要素:(i)エアブロワー、(ii)コールドブラストメイン、(iii)熱風炉(燃焼システム含む)、(iv)ホットブラストメイン、(v)バッスルパイプ、(vi)ブローパイプ・チュイエール(チュイエールストック)、(vii)バルブ群、(viii)制御計器。
エアブロワー
エアブロワーは熱風システム最初の装置。ブロワーハウス設置、熱風炉へ所望定常流量・圧力でコールドブラスト供給が目的。ゆえにサージ保護制御は高炉エアブロワー極重要制御。一般に高炉1基につきエアブロワー2基設置。大気から空気吸入、必要圧力へ圧縮、コールドブラストメインへ吹き込み。圧縮空気通常150〜250℃、エアブロワー圧縮熱による温度。エアブロワーは蒸気タービン駆動または電動機駆動。高炉操業状態決定される空気流量条件満たす運転必要。高炉性能がブロワー性能に大きく依存するため、極めて高い信頼性要求。
ブラストエア生成に、ほとんどの高炉は3〜4段遠心ターボブロワー装備。超大型高炉では2基並列運転。しかし超大型高炉ではアキシャルブロワーがより効率的。現代高炉はアキシャルまたはアキシャルラジアル等温圧縮機採用、小型ケーシングで大風量処理、優秀効率維持設計。
コールドブラストメイン
コールドブラストメインはエアブロワーと熱風炉接続。通常裏打ちなし、コールドブラスト温度通常150〜250℃のため。一部炉では省エネ対策でコールドブラストライン断熱。コールドブラストメイン熱風炉側に熱風炉用コールドブラストバルブとミキサーライン(バタフライバルブ装備)。ホットブラストメイン熱電対がこのミキサーラインバタフライバルブ制御、熱風炉供給空気量とバイパス量比例制御し、高炉へ一定熱風温度維持。
加熱済み熱風炉最初ブラストオン時、熱風温度所望熱風温度より大幅高く、相当量空気バイパス必要。熱風炉から熱除去・温度低下につれ、ミキサーラインバタフライバルブ徐々に閉じ、熱風炉通過空気量増加。自動熱風炉切替システムでは、調整弁位置を熱風炉切替トリガー信号として使用する場合も。
コールドブラストメインにスノートバルブ装備、通常高炉付近設置、ブラスト圧力急速低減必要時に開放。コールドブラストエア大気放出、コールドブラストライン正圧維持、炉ガスがエアブロワー側へ逆流防止。スノートバルブ開放時急速排気のため、通常マフラー装備。
酸素濃富化プラントでは、酸素をターボブロワー入口大気圧添加、またはコールドブラストメイン加圧添加。ブラスト水分制御必要時、コールドブラストメインで水分添加。
熱風炉
熱風炉は高炉へ熱風連続供給施設。高炉チュイエールへエアブラスト供給前、再生式熱風炉通過で予熱。主燃料は高炉トップガス(BFガス)燃焼。これによりトップガスエネルギー一部顕熱として高炉還元。この追加熱エネルギー高炉還元で高炉コークス必要量大幅削減、粉砕石炭等補助燃料注入促進(高価冶金コークス代替)。プロセス効率改善。現代高炉熱風炉特性:
- 高効率燃焼達成〜BFガスのみ運転でも高効率燃焼
- 炉本体放熱低減
- 建設コスト低減
- 長寿命〜現代熱風炉期待寿命約40年
- 応力腐食割れ完全排除
- チェッカーレンガ上面上部未燃焼CO低濃度
ほとんど高炉は熱風炉3基装備、一部4基。炉は高円筒鋼構造、断熱裏打ち、チェッカーレンガほぼ充填、熱蓄積・エアブラストへ伝熱。各炉直径ほぼ高炉と同等、チェッカー柱高さ約高炉作業高さ1.5倍。現代高炉では炉サイズ対高炉サイズ比さらに大きい。熱風炉詳細は別記事(https://www.ispatguru.com/generation-of-hot-air-blast-and-hot-blast-stoves/)参照。
ホットブラストメインとバッスルパイプ
熱風炉から高炉へ熱風供給は、大型耐火裏打ちダクト「ホットブラストメイン」経由。熱風一定高温維持は高炉効率運転に極重要。ホットブラストメインとバッスルパイプ設計は、システム動き・残留伸び対応、トラブルフリー運転目指す。高炉ホットブラストメイン設計者はいくつか独自課題直面。ホットブラストメイン典型大口径管、複数熱膨張成分対象。伸縮継手システム、ストーブ分岐・メイン・バッスルパイプのX,Y,Z方向熱変位吸収設計必要。熱変位は媒体による表皮温度変化、周囲条件変化によるタイロッド・構造物温度変化起因。ストーブ接続部・構造物への力・変位、熱風配管系応力も考慮必須。最終的に伸縮継手、長期高炉キャンペーン最小メンテナンスで作動必要。
主要バルブ類
熱風システムに多数バルブ・継手必要。主要バルブ:
- コールドブラストバルブ〜熱風炉をコールドブラストメインから完全分離目的。ストーブ付近水平コールドブラストメイン設置。
- スノートバルブ〜コールドブラストメイン設置。ブローオフ装置付き。ブロワーへバックプレッシャー生成せず余剰空気ブローオフ装置放出(メインバルブと機械連動比例開閉)でコールドブラスト供給量調整用。
- ホットブラストバルブ〜熱風炉を「加熱中」モードまたは高炉完全分離時、ホットブラストメインから分離目的。ストーブ付近水平ホットブラストメイン設置。
- 大気開放バルブ〜高炉熱風炉を煙突から開放目的。
- ガススロットルバルブ〜熱風炉ガスバーナー供給ガス制御、通常運転時および停電時ガスバーナー完全開放用。ガス導管垂直部設置。
- ミキシングスロットルバルブ〜コールドブラスト流量調整目的。ストーブ付近コールドブラストメイン垂直部取付。
- 煙突バルブ〜高炉熱風炉を煙突から分離目的。
- セパレーターバルブ〜高炉へブラスト供給停止時、ミキシングエアライン区画高速遮断設計。コールドブラストミキシングエアライン水平部設置。
バッスルパイプ
高炉マントルレベル以上を取り囲む大口径円管「バッスルパイプ」。ホットブラストメインから熱風受け、複数ノズル「チュイエール」通じて炉内分配。バッスルパイプ内部耐火裏打ち、内部高温空気から外部鋼殻絶縁保護。
チュイエールとチュイエールストック
チュイエールはバッスルパイプ熱風を高炉内導入小径管。熱風ブラスト高炉内噴射特殊形状ノズル。銅製、通常水冷却(炉温度直接曝露のため)。自転車車輪スポーク状に高炉周囲配置。チュイエールストック: ガースネック、伸縮ベローズ、接続管、エルボ、覗き穴、ブローパイプ、固定装置、テンショニング装置アセンブリ。チュイエールストックはホットブラスト供給システムと高炉相対運動適応、バッスルパイプとチュイエール接続。
ホットブラストシステムとチュイエール接続ブローパイプ、チュイエール基部機械加工球面シート嵌合。チュイエールクーラーとチュイエール水冷却。現代高炉で熱風温度1150℃超使用時、チュイエール本体水路設計で水速度20m/秒以上、チュイエールノーズ水路設計で水速度28m/秒以上確保、伝熱率向上。一部現代高炉ではブローパイプノーズも水冷却、古い炉では多く未実施。燃料注入ランス、ブローパイプ壁貫通、中心線わずかずらし、ブローパイプノーズから約50mm後方吐出。一部高炉はデュアルインジェクションシステム装備、ブローパイプ2開口で複数チュイエール燃料対応。粉砕石炭チュイエール燃料使用増加で、ランス配置より重要、チュイエール内側衝突防止、石炭燃焼改善。ブローパイプ、ブライドルロッド張力でチュイエールへ密着保持。ブライドルロッド端部ブライドルスプリング、ブローパイプ熱膨張収縮対応限定運動許容。ブローパイプ自体合金鋼管、耐火材裏打ちで金属過熱防止。
チュイエールストック主要構成部品、研磨テーパー面による密接配列で緊密接続。閉じたテーパー面がジョイント気密性確保。 運転加熱サイクル乱れ、チュイエールストックジョイント漏洩いずれも構成要素焼損・故障原因。
チュイエール、チュイエールクーラー、ブローパイプは最も厳しい温度条件下作動。チュイエールクーラー炉胸部裏打ち内配置。ノズル、すでに高炉本体内部250〜350mm深度位置チュイエールと連結。
ブローパイプ通常鋼製、特殊セラミック耐火材コーティング。チュイエール銅製。従来技術型チュイエールはプレス銅板、肉厚最大8mm。現代では遠心鋳造銅主流、最高製造性で最大材質均質性・微細気孔不存在確保、チュイエール最大操業寿命実現。ただし真空鋳造法よりやや高コスト。真空鋳造もチュイエール生産に適用場合あり、変換コスト低いが材質微小不均質可能性。いずれにせよチュイエール製造鋳造法は、低操業容量にもかかわらず低製造コスト関連の溶接構造チュイエールほぼ置換。チュイエールクーラーも鋳造製造、銅製(稀に青銅)。炉胸部裏打ち取付、フランジ通じヒースジャケット追加溶接固定。
高炉チュイエールは、チュイエール内面へ直接15〜25m³/時間水供給で冷却。排出冷却水温度上昇15℃超えないこと。チュイエール・チュイエールクーラー表面供給冷却水圧力通常5〜10kg/cm²超えない。最小99.5%Cu銅使用で、極限高温条件下作動チュイエールコーンボディから効果的熱除去可能。
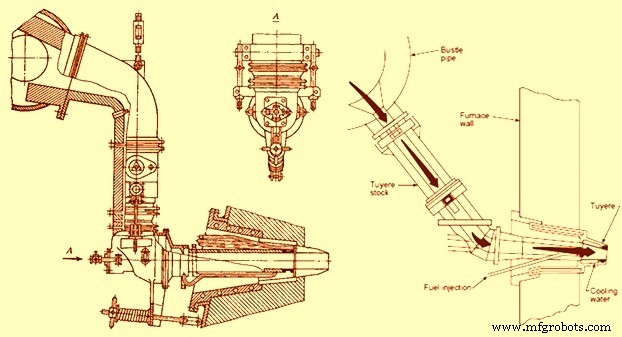
チュイエールストック背面、ブローパイプ・チュイエール中心線上に小開口部、ロッド挿入しブローパイプ内異物清掃用。開口部、必要時開放可能キャップ閉鎖、閉時ガス密。このキャップ「チュイエールキャップ」または「ウィケット」にガラス覆い覗き窓、オペレーターがチュイエール直前炉内部直接検査可能。ストック上部、ガースネック耐火裏付きノズルへ旋回継手接続、ラグ・キーでハンギングバーシート嵌合クランプ。各ガースネック、バッスルパイプ内径から放射状延びるネックへフランジ・ボルト接続。チュイエールストックは長寿命・取扱い容易設計。典型的チュイエールストック配置概略図を図2示す。
製造プロセス
- 高性能高炉自動化・計測・制御ソリューション
- ナットコーク活用による高炉操業の最適化:効率向上とコスト削減
- 高炉操業異常の防止:実証済み戦略
- 高炉冷却システムの最適化による効率向上と長寿命化
- 高炉耐火物裏打ち:連続操業を支えるシェル保護
- 自動車エアコンシステムの仕組み:快適な車内環境を実現する技術
- エアサスペンションシステム完全解説:重量車両へのメリット・構成・種類
- エアコンプレッサーのピーク性能を維持するエキスパートメンテナンスガイド
- 効率的な圧縮空気システム設計のエキスパートガイド
- 夏場の圧縮空気システムを守る:実証済みサービスのヒント
- セントラルコントローラー:マルチユニットエアコンプレッサシステムのシームレスな管理