



高炉操業異常の防止:実証済み戦略
高炉操業中の異常現象
装入原料の円滑・均一な下降移動と炉内ガスの上昇移動は、高炉(BF)安定効率操業に極めて重要です。このため近年多くの取り組み実施:(1) 装入原料特性改善、(2) 炉装入システム改善、(3) 高炉冷却システム改善、(4) 適切な自動化・制御による人為的エラー排除、(5) 炉操業手順改善。これら改善にもかかわらず、高炉は外見ほどスムーズに運転されるとは限らず、操業中に異常が発生します。しかし、過去ほど頻繁ではないものの、高炉操業アップセットは依然として大きな懸念を生み、多くの場合、深刻なトラブル防止のため操業者の迅速な判断・適切なスキル・適時是正措置が必要です。
高炉操業異常の主因
- 機械装置故障:クーラー漏れ、弁不良等
- 操業ミス:装入不良、取出し遅延等
- 炉内異常理化学変化
主要高炉操業異常の詳細
炉況ハングアップとスリップ
ハングアップ:炉頂装入原料が炉底方向へ連続移動しない現象。装填下降途中で極めて高抵抗遭遇し装填移動停止時に発生。炉スタック内装填ブリッジングが原因。発生時、ハングアップ下部物質は下降継続、固体物質不在だが超高圧高温ガス充満空間形成。この空間はハングアップ崩壊まで拡大継続。
スリップ:ハングアップ崩壊時、下部に形成された隙間により物質落下。崩壊現象を「スリップ」と呼び、不規則高炉作業・不均一ガス分布・BFパラメータ影響を引き起こす。スリップ時、装入物質が熱的に未準備状態で炉底方向へ制御不能落下、高炉冷却。高温ガス強大力で上昇強制。深刻ケースではハングアップ物質急激下向き推力でガス上昇が爆発的力に。ガス急激ラッシュでトップガスブリーダー開放、場合により炉頂設備深刻損傷。
スリップ前兆ハングアップ原因:装填透ガス性低下条件複数。装填粒子間隙間閉塞・緩い結合。装填微粉高%・炉ガス速度高い時、微粉が他粒子間開口閉塞しハングアップ。溶融スラグ飛沫上昇→冷たい装填物質接触→再凝固→粒子間開口閉塞・セメント状結合のケースも。
一酸化炭素分解反応 2CO = CO₂ + C 触媒作用で炭素(C)がスート析出、粒子間開口閉塞・粒子保持。装填アルカリ含有量高いケースではアルカリ化合物還元→アルカリ蒸気上昇→装填冷却部凝縮→同タイプハングアップ。
効率的高炉・限界生産押し上げ条件下で別タイプハングアップ発生可能。ガス分布・コークス強度・装填粒子サイズにわずか不利変化時、鉄酸化物が金属鉄へ十分速く還元されず、溶融→コークス粒子上流下。液体酸化鉄固体鉄還元→相当熱消費→コークス粒子セメント化→BF移動質量透ガス性大幅低下→炉況ハングアップ。
類似ハングアップ:装填還元性(特に還元性)に対し過高火炎温度操業時。高温等温線が十分上方拡大時、未還元物質溶融開始、より還元的環境降下時還元、温度依存で凝固可能(FeO融点約1,370℃、純鉄約1,535℃)、装填閉塞。
装填不適切移動・緩慢移動時、操業者即座是正措置必須、大スリップ(極めて災害的)回避。極端条件下スリップ→チルドファーネス。全ハングアップ・スリップ適切分析で原因特定、操業手順変更で再発防止必要。
高炉で通常発生する2タイプハングアップ:(1) トップハングアップ:スタック上部、主因炭素析出反応・アルカリ蒸気凝縮、(2) ボトムハングアップ:下部スタック・ベリー・ボッシュ領域、スタック内ボイド生成起因。
ハングアップ除去是正措置
- 大塊石灰石使用:BF内石灰石石灰分解でCO₂生成、溶解損失反応促進、床透ガス性改善
- 熱風温度・圧力低下:炉内ガス分布・流れ改善
- 長期重度ハングアップ時:熱風圧力大幅一時低下。急激圧力低下ショックで炉況スリップ誘発。通常大スリップのため、取出し後(炉底溶銑・スラグ最小時)のみ実施
- 極端ケース:持続ハングアップはボッシュレベルまで吹き止め、コークスブランケット充填で治癒
スキャフォールディング(足場形成)
炉壁に付着物(スカブ/スカル)蓄積、BFスタック断面積減少現象を「スキャフォールディング」と呼ぶ。スキャフォールドは通常BF内側固体シェルとこのシェル・炉壁間の疎装填層で構成。スタック上部寄りまたはボッシュ上部寄り下部で発生。異なるBF間で構造・位置共通点少なくタイプ一般化困難。大別2群:(1) 積層スキャフォールド、(2) 非積層スキャフォールド。積層構造スキャフォールド:金属鉄(Fe)層とアルカリ豊富装填層交互。スキャフォールドはハングアップ誘発。典型的大型スキャフォールド形成を図1示す。
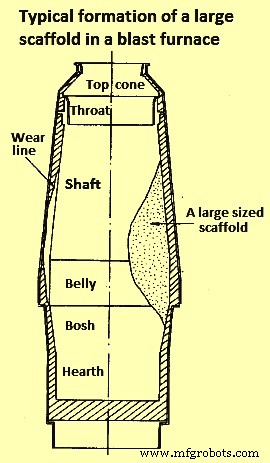
ボッシュ上部付近スキャフォールド形成頻発原因:装填過剰微粉、スラグ石灰化学組成過高(高塩基度反映)。炉スタック形成スラグへ石灰溶解→スラグ融点上昇。スラグ頻繁に装填微粒子懸濁搬送→融点上昇で微粉・スラグ混合物上部ボッシュ壁付着。壁上部蓄積で高温ガス炉中心偏向→壁沿い高温ガス量減→付着物冷却完全凝固。スカブ成長→BF断面積大部分遮断まで進行。
安定有害スキャフォールド形成前提条件:(1) BF装填にスキャフォールド構築適物質存在(微粉、不良スクリーニング装填、低温還元劣化特性劣悪シンター、長期貯蔵湿冷シンター、小型コークス等)、(2) 装填物質凝集(セメント)材料存在、(3) BFシャフト壁へスキャフォールド構築用固定(アンカー)機構存在(ライニング材化学結合、冷却プレート物理アンカー、ボッシュ壁アーチ構築、単純凝集材壁面凝縮)、(4) 付着成分継続供給、(5) 形成スキャフォールドが下降物質摩耗力耐久十分強固。
スキャフォールド位置:凝集材・付着材・装填材・炉操業・炉構造特徴(冷却要素・ライニング材)依存。シャフト・ボッシュ・ベリー等様々レベル位置可能。
アルカリ/亜鉛化合物炉底付近還元→金属蒸気化→炉ガス上昇→冷却上部再酸化微細固体粒子化→他微細物質巻き込み炉壁付着。これもスキャフォールド形成開始原因。
スキャフォールド閉塞→鉄原料溶融利用面積減少。ガス流歪み・燃料率増大・ハングアップ/スリップ促進・生産性低下。燃料率上昇→炉燃料効率低下。スキャフォールド壁面剥離→炉底降下→深刻炉アップセット・溶銑品質低下。スカブ大型時→BFチルド(冷却)誘発。
チャネリング(流路形成)
上昇ガスが炉内径方向・円周方向均一分配されず、最小抵抗経路見つける現象を「チャネリング」と呼ぶ。高炉チャネリング原因:過剰微粉装入、炉内装入原料不適切分配、炉底高溶銑・高スラグレベル。チャネリングで加熱・還元プロセス撹乱→溶銑品質影響。
チャネリング指標:(1) 圧力降下増加なしでブラスト受入、(2) トップガス温度高、(3) CO/CO₂比高、(4) トップガス高フルーダスト含有、(5) コークス率増加。
微粉装入チャネリング→炉壁熱負荷増大→不安定操業・生産減。微粉で上昇ガス領域回避・微粉周りチャネル流。上昇ガス分流→原料予熱・還元プロセス撹乱。計画外ブリーダー開放、溶銑成分オフ、不安定生産、生産性低下。チャネリング効果的予測可能なら原料品質改善/操業調整で熱負荷低減可能。
チャネリング重要側面:(1) BF装入サイズ・分配両面非均一、(2) 臨界ガス速度局所超過、(3) 軽粒子(コークス)高速領域吹き飛ばし→低速領域堆積、重鉱石優先沈降(鉱石シフト)、(4) (3)現象が低透ガス性領域緻密化・径方向圧力降下不均一化寄与、(5) 炉ガスが明確チャネルシステム流動=チャネリング、(6) ブラストレート元値復帰非解決(ヒステリシス効果)。
チャネリング制御予防策:(1) 高強度・狭粒度分布・最適サイズ装入原料使用、(2) トップ圧力高レベル維持。
ブレイクアウト(破出し)
「ブレイクアウト」:ガス・コークス、またはスラグ、または鉄がボッシュ、トュエールブラスト(乳部)、ハースから逸出する状態・結果。融解帯以下どの点でも発生可能、深刻なのは液状スラグ・液状鉄。溶銑ブレイクアウトはハース内溶銑表面下レベル発生、ハース壁・冷却ストーブ経由またはハース底・冷却ストーブ下経由。BFブレイクアウトは稀だが陰険なハザード。
スラグブレイクアウトは鉄ブレイクアウトほど深刻でない(液鉄・水接触爆発危険少ないため)。いずれも可能なら取出し口開放し液体物質最大限排出、炉ブロー停止必要。
スラグブレイクアウト:水流でチルド、発生孔を耐火レンガ交換/耐火グルート注入/プラスチックセメントラミング/石綿ロープ充填で閉鎖。
鉄ブレイクアウト:実質的制御不能。蓄積溶銑排尽まで流出継続。蓄積鉄除去後適切耐火物で孔閉鎖。深刻時完全ハース修理必要。非深刻でも損傷ハース冷却ストーブ交換頻発。
ブレイクアウト原因:ハース壁故障→液鉄/液スラグ/両方が制御不能流出、周辺設備へ。近年ハース注目・より重厚・強固・高コスト構造開発でハースブレイクアウト危険著しく低減。
スラグブレイクアウト:ハース冷却ストーブ上部〜トュエールレベル発生。滅多に危険でないがレンガライニング損傷・修理遅延・清掃手間で相当厄介。
ブラスト/ガス/コークスブレイクアウト(ボッシュブレイクアウト)はほぼ過去のもの。除去要因:操業慣行改善、劣質鉱石スムーズ処理、激烈スリップ減少、ボッシュ全般強化。現在炉操業制御下でボッシュ故障稀。
ボッシュブレイクアウト原因:(1) 炉内条件: 高ブラスト圧、極重スリップ、ハース壁過酷作業等→ブレイクアウト誘発、(2) ハースバンド破断、冷却プレート射出、バンド・プレート間レンガ部射出、(3) ボッシュ冷却ストーブクラック・開口。
設計/施工不良で弱構築・補強不足・不適切冷却レンガセグメントがトュエールブラスト/ボッシュ部組込まれていれば、安全慣行で予防困難。突発性で慣行修正無効。予防95%は設計施工、5%経験・機転・鋳造場アクセシビリティ配置。
近年深刻ブレイクアウト頻発箇所: ハース > ボッシュ/トュエールブラスト。常にそうだが、少量溶銑時ハースブレイクアウト必ずしも深刻でなかった(ブラスト圧高くない)。大トン数・ファストドライビングで深刻化、炉破壊・人命損失・悪夢的遅延/不便頻発。
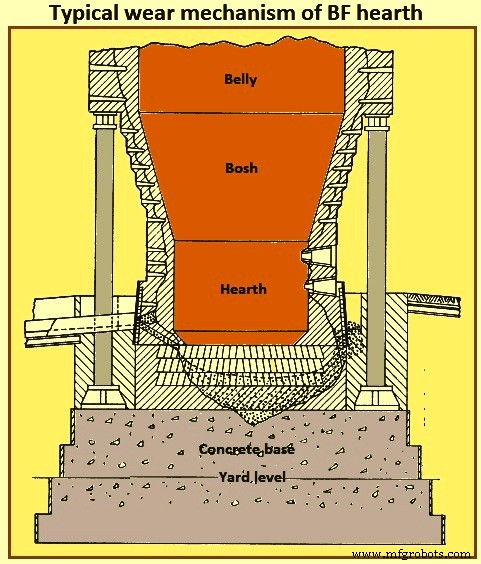
ハース壁内破壊作用: (1) 熱風ブラスト侵食(特に取出し口上部)、(2) 液鉄・液スラグ化学作用レンガ崩壊、(3) 液鉄レンガ継手浸透機械作用。BFハース典型摩耗メカニズムを図2示す。
チルドハース(冷却ハース)
取出し悪影響及ぼす極めて深刻障害。低燃料投入、ブラスト過剰水分、トュエール水漏れ等原因。これら理由ならチルド進行緩やか、深刻化前是正可能。重スリップもBFチルド原因。スリップ起因チルドは突然。
BFチルド一般的原因: 長時間無準備停止。準備停止でも再起動時チルドハース条件発生可能。チルド原因複数: 操業異常、装入不適切、主要設備故障、深刻水漏れ等多数。
トュエール付近通常還元・溶解プロセス維持十分コークス/他燃料不足時BF冷却。チルド症状示すBF操業者は困難選択直面。吹き続けると液体継続生成も排出不能。ハース高液位→トュエール/ブローパイプ焼損。一方吹き止めるとスラグトュエール/ブローパイプ侵入凝固→これら部品深刻損傷。修理時間必要→更なる冷却→回復更困難。
通常操業中、BFはチルド症状前警告信号発信。警告信号: (1) 炉冷えで風量減少・装填移動緩慢、(2) 炉内頻繁ハングアップ・スリップ、(3) 取出し溶銑・液スラグ温度平常より低、(4) 取出し液スラグ粘性高・スラグランナー不自由移動、(5) 取出し口から水噴出、(6) トュエール/ブローパイプスラグ/スラグ-金属混合物詰まり、(7) 取出し不十分/取出し口開放遅延/両方で溶銑・スラグ過剰蓄積、(8) デッドマン領域コークス極少。警告信号発信開始時、BFチルド接近回避へ是正措置必要。是正措置複数だが、コークス装入増で炉況高温側運転推奨。
要約: BFチルド理由: (1) 過剰水漏れ、(2) 規格外炉装入原料、(3) 装入原料品質大変動、(4) 計測機器未校正/故障、(5) 操業者が利用データから炉内状況正確把握不能、(6) 操業中気付き問題へ不反応/遅延反応、(7) 早期警告信号無視・上位報告せず、(8) 水漏れ検査/鋳造場慣行/トュエールブランク等技術規律違反、(9) 操業要員経験不足、(10) 充填システム/熱風システム/ガス回収浄化システム等主要設備突発故障大修理長時間必要無準備炉停止、(11) 取出し口/ハースブレイクアウト長時間回復必要。
ピラリング(中央柱形成)
ブラストが炉中心まで貫通不能時、冷たい中央装填柱形成、周囲に環状高温帯形成現象を「ピラリング」と呼ぶ。トュエール孔から棒挿入時、両端赤熱・中央冷温部示せばピラリング存在。棒冷温中央部長さで炉内ピラリング程度判明。ブラスト圧力増大で貫通深化・ピラリング加熱除去可能。
ガスアップテイク詰まり
アップテイク・ダウンカマー粉塵蓄積でBF操業停止、清掃後のみ再開可能。原因: ガスアップテイク設計不良、特に断面積不足・不適切継手。
フラッディングと取出し口からのコークス噴出
ボッシュでは液鉄・スラグが上昇ガス上向き推力に抗し多孔質コークス層通過下降。ガス/液流量増加で下降阻害→コークス隙間液体蓄積→液体重量がガス上向き推力克服し突発的ハース降下。この現象を「フラッディング」と呼び、平均コークスサイズ大(高ボイド率)で最小化。良質コークスも有益(炉内劣化減→ボッシュ帯透ガス性改善)。
トュエールレースウェイ体積制約全て保持傾向→フラッディング後傾向。均一吹込み率中断→レースウェイ崩壊→再開時微細コークス粒子レースウェイ再進入不能→ハース降下→チルドハース→取出し時スラグ・鉄ノッチからコークス噴出現象(よく知られる)。コークス品質不当批判頻発。均一炉吹込みが最良対策。
トュエール/取出し口/クーラー漏洩
適切設計でも炉水冷部品故障発生、可能な限り即座交換/修正。モンキー(トュエール冷却部品)が厄介、頻繁交換必要。修正/交換不能時は水幹線遮断・使用停止。
炉下部トュエール/クーラー漏洩は適時修正なければ災害的影響。取出し口クーラー漏洩→蒸気発生→炭素ハース接触→ハースライニング侵食→キャンペーン停止・資本修理必要。取出し口メンテナンス指示厳守でトラブル最小化。
製造プロセス