



高炉冷却システムの最適化による効率向上と長寿命化
高炉冷却システムの概要
高炉(BF)の再ライニングには莫大な設備投資が必要なため、過去において高炉のキャンペーン寿命を延ばすための多大な努力が払われてきました。高炉製鉄プロセスの発展と材料科学の進歩により、生産性、燃料消費、製品品質、そしてキャンペーン寿命が向上しました。1990年代までは、最も熱負荷が高い下部シャフト(下部炉身)の寿命がキャンペーン期間を左右する主要因でした。熱伝達、熱応力、炉寿命といったパラメータを分析せずに運転すると、高炉の破損につながる恐れがあります。
効率的な冷却の必要性
効率的な冷却は、炉内耐火物裏込めの熱負荷と摩耗をバランスよく制御し、鋼殻と冷却エレメントを保護するために不可欠です。高炉の冷却システムはキャンペーン寿命、ひいては運転コストを左右する重要な役割を果たします。炉上部では、鋼殻と耐火物裏込めの間に水循環式冷却エレメントを設置し、輻射熱からこれらを保護しています。
1892年、著名な高炉技師フリッツ・W・ルアマンは「いわゆる耐火材を用いるかどうかに関わらず、高炉の壁を維持する最良の手段は冷却水である」と述べています。冷却システムの機能は、炉殻を冷却し、過熱とバーンスルー(貫通溶損)を防ぐことです。高炉内で発生する余分な熱を取り除き、それが殻に負荷されるのを防ぎ、殻と裏込めの温度上昇を抑制します。炉殻冷却には複数の手法が存在します。
冷却システムの歴史的発展
高炉冷却システムの開発は1884年から始まりました。初期(1920年代まで)は炉底とボッシュ部のみに冷却が施されていました。1930〜40年代にはシャフト部にも冷却が拡大され、同時にシャワー冷却やジャケット冷却といった外部冷却も試みられました。これらは炉殻を通じて熱を冷却媒体へ逃がす方式で、熱伝達時に高い熱応力が発生し、殻の健全性を脅かす課題がありました。
過去には、独自のクーラーを持つ炉底・炉底直上の殻部分を、外部から水噴霧で冷却する炉もありました。また、様々なサイズ・形状の冷却ボックスを外部冷却(噴霧冷却、二重殻)と併用し、炉内熱を冷却媒体へ移していました。
鋳鉄ストーブ冷却の登場と普及
鋳鉄製冷却ストーブを採用した高炉は1900年代半ばから運転されています。ストーブは内部に1本以上の水路を持つ冷却装置で、高炉内面に多数設置され、鋼殻を高温ガスと溶融原料から守るとともに、炉内形状を維持します。ストーブに求められる三大特性は、①長寿命・信頼性、②適切な冷却能力、③断熱性能です。
① 長寿命・信頼性
構造上、高炉外部からストーブを修理することは不可能です。破損時は大規模な交換工事が必要となり、漏水による長期間の送風停止や炉内温度低下、形状変化による操業不良を招きます。したがって、安定した長寿命が不可欠です。
② 適切な冷却能力
約1,200℃の高温ガスと溶融物から殻を守るには十分な冷却能力が必要です。ボッシュから下部シャフトにかけての高温域では、銅製ストーブが採用されるケースも多々あります。
③ 断熱性能
酸化鉄を高温で還元・溶解する高炉では、熱エネルギーを無駄にしない断熱構造が望まれます。一方でストーブは炉内形状維持と殻保護のため冷却されるため、高温ガス・原料から熱エネルギーを奪います。ストーブによる除熱はコークス消費に相当し、還元剤率(RAR)上昇、CO₂排出増、銑鉄単価上昇を招きます。したがって、適切な冷却能力とともに、炉内から奪う熱エネルギーを最小限に抑える断熱性能(除熱制限能力)も求められます。従来は鋳鉄ストーブ前面に低熱伝導レンガを埋め込み、両立を図ってきました。銅ストーブでは、高い冷却能力で前面の半溶融物を冷却・付着させ、断熱層を形成します。
ストーブクーラーの進化
ストーブクーラーの開発は1900年代半ばから始まりました。鋳鉄ストーブ冷却は旧ソ連で発見され、インド・日本を経て1970年代には世界標準となりました。鋳鉄ストーブ導入後、高炉冷却技術の開発が加速し、現代の大型高性能高炉における極限応力条件に対応すべく、プレートクーラー、シガークーラーなど多様な内部冷却装置が登場しました。ストーブ冷却の利点は、プレートやシガーの「点対点冷却」に対し、「ブランケット冷却(面冷却)」効果が得られ、より均一な冷却性能を発揮する点です。
現代の大型高炉の多くは、集中かつ均一な冷却を実現できるストーブを採用しています。古典的には球状黒鉛鋳鉄製で、冷却水管を鋳込み、炉底プレートからスロートまで全域に設置されます。しかし、ボッシュ・ベリー部では特に高熱負荷による重大な応力を受け、キャンペーン寿命を制限する要因となります。最悪の場合、ストーブ本体が失われ、給水管のみが残る事態も起こります。鋳鉄の熱伝導率や、配管と鋳鉄本体の熱伝達に課題があると考えられます。最良の冷却システムでも、下部殻領域は高炉の弱点であり続けました。
銅ストーブの登場と革新
鋳鉄製が主流でしたが、1990年代半ばにドイツで銅製ストーブの実用性が確認され、以降複数の高炉で採用されています。1993年、ティッセンクルップ・シュヴェルゲン第2高炉とザルツギッターB高炉で世界初導入されました。銅板に穴あけ加工で水路を設ける、あるいは鋳造時に水路を形成する手法は、現代高炉設計の大きな飛躍となりました。
「銅の高熱伝導率はプロセス熱の放散を増大させる」との説は否定されました。高熱伝導率により表面温度が低く抑えられ、薄い保護層が短時間で形成されるため、実質的な除熱量は低下します。冷却効果が強いため、無保護ストーブ前面でも数分で保護層が形成されます。近年の知見では、除熱レベルは鋳鉄ストーブよりさらに低いことが判明しています。この断熱効果により熱損失は最小限に抑えられます。ブレーメン製鋼所第2高炉の再ライニング時、チュイエア上部のストーブ前面には永久耐火物を設けず、薄い吹き付け保護層のみを施しました。これらが成功し、現在では高熱負荷域への銅ストーブ採用が最先端技術となっています。下部スタックはもはや寿命制約要因ではなく、炉底状態がキャンペーン寿命を決めます。現代の銅ストーブクーラーは、高負荷高炉におけるプロセス熱から外殻を断熱しますが、設置位置により熱負荷レベルは異なります。
スカル形成と冷却性能の関係
高熱負荷高炉における冷却システム成功の鍵は、冷却エレメント熱面へのスカル(凝固層)形成です。スカルは凝縮蒸気、凝固スラグ・金属が飛散・滴下・凍結によって付着したもので、厚さは最大20mm程度まで変動します。スカルの安定性は、冷却能力と冷却エレメントの機械的付着力、壁面ガス流の激しさに依存します。金属含有量が少なければスカルは天然の断熱材となります。極端な熱負荷時(高温ガスジェット、プロセスアップセット)にはスカルが剥落し、その後再形成されます。この剥落・再形成により、炉壁熱負荷は300,000〜500,000 W/m²のピーク負荷まで大きく変動します。
したがって、裏込め・冷却設計はこうした熱負荷に耐えうるものでなければなりません。詳細な調査により、冷却エレメントの冷却効率が高いほどスカルが安定し、長く付着して断熱・保護機能を維持することが明らかになっています。結果として、高効率冷却システムは炉全体の熱損失を低減させます。
マントル付き高炉の冷却
大半の高炉は自立式ですが、一部は地上の鉄骨・コンクリート柱で支えるマントル構造を採用します。マントル採用時はベリー部が不要になりますが、マントルも自立式高炉のベリー部と同条件で過熱から守る必要があります。マントル部の銅プレート冷却は、交換アクセスの制約と長尺プレートクーラーの必要性から困難です。ストーブ採用ならマントル全域を隙間なく冷却できます。図1にマントル部ストーブ配置と各種冷却配置を示します。
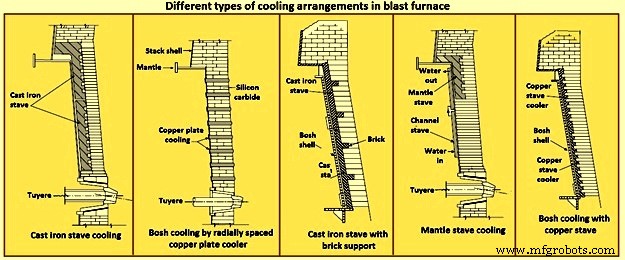
図1 高炉における各種冷却配置
現代高炉の高生産性と熱負荷変動
現代高炉は作業容積1m³あたり日産3トン超の生産性を達成しています。これは優良原料、負荷分布技術、プロセス制御、高温熱風、酸素濃富、補助燃料吹込みによるものです。しかしこれらは炉壁に高熱負荷と大きな変動をもたらします。ピーク熱負荷の特定ゾーンと大きさは炉により異なりますが、一般にベリー部と下部スタックで最大変動を受けます(図2)。
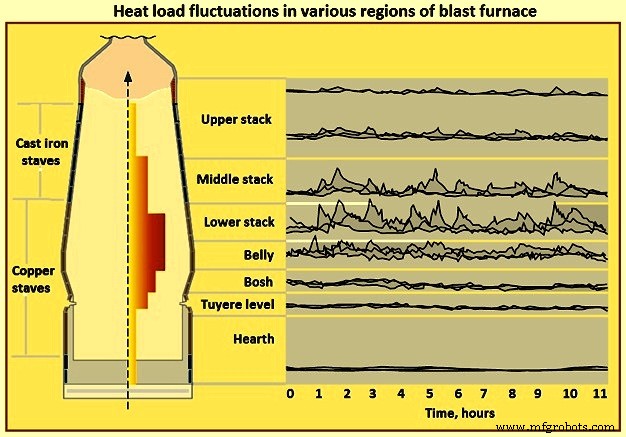
図2 高炉各部位の熱負荷変動
最大熱負荷域は、凝集帯の位置・形状と装荷パターンに密接に関連します。主因は、装荷中のコークス隙間から炉壁に向かって噴出する不規則な高速ガスジェットです。高温と変動が冷却エレメントの主要負荷となります。原料組成・品質は熱負荷・変動に大きく影響します。焼結鉱70%以上の装荷ではピーク100,000〜200,000 W/m²、ペレット・塊鉱主体では400,000 W/m²超となります。想定熱負荷に応じて適切な冷却エレメントを選定する必要があります。表1に各冷却・耐火物設計の耐ピーク熱負荷能力を示します。
| 表1 各冷却・耐火物設計の最大ピーク熱負荷能力 | |
|---|---|
| 設計 | ピーク熱負荷 (W/m²) |
| アルミナ耐火物付きプレートクーラー | 50,000 |
| 鋳鉄ストーブ(第1世代) | 100,000 |
| 多重水路付き厚肉鋳鉄ストーブ | 200,000 |
| 特殊耐火物付き密接ピッチ(300mm)プレートクーラー | 400,000 |
| 高性能銅ストーブ | 500,000 |
このピーク熱負荷こそが、炉裏込めや冷却エレメントの長期生存を決める第一要因です。
各種冷却エレメントの詳細
高炉冷却システム向けに開発された主な冷却エレメントは、①各世代の鋳鉄ストーブ、②密接配置銅プレートクーラー、③シガークーラー、④銅冷却ストーブの4種類です。以下に説明します。
鋳鉄ストーブクーラー
初期は合金パーライト層状灰鋳鉄でしたが、現在は760℃以上で割れにくいダクタイル鋳鉄(球状黒鉛鋳鉄)に置き換わっています。近年は鋳鉄に代わる鋼鋳造ストーブも実用試験に成功しています。冷却効果は内部冷却水管のサイズ・形状で決まります。典型寸法は長さ1.8〜2.4m、幅0.8〜1.1m、厚さ0.25〜0.6mです。図3に各タイプを示します。C型は薄型で、炉内作業容積拡大のための省スペース設計です。
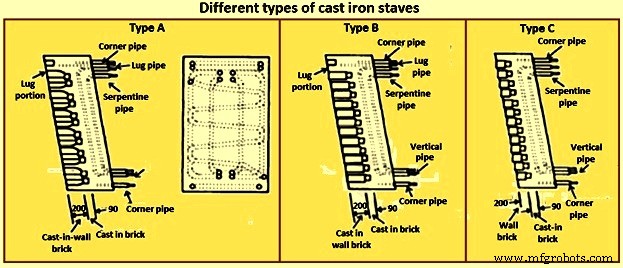
図3 各種鋳鉄ストーブのタイプ
1969年、旧ソ連から鋳鉄ストーブ技術を導入した日本は、耐久性向上のため様々な改良を重ねました。配管ピッチの狭小化、コーナー冷却管・背面蛇行管の追加などです。第4世代では、高温側面に4本の垂直管、低温側面に1本の蛇行管を持つ二重冷却面構造を採用。冷却ノーズや耐火物支持ブラケットを装備し、コーナーを集中冷却。耐火物はストーブの専用支持孔に充填します。第1〜4世代の改良経緯を図4に示します。
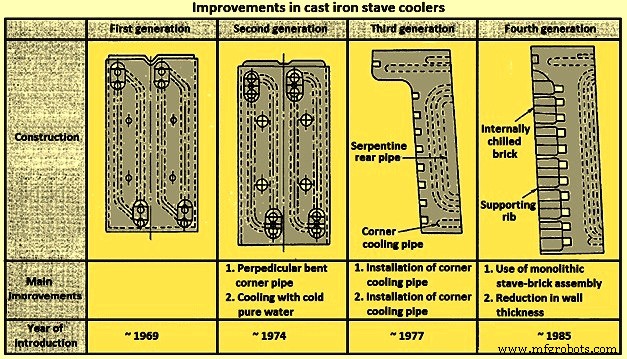
図4 鋳鉄ストーブクーラーの改良歴
ボッシュ・スタック部の鋳鉄ストーブ寿命は平均8〜10年です。典型的故障は鋳鉄本体の消耗と内部配管露出です。高熱負荷で鋳鉄にクラックが入り、配管と鋳鉄の隙間が熱伝達を阻害します。また、配管と本体の熱膨張係数差により剥離・破壊が生じます。配管を鋳鉄に近接させた設計は殻設計を複雑にするだけで、必ずしも寿命延長につながりません。
高変動熱負荷下での鋳鉄ストーブ破壊メカニズムは、鋳鉄の低熱伝導率(約45 W/m·K)に起因します。銅ストーブに比べ冷却効率が低く、水冷管と鋳鉄本体の間に絶縁層が形成されるため熱伝達が阻害されます。結果、熱面温度が700℃超に達し、熱変形、相変態に伴う体積膨張、疲労クラック、本体消耗、配管直曝露へと進行します。
銅製フラットプレートクーラー
銅製フラットプレートクーラーは、炉殻に水平に配置される平板状クーラーで、欧州高炉のほぼ全てで採用実績があります。電解銅の溶接品または鋳造品で、後者は溶接部の問題がなく、材質均一性に優れます。ボッシュから下部スタックまでの領域で用いられ、クーラー全域で高水速を維持する設計により、均一かつ高い伝熱係数を確保します。典型例を図5に示します。
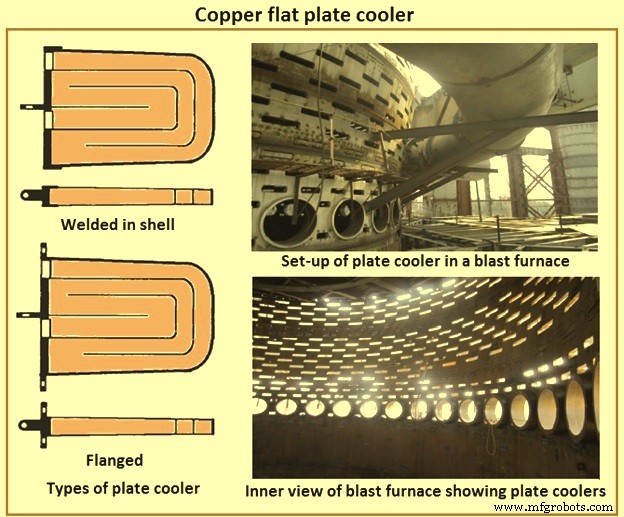
図5 銅製フラットプレートクーラー
標準サイズは長さ0.5〜1.0m、幅0.4〜0.8m、高さ約75mm。垂直ピッチは0.3〜0.6m、高熱負荷域(ボッシュ、下部スタック)では0.25mまで狭められます。材質均一性に優れ、機械的損傷リスク域では前面を特殊材で補強。多くは炉殻に溶接しガス密性を確保。複数の独立チャンバーを持つマルチパス設計が一般的で、配管・エレメント内の圧力損失を最小化しています。6パス単室設計では、全域で高水速を維持し均一な高伝熱係数を実現します。
銅プレートクーラーの破壊要因は、①たわみ、②配管溶接破損、③プラグ溶接破損、④前面摩耗の4つです。銅プレートクーラーと鋳鉄ストーブクーラーの比較を表2に示します。
| 表2 冷却システム比較 | |||||
|---|---|---|---|---|---|
| 項目 | 単位 | 銅プレートクーラー | 鋳鉄ストーブクーラー | ||
| 平均 | 最大 | 平均 | 最大 | ||
| 殻面積1m²あたりの冷却エレメント表面積 | m²/m² | 1-2 | 2.5 | 0.8-1 | 1-2 |
| 殻面積1m²あたりの冷却水流量 | m³/h | 5-10 | - | 3-5 | - |
| 典型的冷却水流速 | m/s | 0.5-1 | 2-2.5 | 1-1.2 | 2.5-3 |
シガークーラー
シガークーラー(銅ジャケット)は、より集中的な冷却が必要な場合や、既存プレートクーラーのピッチが不十分な場合に用いられます。プレートクーラー間の空隙に設置し、キャンペーン中の冷却強化にも利用されます。銅丸棒を旋削加工し、中心に単一水路を穿孔・栓溶接して製造します。
プレートクーラー間の中心線上に、水平・垂直両方向で配置します。設置には炉殻と既存裏込めをコアドリルで貫通穿孔します。ボッシュ・ベリー・下部スタックへのシガークーラー追加は冷却面積を増やし、最高温度・最大変動域の耐火物裏込めを化学的・機械的攻撃から守ります。ただし炉殻への開口増加となるため、殻強度の事前確認が必須です。典型的シガークーラーとプレートクーラー間配置を図6に示します。
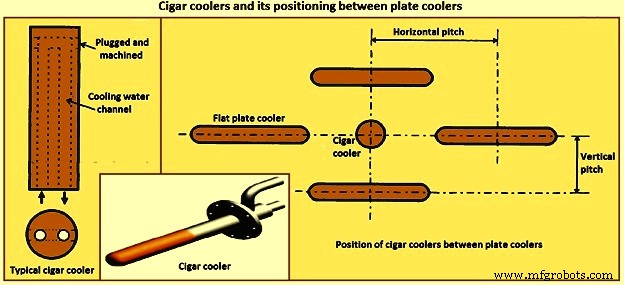
図6 シガークーラーとプレートクーラー間への配置
銅ストーブ
莫大な再ライニング投資を背景に、キャンペーン寿命延長への努力の成果として銅ストーブ技術が生まれました。
鋳鉄ストーブは材質特性上、高熱負荷を受ける下部で材質劣化が生じ、20年安定操業が困難でした。代替案として圧延銅板に穴あけ・配管溶接で水路を形成した圧延銅ストーブが開発され、1990年代半ばにドイツで採用開始、その後各国へ波及しました。
他に、鋳造時に中子で水路を形成する鋳造銅ストーブ、モネル管を曲げて水路とし鋳込む鋳込みモネル管銅ストーブなどが開発されています。
銅ストーブは1970年代後半に最良の高熱負荷壁冷却エレメントとして初採用されました。生産性向上と20年寿命目標の高まりの中で、銅ストーブがこれら要求を満たす最有力候補となりました。普及は1990年代半ばからですが、大半の導入は2000年以降です。日本とドイツで並行開発され、ボッシュ・ベリー・下部スタックの高熱負荷・大変動域への対応を目的としました。日本は鋳造銅ストーブ、ドイツは穴あけ・栓溶接の圧延銅板ストーブを主流としました。圧延銅ストーブは通常、上下に4本ずつ直線配置の水管を持ち、内部配管材はモネル、銅、鋼が用いられます。鋳鉄ストーブと異なり、銅ストーブは配管と本体の接合(ボンディング)を意図しています。
水路形成は圧延銅板への穴あけ+端部配管溶接が主流ですが、使い捨て中子による鋳造形成もあり、いずれも銅溶接工程が不可欠でした。従来型銅ストーブは冷却性能に優れる一方、製造工程が多く高コストでした。
現在は穴あけ圧延銅ストーブが主流で、水路端部を栓溶接します。新たに開発された鋳込み鋼管銅ストーブは、曲げた鋼管を銅に鋳込む全く異なる製法で、圧延銅ストーブでは達成困難な高エネルギー効率と長寿命を実現します。
圧延銅ストーブの3大課題
- 変形:内面(高温ガス曝露)と外面(水冷)の熱膨張差により反りが生じます。ストーブが長すぎる、固定ボルト位置が不適切な場合に顕著です。変形により突出部が摩耗し、継手・背面へ高温ガスが侵入して溶接部が破断します。
- 溶接クラック:熱疲労により溶接部に繰り返し熱応力が作用し、クラック・破断に至ります。
- 摩耗:鉄鉱石・焼結鉱・コークスは銅より硬く、接触・下降時に銅を摩耗させます。摩耗率は接触力、下降速度、両材の硬度、形状に依存します。
鋳込み鋼管銅ストーブの革新
鋳込み鋼管銅ストーブの開発では以下の点を考慮しました。
変形抑制:適切なストーブ長とボルト拘束点設計が重要です。図7に圧延銅ストーブと鋳込み鋼管銅ストーブの拘束点を示します。圧延銅ストーブはボルトとピンで殻に固定され、立上り配管根元の溶接部を応力から守るため伸縮継手で殻と接続されます。この構造上、上下端が自由変位可能で変形しやすく、繰り返し熱負荷で塑性ひずみが蓄積し大変形に至ります。上端変形50mm超、溶接破断事例も報告されています(過長ストーブ、不適切ボルト位置、設計超過熱負荷の条件下)。
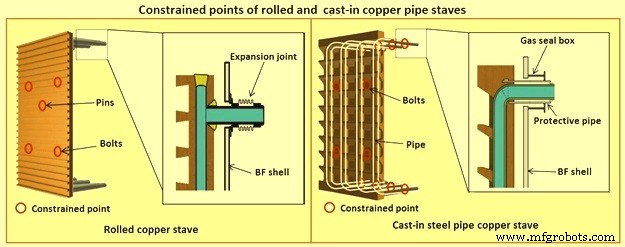
図7 圧延銅ストーブと鋳込み鋼管銅ストーブの拘束点比較
鋳込み鋼管銅ストーブは、ボルトに加え両端の保護管を鋳込むガスシールボックスを持ち、上下端に変位拘束を与えます。さらに保護管が本体に鋳込まれるため、破断リスクのある溶接が不要です。鋼管は銅より剛性が高くフレームワークとして機能し、従来型より変形耐性に優れます。
内面を凹凸形状(バンピー形状)とすることで、内面各点から水路までの距離をほぼ均一化し、均一冷却を実現。内外面温度差を縮小し、熱応力と変形を抑制します。圧延銅ストーブでは内面に圧縮塑性ひずみが蓄積し変形を招きますが、鋳込み鋼管銅ストーブでは凹凸ごとに内面が分離されるため圧縮応力が作用しにくく、塑性ひずみを抑制します。また、鋼管で水路を形成するため、圧延銅ストーブに不可欠な栓溶接・配管接合溶接が不要となり、構造的弱点である溶接破断リスクを排除できます。
摩耗対策
銅ストーブは高冷却能力でスカルを形成し、降下物との直接接触を回避します。しかし操業変動でスカルが頻繁に剥落します。スカルなし時の摩耗は接触力、下降速度、硬度、形状に依存します。対策として、スカル安定保持に加え、スカルなし時の接触力・下降速度低減、銅硬度の維持が挙げられます。圧延銅ストーブの溝は切削加工ですが、鋳込み鋼管銅ストーブはリブを一体鋳造できるため、望みのリブ形状が実現可能です。通常、摩耗抵抗性のある上向きリブ構造を採用します。銅硬度は冷却能力に依存します。
圧延銅ストーブではリブが小さく、一度進入した物質は動きにくく、降下物はリブの影響を受けずに下降します。一方、鋳込み鋼管銅ストーブは大型の上向きリブを持つため、リブ間に進入した物質が炉内へ押し戻される流れ(荷重移動)が生じます。この上向き流がリブ先端での接触力と下降速度を低減させます。
設計自由度の高さ
技術的優位性(寿命延長・省エネ)に加え、鋳込み鋼管銅ストーブは高い設計自由度を持ちます。既存高炉で鋳鉄ストーブやプレートクーラーが破損し、既存殻開口を活かして銅ストーブへ置換する場合、圧延銅ストーブは穴あけ形成ゆえ水路レイアウトに制約があり、既存開口に合わせた自由な水路形成が困難です。一方、鋳込み鋼管銅ストーブは曲げた鋼管で水路を形成するため、既存殻開口に合わせた柔軟なレイアウトが可能です。図8に冷却水路レイアウトの高い自由度を示します。
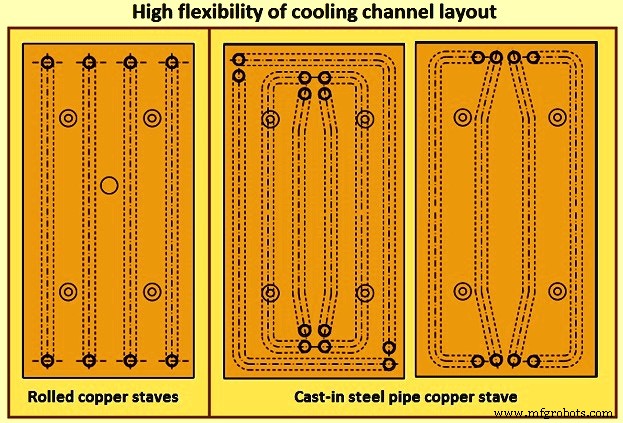
図8 鋳込み鋼管銅ストーブの冷却水路レイアウト自由度
冷却システムのレイアウトと水循環
水冷却システムは従来の開放系ではなく、閉鎖循環系で設計されるのが一般的です。これにより配管の化学洗浄が可能となり、キャンペーン全期間を通じて水質管理を行うことで清浄な伝熱面を維持し、最大伝熱を確保できます。冷却管と殻のシール技術は、より薄く、より柔軟な金属製伸縮継手へと進化しています。プレートクーラー・ストーブ双方で、ゴム製曲管・ホースの採用が増えています。
プレートクーラーでは独立系列給水が典型的です。ストーブクーラーでは、水管本数に応じた複数の独立給水・返水ヘッダーを設け、1系統故障時も残り管に十分な冷却水を供給できるようにします。ノーズ管・コーナー管は別系統に接続されます。
高炉生産性の向上に伴い、効率的冷却システムへの要求が高まっています。高負荷域でも安定操業を支える高性能冷却システムが必要です。高炉冷却システムで一般的な3つの冷却回路を紹介します。
閉鎖循環冷却回路
窒素加圧下で強制循環する2〜3系列の閉鎖循環水回路で設計されます。開放系に対する利点は:①軟化処理水で運転可能、②配管・冷却エレメントの腐食・汚れ・閉塞なし、③薬品コスト低減、④水消費量低減、⑤外気酸素と非接触、⑥高感度漏洩検知可能、⑦窒素圧力調整により冷却水沸点上昇(例:8 barで170℃)、⑧ポンプは圧力損失のみ負担すればよく揚程不要で消費電力低減、⑨各冷却エレメントへの流量調整・制御が容易、⑩維持管理コスト低減、⑪機器・エレメント寿命延長による高可用性・高生産性。
複合閉鎖循環冷却回路
経済的かつ効率的・信頼的・安全なソリューションです。冷却水を各冷却エレメントブロックへ直列利用しつつ、個別の運転要件を満たします。総流量を大幅削減しながら、水温差を許容範囲内に保ち、冷却塔を効率運転できます。
半閉鎖・開放循環冷却回路/蒸発冷却回路
現場条件に応じた選択肢として利用可能です。既存高炉への最小コスト改修に適しています。
製造プロセス