



高炉シャフト内スカフォールド形成メカニズムと対策
高炉シャフト内スカフォールド形成
「スカフォールド」とは、高炉(BF)壁面への付着物またはスカブ形成により、BFシャフト断面積が減少する現象を指します。スカフォールドはBFシャフト比較的高い位置、または比較的低い位置(ボッシュトップ付近)で発生します。異なるBF間でスカフォールド構造と位置に共通点が少なく、タイプを一般化するのは困難ですが、概ね2グループに分類できます:(i)積層スカフォールド、(ii)非積層スカフォールド。積層構造スカフォールドは金属鉄(Fe)層とアルカリ豊富負荷層が交互に積層。典型的大型スカフォールド形成を図1に示します。
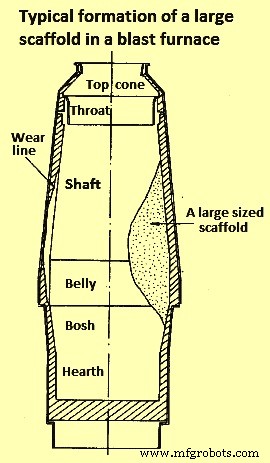
スカフォールドはBF内「ハンギング」を引き起こすことがあります。ハンギングは、降下する負荷が非常に高い抵抗に遭遇し、負荷移動が停止することで発生。ハンギングは破裂し、下部に隙間ができたため物質が落下。破裂後、スリッピング発生時には通常大量物質が落下し、BF不規則運転、不均一ガス分布、BFパラメータへの影響を招きます。
安定有害スカフォールド形成の前提条件
- スカフォールド構築に適した材料がBF負荷に存在(微粉、不良スクリーニング負荷、低温還元劣化特性劣るシンター、長期保管・湿潤・冷却シンター、小サイズコークス等)
- 負荷材料凝集(セメント)材料存在
- BFシャフト壁面へのスカフォールド固定(アンカー)メカニズム存在:ライニング材との化学結合、冷却プレート周り物理的アンカー、ボッシュ壁へアーチ形成、凝集材料壁面凝縮等
- 付着成分連続供給
- 形成スカフォールドが降下材料摩耗力に耐える十分強度
スカフォールド位置と組成
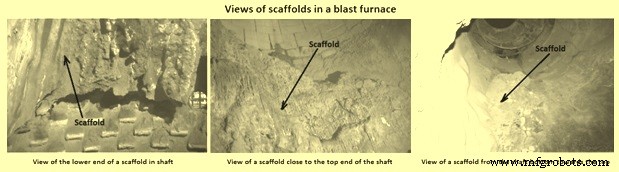
スカフォールド位置は凝集材料、付着材料、負荷材料、炉操業、冷却要素・ライニング材など炉構造特徴に依存。シャフト、ボッシュ、ベリーなど様々なレベルに位置可能。図2にBF内スカフォールド様相を示します。
欧州BFスカフォールドサンプル根部と硬質クラスト典型化学組成を表1に示します。
| 表1 欧州BFスカフォールドサンプル典型分析 | ||||
|---|---|---|---|---|
| No. | 成分 | スカフォールド根部 | 硬質クラスト | |
| サンプル1 | サンプル2 | |||
| % | % | % | ||
| 1 | C | 4.24 | 1.59 | 8.4 |
| 2 | Fe(全) | 56 | 33 | 42.6 |
| 3 | SiO₂ | 5.4 | 21 | 5.9 |
| 4 | Al₂O₃ | 9.51 | 5.16 | 1.26 |
| 5 | CaO | 11.9 | 20.6 | 5.35 |
| 6 | MgO | 4.95 | 6.08 | 1.91 |
| 7 | ZnO | 0.002 | N.D. | 23.3 |
| 8 | PbO | 0 | N.D. | 0.26 |
| 9 | K₂O | 0.86 | 1.57 | 3.1 |
| 10 | Na₂O | 0.36 | 0.76 | 1.3 |
| 11 | S | 4.2 | 0.05 | 0.20 |
ボッシュとベリー内スカフォールド
理想的BFでは、スカフォールド形成と剥離が連続的に起こり、冷却損失やスラグ化学に大きな変動なし。冷却プレートとセラミックライニングの古いBFでは、特にライニング浸食時このバランス達成困難。ストーブまたは銅板・グラファイトライニング採用最近BFでは、スカフォールド形成と剥離が規則的に交互繰り返し。スカフォールド剥離通常週2回以上発生。
スカフォールドはコークス微粉、還元鉱石成分、スラグ、ダスト成分(すす等)、凝縮アルカリ等で構成。このタイプは脆く容易に剥離。しかしボッシュ壁面周囲覆う場合、特に長期間残留時、機械的安定性獲得し時間とともに強度増大。酸化鉄が金属Feへ還元、焼結、炭化。コークス炭素(C)が溶解損失反応でガス化し、ダスト・凝縮材料(酸化カリウムK₂O等)スペース形成。スカフォールドがボッシュ高温域で長期間滞在時、コンパクトでFeとスラグ主体に。滞在時間長いほど寸法増大、深刻撹乱リスク増大。
典型的スカフォールド形成手順と理由:
- 負荷に微粉多量、不良スクリーニングシンター、低温還元劣化特性劣るシンター存在
- 微細材料がガス流弱、温度低、還元速度遅い壁側へ偏析
- 凝集帯根部がボッシュ低位置、混合負荷も可能
- ハンギングやメンテ停止で負荷正常降下停止
- シンター還元によるデクリピテーション継続
- 軟化・半溶融材料が冷却要素付着し凝固
- 負荷降下再開(ハンギングスリップ或炉再起動)時、付着材料位置保持
- Znとアルカリ化合物が停滞材料中ガスから凝縮、微粉凝集
- スカフォールド根部形成
- 停滞材料層表面(負荷側)へ凝集化合物・ダスト凝縮継続、Fe、ZnO、K₂O、スラグ成分硬質クラスト形成
- 上方向および炉心方向わずかに成長継続。このスカフォールド成長許容時、一定期間大きなトラブルなし可能だが、その後BF運転深刻撹乱(チルドハース、タイヤーブレークダウン等)引き起こす
中部・下部シャフト内スカフォールド
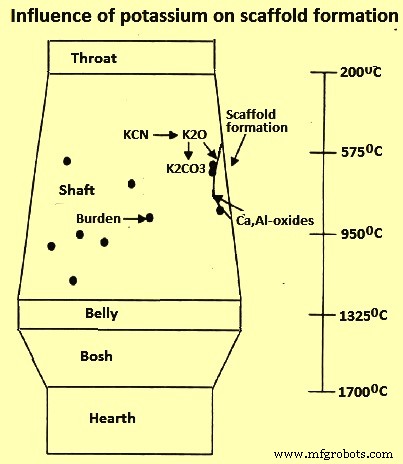
伝統的にアルカリがBFシャフト内スカフォールド形成原因と見なされてきました。1,100℃以上でアルカリが溶融スラグから還元・気化しガスとともに上昇。アルカリシアン化物は900〜1,000℃で形成、750〜880℃未満でこれら蒸気凝縮・CO₂酸化で炭酸塩化。アルカリは負荷材料、ダスト粒子、ライニングとも温度十分高ければ反応。Na₂O-K₂O-MgO-CaO-Al₂O₃-SiO₂系では低融点組成多数、中には融点700℃以下も。温度変動時、温度上昇でより多く固体材料溶解、温度低下で粒子凝集。これら低融点混合物は凝固時より安定相へ分解、特定溶融組成を凝集相として固定困難。結晶相は通常初期溶融相より高融点。そのためKAlSiO₄(カリサイト)がスカフォールドでよく見つかるが、融点非常に高い(1,700℃以上)。Kのスカフォールド形成影響を図3に示します。
Znは約800℃で還元、907℃で蒸発。温度が800℃以下に下がる負荷冷温部位でCO₂/(CO₂+CO)比0.2超で再酸化しZnO化。
降下負荷移動など摩耗メカニズムない場合、スカフォールド急速成長。降下負荷移動時、硬いエッジ持つコークス塊が研削材料として作用。スカフォールド成長は付着と摩耗現象バランス。前述多数寄与因子あり。通常単一因子特定困難、多因子総和がスカフォールド成長引き金。
上部シャフト内スカフォールド
上部シャフトスカフォールドは、負荷材料不完全スクリーニングや低温破壊特性不良時によく発生。負荷微粉が壁側へ偏析、またはシンターデクリピテーションで形成。過剰微粉は高圧力降下招き「ダストハンギング」原因。停滞微細材料がZnOやK₂CO₃等凝集化合物基盤形成。湿潤冷却負荷水分が壁側微細材料中凝縮することも。
スカフォールド根部はシャフト中央付近、突出した冷却プレート周りにアンカーされることが多い。根部がシャフト高位置にあるため、スラグ溶融破壊困難。また上部シャフトスカフォールドは炉半径方向鉱石/コークス分布制御困難または不可能に。
スカフォールド形成原因
スカフォールド形成開始メカニズムについて複数理論あるが、すべてアルカリおよび/またはZnが形成プロセスに関与することを認める。理論間基本違いは、アルカリとZnがスカフォールド形成開始剤のみか、プロセス全体に責任あるか。しかし、アルカリとZn存在がスカフォールド形成前提条件か、単にプロセス悪化させるかは不確実。
複数BFスカフォールドサンプル化学・鉱物学的研究に基づき、BF内スカフォールド形成は単一原因または複数原因で起こり得ることが明らか。諸原因要約:
亜鉛(Zn)
ZnとZn化合物複数サンプルで検出。BF内ZnサイクリングでZn蓄積。Zn化合物(ZnO等)が鉄系負荷とともにBF投入。Zn融点419.7℃、沸点906℃、一方ZnO融点1,975℃。Zn分圧とCO/CO₂、H₂/H₂O含有量により、タイヤーレベル高温条件下で可逆反応ZnO + C = Zn + CO、ZnO + CO = Zn + CO₂、ZnO + H₂ = Zn + H₂OでZnO還元。気体金属Znシャフト上昇、条件変化で再酸化・負荷材料凝縮。沈殿で負荷材料表面に白緑色層形成。高融点のためZnO負荷とともに移動。新規Zn負荷投入とともにBF内蓄積、特定アクション(高トップガス温度等)でプロセス外排出ない限り継続。
酸化と更反応で様々Zn化合物生成、鉱物学的サンプル研究で確立。ZnO最頻繁。他にケイ酸亜鉛(Zn₂SiO₄)、ガン石(ZnAl₂O₄)、ハーディストン石(Ca₂ZnSi₂O₇)、フランクリン石(ZnO·Fe₂O₃)等。ZnOは異なる負荷微粉・ダスト凝集しシャフト内スカフォールド形成。このスカフォールド必ずしも壁面全体直接付着必要なし。
典型的ケース:負荷材料Zn負荷極高(45 kg/t-HM)BF操業では、Zn量蓄積が低Zn濃度BFより迅速。しかしZn起因スカフォールドは特定BF固有問題ではない。トップガス高温化など特定アクションでZnプロセス外排出ない限り、あらゆるBFでZn濃度高レベル到達可能。
シンター
鉄系負荷一部長期間蓄積状態保持時、シャフト既存温度・雰囲気でも還元進行可能。この蓄積は金属Fe粒子豊富、スラグ相近接で発見。負荷圧力と900℃以上温度で金属Fe粒子焼結結合。厚いFe固体蓄積形成。安定性高く、シャフト蓄積底部壁面付着のみでスカフォールド形成。
アルカリ
アルカリ通常鉄系材料とコークスでケイ酸塩形態でBF投入。Zn蓄積と類似にBF内アルカリ蓄積可能。タイヤーレベル還元後シャフト上昇、Na 882℃、K 779℃で凝縮。
周囲ガスとともに上昇するアルカリ蒸気、BF上部で凝縮、一部トップガスとともに排出、残り内壁や投入材料凝縮。異なる熱帯でのアルカリ揮発・凝縮によりBF内循環傾向、蓄積と他投入材料相互作用生成。一般に5 kg/t-HM未満少量投入でもプロセスに重大影響。簡略化アルカリ循環を図4に示します。発掘BF研究でアルカリレベル最高は温度1,000℃以上領域、つまりBF下部でアルカリ濃度増加示唆。
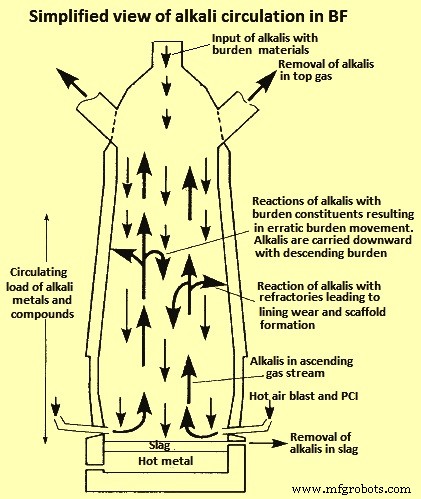
シャフト温度レベル超融点酸化アルカリ形成反応複数発生。アルカリも負荷・ダスト凝集可能。シャフト壁面沈降時、負荷部品接着しスカフォールド形成。
アルカリ主体スカフォールドが全BF形成必須ではない。しかしBFでは、カリサイト(KAlSiO₄)等K₂O化合物含む薄層が壁面直接形成。KAlSiO₄挙動重要。負荷部品接着しスカフォールド形成可能。鉄系部品還元・焼結結合、固体スカフォールド形成。KAlSiO₄不安定組成のため反応消失し、後スカフォールドサンプルでアルカリほぼ検出されないことも。
軟化帯(マッシーゾーン)
約1,100℃で鉄系負荷材料軟化開始。このマッシーゾーン内軟構造が負荷重量で押し付けられ結合。炉停止或壁面冷温域到達時、マッシーゾーン凝固・壁面付着しスカフォールド前層形成。スカフォールドがシャフトガス流撹乱、流向変更強制。変更ガス流により温度元レベル以下維持時、スカフォールド溶融困難。還元・焼結プロセスで金属Fe粒子スラグ相中層生成、除去さらに困難。温度1,100℃超到達BFで巨大スカフォールド発見。これらはスラグ相と金属Fe粒子焼結結合物。Znやアルカリ極微量。したがってこの領域ではこれら元素ではなく、軟化物質凝固プロセスが初期付着原因と推定。更指標:Fe低浸炭、コークス粒子密封内包。
水分
水分BFへ様々経路侵入。主要:
- 湿潤シンター・コークス、特に屋根なし屋外保管シンター(雨等環境条件)
- タイヤーレベル水蒸気注入
- トップガス温度特定値超過時負荷トップへ液体水注入
負荷トップ付近壁面冷温域で水蒸気凝縮も。シャフト壁面伝い液体水下降、シャフト深部到達。水分がダスト・負荷微粒子蓄積、これら凝集体壁面接着。長期間でシンター・還元プロセス経て固体蓄積スカフォールド形成。
シャフト壁面下降水分、壁面近傍温度低下。この温度低下でZn・アルカリ凝縮加速、対応スカフォールド形成プロセス高速化。水分高温域到達時蒸発、液相さらにシャフト下部へ流下。水蒸気これら領域H₂/H₂O含有量低減。結果、可逆反応ZnO + H₂ = Zn + H₂O平衡ZnO方向シフト。
Zn-O-H₂系優占領域図(図5)で、H₂/H₂O含有量と温度関数として3相示す。相:
- 液体Zn、Zn(l)
- Zn蒸気、Zn(v)
- 固体ZnO、ZnO(s)
図は純物質熱化学データから計算。屈曲点伴う実線はZnとZnO共存平衡線。Znこれら線上部安定、ZnO下部安存。共存線はZn活量a(Zn)関数。理想気体でZn蒸気活量a(Zn)=Zn(v)分圧。BF通常条件でZn蒸気活量0.1〜0.01期待。共存線から遠いほど平衡再到達前により多く生成物生成。ZnO生成多いほど高トップガス温度でZnプロセス外排出機会減少。
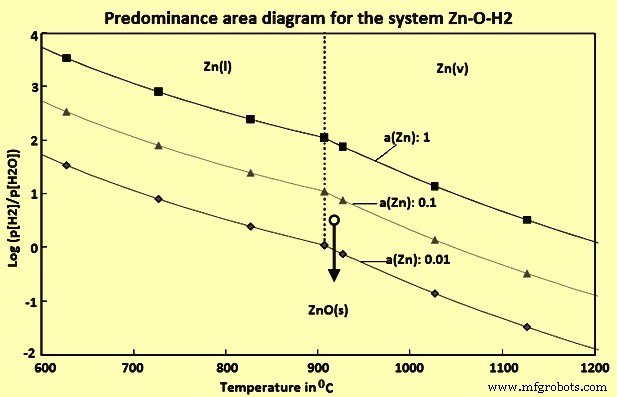
図中黒丸は、Zn沸点わずか以上温度で水蒸気量3倍H₂量特徴付け。Zn分圧依存で熱力学的平衡近接、おそらくZn(v)有利方向。水分添加時蒸発しH₂/H₂O含有量矢印方向低下。条件共存線からさらに離れる。結果ZnO生成量増加。沈殿後スカフォールド形成加速。
石灰と水分
シンター工程で過剰焼石灰添加時、水分接触反応でシンター割れ・粉砕強制。結果BF微細負荷部品増加。一般に微細負荷部品凝集容易、スカフォールド形成助長。BF内部で焼石灰と水分反応しセメント生成。セメント負荷凝集、非常に安定固体蓄積スカフォールド形成。鉄系負荷部品還元・焼結結合時、さらに安定スカフォールド形成。
スカフォールド形成プロセス
スカフォールドは通常、BF内側固体シェルと、このシェルとBF壁間の緩い負荷材料層で構成。研究で固体シェルが等温線沿い発達すること判明。形成中この等温線は固体シェル位置に存在。BF内側固体シェル形成する2構造可能:(i)スラグ相中金属Fe粒子、(ii)ZnO接着負荷。2形成プロセス可能。
第1プロセス:BF内温度低下時、軟質鉄系負荷等温線沿い凝固。温度低下理由:停止或プロセス変動。十分長時間間隔で、Fe含有負荷シャフト温度・雰囲気で還元・更焼結。プロセス終了時スラグ相中金属Fe粒子形成。
第2プロセス:Zn、アルカリ、化合物が温度特定点以下低下時沈殿・形成。特定温度で反応・沈殿プロセスが負荷結合十分Zn或アルカリ化合物生成。コークス・シンター構造ZnO接着生成物。更Fe含有負荷還元・焼結プロセスでZn反応消失・気化。この場合、第1プロセスでZnO接着コークス・シンター構造だったスカフォールド最終生成物がスラグ相中金属Fe粒子。
上記いずれかプロセス形成スカフォールドは、固体シェル形状、緩い負荷材料層、数日で形成される理由説明。固体シェル存在時、シャフトガス流撹乱、流向変更強制。結果変更ガス流で温度元レベル以下維持可能。この場合スカフォールド溶融困難。緩い負荷材料層後続凝縮・沈殿でZn・アルカリ化合物蓄積。これら蓄積プロセスも既存シェル前面新層形成導く。既存シェルが新層更成長構造支持、摩耗から保護。
スカフォールド通常連続形成。上昇ガスアルカリ・Zn含有量、シャフト上部温度低下で負荷或耐火物沈着。この現象で緩やか成長スカフォールド生成。耐火物上スカフォールド層成長速度一般オーダー数mm/週。このスカフォールド形成主に負荷アルカリ・Zn負荷とシャフト温度分布影響。
BFプロセス撹乱・中断で負荷焼結開始。炉下部領域発生時、降下負荷が凝集材料部分的或全部除去可能。炉最上部シャフト発生時、部分凝集負荷停滞可能。このゾーン下部材料も停滞。全材料時間とともに緩やか還元、還元Fe化。還元時間中、温度分布依存でアルカリ・ZnヒュームFe酸化物粒子表面沈着、アルミナ・マグネシアケイ酸塩と化合物形成。この現象成長速度、耐火物上アルカリ・Zn沈着スカフォールド形成比較で大幅大可能。成長速度は初期凝集負荷ゾーン範囲、温度分布、上昇ガス微粒子量等パラメータ依存。
スカフォールド形成回避対策
スカフォールド巨大化時BFプロセス撹乱、効率低下。固体蓄積スカフォールド場合によってはブラスト除去のみ可能。このような根本的対抗手段避けられない場合も。しかしスカフォールドまだ比較的小さい段階、特に形成プロセス中なら、より穏やかな対策で形成回避可能。いくつか対策:
冷却能力調整
シャフト壁面固体化負荷材料溶融プロセス開始、壁面冷温域マッシーゾーン凝固防止のため、シャフト冷却システム能力低減。シャフト上部冷却ボックス数最小化。冷却能力低減で内部温度十分高く保ち、BF停止時マッシーゾーン凝固防止可能。代替として、停止前壁面近傍に大量コークス装荷。コークス配置で停止時、スカフォールド下部通常壁面付着領域にコークス留保。コークスシャフト温度で軟化しないため、軟質負荷材料凝固・壁面付着防止可能。
壁面近傍コークス装荷
大量コークス、好ましくは壁面近傍領域装荷で温度上昇、スカフォールド溶融。温度上昇でZn・アルカリ凝縮防止・低減、新規スカフォールド発生抑制。壁面近傍コークス装荷初期効果一般2〜3日後顕在化。不利点:シャフト壁耐火物摩耗促進、ガス利用率低下。
シリカ
シリカはスカフォールド材料と反応し、低融点共晶シリカ化合物形成可能。したがってシリカ壁面近傍領域添加でスカフォールド壁面溶融除去可能。
負荷微細部品中心装荷
負荷微細部品凝集・還元容易。BF投入時、炉心領域投入。微細負荷凝集体シャフト壁面付着機会最小化。
アルカリと酸性スラグバランス
投入・排出バランスでBFプロセス実アルカリ量把握可能。アルカリを酸性スラグでBF外排出。酸性スラグは銑鉄(HM)硫黄量増加。したがってバランス重要、酸性スラグ運転期間限定、不利最小化。
強制スリッピング
強制スリッピング:ブラスト圧力数分間停止で発生。負荷シャフト内突然降下強制、負荷トップ沈降。負荷重量由来突然力でスカフォールド破壊脱落。強制スリッピングは銑鉄品質低下・滑落材料汚染防止ためタッピング終了時のみ実施。
BF構造的特徴最適化
特に冷頂部で冷却ボックスが将来スカフォールドアンカーとして作用。ストーブ対比で冷却ボックスはシャフト壁面分布冷点生成。これら冷点は凝縮・凝固理想的起点。同等冷却効果ストーブは定常温度場生成、極端温度最小値なし。したがってストーブはスカフォールド生成しにくい。
高トップガス温度
Znを高トップガス温度でBFプロセス外排出、Zn蒸気凝縮・反応時間不足。目標達成最適トップガス温度約350℃。壁面領域大量コークス装荷と併用で45 kg/t-HM Zn処理可能。
製造プロセス