



高炉耐火物裏打ち:連続操業を支えるシェル保護
高炉耐火物裏打ち
現代高炉(BF)は、炉内の高温と研磨性材料から炉シェルを保護するために耐火物で裏打ちされています。耐火物裏打ちは、耐火物を破壊する過剰熱の放出に対する保護をさらに強化するために冷却されます。BFは、高炉可用性に必要な長寿命・安全操業、ほぼ連続的な炉操業と鋳造を可能にするため、複雑な耐火物システムを備えています。
高炉内条件は領域により大きく異なり、耐火物は多様な摩耗メカニズムにさらされます。詳細は表1に示します。高炉の幾何学的性質と、異なる段階で起こる製銑プロセスの性質により、異なる領域の適用条件は同一ではありません。高炉の異なる領域には多様な物理的・化学的摩耗メカニズムがあり、複雑です。例えば、機械的摩耗・摩耗は主に上部ストーブ領域で発生し、装荷材料降下と粉塵含有ガスが原因。高熱負荷は下部ストーブとベリー領域の主要因。ハース領域では、溶銑とスラグの水平・垂直流れと熱応力が組み合わさり、望ましくない象足形キャビテーションを形成することが多い。これらの領域の耐火物材料は、これらの摩耗メカニズムに対応し、それらによる損傷を防ぐ必要があります。したがって、BFストーブ(上部・中部・下部)、ベリー、ボッシュ、レースウェイ・ノズル領域、ハース、銑鉄ノッチ(タップホール)は、それぞれの適用条件に応じて異なる品質の耐火物を必要とします。
| 表1 高炉各領域の攻撃メカニズム | ||
|---|---|---|
| 領域 | 攻撃メカニズム | 結果的損傷 |
| 上部ストーブ | 摩耗 | 摩耗摩耗 |
| 中温度変動 | 剥離 | |
| 衝撃 | レンガ脱落 | |
| 中部ストーブ | 中〜高温度変動 | 剥離 |
| ガス侵食 | 摩耗 | |
| 酸化・アルカリ攻撃 | 劣化 | |
| 下部ストーブ | 高温度変動 | 激しい剥離 |
| ガスジェット侵食・摩耗 | 摩耗 | |
| 酸化・アルカリ攻撃 | 劣化 | |
| 熱疲労 | シェル損傷・亀裂 | |
| ベリー | 中温度変動 | 剥離 |
| 酸化・アルカリ攻撃 | 劣化 | |
| 摩耗、ガス侵食、高温 | 摩耗 | |
| ボッシュ | 高温 | 応力攻撃 |
| スラグ・アルカリ攻撃 | 劣化・摩耗 | |
| 中温度変動 | 剥離 | |
| 摩耗 | 摩耗 | |
| レースウェイ・ノズル領域 | 極高温 | 応力亀裂・摩耗 |
| 温度変動 | 剥離 | |
| 酸化(水・酸素) | 劣化 | |
| スラグ攻撃・侵食 | 摩耗 | |
| スカブからの損傷 | 冷却要素・ノズル損失 | |
| ハース | 酸化(水) | 摩耗 |
| 亜鉛・スラグ・アルカリ攻撃 | 劣化 | |
| 高温 | 応力蓄積・亀裂 | |
| 高温液体侵食 | ブレイクアウトリスク | |
| 銑鉄ノッチ(タップホール) | 激しい温度変動 | 剥離 |
| 侵食(スラグ・銑鉄) | タップホール摩耗 | |
| 亜鉛・アルカリ攻撃 | 劣化 | |
| ガス攻撃・酸化(水) | 摩耗・劣化 | |
摩耗メカニズムに応じた適切な耐火物組み合わせ選定は極めて重要です。不適切な耐火物選定は耐火物破損を招き、その後複雑な問題となります。高炉領域別必要耐火物タイプと耐火物裏打ちパターンの傾向を図1に示します。
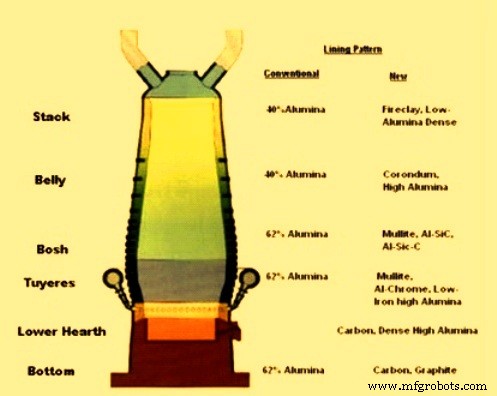
図1 高炉各領域の耐火物裏打ち
現在、BFのキャンペーン寿命は約15年以上が期待されています。さらに大容量BFへの傾向があり、これらは厳しい操業条件にさらされます。厳しい操業条件下で長寿命裏打ちを達成するには、高品質耐火物の良い組み合わせ、高効率冷却システム、炉操業の厳密管理(過度な壁作業なしで高生産性確保、BF内大規模「スリップ」最小化による耐火物裏打ちへの過早損傷防止)が必要です。
ボトムとハース下部は主に銑鉄、スラグ、アルカリによって腐食されることが知られています。これらの領域の耐火レンガは高荷重と高温にさらされます。したがって、高強度、低圧縮クリープ値、高RUL(荷重下耐火度)、高PCE(ピロメトリックコーン同等値)を持つ耐火裏打ちが必要です。一部BFではボトムと下部ハースに低鉄・致密42〜62%アルミナ、ムライト耐火レンガ、従来カーボンブロックなどを使用しますが、現在の傾向は超微細孔グラファイトブロックへの置き換えです。BFハース寿命は主に以下の要因に依存します。
- 操業要因:(1) 高生産性による高熱負荷、(2) 高流速による侵食増大、(3) 高石炭吹き込みによる透過性低下。これらはBFオペレーター制御外のため、唯一の解決策は強靭な耐火物裏打ち。
- 耐火物裏打ちシステム設計:耐火物裏打ち全体も熱応力を受け、設計不備時には支配的役割。裏打ちシステム/設計は、(1) 熱抵抗最適化、(2) 膨張逃げ確保、(3) 亀裂防止、(4) 組み込みバリア排除、を満たす必要あり。
- 耐火物特性:(1) 高熱伝導率、(2) アルカリ耐性、(3) 低透過性、(4) 低熱膨張、(5) 低弾性率。
微細多孔質カーボンレンガの最近の開発と半黒鉛・黒鉛ブロック品質向上により、鉄・スラグへの浸透抵抗と熱伝導率が向上。アルカリ凝縮と熱応力による約800℃等温線周辺の脆性層形成問題は、小ブロック化、最適膨張余裕等で対処。カーボン耐火物は耐火粘土またはムライトレンガで覆われ酸化防止。この「セラミックカップ」設計は重要で、カップ材料品質と厚さにより等温線が変化するため。
ストーブレンガは、上部からの装荷材料、高炉圧力による高速ヒューム・ダスト粒子、CO(一酸化炭素)環境下での高摩耗・侵食にさらされます。したがって、高強度、低透過性、高耐摩耗性、CO分解耐性を持つ耐火材料が要求されます。超耐火粘土レンガまたはAl₂O₃ 39〜42%の致密アルミナレンガがストーブ用途に必要な特性を付与できます。
ノズルとボッシュは温度変化、摩耗、アルカリ攻撃を受け、ベリーと下部シャフトは熱衝撃、摩耗、CO攻撃等を受けます。BFの重要領域(ノズル、ボッシュ、ベリー、下部ストーブ)では、炭素と62% Al₂O₃またはムライトレンガに代わり、炭化ケイ素(SiC)、SiC-Si₃N₄、コランダム耐火物が使用されています。これはSiCの高熱伝導率とスターブクーラーの組み合わせを活用します。しかしタップホールとノズル周辺の水漏れ問題により、多くの高炉は高アルミナまたはアルミナ-クロムコランダム耐火物で裏打ちされています。現在とBF耐火物の傾向を表2に示します。
| 表2 高炉耐火物 | ||
|---|---|---|
| 領域 | 現状 | 傾向 |
| ストーブ | 39〜42% Al₂O₃ | 超耐火粘土 |
| ベリー | 39〜42% Al₂O₃ | コランダム、SiC-Si₃N₄ |
| ボッシュ | 62% Al₂O₃、ムライト | SiC-Si₃N₄ |
| ノズル | 62% Al₂O₃、ムライト | SiC自結合、アルミナ-クロム(コランダム) |
| 下部ハース | 42〜62% Al₂O₃、ムライト、従来カーボンブロック | 超微細孔カーボン/グラファイトブロック |
| タップホール | 耐火粘土タール結合、高アルミナ/SiCタール結合 | 耐火粘土タール結合、高アルミナ/SiCタール結合 |
| メイントラフ | ピッチ/水結合粘土/グロッグ/タール結合ラミング材、キャスタブル | 超低セメントキャスタブル(ULCC)、SiC/アルミナ混合、ガンニング補修技術 |
| チルティングスポウト | 高アルミナ/SiCラミング材/低セメントキャスタブル | 高アルミナ/SiC/カーボン/ULCC |
BF耐火物の種類
高炉裏打ちに使用される様々な耐火物タイプを以下に説明します。
- 焼成カーボンブロック:微細多孔質カーボンブロック、半黒鉛化カーボンブロック、微細多孔質カーボンシリコンブロックは、高温電気焼成無煙炭、合成黒鉛、炭化ケイ素を主原料とする。高熱伝導率、低透過性、優れた銑鉄・アルカリ耐性を持つ。半黒鉛化カーボンブロックは下部ボトム裏打ちに使用。微細多孔質カーボンブロックは強化製銑高炉の上部ボトムと下部ハース裏打ちに使用。微細多孔質カーボンシリコンブロックはハース、タップホール、スラグホール敷設に使用。
- 小型焼成カーボンレンガ:成形微細多孔質カーボンレンガ、カーボン炭化ケイ素レンガは、高温電気焼成無煙炭、合成黒鉛、炭化ケイ素を主原料、石炭由来油またはフェノールフォルムアルデヒド樹脂をバインダー、超微粉末添加剤として、熱間プレス成形、高温焼成、仕上げ研削で製造。成形微細多孔質カーボン炭化ケイ素レンガは、高炉ノズル、スラグホール、タップホール、ハース、スラグ形成帯レンガ積みに使用可能。
- セラミックカップレンガ:可塑相結合複合コランダムレンガ。高品質ムライトと高純度溶融コランダムを原料に指定バインダー添加、高圧成形、高温焼結。高荷重軟化温度(RUL)、緻密構造、低気孔率、高耐食性が特徴。大型高炉ボトム、セラミックカップボトム裏打ち、ノズル・タップホール・スラグホール複合レンガに使用。
- コランダムレンガ:褐色溶融コランダムと炭化ケイ素を出発原料、特殊添加剤配合、成形プレス・焼結・精密加工。優れたアルカリ耐性とスラグ耐食性、ボトム、ハースセラミックカップ、ノズル、タップホール、スラグホール裏打ちに適する。
- SiC-Si₃N₄レンガ:様々な結合系とSiC含有量のSiCレンガが多数存在。一般に直接結合SiCはアルカリと亜鉛に高耐性。高熱伝導率、優れた耐食性、非常に良好な熱衝撃特性、耐食性とCO攻撃耐性。一般に窒化物結合SiCはBFベリー等用途で使用。
- 微細多孔質アルミナカーボンレンガ:特級ボーキサイトクリンカー、コランダム、黒鉛、中アルミナを主原料、複数種超微粉末添加剤配合、特殊製法採用。微細気孔、優れたアルカリ耐性、高熱伝導率が特徴。BFボッシュ、ストーブ、冷却壁裏打ちに使用。
- 50%アルミナ級レンガ:通常このクラス耐火物はアップグレード超耐火レンガ。一般的にボーキサイト、フリント粘土/シャモット、可塑粘土混合。50%アルミナレンガは通常低気孔率、1600℃再加熱で膨張、良好な熱サイクル耐性。より高純度材料含有レンガは優れた荷重支持特性とアルカリ攻撃耐性を示す。
- 60%アルミナ級レンガ:このクラスレンガは多様材料で構成。最も一般的で高評価の中アルミナレンガはシリマナイトグループ鉱物(通常少量焼成アルミナと可塑粘土と組合せ)で構成。その他60%アルミナ品質は合成シャモット、ボーキサイト、焼成アルミナ、可塑粘土混合。高ムライト生成により、このクラスレンガ(特にシリマナイト含有耐火物)は優れたクリープ耐性示す。シリマナイトレンガはリン酸/化学結合・硬化で熱衝撃耐性向上手段として用いられること多い。
- 70%アルミナ級レンガ:一次原料ボーキサイトまたは高アルミナシャモットに耐火粘土添加基準。約1400℃焼成で焼成時過度膨張防止(ケイ酸成分とボーキサイト反応でムライト形成)。70%アルミナレンガは使用中高膨張値示し、継手寸法縮小。
- 80%アルミナ級レンガ:ボーキサイト基準、焼成アルミナと粘土材料添加。1420〜1480℃焼成でレンガ寸法安定維持。焼成品は約20%気孔率、良好強度、熱サイクル耐性。リン酸/化学結合(硬化済・焼成済両方)と関連、耐摩耗性向上と気孔率低減手段として。
- 耐火粘土レンガ:通常2種以上粘土ブレンドで構成。フリントとカオリン粘土で耐火度付与、焼成粘土(シャモット)で乾燥・焼成収縮制御、可塑粘土で成形・結合強度確保。耐火粘土レンガは通常、(1) 超耐火レンガ(PCE>33)典型Al₂O₃ 40〜45%、良好耐火度・熱衝撃耐性・高温体積安定性、(2) 高耐火レンガ(PCE 31½〜33)超耐火相当だが典型的に低品質フリント粘土/シャモット、可塑粘土製造(典型Al₂O₃ 40〜45%)、中耐火レンガ代替として熱サイクル潜在問題箇所で常用、(3) 中耐火レンガ(PCE 29〜31)(典型Al₂O₃ 38〜42%)比較的緩和用途、熱衝撃耐性は超・高耐火より低い、(4) 低耐火レンガ(PCE 15〜29)(典型Al₂O₃ 35〜38%)裏打ちバッキング等中温度領域用途、(5) 半シリカ耐火レンガ:典型Al₂O₃ 18〜25%、シリカ値72〜80%、比較的高温で優れた荷重支持強度と体積安定性、に分類。
- タップホール材:タップホール材に必要な主特性は良好粘度と焼結特性、耐食性・耐食性兼備。
製造プロセス