



高炉銑鉄生産における効率的溶銑管理
高炉銑鉄製造における溶銑取扱い
溶銑(HM)は、高炉(BF)内で降下鉱石負荷が上昇還元ガスにより還元され生成される。液体性状で高炉炉底に集積。炉底から一定間隔でタップホールより溶銑放出。大型高炉では典型的に溶銑タッピングレート7トン/分、液体タッピング速度5m/秒、タップホール径70mm、長さ3.5mで遭遇。溶銑タッピングレートはタップホール状態と長さに強く影響。一般にタップ溶銑温度は1420〜1480℃範囲で変動。
タップ溶銑は以下3段階で取扱われる。
- 鋳造室内での溶銑取扱い(タップホールから溶銑レードルまで)
- 溶銑レードルとその輸送
- 銑鉄鋳造機(PCM)での銑鉄(PI)生産、または製鋼工場での製鋼用溶銑処理
溶銑取扱いの歴史的発展
17世紀、製鉄炉から生産された液体鉄(通常1鋳約450kg)は単一溝へ流すか砂型へレードル注湯し、鍋・フライパン・ストーブプレート等家庭用品製造。高炉生産が設計改良で増大するにつれ、液体製品(鉄・スラグ)除去が課題に。木炭高炉生産は1日1トンから25トンへ増加。この高トン数を、タップホール前単一溝で1日2回鋳造処理不可に。鋳造室には鉄鋳造エリア。鉄除去は、炉前から鋳造室砂床へ下向き傾斜する大型溝「トロフ」で構成。これが2ランナー系へ分岐。各系のメインランナーは鋳造室長手方向に平行。このランナーは下り勾配で、定期的にダム設置。各ダム手前直角に小ランナー「ソウ」を砂に形成。このソウから多数の空洞「ピッグ」派生。子豚が母豚乳飲む列に見えることから命名。鋳造室床湿砂にD字木型押し付け、複数平行列ソウ・ピッグ形成。鋳造時、各ソウ・ピッグに液体鉄充填ごと、メインランナー上砂ダムをバーで破壊、溶融金属が下り次のソウ・ピッグベッドへ。2完結システムで高炉鋳造頻度向上。片側充填中、他側でピッグ除去・ベッド再形成。
1880年代鉄鋳造プロセスは前作業から大きく変わらず、ピッグベッド大型化。1909年スラグスカマー設置、トロフ流下鉄から浮上スラグ除去。1896年、EA・ウーリング発明PCM設置で鋳造室ピッグベッド完全廃止。次に開放上部耐火レンガ張りレードル導入。これらは約10〜100トン溶銑搬送、炉と鋳造室を地上高くしレードルを鋳造室床下配置可能に。ピッグベッド廃止もトロフ・ランナー残存、レードルへスパウト追加。1915年初魚雷型レードル使用。鉄道搭載レードル90トン搭載、1925年150トンへ増強。
鋳造室内溶銑取扱い
メイン・トロフ、鉄ランナー、スラグ・ランナー、チルティング・ランナー等が鋳造室床で使用され、高炉タップ溶銑を溶銑レードルへ移送。ランナーシステム主任務:タップホール流出流れ運動エネルギー分散、スラグと溶銑分離、液体溶銑を輸送容器へ分配。
タップホール開孔後、液体鉄・スラグが深い溝「溶銑トロフ」へ流下。耐火物ブロック「スキマー」をトロフ横断・挿入設置。スキマー下部に小開口部。溶銑がこのスキマー開口部通過、「鉄ダム」越え、「鉄ランナー」下る。スラグは鉄より軽く鉄上部浮遊、トロフ流下、スキマー衝突、スラグ・ランナーへ分流。溶銑が耐火裏打ちレードルへ流入。チルティング・ランナー(着脱式プレキャストランナー組立、ロッキング・ランナーとも呼ばれる)は、一般に第1レードル充填後、第2レードルへ溶銑方向切替に使用、従来固定ランナー代替。チルティング・ランナーは屋外製造、仮留め具固定で接合・取外し容易、メンテナンス作業対応。
トロフ・ランナー深さは、耐火裏打ち考慮し最大可能流量収容十分大であること。
鋳造室ランナー・メンテナンス作業遅延回避のため、通常非排水ランナー慣行採用。タップホールからスキマー板間で一定レベル溶湯プール連続維持、2鋳造間隔間で。
ランナーシステム通常完全覆蓋、鋳造室集塵システム接続。フロント長(約6m)メイン・トロフのみ開放、粉塵は上部煙突で完全吸引。
操業条件考慮し各トロフへ適切耐火物適用。比較的高生産係数や高鉄温度等厳しい操業条件下でも安定溶銑移送と十分耐久性維持のため、高炉操業に適した最適ランナー材料使用。溶銑トロフ・ランナー材料一般要件:(i)施工容易(適切流動性・硬化時間)、(ii)耐食性(スラグ・FeO攻撃耐性)、(iii)耐摩耗性、(iv)耐酸化性、(v)熱剥離抵抗性。一般にメイン・トロフではスラグライン(空気/スラグ界面)とメタルライン(スラグ/金属界面)で局所摩耗損傷観察。
長寿命化のため通常用いられる材料:(i)スラグラインに高炭化ケイ素含有耐火物(スラグ攻撃優秀耐性)、(ii)メタルラインに低炭化ケイ素含有スピネル材料(FeO攻撃優秀耐性)。高炉トロフ修理はウェットガンニング実施。ガンニング修理でトロフ耐久性延長、メンテナンススケジュール最適化可能。ガンニング材は一般に、少水で十分緻密裏打ち形成、トロフ残留溶銑排出直後のホットガンニング適応性特徴。
溶銑レードル
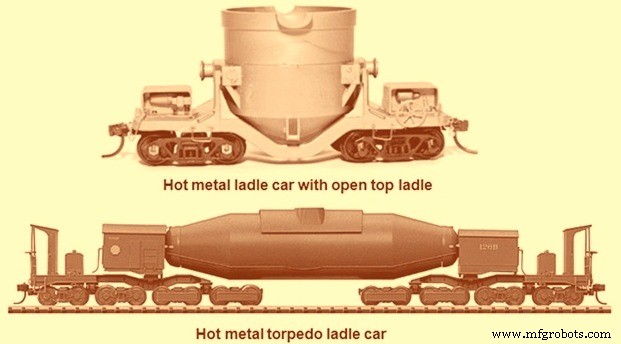
溶銑レードルは溶銑注入・輸送用容器。2タイプ:(i)開放上部レードル、(ii)魚雷型レードル。
溶銑レードルは耐火レンガ裏打ちで内容物液体保持、外部鋼殻保護。溶銑の揮発性・浸食性から、溶銑レードル耐火裏打ち監視は重要保守機能。破損時の影響は安全・コスト面で甚大。
開放上部レードルは皿状底部。開放上部溶銑レードル仕様重要パラメータ:
- レードル容量(トン)
- 取扱い溶銑重量
- レードル許容最大重量
- レードル制限高さ
- レードル制限直径
- トラニオン中心線〜ライニングフランジ上面
- トラニオン中心線〜底部下面
- レードル上部内径最大
- レードルフック厚さ
- トラニオン直径
- トラニオン中心線間距離〜レードルフック
溶銑レードル通常容量:50m³、100m³、140m³。開放上部レードルはチルティング・ウィンチまたは天井クレーンで傾斜排湯。
開放上部レードルは溶銑レードルカー搭載、通常鉄道輸送で高炉からPCM・製鋼工場へ移送。溶銑レードルカー通常構成:(i)軸受フレーム、(ii)鉄道台車、(iii)レードル、(iv)自動連結器。同様に魚雷型レードルも鉄道台車搭載、自動連結器装備。
開放上部溶銑レードルカーは牽引鉄道装置で鉄道走行、最大5レードルカー編成列車。魚雷型レードルカー通常単独牽引、時々2両編成。2タイプレードルカーを図1示す。
レードルゾーン裏打ちには、耐火度・耐熱衝撃性・体積安定性示すレンガ使用。溶銑レードル裏打ちに幅広い耐火レンガ使用。耐火レンガ(アルミナ37%)、高アルミナレンガ(アルミナ66〜86%)、アルミナ炭化ケイ素レンガ等。アルミナ炭化ケイ素レンガ使用時、炭化ケイ素熱伝導率他耐火物より高いため、保温用断熱レンガ層必要。魚雷型レードル裏打ち通常ゾナルコンセプト、スラグライン耐火物、インパクトパッド耐火物、ルーフ耐火物を各エリアパラメータ適合選定。溶銑レードル裏打ちは永久裏打ちと摩耗裏打ちで構成。
キャスタブルはスパウト、床周り、補修材として使用。化学結合耐火キャスタブルは常温〜高温で強度・密度・体積安定性併せ持つ。モノリシック裏打ち材にはモルタル、ガンニング材、ジョイント材。
銑鉄鋳造機(PCM)
高炉生産溶銑、製鋼工場や鋳造所で直接使用されない場合、PCMで銑鉄(PI)鋳造。溶銑をPCMで小片固化。PCM生産PIサイズ一般10〜45kg/個。溶銑を小ポケット有する金型へ注湯、空冷後水冷で固化し小型PI片生産。
PCMは開放上部レードル用または魚雷型レードル用設計。開放上部溶銑レードル通常チルティング・ウィンチ傾斜。魚雷型レードル場合、レードルカー自体にレードル傾斜装置装備。
溶銑レードルから引き出された溶銑、PCM金属移送ローレルへ注湯、PI鋳造。金属移送ローレルは架台ケーシング、耐火裏打ち。受入点から吐出点へ溶銑円滑流下のためローレル耐火物に連続勾配維持。ローレルケーシングは注湯側プラットフォームへアンカー固定。
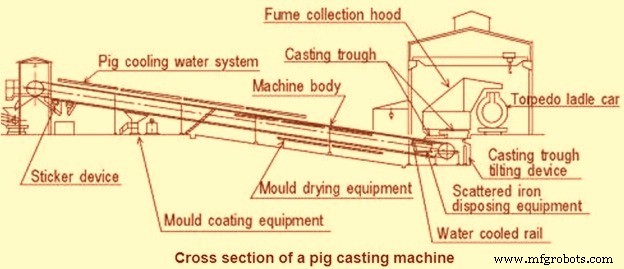
通常鋳造システム2種:(i)コンベアベルト/ストランド型PCM、(ii)ホイール型PCM。ストランド型PCMが溶銑銑鉄鋳造最普及機、ここではこれ説明。
PCM本体は4主要部品構成:(i)機械ヘッド、(ii)機械テール、(iii)ローラー・リンクチェーン、(iv)スティッカー処理装置。機械ヘッドに駆動系:可変速制御モータ、ギア減速機、スプロケットセット。機械テールにテールスプロケット軸テイクアップ装置、リンクチェーン適正テンション付与。
PCMストランドはピッグ金型搬送エンドレスチェーン。ストランド傾斜配置。傾斜度は溶銑受入必要高さと鋳造銑鉄フラットカー排出高さで決定。溶銑をPCM金属移送ローレルへ注湯、移動金型へ吐出鋳造。溶銑注湯レートとPCMストランド溶銑引取レート、レードル傾斜レートとPCMコンベアチェーン速度調整で均衡。
PCMにLH(左)・RH(右)チェーンリンクセット。チェーンリンク全加工。スチール鋳造リンク、中空シャフトとブッシングで連結、リンク上走行可能。レプリカブッシング圧入リンク、グリブ止めでブッシング・リンク間回転防止。LH・RHチェーンリンク中空シャフト上組立。チェーンボア穴に硬化ブッシング、中空シャフト貫通。硬化ブッシングに矩形フランジ、チェーンリンク機械加工ハウジング嵌合。この配列でスプロケット歯とチェーンリンク正しい相対運動維持、スプロケット歯摩耗最小化。
中空シャフトにスプリットピン、チェーンリンク脱落防止。チェーンリンク、PCM技術構造固定ローラー上走行。ローラー間隔でチェーンリンク常時ローラー支持。上り軌道でローラーがチェーン・溶銑充填金型荷重支持、下り軌道で金型逆さま、チェーン反対側底部ローラー支持。ローラーにカラー、チェーン脱線防止。ローラーはブラケット取付。ブラケットベースプレート穴でローラー組立アンカー固定、PCM上り・下り軌道へ。ローラーベアリングキャップにシール、湿気・大気塵侵入防止。ベアリングキャップ外側に保護ガード、二次保護。
金型をLH・RHリンクへアンカー固定。金型装着チェーンがトレイン形成。チェーンリンク、吐出側・注湯側スプロケット組立通過。モータギアユニット駆動吐出側スプロケット組立、注湯側スプロケット組立はベアリング上自由回転。PCM駆動はギアードカップリングで駆動スプロケット組立連結。PCM駆動構成:(i)ACケージ誘導モータ、(ii)モータ・ギアボックス間ピン・ブッシュカップリング、(iii)ヘリカルギアボックス減速、(iv)ギアボックス出力軸・駆動スプロケット組立軸間ギアードカップリング。注湯側スプロケット組立フロート構造、チェーンリンク伸長補償、外的理由ジャム克服。
注湯側個別スプロケット組立に自己調整テンショニング装置。テンショニング装置構成:(i)スライドレール装着製作ベースフレーム、(ii)ガイドシート付ベアリングハウジング(ベースフレームスライドレール合致)とクリビス(テンションロッドピン接続)、(iii)テンションロッド(一端ベアリングハウジングピン接続、他端ネジ切りスプリングテンション調整)、(iv)圧縮スプリング、(v)テンションロッドネジ適合ナット。
ストランド上り軌道、金属移送ローレルからPI金型へ溶銑吐出位置下にスピレッジシュート設置。金属流量とPCM溶銑引取レート不整合でこぼれた溶銑、スピレッジシュート落下。
吐出側スプロケット組立にPIノッキング装置、鋳造PI鉄金型から迅速排出。PIノッキング装置はカム・フォロワー機構、鋳造PIへノッカー自由落下。主構成:吐出側スプロケット組立駆動軸装着カムディスク。カムプロファイル、スプロケット歯合致でノッカー正確位置決め、打撃点100%再現性。カムがレバー機構作動。軸上移動ローラーをレバー端部設けカム接触。カム他端をノッキング装置軸接続。ノッカーアーム一端ノッキング装置軸固定、他端ノッカーディスク。ノッカーアームにスプリング、許容限界超衝撃吸収。
吐出側スプロケット組立前方に技術構造吊下げチェーン式PIインパクト装置配置。目的:金型排出PI片衝撃吸収。吐出側排出/離脱PI片、インパクトチェーンへ運動エネルギー放出、排出シュート落下。吐出側スプロケット下に排出シュート配置、PI片フラットワゴンへ移送。排出シュートPI受入端に砂クッション、落下PI片衝撃吸収。排出シュート角度垂直約45度、PI片容易移送/スライド可能。排出シュート床レール断面、長寿命・PI片最小摩擦力。排出シュートPCM技術構造アンカー固定。
PCMはPIフラットワゴンへアンロード、ウィンチでPIエリア移動、PI貯蔵・出荷。
PCMストランド戻り軌道下にグリズリー設置、スティッカー地面落下防止。第1終了点ライムスプラッシングユニット前、第2テールエンド付近地上約1m上。第1終了点にシュート、地上レベルスティッカー回収。グリズリーPCM技術構造アンカー、走行金型とグリズリー間十分クリアランス、スティッカー挟み込み防止。
上り軌道PI金型下にウォータースロット、冷却水余剰回収。スロット復水配管接続、通常地下復水溝経由循環水タンク排水。
PCM鋳造用金属金型。金型に鋳片3〜4分割用キャビティ。鋳造キャンペーン中最適伝熱維持のため金型可変断面厚設計。金型両端対向にサポートブラケット2個、LH・RHチェーンアンカー固定。サポートブラケット傾斜保持、PCMストランド傾斜合致、金型表面水平維持。PCMチェーンアンカー金型がトレイン形成。溶銑注湯時金属飛散防止のため金型相互インターロック必須。金型ツインインターロック設計。溶銑金型注湯時、前後金型一致面間飛散可能。防止のため金型背面逆テーパー底面プリズム形状、金型前面ライジングノーズ形状。後続金型前面が先行金型逆テーパー底面嵌合、完全インターロック。金型充填時、アンカーブラケット箇所両側から漏れ可能。防止のため金型にリブ、両側曲率。先行・後続金型リブ相互インターロック。オーバーフローノッチ金型背面設置。ノッチで充填レベル制限、超過溶銑下流金型へカスケード。
金型はPCM操業消耗品。金型寿命は鋳造キャンペーン中充填一貫性・均一性依存。キャンペーン中全中空/ポケット/キャビティ溶銑充填されず、空ポケット金型上り軌道水冷段階で水侵入、熱衝撃生じ金型割れ原因に。
PI金型付着防止のため金型ライム粉末コーティング。ライムコーティング: 帰り通路中金型内部へライムミルク噴霧。ライム粉末分類機で消石灰化後ライムミルク調製タンク投入。ライム消石: 分類機実施。分類機目的: ライム粉末からグリット連続除去、消石灰調製、ライムミルク調製ユニット移送準備。ライムミルク調製ユニット: インペラ装着鋼タンク、モータギアボックス駆動。連続機械攪拌で均一ライムミルク懸濁液、ライムミルクスプラッシャーユニットへ圧送。タンクにリターンライムミルク受入ポートも装備。スラリーポンプでライムミルク調製タンクからスプラッシングタンクへ移送。スラリーポンプ能力: 金型コーティング必要スラリー量約3倍循環選定。余剰量ライムミルク調製ユニット戻り。ライムミルク調製ユニットとスプラッシングユニット間連続循環で、両ユニット均一懸濁液維持、いかなる場所でも沈殿防止。
ライムミルクスプラッシャーユニット: パドルインペラ連続回転によるライムミルクすくい上げ原理。2ディスク軸装着、ライムミルクスプラッシャー製作ボディ内収納。ディスク周縁にスクープ装備。ディスク速度調整、金型キャビティへライム付着十分スプラッシング速度達成。スプラッシングユニット位置選定: 戻り金型がライム即付着十分温度保持、金型注湯側到達時水分保持なし。一部PCM設計では金型乾燥設備装備、ライムミルク乾燥。グランドシール、スプラッシャーボディ出口箇所ライムミルク漏れ防止。パドル軸アンチフリクションベアリング支持、ブッシュ・ピンカップリング経由モータギアボックス連結。清掃・メンテナンス用マンホール、スプラッシャータンク下部装備。スプラッシャーボディにライムミルク入口・リターンライン出口ポート。ライムミルク調製ユニット・スプラッシャーユニット間リングメイン用配管・管継手。スプラッシャーユニット天面グレーティング、スティッカータンク落下防止。
溶銑固化2段階: 第1段階自然空冷、第2段階直接水淬火。空冷時間選定: 鋳造溶銑表面が塑性状態到達、水噴霧淬火開始時爆発なし条件。水冷システム効率はPCM排出PI片温度支配重要因子。従来型水噴霧ノズル: 避けられぬ粉塵/炭素/ライム粒子冷却水混入でノズル詰まり欠点。水噴霧システム設計: 従来噴霧システム問題克服仕様。通常ウォーターランナー天面フルート穴通じ水噴霧。特殊設計ローターで水流量調整、自洗機能内蔵。冷却水配管圧力降下回避のため2〜3回路水噴霧。水配管PCM技術構造吊下げ。スピレッジシュート洪水用大型ノズル。排出側フラットワゴン上排出PI冷却用大型噴霧ノズルも装備。
ライムミルク調製ユニットに通常パイプライン接続、ライムミルク調製用水。注湯側プラットフォーム付近ウォーターディストリビューター。ディストリビューター入口: PCM循環ポンプ(地下復水タンク付近/上部ポンプハウス設置)から水受入。ディストリビューター2主出口: 第1金型/PI水冷、第2ワゴン噴霧。高炉中央給水からライムミルク調製ユニット・メンテナンス水栓へ直接配管望ましい。
PCMは技術構造支持。操作・メンテナンス便宜のため以下技術プラットフォーム・歩道・梯子/階段・資材搬送設備装備。
- 手すり付き注湯側プラットフォーム。溶銑飛散可能性考慮、プラットフォーム床耐火仕上げ望ましい。
- 手すり付き吐出側プラットフォーム。吐出側スプロケット組立、ストランド駆動、PIインパクター、ワゴン噴霧ユニット、排出シュート搭載。
- PCMストランド両側手すり付き歩道(ツインストランドPCM場合共通中央歩道)。
- 下部歩道・吐出側プラットフォーム到達用手すり付き階段/梯子。
異能力銑鉄鋳造機典型仕様を表1示す。
| 表1 銑鉄鋳造機典型仕様 | |||||
|---|---|---|---|---|---|
| 最大能力 (t/h) |
機長 (m) |
リンクピッチ (mm) |
金型ピッチ (mm) |
速度 (m/min) |
傾斜 (deg) |
| 100 | 30〜40 | 300〜400 | 300〜360 | 5〜15 | 5〜15 |
| 150 | 40〜50 | 400〜450 | |||
| 200 | 50〜60 | 450〜600 | |||
| 250 | 60〜70 | 600〜720 | |||
| 300 | 70以上 | 600〜720 | |||
製造プロセス