



高炉ストックハウス:銑鉄生産のための原料管理
高炉(BF)で銑鉄(HM)を生産するには、(i) 焼結鉱、ペレット、調質塊鉱(サイズド鉄鉱石)などの鉄系原料、(ii) 高炉用コークス、ナットコークス、粉末石炭などの燃料・還元剤、(iii) 石灰石、ドロマイト、珪石などの溶剤、(iv) マンガン鉱、チタン鉄鉱などの雑材(添加剤)が必要です。これらのうち粉末石炭はノズルレベルから高炉に吹き込まれますが、それ以外はすべて炉頂から装入され、ストックハウスを通じて処理されます。
高炉装入システムの構成
高炉装入システムは、ストックハウスシステムと炉頂装入設備の2つの主要エリアで構成されます。このシステムの目的は、原料を正確かつ一貫して、予測可能で制御された方法で炉内に配置することです。ストックハウスでは原料の計量とバッチングを行い、炉頂装入設備へ送り出します。炉頂装入設備は、原料を炉頂まで搬送し、炉内へ分配する役割を果たします。ストックハウスの目的は、コークス、鉄系原料、溶剤、添加剤を正しい量でできるだけ迅速に炉へ供給し、高炉を最高の運転性能で維持することです。
ストックハウスの役割と歴史的変遷
ストックハウスは、個々の原料タイプを貯蔵し、高炉炉頂へ送るために所定の順序で計量するエリアです。1900年代初頭の典型的な高炉ストックハウスは、地中深く掘ったピット構造で、貨車がその上を通って原料を貯蔵ビンへ投入していました。ストックハウスは通常、コークスビン、鉄系原料ビン、溶剤・添加剤ビンの3つのセクションに分かれ、各材料タイプは炉中心線を挟んで左右対称に配置されていました。1920年代から1950年代にかけて、ストックハウスは地上と地下の両方にまたがる構造へと拡大し、より多くの材料ビンタイプと大量貯蔵に対応できるようになりました。
計量・搬送方式の進化
1900年代初頭から1980年代までは、原料ビンの下を移動する移動式スケールカーで原料を計量し、スキップカーへ供給していました。オペレーターが手動でビンの扉を開け、必要量を計量し、次のビンへ移動する作業を繰り返していました。1980年代に生産要求が高まるにつれ、既存のスケールカー式ストックハウスは材料採取時間を短縮するために改良されました。ビンゲート操作が機械化され、多くの場合スケールカーがコンピュータシステムと連携し、重量による材料管理が可能になり、制御精度が向上し、肉体労働が大幅に削減されました。スケールカーとスキップカーの間にホルダーホッパービンを追加することで、スケールカーオペレーターはスキップカーの動きを遅らせることなく、異なる材料を採取する時間を確保できるようになりました。
自動化ストックハウスの2つのタイプ
タイプ1:フィーダー・コンベアベルトシステム
原料ビンの下のスケールカーをフィーダーとコンベアベルトシステムに置き換えたタイプです。原料タイプごと(コークス、鉄系原料、溶剤・添加剤など)に独立したコンベアが設けられ、その上に貯蔵ビン列が配置され、振動フィーダーでビンからコンベアへ原料を排出します。コークスと鉄系原料の場合、各コンベアの排出口に振動スクリーンを設置し、材料をふるい分けて計量ホッパーへ供給します。このシステムもスキップカーの手前で計量ホッパーへ供給し続けます。スキップ給料式高炉の自動化ストックハウスの典型的な配置を図1に示します。
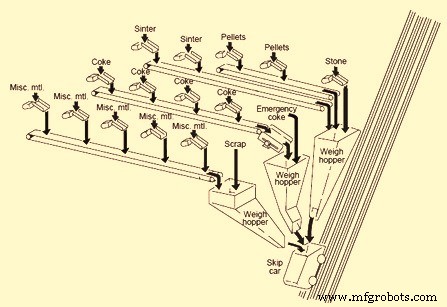
図1 スキップカー式自動化ストックハウスの典型的配置
タイプ2:地上構造の大型貯蔵ビン
地上に完全に建設された大型の貯蔵ビン構造で、高炉から離れた場所に設置されます。これは、スキップカーの代わりにベルトコンベアで原料を炉頂まで搬送する高炉で採用されます。貯蔵ビンへの充填は通常コンベアベルトシステムで行います。原料は振動フィーダーとベルトコンベアで貯蔵ビンから引き出され、計量ホッパーへ送られます。計量ホッパーは集荷コンベアを通じてメインコンベアへ材料を排出します。計量ホッパーはプログラムに従い、正しい順序で原料を計量し、メインコンベアベルト経由で炉頂へ送り出します。
自動化の効果と複雑性
ストックハウスの自動化により、生産能力が大幅に向上し、運転効率が改善され、オペレーターと設備による運転ばらつきが排除されました。しかし、現代の自動化ストックハウスは実際にはかなり複雑です。ストックハウス自体がコンベアで供給され、それらがトリッピングコンベアへ排出して各ビンへ材料を分配します。ストックハウス内のコンベアと設備のレイアウトは多様な配置が可能です。
品質管理とプロセス制御
コークスと鉄系原料は通常スクリーニングされ、別のコンベアで微粉分が除去されます。材料はサンプリング、分析され、コンピュータで追跡管理されるため、オペレーターは炉投入原料の化学的変動を精密に制御できます。コークス水分を監視し、計量補正を行うことで、装入時の所望乾燥重量を確保します。炭素系材料と鉄系原料の双方を監視することで、高炉の熱的状態をより良く制御し、総合燃料比の低減に貢献します。ストックハウス内の典型的な簡略化された設備配置を図2に、概略フロー図を図3に示します。
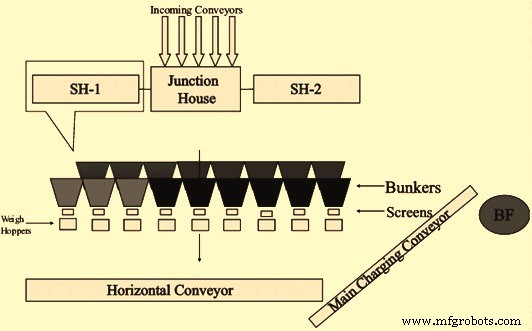
図2 ストックハウス内の典型的な簡略化された設備配置
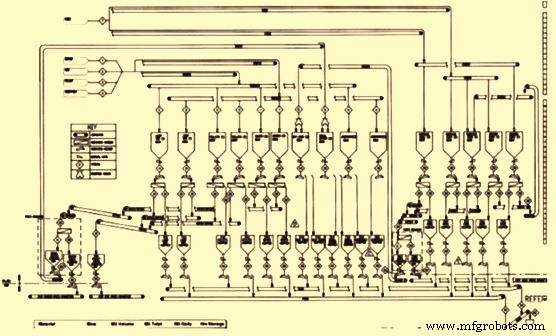
図3 ストックハウスの概略フロー図
ストックハウスの機能と典型的設備
ストックハウスと高炉炉頂装入設備システムは、現代高炉で所望の装入分布を達成するための鍵となる設備です。ストックハウスの役割は、コークスと鉄系原料の多粒度サイジング(スクリーニング済みまたは未スクリーニングの下部粒度を含む)およびこれら材料の異なる粒度の柔軟な配分を可能にすることです。これは、炉頂装入システムの効率的な適用の基礎であり、今日の高度な高炉運転の前提条件です。
主な機能
- 各貯蔵・生産ユニットから原料を受け入れる(主にコンベア経由)
- 十分な期間の貯蔵を提供する
- 所望の順序と必要なレートで原料を排出し、高炉の要求を満たす
- スクリーニング等で調製し、所望の量と層でコンベア上に配置し、ストックハウスから炉頂装入設備へ搬送する設備(スキップまたはコンベア)へ引き渡す
計量された原料は、装入プログラムに従ってバッチモードで集められ、スキップカーまたはコンベアベルトで炉頂へ送られます。高炉の規模、生産性要件、利用可能な敷地計画によって、スキップカー式かコンベアベルト式のどちらで原料を炉頂へ送るかが決まります。原料は装入プログラムで制御される炉頂装入設備によって炉内へ投入されます。
高炉ストックハウスは、高炉の効率的運転において極めて重要な役割を果たします。高炉での所望レベルの銑鉄生産は、原料の品質、一貫性、量、および供給順序に大きく依存するためです。
原料受入と処理
装入原料はジャンクションハウスを通じてストックハウスへ搬入されます。BFコークスは通常、必要な幅と能力を持つ2本のコンベア(1本はスタンバイ)で搬送されます。同様に鉄系原料も通常2本のコンベア(1本スタンバイ)で、溶剤と添加剤は一般的にリザーブコンベア1本で搬送されます。ストックハウスには通常、各装入原料ごとに必要な総容量を持つ複数の貯蔵ビンがあります。
コークスと鉄系原料は、必要な能力を持つスクリーンで微粉分を除去するためにスクリーニングされます。通常振動スクリーンが使用されます。溶剤と添加剤の場合は通常振動スクリーンはなく、ビンからの排出とコンベアへの投入のためのフィーダーのみがあります。一部の高炉ではコークスと鉄系原料に二重スクリーニング設備を設けています。コークススクリーニングには一般的にパンチングプレート篩を、鉄系原料にはグレート型篩を使用します。
スクリーニング済み材料は水平コンベアを経て、炉頂搬送用の傾斜コンベアへ供給されます。各材料は所定の炉装入プログラムに従って、2台のホッパースケールから同時に供給されます。炉頂搬送用コンベアまたはスキップは必要な能力を持ち、連続運転します。コンベアの場合、プログラムに従って一定間隔で、一定の順序で材料が別々のバッチとしてコンベア上に配置されます。バッチング、計量、炉頂への原料供給には通常自動システムが採用されます。ストックハウス内のすべての設備は、制御哲学とタイミングサイクログラムを含む計算に基づいてサイジングされます。
環境対策
ストックハウスには、公害防止基準に従って粉塵を制御するための必要な公害防止設備がすべて装備されています。排気は通常、必要な能力を持つ集塵プラントへ導かれ、浄化後に環境へ放出されます。集塵プラントには通常電気集塵機が装備されています。排気中の粉塵濃度は通常0.1 g/㎥以下に低減されます。回収された粉塵は一般的に造粒プラントでペレット化し、焼結工場で利用されます。
大型高炉向けストックハウス計画の設計考慮事項
ストックハウス設備のサイジングに必要な手順は以下の通りです。
- 高炉の有効容積と生産性に基づき、銑鉄生産能力(トン/日)を決定する
- 高炉へ装入する原料の品質と種類(調質塊鉱、焼結鉱、ペレット、コークス、ナットコークス、石灰石、ドロマイト、マンガン鉱、チタン鉄鉱など)を決定する。大型高炉では通常2サイズの焼結鉱(標準10-30mm、小型5-10mm)と2サイズのコークス(中心装入用50-75mm、周辺装入用25-50mm)を使用する。周辺装入用コークスをベルトコンベアで先に送り、続いて中心装入用コークスを送る。ベルレストップ装置が炉壁から中心へ移動し、周辺装入用コークスを炉壁側へ、中心装入用コークスを炉中心へ分配する。調質塊鉱は通常10-30mm、ペレットは8-16mm、ナットコークスは8-25mm、石灰石・ドロマイト・珪石は6-30mmの範囲
- 鉄系原料装入の柔軟性を持たせるため、焼結鉱:塊鉱:ペレットの典型的比率70:15:15で3種類すべてを計算に含める。鉄系原料の品質と期待される単位消費量を考慮して計算する
- 総燃料比(kg/tHM)の値を考慮する。3種類の燃料を使用するため、以下3つの選択肢を検討する。(i) 粉末石炭吹き込みなしのコークス比、(ii) 粉末石炭吹き込みありのコークス比、(iii) ナットコークス装入比
- ストックハウス設備計画時に装入シーケンスを考慮する。通常1装入は2バッチで構成される。バッチ1は中心装入用と周辺装入用の両方のコークス、バッチ2は鉄系原料、溶剤、ナットコークス、添加剤で構成される
- 高炉喉部直径における鉱層とコークス層の厚さ(mm)はストックハウス設備設計の重要な考慮事項。通常鉱層は700mmとする。コークスの場合、「全コークス」装入で通常700mmだが、粉末石炭吹き込み時は通常500mmとする。このため原料体積も重要になる。銑鉄生産量は装入原料重量に依存するため、1日あたりの装入回数がストックハウス設計の重要因子となる。装入回数がストックハウスでの各バッチ形成に利用可能な時間を決定する
- 各原料ごとに必要な貯蔵量(消費日数ベース)に基づき、ビンの数とサイズを決定する
- ストックハウス内スクリーニングで発生する微粉用のビンも確保する
- 「追い上げ率」または「強制充填係数」は、ストックハウス設備設計ベースの1日装入可能回数と目標銑鉄生産に必要な1日装入回数の比率。典型値は通常1.3
- コークスおよび鉄系原料の各バッチ形成に利用可能な時間に基づき、同時稼働する設備数(振動フィーダー、振動スクリーン、計量ホッパー等)を総設置数から決定する
- 炉頂装入設備(ベルレストップ)の動作とストックハウス全設備の動作時間を考慮したサイクログラムを作成する。全設備の動作時間と各バッチに必要な総時間を計算した後、サイクログラムを作成する。通常「定常レート」用と「追い上げレート」用の2種類を作成する
- ゲート、振動フィーダー、振動スクリーン、計量ホッパー、ベルトコンベア(最終的に炉頂装入設備の受入ホッパーへ供給するメイン装入コンベアを含む)などすべての設備をサイジングする。設備は優先コークス装入オプション(粉末石炭吹き込みあり/なし)に基づきサイジングし、もう一方のオプションにも設計上の柔軟性を持たせる
ストックハウスと炉頂での装入管理
現代の高炉では装入材料にかなりのバリエーションがあり、場合によっては装入システムで約50種類の代替材料を使用することもあります。オペレーターは、アプリケーションソフトウェアにプログラムされたプラント固有のルールセットを考慮して、装入マトリックスを構成する必要があります。
ストックハウスオペレーターマトリックスの複雑さは、アクティブな装入プログラムへダウンロードする前に、様々な検証ルールによって検証され、ストックハウス内の誤入力や異常状態に対処します。オペレーターマトリックスは運転のどの段階でもアクティブマトリックスへダウンロード可能です。追加コークスは運転のどの段階でも装入可能です。任意のバッチを炉内の11位置に分配可能で、この分配はストックハウスマトリックスHMI画面でオペレーターがパラメータ化します。
様々な炉状態に対応した複数のスタンバイマトリックスがソフトウェアに組み込まれており、運転の柔軟性を高めています。また、任意の材料を任意のビンから取り出せる柔軟性があり、非稼働ホッパーがある場合でも、稼働中のホッパーで材料取り込みを調整することでストックハウスを運転できます。計量ホッパーは任意のバッチ実行時に自動選択可能です。原料搬送システムによる完全自動化されたストックハウス炉頂充填システムにより、高炉給料システムをスムーズな運転にしています。
ストックハウス設計に応じて、「計量投入方式」または「計量排出方式」で運転可能です。ソフトウェアは、特定材料のそのバッチにおける計量誤差を、その材料の直近の次のバッチでの充填シーケンスで補正します。オペレーターは計量ホッパーからの材料排出時にサンドイッチ装入方式を選択可能です。オペレーターが定義した連続バッチ間のギャップ制御を入力することで、装入搬送時間を最小化し、メイン装入コンベアのトリップを防止できます。
製造プロセス