



テクノレッド:革新的なコークスフリー製鉄プロセス
テクノレッドプロセスはブラジルの「Tecnored Desenvolvimento Tecnológico S.A.」によって開発され、冷間結合、炭素担持、自己溶剤、自己還元ペレットを還元する低圧移動床還元炉ベースです。独自設計の低炉高シャフト炉で典型的還元温度で還元を行い、銑鉄(液体鉄)を生産します。
テクノレッド技術の特徴
テクノレッド技術は「コークスレス」製鉄プロセスとして構想・開発され、環境有害なコークス炉の投資・運転を回避し、銑鉄生産における温室効果ガス排出を大幅に削減します。
テクノレッドプロセスは熱風と冷風の組み合わせを使用し、追加酸素を必要としません。コークスプラント、焼結プラント、トン酸素プラントの必要性を排除するため、従来製鉄ルートより大幅に低い運転コストと投資コストを実現します。
テクノレッドプロセスは、処理可能な鉄系・炭素系原料タイプに関して柔軟性があります。ペレットまたはブリケット、さらには両者の混合装入を溶融可能な能力により、幅広い代替原料使用の手段を提供します。プロセスは良好な生産性と高エネルギー効率を持っています。
テクノレッドプロセスはフェロマンガン等のフェロアロイ生産にも適していると主張されています。
開発歴史
テクノレッドプロセス開発歴史は、異なる目標を持つ複数フェーズで構成され、幅広い原料をテストし、異なるサイズとコンセプトの反応器を使用してきました。
1979年~1985年、自家還元ペレットとしての黄鉄鉱灰(パイライトシンダー)をキュポラ炉金属原料として使用する開発活動を実施。この自家還元コンセプトを新プロセス開発に適応。1985年にテクノレッド炉コンセプトが策定され、固体燃料用サイドフィーダーと上部シャフトでの後燃焼を2大主要特徴として技術確立。同年、ブラジル・サンタカタリーナ州ジョインヴィレ市でテクノレッド炉初プロトタイプ組立開始、パイロットプラントスケールで還元プロセス体験。
1985年~1990年、直径400mmの小型円形炉でプロセス開発実施。新炉コンセプト実現可能性実証と初期運転・幾何学パラメータ確立を目的。この開発フェーズでは、良好な連続装入・タッピング(最大24時間連続操業)を達成し、テクノレッド炉コンセプトの妥当性を裏付け。結果は表現豊かだったが、経験的開発手法よりプロセスのより良い根本理解が次のステップ決定に必要と判断。そのため、大型パイロット炉設計・建設のため、テクノレッド炉内での自己還元ペレット振る舞いの包括的数理モデリングを構築。
1990年~1993年、直径600mmの大型円形炉でプロセス開発実施。より長いキャンペーン、高運転安定性、数理モデリングベースの幾何学・運転調整、後燃焼収率向上を目的。このフェーズ成果:長期間の円滑な運転安定性、装入レート制御、スラグ・銑鉄タッピング手順制御、プロセス流体力学改善、炉内熱的・ガスプロファイルの詳細評価。しかし、600mm炉は技術実験開発の限界に達し、3年間実験後、直径1000mmの新大型パイロット炉で開発継続決定。また、この期間の数理モデリングは、より高い生産達成には大型炉に加え、テクノレッド炉での適切なレースウェイと火炎エンジニアリング維持のため、炉形状を円形から長方形断面へ変更必要と示唆。
1994年~1995年、直径1000mm円形炉でプロセス開発実施。大型炉での幾何学・運転パラメータ確認、モデリングが示唆した円形炉の成長限界確認を目的。大型円形パイロット炉運転結果:高運転安定性、良好炉制御、長キャンペーン期間、良好銑鉄・スラグ品質等確認。また、1000mm径パイロット炉が数理モデリング予測(円形では炉サイズ拡大不能)を確認し、モジュラーコンセプト(長方形炉なら固定断面でモジュール追加により生産拡大可能)創出へ道を開く。これによりテクノレッド炉フルサイズモジュラースライス(長方形断面)建設決定。
1996年、1ノズルのみの小型パイロット炉で新炉コンセプトテスト実施。運転結果が自己還元凝集体使用ベースの製鉄新コンセプト妥当性を裏付け。結果に基づき、テクノレッドパイロット炉フルサイズモジュラースライス建設。
1997年~2000年、フルサイズスライス使用のリスク軽減手順とテスト支援設計による産業炉設計実施。新長方形設計ベースで炉モジュール性を活用し、予備セルラー炉の成功建設・テスト実施。このフェーズでフルスケールモジュラースライスでの週単位キャンペーン連続テストを100回以上、延べ1000時間運転実施。開発期間中の100テストランで1000トン超の高品質銑鉄生産。銑鉄品質は高炉銑鉄と類似。パイロットプラント段階の成功完了により、バージン鉄ユニットプラントおよび鉱山・製鋼所廃棄物リサイクルプラントの産業スケール施設建設へ道を開く。
パイロットプラントテクノレッド炉運転は、この冶金プロセス開発と、初運転施設に必要な基礎炉設計パラメータ決定に新規かつ非常に有益な方法であることが証明されました。テストは産業デモンストレーションプラント(IDP)建設プロジェクト開発を助け、年間75,000トン能力で実施。
IDPはブラジル・サンパウロ州ピンダモニャンガバ自治体に所在。2008-2009年にIDP建設完了、運転ライセンス取得。2011年までにテクノレッド炉周辺装置・アクセサリ改修完了、原料開発プロジェクト開始、テクノレッド炉立ち上げ開始。2012年にテクノレッド炉運転開始、ブラジル・パラ州カラジャスでの年間30万トン能力大型プラント建設実現可能性調査開始。
テクノレッドプロセス詳細
テクノレッドプロセスは、冷間結合自己還元凝集体(ペレットまたはブリケット)を使用する製鉄技術への新アプローチです。これらは鉄鉱石微粉または鉄系残渣、およびペットコークス微粉、石炭、木炭、炭素担持残渣から生産されます。これら材料を溶剤・結合剤と混合、凝集・乾燥機でキュアリング・乾燥し、テクノレッドプロセスの物理的・冶金的要求に十分な強度を持つブリケット/ペレットを生産。生産された凝集体を、高効率・独自設計のシャフト炉(テクノレッド炉)で溶融。テクノレッド炉は低炉高のため、グリーン石油コークス、石炭、セミコークス等の低コスト固体燃料を使用可能です。
このプロセスの主特徴は、微細鉄鉱石または残留酸化物と石炭/木炭微粉(または石油コークス)を還元剤/燃料として比較的低コスト材料で使用することです。テクノレッド炉はプロセスの心臓部です。
プロセス概略フローシートを図1に示します。
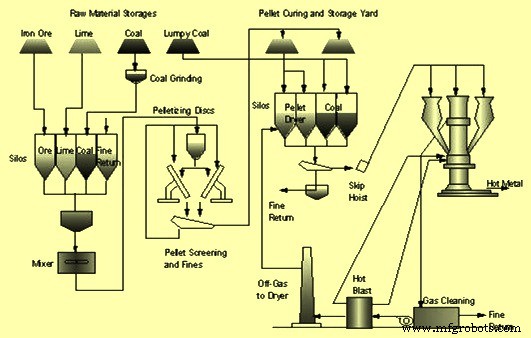
図1 テクノレッドプロセスの概略フローシート
プロセスは、140メッシュ以下の鉄鉱石微粉、200メッシュ以下のコークス微粉、140メッシュ以下の消石灰などの溶剤をセメントバインダーでペレタイズすることで構成されます。ペレットはテクノレッド炉頂へ供給前に200℃でキュアリング・乾燥。炉内圧力は約0.25kg/cm²~0.37kg/cm²範囲で維持。炉内装入材総滞留時間は約30分~40分。40mm~80mmサイズの固体燃料を、高温ペレットエリア下部のサイドフィーダーから炉内へ供給。約1150℃の熱風を炉側面のノズルから吹き込み、コークス燃焼用燃焼空気供給。少量炉ガスをサイドフィーダー経由で流し、固体燃料乾燥・予熱に利用。より高い位置で冷風吹き込み、上部シャフトでのCO後燃焼促進。高硫黄固体燃料使用時は環境規制適合のため炉ガス精緻清浄システム必要。生産銑鉄はレードルカー上のレードルへタッピング、レードル傾斜で脱スラグ可能。液体鉄はレードルで脱硫、スラグをスラグポットへレーキング。
炉内3ゾーン構成
炉は3ゾーンで構成:(i) 上部シャフトゾーン、(ii) 溶融ゾーン、(iii) 下部シャフトゾーン。
上部シャフトゾーン
固体燃料を上部シャフトへ装入。燃料上でのブードゥアール反応(CO₂ + C = 2CO)を防止し、エネルギー節約。このゾーンでの後燃焼でCOを燃焼させ、装入材予熱・還元用エネルギー供給。ペレット内部では以下反応が極めて高速で進行。
FeₓOᵧ + yCO = xFe + yCO₂
yCO₂ + yC = 2yCO
溶融ゾーン
装入材中の還元雰囲気により再酸化防止。還元雰囲気下で装入材溶融実施。
下部シャフトゾーン
低品位固体燃料を装入。炉高が低いため、低品位固体燃料にはスクラッププラスチック、使用済みタイヤも含可能。このゾーンで残留鉄酸化物のさらなる還元、ゲージ材料と燃料灰のスラグ反応が液相で進行。金属・スラグ液滴の過熱も実施。これら過熱金属・スラグ液滴が重力で炉床へ沈降・蓄積。
2種類の炭素ユニット投入
プロセスは2種類の炭素ユニット投入を使用:(i) 還元剤、および (ii) 固体燃料。これによりプロセス柔軟性を最適化。還元剤は通常石炭微粉ですが、実質的にあらゆる炭素豊富材料微粉を使用可能。自己還元凝集体(ペレット/ブリケット)生産混合物へ添加。必要石炭微粉量はC/F(炭素/鉱石微粉)比で決定、通常装入材完全還元達成に十分な量、プロセス必要熱単純供給により達成。自己還元では外部COは還元プロセスで重要な役割果たさない。
塊状固体燃料はサイドフィーダー経由で装入(上部シャフトでの吸熱ブードゥアール反応回避のため)し、チャーベッド形成とプロセス要求エネルギー大部分供給を担当。このエネルギーは一次ブラスト(C + O₂ = CO₂)と二次ブラスト(炉床での固体燃料ガス化で生成される上流CO燃焼:CO + ½O₂ = CO₂)で形成。図2にテクノレッド炉概略断面を示し、これら2重要特徴をハイライト。
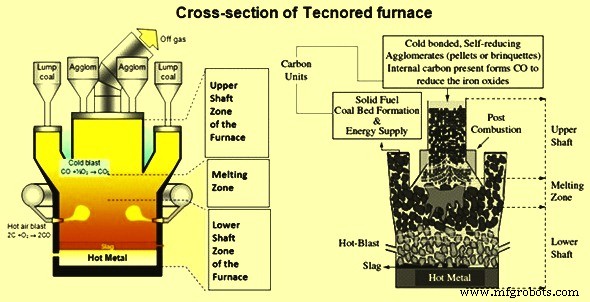
図2 テクノレッド炉断面図
テクノレッドプロセスで使用される2炭素ユニットの究極機能が異なるため、化学組成だけでなくサイズ範囲でも明確な仕様差異があります。固体燃料部分は、テクノレッドプロセスで固体燃料に要求される物理的・熱的ニーズを処理可能な、典型的40mm~80mmサイズの塊状材料を必要とします。
テクノレッド炉で使用される塊状燃料は、炉床での透過性創出により液相・気相の均一流れを実現する必要があります。したがって、プロセスで使用される固体燃料は、サイドフィーダー終端でのチャー化プロセス後(図3)、チャーベッド負荷を支持できる十分強力な骨格を持つ塊状チャーを提供し、適切なRAFT(レースウェイ断熱火炎温度)と火炎形状促進のため良好な反応性を持ち、チャーベッド頂部で所望CO/CO₂比創出可能でなければなりません。
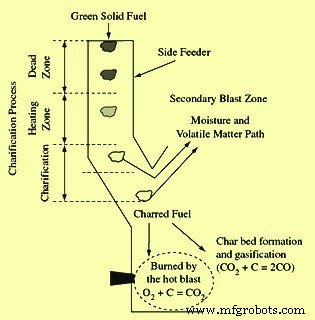
図3 テクノレッド炉内での固体燃料チャー化プロセス
しかし、炉の高容積生産性によるチャーベッドへの機械的負荷が極めて小さいことは重要です。これにより炉高が低くなります。このプロセス特徴は、コークス不使用で機能し、低品位固体燃料使用を可能にする主理由の一つです。
銑鉄トン当たり具体的燃料消費量:石炭250kg、固体燃料310kg。銑鉄中C 3%~4.5%、Si 0.2%~1.0%で生産。銑鉄温度通常1380℃~1430℃範囲。
製造プロセス