



鋼溶接における熱影響部と溶接金属特性の最適化
鋼溶接における熱影響部と溶接金属特性
炭素(C)鋼と低合金鋼の溶接時に、溶接金属と熱影響部(HAZ)の特性を制御する因子は多数あります。溶接金属とHAZは頻繁に「鋼溶接部」と呼ばれます。溶接プロセス、溶接消耗品、溶接パラメータもこれらの特性に影響を与えます。鋼溶接部の特性は、それらが頻繁にさらされる腐食性雰囲気と繰返し荷重によっても影響を受けます。
熱影響部
鋼選定時、HAZの特性は溶接金属より重要です。これはHAZの冶金的・機械的特性が選択鋼と直接リンクしているためです。しかし、これらの特性は溶接パラメータと溶接後熱処理(PWHT)によって調整可能です。また、HAZ特性に関連する冶金的・溶接性問題は、溶接金属に関連する問題より対処が困難です。溶接金属で通常発生する溶接問題は、溶接電極やその他の溶接消耗品を変更することで頻繁に克服できます。比較すると、HAZの困難は、ベース鋼を変更する(一般に非常に高コスト)か、熱入力を変更することでしか解決できないことがよくあります。ベース鋼の溶接性と水素(H2)誘起割れ(HIC)傾向を評価するために、さまざまな経験的C当量(CE)が開発・利用されてきました。
国際溶接学会(IIW)でも使用されている最も頻繁に用いられるCE式は、CE = %C + %Mn/6 + (%Cu + %Ni)/15 + (%Cr + %Mo + %V)/5 です。日本では、伊藤・別所組成特性パラメータPcmがより広く使用されています。Pcmは、IIW式と比較して低C鋼の溶接性をより現実的に評価できると考えられています。この式は Pcm = %C + %Si/30 + (%Mn + %Cu + %Cr)/20 + %Ni/60 + %Mo/15 + %V/10 + 5B です。日本で開発された別の式は、C当量数(CEN)で、IIW式のCEとPcmの両方を組み込んでいます。CENはCレベルが0.17%未満の鋼ではPcmと類似し、より高いCレベルではIIW式に従います。CENの式は CEN = %C + A(C)[%Si/24 + %Mn/6 + %Cu/15 + %Ni/20 + (%Cr + %Mo + %Nb + %V)/5 + 5B] です。この式でA(C) = 0.75 + 0.25 tanh[20(%C - 0.12)] です。
これらのCE式は当初、鋼中のH2割れ傾向を特性評価するために開発されましたが、化学成分に基づく鋼の焼入れ性評価にも利用されています。CE、Pcmと粗粒領域および粒微細化領域の両方でのマルテンサイト量には相関があります。Pcm値が増加すると、両領域でのマルテンサイト量と硬度が増加します。
フェライト鋼のHAZにおけるさまざまな領域は、HAZ溶接熱サイクルの特定ピーク温度とFe-C平衡相図を組み合わせて定義・特性評価されています。これらの領域は、粗粒領域、粒微細化領域、間界領域、副臨界領域、部分溶融領域です。しかし、急速加熱冷却を経験するHAZの冶金的挙動は非平衡プロセスです。したがって、連続冷却変態(CCT)図を用いてHAZ微細組織を予測するのがより適切です。冷却速度は鋼板厚、継手形状、溶接熱入力と密接に関連しています。溶接応用で通常最も重要なのは、800℃〜500℃の間の冷却速度です。溶接熱入力が増加するか鋼板厚が減少すると、この温度間の冷却速度は低下します。
Cおよび低合金鋼の主要合金元素がHAZ微細組織と靭性に及ぼす影響から、Cは溶接鋼の全体硬度において非常に重要な役割を果たします。これはCEおよびPcm式での役割から明確です。Cレベルの上昇は、ベイナイトやマルテンサイトなどの低温変態生成物の形成を促進し、HAZ劈開抵抗を大幅に低下させます。
マンガン(Mn)は、固溶強化に加えて、オーステナイトからフェライトへの変態温度を低下させながら、粒微細化による強化効果を提供します。しかし、Mnレベルは凝固偏析と微細組織偏析を最小限に抑えるために制限する必要があります。
クロム(Cr)は固溶強化と炭化物形成元素です。鋼の焼入れ性を高め、酸化と耐食性を改善します。Cr炭化物析出がピニング効果でフェライトサイドプレート形成を抑制する場合、Cr添加は有利です。
ニッケル(Ni)は、Mnと同様にオーステナイト変態温度を低下させることで、鋼変態に有益な影響を持つと考えられています。Ni添加は靭性も改善し、固溶強化効果も提供します。
バナジウム(V)とニオブ(Nb)は、低合金鋼に少量添加され、所望の機械的特性を得るために用いられます。V(C,N)とNb(C,N)を形成することで、VとNbは圧延と正規化中のオーステナイト再結晶化と粒成長を遅らせます。融合溶接時、特に高熱入力では、1100℃以上のピーク温度を持つHAZでV(C,N)とNb(C,N)が溶解し、より緩やかな冷却時に再析出します。V(C,N)とNb(C,N)の再析出はHAZ靭性を低下させます。
チタン(Ti)は、安定なTi窒化物形態で、溶融境界近くの領域での先行オーステナイト粒粗大化を防止します。
溶接金属
多くの融合溶接プロセスでフィラー材料の使用は一般的です。適切なフィラー金属/電極を選択する際の主な考慮事項は、(i) 溶接金属が欠陥なく生成できるか、(ii) 溶接金属がベース鋼と適合し、満足のいく特性を提供できるか、です。これらの特性は、(i) 電極化学成分、(ii) ベース鋼希釈、(iii) フラックス材料またはシールドガス、(iv) 溶融池凝固とその後の冷却・変態、によって決定されます。
適切なフィラー材料の選択は、ベース鋼との化学成分一致に基づくものではありません。むしろ、溶接金属とベース鋼の特性一致に基づきます。ベース鋼と同一化学成分のフィラー材料を使用しても、溶接金属の微細組織がベース鋼とは完全に異なるため、望ましい結果が得られない場合があります。多くのCおよび低合金鋼では、融合溶接に伴う凝固と急速冷却速度により、同じ化学成分でもベース鋼より高強度・低靭性の溶接金属が生成されます。したがって、フィラー材料は頻繁にベース鋼より低いCレベルを含みます。溶接金属強度はC含有量増加ではなく、固溶強化または析出強化を提供し微細組織を修正する合金元素添加によって向上します。
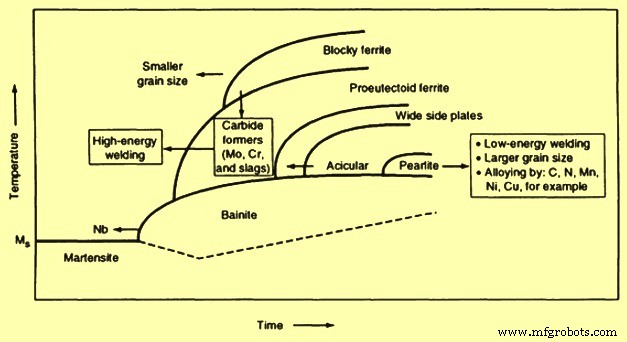
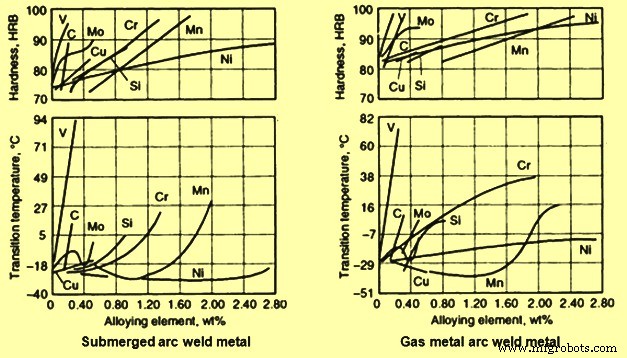
Cおよび低合金鋼の溶接金属微細組織は、ブロック状フェライトからアシキュラーフェライト、ベイナイト、マルテンサイトまで多様な構成要素を含みます。合金元素と冷却の溶接金属微細組織への影響は概略CCT図(図1)で表現され、合金元素の溶接金属硬度とノッチ靭性への影響は図2に示されます。
ベース鋼の溶融とフィラー材料とのその後の混合により、最終溶接堆積物化学成分はベース鋼とフィラー材料の中間になります。フィラー材料がベース鋼と同じ化学成分の場合、最終溶接金属化学成分は理論上同じままです。溶融したベース鋼量と添加されたフィラー材料量に依存して、最終溶接堆積物化学成分は希釈式 %希釈 = (溶融母材重量/使用総鋼重量) × 100 で推定できます。継手形状とエッジ準備などの因子が希釈に影響します。浸透を増加させる溶接プロセスとパラメータも希釈を増加させる可能性があります。
シングルパス溶接では、溶接金属中の一部元素含有量を以下の式で推定できます。「溶接金属中の特定元素 = (ベース金属中の元素 × 希釈) + (フィラー材料中の元素) × (1 - 希釈)」。一部のケースでは、融合境界での機械的・その他特性の急激な変化が少ないことを考慮し、より大きな希釈が有利です。しかし、溶接肉盛りや溶接オーバーレイ用途では、希釈を最小限に抑えることがより望ましいです。これはフィラー材料が特定溶接金属特性を付与するために調整されたより高価な合金元素を含むためです。ベース鋼が望ましくない不純物や合金元素を導入する恐れがある場合、希釈を低減する溶接技術が推奨されます。これにはリン(P)、硫黄(S)、より高いCとシリコン(Si)含有量への配慮も含まれ、これらは溶接金属特性に悪影響を与えます。
シングルパスとマルチパス溶接の比較
機械的特性、特に靭性の点では、マルチパス溶接金属は通常、以下の理由でシングルパス溶接金属より優れています。(i) 続く各溶接パスの再熱熱サイクルが、前パス溶接金属の微細組織部分を正規化・微細化する、(ii) 続く溶接パスが前パス溶接金属を焼戻しし、前パスからの応力を低減する、(iii) パスあたり総エネルギー入力が減少し、粒成長量を制限するのに役立つ、(iv) 前パスが一定の予熱を提供し、続くパスの冷却速度を低下させる。
溶接金属延性(断面積)は、総粒微細化領域面積増加とともに増加することがわかります。さらに、サブマージアーク溶接(SAW)で活性フラックスを使用する場合、継手に適用される溶接パス数は制限されます。これはマルチパス溶接中にSiやMnなどの合金元素が蓄積する傾向があり、最終溶接パスの破壊靭性値を劣化させるためです。
溶接性と鋼種
高張力低合金(HSLA)鋼は、従来型C鋼と比較して機械的特性と溶接性が向上するように設計されています。これらの改善は、Nb、V、Ti、N2(窒素)、Cなどの少量合金元素添加により、フェライト強化、焼入れ性向上、粒度制御によって得られます。これらの鋼の多くは圧延肌、正規化状態で供給され、一部は析出処理状態でも供給されます。より微細な粒度とより多量のパーライトが、これらの鋼のより高い強度と靭性を説明します。さらに、これらの鋼のより低いC含有量(最大0.22%)が良好な溶接性をもたらします。
通常、HSLA鋼の溶接性は軟鋼と類似しています。HSLA鋼は良好な溶接性を持ちますが、溶接プロセスでの予熱とH2制御の考慮は、成功した溶接部を確保するために依然として重要です。粗粒HAZでの脆化は、HSLA鋼溶接時の懸念事項の一つです。この脆化は、低冷却速度による望ましくない微細組織(粗大フェライトサイドプレート(ビドマンシュテッテンフェライトと上部ベイナイト)および粒界フェライト)形成、特に高エネルギー入力レベルで起こります。
NbとVを含むHSLA鋼では、電気渣溶接(ESW)やSAW溶接プロセスで使用されるような高熱入力で、溶接金属とHAZは低ノッチ靭性を示します。これは高熱入力が粗粒HAZ範囲を拡大するためです。HAZでの関連する低冷却速度は、粒微細化の可能性を減少させ、NbとV炭化物析出の可能性を増加させ、粗粒HAZ脆化をもたらします。高熱入力とそれに伴う高希釈は、NbとV炭化物の析出硬化問題を溶接金属にももたらします。
少量Ti(最大0.04%)とN2添加鋼の使用が、粗粒HAZでの粒成長を効果的に最小限に抑えることが判明しています。これは、粗粒領域で経験されるピーク温度(1100℃以上)でのTi窒化物のより高い安定性によるもので、ここでNbとV炭化物は固溶に戻ります。
低C鋼は2種類の鋼、(i) C含有量0.15%未満の低C鋼、および(ii) C含有量0.15%〜0.30%の軟鋼で構成されます。これらの低C鋼が焼鈍状態で供給される場合、主要微細組織は比較的軟らかいフェライトと散在する微小炭化物粒子ですが、熱間圧延または正規化状態の低C鋼にはパーライト島があります。融合溶接時、HAZは加熱時にフェライトからオーステナイトへ変態し、冷却時にオーステナイトからフェライトへ逆変態します。このCレベルでは、HAZで関与する硬化は約10HRC以下です。
しかし、溶接部が冷間成形作業を受ける場合、通常C含有量を0.06%に制限することが推奨されます。より高いC含有量鋼のHAZは、一般に冷間成形に伴うひずみを許容する良好な延性を持ちません。
低C鋼がリムド鋼として供給される場合、その中心部領域はリミング作用中の偏析結果として、一酸化炭素(CO)、二酸化炭素(CO2)などの化合物や、S、Pなどの元素濃度を含む傾向があります。さらに、溶解酸素(O2)とCの反応によるガスも中心部領域に閉じ込められます。溶接作業中、希釈によりベース鋼の一部が溶融しフィラー材料と混合します。液体溶融池の高温は、不完全O2-C反応を再開させ、閉じ込められたCOとCO2を発生させる条件を提供します。溶融池凝固速度がガス逃散に対して非常に速い場合、それらの捕捉が溶接金属中の気孔をもたらします。したがって、溶融池の十分な脱酸が、リムド鋼溶接時の気孔問題回避の実用的方法です。
低C鋼がキルド鋼として供給される場合、融合溶接中に溶接金属気孔はもはや問題ではありません。代わりに、キルド鋼の溶融池表面に粘性難溶性スラグが形成されることがあり、液体金属流動を遅くし溶融池操作を困難にします。スラグは、鋼脱酸実践でAl(アルミニウム)、Ti、Zr(ジルコニウム)などの脱酸剤が使用され、比較的高融点酸化物を形成すると粘性になります。このスラグ問題は、プロセス関与温度が低いため酸素アセチレン溶接でより悪化します。通常の解決策は、MnとSiを適量含み、スラグ融点を低下させ流動性を改善するフィラー材料を選択することです。
軟鋼も溶接性があると見なされ、C含有量が0.2%未満でMn含有量が1.0%未満の場合、冷間割れは通常問題になりません。25mm以下厚さの鋼溶接時、予熱、層間温度制御、PWHT、特殊溶接技術は通常必要ありません。必要な強度を提供するため、より厚い鋼ではC含有量が通常高くなります。さらに、より厚い鋼の融合溶接時の関連HAZ冷却速度はより高くなります。したがって、25mmより厚い鋼溶接時、またはCとMn含有量がそれぞれ0.3%と1.4%より高い場合、適切な予防措置と低水素電極またはフラックスの使用が必要で、H2割れ防止のためです。
Dolbyによって確立された、最適溶接性と靭性を持つC-Mnおよび微細合金C-Mn鋼選択における有用な助言を示します。0.1%以上Cを含むこれらの鋼では、低C含有量と低CEだが高靭性特性を持つ鋼ベースを使用すること。粗粒HAZ領域幅を制限し遊離N2レベルを最小化するAl処理鋼(アルミニウム窒化物析出は比較的安定)を選択すること。選択鋼はクリーンであること。Al処理または真空脱ガス鋼はより低いSレベルを持ちます。カルシウム(Ca)処理による硫化物形状制御は、板厚方向機械的特性を改善し、凝固割れ関連ラミナティアリングを低減します。
同一C-Mn組成のベース鋼で高エネルギー入力溶接プロセスを使用する場合、NbとV添加はNbとV炭化物または炭窒化物の冷却・再熱中析出によりHAZ靭性を低下させます。0.1%未満Cの微細合金鋼は通常、より高い靭性とHAZでのH2割れ傾向低減を持ちます。上記C-Mn鋼と同じ理由で、高靭性値を持つクリーンAl処理鋼を選択すること。高エネルギー入力溶接プロセスに関する上記と同じ予防措置も適用されます。
低Cレベルの低合金鋼を選択する必要があります。使用溶接条件で低Cマルテンサイト発現に十分な焼入れ性を持つ場合、高い劈開抵抗が得られます。Nb、Vなどの二次析出硬化合金元素を相当量含む鋼のPWHTには注意が必要です。P、Sb(アンチモン)、As(ヒ素)、Sn(スズ)などの高残留元素含有鋼のPWHTにも注意を払う必要があります。
上記C-Mn鋼と同じ理由で、高靭性値を持つクリーンAl処理鋼を選択すること。高エネルギー入力溶接プロセスに関する上記と同じ予防措置もここに適用されます。
熱機械制御プロセス(TMCP)鋼は、大幅に改善された強度、靭性特性と溶接性を示します。この技術は加速冷却を使用し、従来制御圧延鋼がより低いCレベル(0.06%未満)で達成する同等強度レベルを、より低いCレベルで達成可能にします。C含有量増加による強化の代わりに、TMCP鋼はプロセスの加速冷却段階で発生する非常に微細フェライトと第二相微細組織(微細分散パーライトまたはベイナイト)から強度と靭性を発現させます。C含有量とCE低減の結果、この鋼はH2誘起低温割れ(HICC)抵抗を大幅に改善します。したがって、溶接プロセス中の予熱、層間温度制御、PWHTに関連する懸念はクリティカルではありません。しかし、HAZ軟化、特に高熱入力時は懸念です。これはTMCP鋼の有利な微細組織が、高熱入力レベルでのHAZ緩やかな冷却中に元に戻るためです。
Cr-Mo(モリブデン)鋼は、高合金鋼と比較して比較的安価な材料で、酸化抵抗性、高温クリープ抵抗性、硫化物腐食抵抗性により発電と石油化学産業で使用されます。Cr含有量が鋼に酸化耐食性を与え、Mo含有量が高温強度を増加させます。微細分布した安定炭化物の存在がクリープ抵抗性を改善します。合金元素含有量と約0.15%レベルのCにより、この鋼は空気硬化性です。この鋼は通常、正規化焼戻しまたは焼入れ焼戻し(Q&T)状態で供給されます。Cr-Mo鋼の溶接性は、Q&Tおよび焼入れ性低合金鋼と非常に類似しています。HAZでの主要問題は、硬化粗粒領域での割れ、およびAc1とAc3温度間でのHAZ軟化です。PWHT中の再熱割れと高温長期曝露も深刻な困難を引き起こします。この鋼では、適切な予熱と層間温度を選択し、低水素溶接技術を使用する必要があります。
PWHTは、より低いCrレベルと薄板のCr-Mo鋼では必要とされませんが、溶接技術の一環として溶接直後に頻繁に実施されます。Cr-Mo溶接部のPWHTは、応力除去熱処理と呼ばれることもあります。この熱処理は、クリープ緩和プロセスによって残留応力を緩和し、溶接時硬化微細組織を焼戻ししてHAZと溶接金属の破壊靭性を改善することを目的とします。PWHTの追加有益効果は、溶接領域でのH2更なる拡散を可能にし、HICC可能性をさらに低減することです。応力除去処理またはPWHTがCr-Mo鋼溶接部で頻繁に使用される一方で、このタイプの鋼は、このような処理中のHAZ応力除去割れまたは溶接後再熱プロセス(短期間高温曝露を含む)中の再熱割れのいずれかに感受性があります。応力除去/再熱割れ発生温度範囲は500℃〜700℃です。明確ではありませんが、割れ機構は析出結果としての粒内部強化に関連すると考えられています。
再熱時に割れが発生するのは、析出物フリーの比較的軟らかい粒界が、クリープ緩和中の塑性変形を許容できないためです。Cr 1.5%以下、Cu 1.0%以下、Mo 2.0%以下、V、Nb、Ti 0.15%以下を含む鋼の再熱割れ感受性を関連付ける「Psr」パラメータが開発されています。関係式は「Psr = %Cr + %Cu + 2×%Mo + 10×%V + 7×%Nb + 5×%Ti - 2」で与えられます。
Psrがゼロ未満の場合、材料は再熱割れ感受性があると見なされます。しかし、2%以上Crがある場合、割れ傾向は消失します。粒界脆化をもたらし再熱割れ傾向を増加させるトランプ元素を考慮した別パラメータは「金属組成因子」(MCF)で、「MCF = %Si + 2×%Cu + 2×%P + 10×%As + 15×%Sn + 20×%Sb」で与えられます。MCF値が高いほど、Cr-Mo鋼の再熱割れ感受性も増加します。
再熱割れ可能性を低減するために使用される通常の溶接技術は以下の通り。(i) 溶接部設計での応力集中部位低減、(ii) 予熱温度上昇と拘束低減など残留応力最小化溶接プラクティス、(iii) 適用可能かつ必要な場合の溶接金属強度低減による溶接金属での塑性変形許容、(iv) 粗粒領域応力集中低減。
Q&T鋼は通常、オーステナイト化と/または焼入れ焼戻しを含む熱処理状態で供給され、高強度特性を得ます。Q&T鋼の焼入れ性は、HAZが低Cマルテンサイトとベイナイト微細組織で構成されるようなものです。このタイプの溶接時HAZ微細組織は、ベース鋼に近い望ましい機械的特性を持つため、通常この鋼はPWHTや応力除去処理を必要としません(特定特別状況を除く)。
高エネルギー入力を用いてHAZでのマルテンサイト形成を回避する他の焼入れ性低合金鋼とは異なり、Q&T鋼使用では、オーステナイト化HAZがフェライトとベイナイト・マルテンサイト混合物に変態しないように、十分に速いHAZ冷却速度を含む溶接条件が必要です。これは、HAZ冷却速度が遅すぎると、オーステナイト化HAZがフェライトとベイナイト・マルテンサイト混合物に変態するためです。オーステナイトからの準共析フェライト変態中、未変態オーステナイトはCで濃厚化し、これが硬く脆いベイナイトとマルテンサイトに変態します。フェライト、ベイナイト、マルテンサイトのこの混合微細組織は粗粒HAZ脆化をもたらします。冷却速度が遅いほど、HAZ脆化程度は大きくなります。焼入れ性が低いか薄い鋼溶接時、脆性混合微細組織変態を回避するためにより速い臨界冷却速度(より低い熱入力)が必要です。
Q&T鋼溶接時の別の懸念は、ビード下冷間割れ防止のため低水素溶接技術を厳格に維持することです。予熱は冷間割れ傾向低減の最も効果的な方法の一つです。しかし、予熱はHAZ冷却速度も大幅に低下させます。したがって、HAZで満足に速い冷却速度が達成できるように適用する必要があります。
より高強度レベルのQ&T鋼溶接時、溶接金属でのH2割れ発生傾向が増加します。したがって、電極被覆とフラックスの許容水分含有量、およびこれら材料の取り扱いがよりクリティカルになります。YSレベル480N/mm²未満のQ&T鋼では、被覆電極許容水分含有量は0.4%ですが、強度レベル690N/mm²以上の鋼では限度は0.1%です。テンパービード技術の使用も、HAZでの望ましくない高硬度・低靭性領域回避に役立ちます。
マルチパス溶接はQ&T鋼溶接に良い技術です。前パス溶接金属への微細化・焼戻し効果に加えて、シングルパス溶接と比較したマルチパス溶接のより小さな熱入力は、速い冷却速度達成に役立ちます。溶接金属H2割れが懸念される場合、薄層マルチパス溶接を使用し、次のパス堆積前に層間温度で所定時間浸漬します。この技術は各溶接パスで溶接金属H2拡散を助けますが、生産性を低下させます。
Q&T鋼には、Ac1とAc3間(間界領域)のピーク温度を持つHAZ熱サイクルによって引き起こされるHAZ軟化領域があります。加熱時Ac3未満温度では、炭化物がオーステナイト中に完全溶解しません。したがって、オーステナイトCレベルはより低濃度になります。冷却時、非飽和オーステナイトは高温で変態し、より低強度微細組織をもたらします。
溶接部における考慮事項
構造用途の炭素鋼と低合金鋼は、一般に厳しい腐食性雰囲気では使用されません。しかし、石油精製所やサワーガス/オイルパイプラインなどの中程度腐食条件でよく使用されます。溶接部存在は、以下の理由で耐食性低下をもたらします。(i) ベース鋼、HAZ、溶接金属の組成変動がガルバニック腐食を促進する状況を生む、(ii) 溶接残留応力が応力腐食割れ(SCC)をもたらす、(iii) 表面欠陥など溶接不連続部が局部腐食攻撃の好適サイトとして機能する。
腐食性雰囲気では、HICと硫化物応力腐食割れ(SSCC)防止が重要です。HICは高強度・低強度両鋼で、無応力条件下でも観察されますが、主にH2含有雰囲気暴露低強度鋼で起こります。急速冷却凝固により、溶接金属はデンドライト構造を形成し、酸化物介在物が微細球状で分散します。特殊化学成分フィラー金属を使用しなくても、最大硬度280HVまで溶接金属はHICを発生しないことがわかっています。比較すると、HICは主にベース鋼とHAZで観察されます。
SCCは、鋼が応力を受けているときに硫化物腐食条件下で発生する割れ現象と定義されます。H2硫化物(H2S)含有雰囲気で使用される鋼は適切に選択できます。一般に、サワーガス用途ラインパイプ用鋼の硬度限度として22HRC(248HV)が推奨されます。
溶接部の場合、HAZは通常ベース鋼より硬くなり、結果としてSCC感受性が高くなります。より感受性高い微細組織に加えて、SCCに不利に寄与する他の因子は、溶接残留応力と溶接キャップ進入角が溶接領域応力集中部として機能することです。溶接継手がQ&Tまたは正規化されている場合、HAZは消失し、前HAZのSCC発生傾向は変化します。SCC感受性は、溶接時状態よりQ&T(PWHT)状態で低くなります。
繰返し荷重下の溶接構造疲労割れは、溶接トウ領域で発生することがよく見られます。これは溶接トウが応力集中領域であるためです。トウはベース鋼と溶接金属が接する点で、両断面で変化が最大です。また、溶接作業によるスラグ介在が頻繁に溶接トウ領域に存在します。溶接トウと溶接盛り上がり領域の応力集中低減により溶接構造疲労強度改善のため、さまざまな技術が使用されています。これら技術は、(i) 対向継手両側の溶接盛り上がりをベース鋼レベルまで機械加工で除去、(ii) 溶接トウ半径と進入角を、ベース鋼と溶接金属交差領域の機械研削で増加、(iii) 溶接トウ領域での溶接表面とベース鋼機械的コールドワーキングによる表面溶接残留応力状態変更、(iv) 応力集中領域腐食防止のため溶接部とベース鋼コーティング・塗装、(v) 高流動性フィラー材料使用で盛り上がり両側に溶接ビード追加しトウ半径と進入角増加、(vi) より大きな溶接トウ半径と進入角になる溶接条件使用、(vii) ガスタングステンアーク溶接(GTAW)プロセスで溶接トウ領域表面再溶融し溶接プロファイル平坦化・平滑化、です。
溶接技術が鋼溶接部特性に及ぼす影響
米国溶接協会(AWS)は、溶接技術を、溶接部生産に関わるすべての継手溶接プロセスを含む詳細方法と実践と定義します。技術と溶接部特性の関係詳細レビューで、以下の結論が得られます。
- いかなる溶接プロセス/鋼組み合わせでも、溶接技術は電極(フィラー材料使用時)とともに、溶接部品質と機械的特性決定に主要役割を果たします。しかし、これら2変数(溶接技術と機械的特性)に直接因果関係はありません。
- 鋼機械的特性は、その健全性、微細組織、化学組成、およびベース鋼、溶接金属、蒸着金属、電着金属、その他タイプのいずれであるかにのみ帰属します。鋼の機械的力に対する応答は、この状態がどのように作られたかではなく、現在の状態に依存します。
- 冶金研究は、機械的特性と微細組織間の関係を確立しています。例えば、粒度と強度の逆相関、パーライトとマルテンサイトの強度差、粒界膜の脆化効果、介在物有害効果など。一方で、溶接機電流設定と溶接部最終特性間に直接関係はありません。真の因果関係は、(i) 電流増加が鋼により多くの熱を導入、(ii) 熱増加が鋼化学成分、存在相、他因子に依存してHAZと溶接金属構造に特定方法で影響、(iii) 構造差異が異なる機械的特性をもたらす、です。
特定溶接技術に関連し、溶接部特性に影響する因子を以下に示します。
予熱温度
予熱は、溶接、ろう付け、半田付け、切断直前にベース鋼に熱を加えることです。予熱温度は、ベース鋼組成と質量、周囲温度、溶接技術など多くの因子に依存します。
予熱は、(i) 高拘束継手で特に重要な溶接部と隣接ベース鋼収縮応力低減、(ii) 臨界温度範囲(約880℃〜720℃)でのより遅い冷却速度提供による過度硬化防止と溶接部およびベース鋼HAZ延性低下防止、(iii) 200℃までのより遅い冷却速度提供により、存在するH2が溶接部と隣接鋼から拡散離脱する時間を与え、ビード下割れ防止、のために行われます。
ガストーチ、ガスバーナー、熱処理炉、電気抵抗ヒーター、低周波誘導加熱、仮設炉などが使用される予熱方法です。方法選択は、予熱温度、予熱時間長、部品サイズ形状、「一品もの」か連続生産型操作かなど多くの因子に依存します。重要用途では、予熱温度を精密に制御する必要があり。これらの場合、制御可能加熱システムが使用され、熱電対が加熱部品に直接取り付けられます。熱電対は部品正確温度を測定し、燃料または必要電力を制御するコントローラーに信号を提供します。燃料または電力を精密制御することで、加熱部品温度を厳密な限界内に保持できます。多くの規格が精密熱温度制御を要求します。
層間温度
マルチパス溶接に関わる層間温度は、次のパス開始前の堆積溶接金属と隣接ベース鋼の最小・最大温度で示されます。通常、特定温度への予熱が必要な鋼は、溶接パス間でもこの温度で保持される必要があります。多くの溶接部では、溶接中の熱入力が層間温度維持に十分です。大型溶接部では、溶接プロセス熱入力が必要層間温度維持に十分でない場合があります。この場合、パス間トーチ加熱が通常必要です。
組立品が予熱され溶接開始後、層間加熱必要性を避けるためできるだけ早く溶接完了することが要求されます。予熱目的が冷却速度低減であるため、論理的に同じ緩やかな冷却がすべてパスに与えられるべきです。これは、少なくとも予熱温度と等しい層間温度維持によってのみ可能です。これが行われない場合、各個別ビードは非予熱組立品第一ビードと同じ高焼入れ率にさらされます。
必要最小温度は、特定鋼、溶接プロセス、鋼厚に基づきます。熱蓄積が過度になる場合、溶接部は冷却が許可されますが、最小層間温度以下には冷やしません。溶接領域温度は最小・最大層間温度内に維持される必要があります。
溶接後熱処理
PWHTは通常、厚板鋼溶接部で、高い溶接時残留応力レベル低減と継手靭性・欠陥許容度改善のために必要と見なされます。多くの製作規格がPWHT持続時間と温度ガイドラインを提供しますが、規格間で差異が存在します。適切PWHT提供に必要な時間と温度評価には、これらパラメータが異なる熱処理スケジュールにどう応答するか知る必要があります。
すべての熱処理で、融合を除き、加熱速度と時間を指定できます。最高温度は鋼組成に関連し、保持時間(最高温度での)は鋼厚に関連し、冷却速度は特定処理と規格に関連します。加熱速度は一般に150〜180℃/時間範囲です。保持時間は通常、最大厚さ1mmあたり2.5分で、全体均一加熱を提供します。冷却速度も150〜180℃/時間範囲で、特定温度までです。一部ケースでは、部品がある温度まで冷却したら冷却速度増加可能です。加熱、保持、冷却速度は通常仕様に含まれ、明示的に遵守する必要があります。
PWHTがC-Mn鋼溶接部HAZ特性に及ぼす影響
異なるPWHTパラメータでのHAZ特性(強度、硬度、靭性)変動へのPWHT影響を示す研究が実施されました。研究は、Si脱酸、AlとNb処理された50mm C-Mnグレード鋼で実施されました。このグレードは、圧力容器用途と多くのオフショア構造物・その他構造物でますます使用されているため選択されました。SAWプロセスが約3.4kJ/mm充填パス熱入力で使用されました。また、圧力容器製作や修理でよく遭遇する複数PWHTサイクル影響も同様に研究されました。
HAZ縦引張試験が実施されました。複数応力除去サイクルによるHAZ領域での注目すべき効果は見られませんでした。観察値は鋼板最小要件を超えていました。600℃で適切な延性と伸び値が観察されました。この温度でのPWHT時間によるHAZ降伏応力(YS)、引張強さ(TS)、延性への注目すべき効果は見られませんでした。データは、PWHT温度上昇に伴いYSとTSがわずかに低下するのみであることを示しました。延性への有意効果は見られませんでした。
シャルピー衝撃試験では、5つの試験温度が選ばれ、各温度で3試験片試験されました。温度は0℃、-20℃、-40℃、-60℃、-80℃でした。溶接部では、1試験片がHAZ第一面から、1試験片がHAZ第二面から、1試験片が第二面溶接に関連する鋼板中央厚さHAZから採取されました。データは、複数PWHTサイクルがわずかな影響のみ、すなわち2サイクルと3サイクルで低温での低値数わずかな増加が観察された、特に鋼板中央厚さから機械加工された試験片で、ことを示しました。
延長PWHTが1/4tと3/4t位置から機械加工された試験片のHAZシャルピー特性に顕著な変動をもたらさなかった一方で、4時間後、鋼板中央厚さから機械加工された試験片で吸収エネルギーレベル顕著低下が見られました。靭性が鋼板中央厚さでは時間とともに低下するが、1/4t位置では起こらないことが明確でした。
PWHT温度上昇影響は、鋼板中央厚さを除き靭性に顕著な温度効果がないことを示しました。ここでは、PWHT温度上昇に伴う遷移温度上昇傾向があるようです。
硬度調査も実施されました。PWHT後2溶接部マクロ断面で、溶接プロセス影響受けない母材鋼板から溶接金属まで硬度横断測定を行いました。同様横断測定を溶接時状態溶接部1と2で実施。各マクロ断面で3箇所、(i) 第一面表面下3mm、(ii) 鋼板中央厚さ、(iii) 第二面表面下3mmで横断測定。すべてで98N荷重ビッカース硬度計使用。溶接部1と2溶接時硬度データは、鋼板値約170〜180HV、溶接金属値200〜220HV、ピークHAZ硬度240HV未満を示しました。
複数PWHTはHAZまたは鋼板硬度にほとんど影響せず、ピークHAZ値240HV未満、鋼板硬度値約140〜160HVでした。すべて溶接部で、鋼板中央厚さ硬度が表面よりわずかに高く、連続鋳造鋼で頻繁に観察される偏析バンド存在のためでした。
溶接金属硬度は複数応力除去サイクル曝露でより顕著な効果示しました。溶接部1と2は約200HV均一硬度でしたが、第3PWHTサイクル後、溶接金属硬度レベルが160〜220HVに低下、最低値が溶接中央厚さに出現。値はPWHT時間増加に伴いHAZ硬度わずかな低減のみ示しました。鋼板硬度値は影響受けません。溶接金属は非体系的に振る舞いました。1時間後約190〜210HV、2時間後約200〜220HVに増加、4時間後約160〜195HVに減少観察されました。
鋼板とHAZ硬度レベルはPWHT温度に対してかなり鈍感であることがわかりました。硬度温度変動に明確な傾向は見られませんでした。しかし、鋼板硬度わずかな低下が見られました。溶接金属硬度は650℃PWHT後に低下傾向、約180〜190HV記録、550℃と600℃記録約190〜210HVと比較されました。
600℃PWHT時間増加、単一処理延長または複数処理使用いずれでも、機械的特性にほとんど影響しないと結論付けられました。さらに、PWHT温度550℃から650℃への上昇は、HAZ強度や硬度に有意な低下をもたらしませんでした。しかし、PWHT温度上昇に伴う鋼板中央厚さHAZシャルピーVノッチ靭性低下の証拠が見つかりました。
熱入力
溶接プロセスと溶接技術両方が、溶接制作に使用されるエネルギー入力に影響します。エネルギー入力が高いほど、冷却速度は遅くなります。熱入力は溶接電流、アーク電圧、移動速度の関数です。熱入力増加には、溶接電流増加または移動速度低下が必要です。溶接電流はプロセスと電極サイズに関連します。熱入力は式 H = EI (60/S) で計算されます。Hは溶接単位長さあたりジュール単位エネルギー入力、Eはアーク電圧(ボルト)、Iは溶接電流(アンペア)、Sは移動速度(単位長さ/分)です。電流または電圧増加で熱入力増加、移動速度増加で熱入力減少。電圧は他因子と比較してわずかにしか変動しないため、効果は軽微です。
一般に高熱入力は冷却速度低減します。これは注意して使用する必要があります。Q&T鋼では非常に高い熱入力がHAZ軟化傾向があり、強度レベル低下します。低焼入れ性鋼では、熱入力増加で非焼入れHAZ生成可能です。高焼入れ性鋼では、遅い冷却速度で割れ傾向と最大硬度が低減します。これら因子が適用可能熱入力量を制限します。通常、予熱で冷却速度低減します。
溶接プロセスも熱入力に影響します。各溶接プロセスは異なる熱サイクルを持ちます。例えば、温度上昇率、最高温度、高温保持時間、金属冷却率は、シールドメタルアーク溶接(SMAW)とESWプロセスでかなり異なります。最高熱集中プロセスは一般に温度上昇と下降をはるかに速くさせます。SMAWでは上昇ほぼ瞬時、ベース鋼冷却速度非常に速い。ESWでは上昇遅く、相当長時間高温保持、その後緩やか減少。
アーク溶接作業中の温度変化は、ほとんどの冶金プロセスよりはるかに速く急激です。溶接熱による冶金反応は通常熱処理関係に従いません。ESW温度変化は鋳造冶金で遭遇するものとより類似しています。
製造プロセス
- 炭素鋼および低合金鋼溶接における水素誘発割れの防止
- 薄板鋼材へのMIG/TIG/レーザー溶接:プロフェッショナル技術とベストプラクティス完全ガイド
- 溶接欠陥の種類・原因・対策完全ガイド:内部欠陥と外部欠陥
- 溶接検査・試験の総合ガイド:検査手法・検査員資格・合否基準
- 遭遇する9つの溶接問題:専門家の修正と予防のヒント
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- チタン溶接のマスター:実証済みプロセスと技術
- 溶接ビードの種類・形成・品質判断:ストリンガービード・ウィーブビード完全解説
- 溶接スパッタの理解:原因と効果的な低減テクニック
- クロム:必須微量元素、特性、実用的応用
- 熱処理とは:プロセス、主要手法(焼鈍・正火・焼入れ・焼戻し等)、メリットを徹底解説