



ミニ高炉:小規模操業のための効率的鉄生産
ミニ高炉と製鉄
ミニ高炉(MBF)は、一般に従来型大型高炉(BF)の縮小版と見なされています。これらの炉は小規模操業に理想的に適しています。実際、これらは現代的な従来型大型高炉の先駆けであり、より長い期間運転されてきました。MBFは多くの国にありますが、大部分は中国、インド、ブラジル、インドネシアに集中しています。プラント可用性とこの技術で達成された完成度により、MBFは製鉄の受け入れられたルートとなっています。さらに現在では、今日の現代大型炉の標準となった設計、装入、操業のほとんどの技術がMBFにも採用されています。
MBFは、るつぼ型ハースを持つ垂直シャフト炉です。鉄鉱石、還元剤兼燃料としてのコークスまたは木炭、フラックス(通常石灰石またはドロマイト)からなる装入材料が炉頂から投入されます。炉は逆流反応器の原理で作動します。装入材料がシャフトを下降する際、炉底から上昇する高温ガスによって予熱・予備還元されます。ガスは、チュイエールから酸素濃富化熱風を吹き込むことで生成されます。熱風が還元剤を燃焼させ、炉内で進行する還元プロセスに必要な還元ガスと熱を生成します。還元された装入材料は溶融してHM(溶銑)を形成し、炭素で飽和してハースに降下します。フラックスは装入材料中の不純物と結合して溶融スラグを生成し、ハース内の溶銑上部に蓄積します。溶銑と溶融スラグは定期的に炉からタッピングされます。
MBFの重要な特徴
MBFは、垂直スタックがるつぼ型ハース上に重ねられたシャフト型炉です。MBF複合体は、高炉本体、熱風ストーブ、MBF炉頂と装入システム、複数のメンテナンスプラットフォーム、装入材料用複数ビンを持つストックハウスシステム、チュイエールプラットフォームと鋳造場、スラグ造粒システム、ガスシステム、高炉ガス清浄システム、原料と燃料供給システム、電力供給とその他ユーティリティ供給システム、送風機ステーションと高炉水循環システムなどで構成されます。MBFのレイアウトは通常非常にコンパクトで、HM生産を支援するほとんどの設備が炉本体のすぐ近くに設置されています。ドライガス清浄プラントを備えたMBFの典型的なプロセスフローシートを図1に示します。
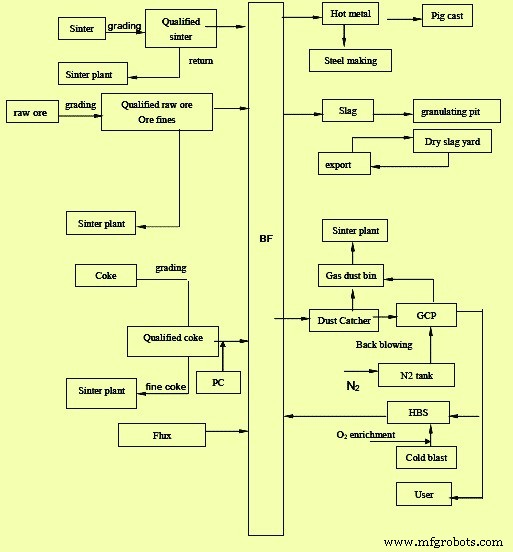
処理反応器である炉は、製鉄システムにおいて以下の役割を果たします。
- 貯蔵から供給システムを通じて、すでに準備された装入材料を受け取る。
- 送風機ステーションで送風機によって生成され、熱風ストーブで加熱された熱風を受け取る。熱風は通常酸素濃富化されている。
- HMと溶融スラグを生成し供給する。
- 未処理高炉ガスをガス清浄システムに供給する。
- 冷却水と圧縮空気を冷却・ユーティリティシステムを通じて受け取る。
- 電気システムによって電力を供給される。
- 指令・制御システムによって制御される。
MBFは一般に、RCC基礎に直接立つ4本の柱が6つのプラットフォームとスキップ橋(スキップ装入の場合)を支える自立フレーム構造を持ちます。炉シェルは通常、異なる厚さの構造用鋼板で構築されます。
中国製MBF2基の典型的プロファイルを表1に示します。
| 表1 中国製ミニ高炉の典型的プロファイル | ||||
|---|---|---|---|---|
| 番号 | パラメータ | 単位 | 値 | |
| 1 | 有効容積 | m³ | 50 | 320 |
| 2 | ハース直径 | m | 2.25 | 4.9 |
| 3 | ベリー直径 | m | 3.05 | 5.7 |
| 4 | スロート直径 | m | 2 | 3.7 |
| 5 | デッド層高さ | m | 0.35 | 0.6 |
| 6 | ハース高さ | m | 1.8 | 2.7 |
| 7 | ボッシュ高さ | m | 2.3 | 2.9 |
| 8 | ベリー高さ | m | 1 | 1 |
| 9 | シャフト高さ | m | 5.3 | 9.2 |
| 10 | スロート高さ | m | 1.27 | 1.6 |
| 11 | 有効高さ | m | 12.02 | 17.4 |
| 12 | スタック角度 | 度 | 84.27 | 83.79 |
| 13 | ボッシュ角度 | 度 | 81.57 | 82.15 |
| 14 | 高さ/直径比 | 3.58 | 3.05 | |
| 15 | チュイエール数 | 基 | 6 | 12 |
現代的MBFでは、高炉底部に半黒鉛カーボンブロック、ハースに鋳造カーボンブロックが通常使用されます。優れた熱伝導性と耐食性を持つカーボンブロックは、高炉底部とハースを効果的に保護します。セラミックカップ構造が一般にハース内壁にアルミナライニングで使用されます。コランダムレンガとアルミナレンガがそれぞれタップホール領域とスラグノッチ領域で使用されます。ボッシュ、ベリー、およびスタックの一部は通常アルミナレンガでライニングされます。高密度耐火レンガが上部スタック領域のライニングに使用されます。炉内シェルには通常、厚さ70mmのアルミナキャスタブルが吹き付けられます。高炉スロートとトップカバー内部ライニングには、アンカー溶接と耐熱耐摩耗キャスタブル1層が使用されます。炉ライニング設計に応じて、MBFの期待キャンペーン寿命は5年から10年以上の範囲で変化します。
熱風温度の上昇は、MBFへの微粉炭吹き込み量増加とMBFでのコークス比低減のための主要対策の一つです。熱風システム設計は通常、高炉ガスを燃料として熱風温度を1200℃に維持できるように行われます。現在、MBFには回転接線ドーム燃焼設計の熱風ストーブが3基装備されています。
チュイエールは、バッスルメインからブローパイプを通じて熱風を供給されます。チュイエールはチュイエールクーラーとともに設置され、両方とも銅製です。MBFに設置されるチュイエール数はMBF有効容積に依存し、通常運転条件下で210〜230m/秒の最適ブラスト速度で設計されます。
現在、現代的MBFには溶銑とスラグの両方が流れる1つのタップホールがあります。これらは、作業プラットフォーム上のHMランナーに適切に配置されたスキマープレートで分離されます。一部のMBFでは、溶融スラグタッピング用の別個のスラグノッチがあります。溶銑はレードルまたは魚雷車に流れ、溶融スラグはスラグ造粒システムに搬送されます。
冷却ステーブがMBFで使用され、底部とハースには3セクションの平面ステーブ、ボッシュとベリーゾーンには耐火物挿入型ステーブが使用されます。スタック領域にはステップステーブが使用され、下部スタックレンガライニングを効果的に支持し、高炉シェル開口を減らしてMBF気密性を高めます。フェライト球状黒鉛鋳鉄製ステーブが一般に中部と下部スタックに使用されます。シームレス鋼管がステーブ内部に鋳込まれ、ステーブ熱面側にリブプレートが設けられます。カーボン材料が溝に締め固められます。水冷却は通常MBF底部で使用されます。チュイエールシステムは専用水冷却システムで冷却されます。
高炉本体のその他の補助設備は、(i) 2段スロートアーマー、(ii) スロートストックライン付近に設置された「スロート赤外線撮像カメラ」(スロート領域の装入分布検出用)、(iii) トップ温度が非常に高くなった際に使用されるトップ水噴霧冷却装置、です。
通常、MBFにはスキップ装入システムが装備されています。一部のMBFではスキップ装入に代えてコンベア装入が使用されます。MBFのトップ装入には、両システムすなわち(i) ディストリビューター付き2ベル装入、および(ii) ベルレストップシステムが使用されます。現代的MBFはベルレストップシステムを採用しています。
ベルレストップの場合、一般に2種類の分布、(i) リングタイプ(シングルリングタイプ、マルチリングタイプ)、(ii) 固定ポイントタイプが使用されます。リングタイプ分布では、装入ホッパー内の材料が分配シュートを通じて同心リング(シングルリング)または多重同心リング(マルチリング)により炉内に装入されます。シングルリングタイプ分布では、分配シュートは装入中に同じ指定傾斜角を維持します。マルチリング分布では、傾斜角を装入中に何度も変更できます。各角度位置で1周または複数周の分布が可能です。固定タイプ分布では、分配シュートが指定傾斜角に位置決めされ、指定ポイントに材料を分布させます。ベルレストップ装入装置ではセクター分布も可能です。通常、窒素ガスが均圧目的で使用されます。
炉内装入高さ(ストックライン)は、2本のストックロッドで制御されます。通常生産中の連続装入レベル検出は、装入レベルとともに自動的に降下するストックロッドによって自動的に行われます。ストックロッドは指定レベルに達すると持ち上げられます。装入レベルは制御室で表示されます。
鋳造場は通常、1:12の勾配を持つ鋼製屋根とRCC柱を持つ長方形です。換気窓が通常屋根設計に設けられます。鋳造場には油圧式マッドガンと油圧/空圧式タップホール穿孔機が装備されています。鋳造場は通常、バグフィルターシステムで完全に除塵されています。
MBFで生成された高炉ガスは、4基のオフテーク、次に4基のアップテーク、さらに2基のアップテークによって集められ、1基のダウンカマーにまとまり、最終的にダストキャッチャーへ向かいます。高炉トップガスの通常温度は100〜300℃の範囲で、最大400℃です。炉頂の両アップテークには、通常油圧シリンダー駆動のブリーディングバルブが1基ずつ装備されています。ダストキャッチャーは重力原理で作動し、高炉ガスから粗大ダストを除去します。ダストキャッチャーからの高炉ガスは、飽和器と一次・二次スクラバーで構成されるウェットガス清浄システム、または窒素ガスで逆吹きする低圧ダストバグフィルターで構成されるドライガス清浄システムでさらに清浄化されます。
MBFの操業は従来型大型高炉と類似しています。装入材料、すなわち鉄原料(シンター/ペレットと塊鉱)、還元剤(木炭または高炉コークス)、フラックス(石灰石とドロマイト)が高炉頂から装入され、スタックを下降する際、ハースから上昇する高温ガスと、シャフト底部すぐ上のハースに位置するチュイエールから導入される熱風によって予熱されます。
加熱空気によって装入された高炉コークスの大部分が燃焼し、プロセスに必要な熱と、装入鉱石から酸素を除去する還元ガスが生成されます。還元された鉄は溶融してハース底部に流下します。フラックスは鉱石中の不純物と結合してスラグを生成し、これも溶融してハース内の溶銑上部に蓄積します。時々、溶銑と溶融スラグがタッピングホールから炉外に排出されます。
現在、MBFには微粉炭吹き込み(PCI)がチュイエールレベルで装備されています。現代的MBFでは最大150kg/t-HMのPCI率を達成できます。MBFの一般的な運転パラメータを表2に示します。
| 表2 MBFの運転パラメータ | |||
|---|---|---|---|
| 番号 | パラメータ | 単位 | 値 |
| 1 | 炉稼働率 | 日数 | 330〜350 |
| 2 | 装入シンター比率 | % | 約80 |
| 3 | 鉱石比 | kg/t-HM | 1600-1700 |
| 4 | 燃料比 | kg/t-HM | 550-600 |
| 5 | 高炉コークス比 | kg/t-HM | 420-450 |
| 6 | PCI比 | kg/t-HM | 120-150 |
| 7 | 熱風温度 | ℃ | 1100-1200 |
| 8 | 炉頂圧力 | kg/cm² | 0.3-1.0 |
| 9 | スラグ比 | kg/t-HM | 300-380 |
| 10 | 高炉生産性 | t/m³・日 | 2-3 |
| 11 | 送風空気酸素濃富化 | % | 約3 |
MBFにおける典型的ユーティリティ消費を表3に示します。
| 表3 MBFにおける典型的ユーティリティ消費 | |||
|---|---|---|---|
| 番号 | パラメータ | 単位 | 値 |
| 1 | 送風空気 | Nm³/t-HM | 約1800 |
| 2 | 高炉ガス発生量 | Nm³/t-HM | 約900 |
| 3 | 蒸気 | kg/t-HM | 約50 |
| 4 | 電力 | kWh/t-HM | 約120 |
| 5 | 窒素 | Nm³/t-HM | 約2 |
| 6 | 圧縮空気 | Nm³/t-HM | 約0.3 |
MBFの自動化システムは一般に、強力な機能、高水準性能、高信頼性、容易な拡張性、包括的通信能力、容易な実装と分散構造、容易な操作という特徴を持ちます。通常、高レベルの耐電磁干渉性と耐衝撃性、モジュール処理能力、即時反射能力を備えています。
MBF全体の操業制御と監視は、通常MBF作業プラットフォーム近くに位置するMBF制御室から行われます。制御システムは通常、監視ステーション、メインPLC、アラーム、インターロック、保護で構成されます。1つのリモートステーションも通常、原料ハンドリング制御室に設置されます。システムはネットワークでリンクされています。監視システムは通常、プロセスパラメータ制御、トレンド記録、アラームログに使用されます。多数のフィールド計器が設置され、すべてのプロセスパラメータを測定・制御します。重要な測定項目には、(i) 圧力測定、(ii) 温度測定、(iii) 流量測定、(iv) 高炉ガスダストレベル測定、(v) 装入レベル、シュート角度、スロットルバルブ開度測定、(vi) 装入材料重量測定などがあります。鋳造場設備操作用制御キャビンは、オペレーターが設備を視認できる安全な場所に鋳造場内に設置されます。
MBF水冷却システムは、以下の領域で継続的に工業用水を必要とします。(i) 高炉シェル冷却、(ii) チュイエールとチュイエールクーラー冷却、(iii) ウェットガス清浄の場合のガス清浄システム、(iv) スラグ造粒、(v) 高炉トップ油圧システム冷却、(vi) マッドガン/穿孔機油圧システム冷却。すべての水は循環されます。オーバーヘッド水槽が通常、停電時の緊急要件対応のために設けられます。すべての水システムに関連する主要パラメータは、制御室から監視システムを通じて監視されます。
製造プロセス