



コーキング圧力の理解:原因、影響、緩和戦略
コーキング圧力現象とその影響因子
コーキング圧力は、二重加熱壁、垂直、スロット型コークス炉の使用により重要となった現象です。丸型ビーハイブ炉や熱回収型コークス炉(これらもコークス生産に使用される)では、石炭が上方へ自由に膨張できるため、装荷の膨張がこの自由膨張によって対応されます。一方、スロット型コークス炉では、加熱壁への水平方向への石炭膨張が制限されます。石炭炭素化プロセス中の炉壁の早期破損事例がいくつか報告されています。
新規、より大型、より高いコークス炉の建設は、コーキング圧力による壁変形という望ましくない現象を伴っており、炭素化中の石炭膨張挙動に関するいくつかの研究を促しました。努力は、コークス炉での使用前に石炭ブレンドを安全性試験できる信頼性の高い試験開発に焦点を当ててきました。
コーキング圧力の発生
炭素化プロセス中、石炭は可塑段階を通過し、揮発分(VM)はこの段階中に、およびそれより後にも僅かに発生します。コーキング圧力は可塑段階で生じると一般的に受け入れられています。コークス炉室内では、炭素化開始から加熱壁に平行な2つの垂直可塑層が形成されます。炭素化が進行するとこれらの層は炉中心に向かって移動します。同時に、装荷の上部と底部に類似の水平層が形成されます。これらは2つの垂直層と接続され、未炭素化石炭を取り囲む連続領域を形成し、通常「可塑エンベロープ」と呼ばれます。
コーキング石炭の場合、可塑層の透過性は低いです。したがって、強い可塑性石炭では、未転換石炭の冷却ゾーン内に圧力が形成される可能性があります。可塑層内部とそれらの間の内部圧力の合計は、コークス層を通じて伝達され、壁に圧力を及ぼします。
可塑層が炉中心で合流すると、中央の石炭塊が両側から同時に熱を受け取り、石炭温度が可塑温度範囲全体で上昇します。これによりコーキング速度が加速し、ガス発生速度がより速くなり、その逃散により大きな抵抗が生じます。これが内部圧力と壁圧力の両方のピーク値をもたらします。
可塑層は炉扉に平行にも形成されるため、石炭装荷直後に未転換石炭を取り囲む完全な連続可塑エンベロープが存在します。したがって、可塑層の冷側から発生したVMはエンベロープ内に閉じ込められます。層が合流しようとする時点で加熱速度が増加し、ガス発生量が増加するため圧力が上昇します。コークスへの再固化後、エンベロープが消失することで圧力が急速に低下します。
別の説明によると、炉扉に平行な可塑層を形成するのに十分な熱はありません。したがって、2つの主要可塑層と2つの副次的層からなる可塑スリーブ(チューブ)が形成され、熱損失のため扉付近で幅が広い概ね長方形の形状となります(図1)。コーキング圧力は可塑層内のガス圧力から生じ、すでに形成されたコークスとセミコークスを通じて壁に伝達されます。
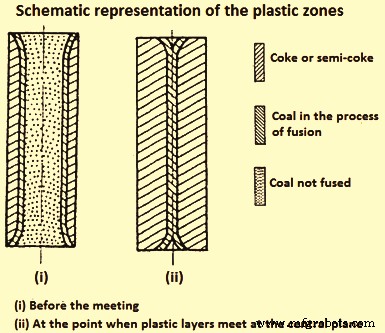
装荷中心に最も近い側で発生するガスにはタールが含まれ、これが凝縮し、可塑層に捕捉されると再気化します。凝縮タールによる石炭の含浸は可塑層の粘度を変化させます。内部ガス圧力は石炭の性質と炭素化条件に大きく依存します。可塑層の膨張、セミコークスの収縮、および未炭素化石炭の圧縮との間で確立される平衡に関連しているようです。
主要現象は可塑層内の内部ガス圧力であり、壁圧力はガス圧力がセミコークスとコークスを通じて壁に伝達されることで生じます。内部ガス圧力の大きさは、可塑層内での気体物質発生速度と、その流れに対する可塑層の抵抗、すなわち層の透過性に依存する可能性が高いです。
しかし、可塑温度範囲での脱揮発速度は高VM含有石炭でより高く、それでもこれらの石炭は高圧力を発生しません。したがって、透過性が内部ガス圧力発生の最も支配的な要因となり得ます。これは、高ランク石炭の最大VM発生速度が再固化温度近くにあるためです。実際、最大壁圧力と再固化温度近くでの残留VM発生速度の間に関係があります。
単一加熱壁炉を使用した調査では、透過性が可塑層中心で最小、再固化生成物で最大であることが観察されました。透過性は2つの寄与によるものと考えられています。第1は:(1)可塑ゾーンに存在する開放気孔率、(2)分子流を許容する超微細気孔率、(3)粘性流を許容する巨視的気孔率。第2の寄与は、脱揮発気泡の破裂に伴う流れから来ます。この現象は、セミコークスに隣接した可塑層領域では気泡の破裂が形成を上回り、層中心では逆が起こるためです。したがって、可塑層中心の気孔率最大値によって、層中心からセミコークス隣接ゾーンへの質量移動が確立されます。
高圧力を発生する石炭の場合、この最大値がセミコークス隣接石炭ゾーンで最小値に置き換わることが観察されています。これはこれらの石炭では透過性の第2寄与、すなわち気泡の破裂が低く、この仮定は可塑層中心の気孔率最大値の欠如によって支持されます。ガスの逃散が制限されるため、可塑層領域の圧力が増加し、石炭の圧密を引き起こし、観察される気孔率の最小値をもたらします。
コーキング圧力の初期研究
石炭ブレンドの安全性を確認するために、まず実験室試験が実施されました。これらの試験では、少量の石炭を小さなるつぼに入れ、定圧または定体積で片側から加熱しました。1920年に開発された試験は、石炭が生成する膨張圧力を決定する最初の試みと考えられています。この試験では、100gの石炭を標準条件下でガス焚き炉内の垂直円筒形鉄るつぼで加熱しました。穿孔ピストンを装荷上部に配置し、ピストンの動きを適切に記録し、重要な測定値は体積変化を百分率で表したものでした。この試験は2方向にさらに発展し、定圧試験と定体積試験が生まれました。
定圧試験の改良では、80gの乾燥石炭を鋼製るつぼに入れ、1kg/cm²の荷重を石炭装荷に加え、装荷の膨張と収縮を体積変化として記録しました。定体積試験への改良では、定体積で実施され、120gの乾燥石炭を鋼製るつぼで炭素化し、石炭を定体積に保つために必要な圧力を記録しました。
さらに、数kgの石炭を使用するより大規模な試験がいくつか開発されました。それらのコンセプトは小規模試験と類似していました。代表的な例は大規模定圧試験で、主にサイズが小規模試験と異なり、装荷能力は約5kgでした。コークス炉壁への許容最大限界と見なされた0.08kg/cm²を超える石炭装荷内で生成される圧力のみが測定されました。もう1つの大規模実験室試験は「底部加熱」炉試験でした。この試験では、約35kgの装荷が底部から単方向に加熱され、約0.14kg/cm²の圧力がかけられました。上部スラブの動きはカテトメーターで追跡されました。
上記試験での加熱が片面であったため、現象は大型炉で起こるものとはかなり異なっていました。コークス炉での壁圧力記録の困難さから、初期の研究者たちは、二重壁加熱を採用することで商用炉で起こる炭素化条件を可能な限り正確にシミュレートしようと感じました。したがって、両加熱壁が可動式の大規模炉室が設計されました。片方の壁を固定することで、炭素化中に他方の壁に及ぼされる圧力を油圧システムの助けを借りて測定できました。この炉は、コーキング圧力の直接測定を可能にする可動壁炉のプロトタイプと見なされました。
世界中にいくつかの可動壁炉が存在します。すべての設計は両側加熱に基づいています。壁の1つがトロリーに取り付けられており自由に動くことができ、炭素化中に発生するコーキング圧力は壁に及ぼされる力として表現され、適切な装置で測定され、壁圧力と呼ばれます。ガスまたは電気加熱で、250〜500kgの石炭装荷を取り扱います。実物大炉と同様に、炭素化中に2つの垂直可塑層が形成され、徐々に炉中心に向かって進行し、そこで合流します。
最古の可動壁炉設計の1つでは、約250kgの石炭が300mm×700mm×1100mmのコーキング室で炭素化されました。1つの壁がローラーに取り付けられ、レバー重量システムで壁に発生する圧力を測定しました。この炉はアメリカ石炭のコーキング圧力研究に使用されました。石炭を80%が3mm以下に破砕し、低水分含有量で、見かけ密度(BD)785〜850kg/m³の範囲で装荷し、300回の試験が実施されました。
圧力対コーキング時間のプロットで得られた曲線は、試験石炭のいくつかの特性に基づいて6タイプに分類されました。図2は各タイプの圧力曲線の例を示します。タイプ1〜3の圧力曲線は、商用炉で通常安全に使用できる石炭またはブレンドのものです。タイプ2または3の石炭は、より高いBDで装荷するとより高い圧力を発生する可能性があります。タイプ4〜6は、コークス炉で使用するには危険な石炭の圧力曲線です。
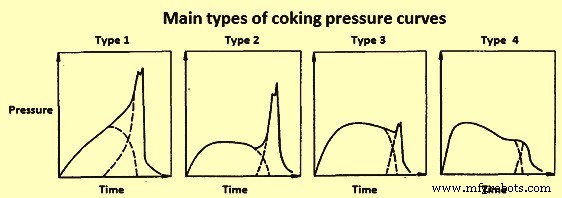
より大型の400kg可動壁炉が、Centre de Pyrolyse de Marienau(CPM)でコーキング圧力現象の広範な調査に使用されました。この炉では、両壁がコランダム構造で、より高温運転が可能で、より高い強度と熱衝撃抵抗を提供しました。可動壁に及ぼされる力は、加熱壁の有効表面の幾何学的中心に壁外部に取り付けられた歪みゲージバランスで測定されました。この炉での様々な試験中、最も頻繁に遭遇した4つの主要なコーキング圧力-時間曲線タイプが作成され、図3に示されています。
これらの曲線の形態を分析することで、これらが2つの基本曲線の重ね合わせから生じ、それぞれが2つの段階の1つに対応することが結論付けられました。第1段階は加熱壁に平行な可塑層の形成とそれらの相互接近を反映し、第2段階は炉中心での可塑層の合一を反映します。タイプ1と2の曲線は高圧力を発生する石炭によって与えられました。タイプ3はスタンプチャージ石炭の特徴で、圧力の大きさに関わらずこのタイプでした。タイプ4は低圧力を発生する石炭で記録されました。高圧力を発生する石炭は類似したタイプの曲線を示しました。
低VM石炭の場合、圧力は開始から最大まで規則的に上昇しました。高コーキング圧力に典型的なもう1つの曲線タイプは、最初の1時間で圧力が急上昇し、その後炭素化中は比較的一定に保たれ、可塑層が合流すると可塑性石炭が消失するまでさらなる上昇が起こるものでした。
可塑層中心でのガス圧力測定という、コーキング圧力問題への別のアプローチもありました。これらの測定は可動壁炉と実物大炉の両方で行われ、2つの結果セット間の比較が可能となりました。ガス圧力は、炉扉または装荷蓋の穴を通して導入されたチューブで測定されました。
試験炉でのガス圧力と壁圧力の同時測定研究がいくつか行われました。これらの研究では、装荷中心の最大ガス圧力がピーク壁圧力に関連していることがわかりました。ガス圧力は炉壁からの距離とともに増加し、可塑層が合流する時点で装荷中心で最大値に達しました。この最大ガス圧力は通常壁圧力のピークと一致し、常にそれより大きかったです。ガス圧力と壁圧力の比について、異なる研究で異なる値が示されました。
ある研究では、炭素化が進行し可塑層が移動すると、ガス圧力が突然上昇することが観察されました。可塑層がそのポイントを通過するとガス圧力は急速に低下し、そのプローブは再びガス圧力を記録しませんでした。可塑層が炉中心で合流すると、記録されたガス圧力は炉内の他のポイントでの圧力より高かったです。この実験でのガス圧力/壁圧力比は、低圧力では1未満から高圧力では最大3まで変化しました。
別の調査では、装荷と炭素化条件の両方が内部ガス圧力に与える影響が研究され、内部ガス圧力が壁圧力と同じ変数によって影響されることがわかりました。
CPMでの別の調査では、2つの観察がなされました:(1)炭素化開始時に底部と屋根に平行な2つの可塑層が形成され、炉中心に向かって進行する、(2)扉に平行な可塑層は形成されない。ガス圧力/壁圧力比は約0.5という値が見出されました。
様々な研究で報告された最大ガス圧力とピーク圧力の比の違いは、試験装置と手順の違いに起因するとされました。可動壁炉では、加熱壁から同時にコーキングが主に進行する一方で、底部から上向き、屋根から下向き、おそらく扉からもかなりのコーキングが内向きに進行し、炉中心で合流する可塑層の面積が減少しました。これは早期プッシングによる可塑ゾーン面積の直接測定で確認されました。したがって、室幅を広げるとコーキング圧力の低減を伴いますが、変動の大きさはブレンドに依存しながら一般的に小さくなります。
CPMは、炉中心での可塑層合流時間の式を提案しました。式はPw/Pi = Si/Sで、Pwは壁圧力、Piは内部圧力、Sは装荷の側面積、Siは壁圧力ピーク時の可塑層の中央面への投影面積です。PiはPsより大きく、これらの圧力は同時点での内部圧力と壁圧力です。Siは、2つの主要可塑層が接合した瞬間に試験炉を排出することで評価されました。定義により比率k = Si/Sは装荷時は1で、炭素化進行に伴い端効果により減少し、石炭が再固化するとゼロになります。実物大炉では端効果が壁高さに比べて小さいため、比率Si/Sは約1で、コーキング壁圧力は中心最大ガス圧力と等しくなるはずです。あるブレンドが試験炉で特定条件下で壁圧力Pを生成する場合、同じ条件下で作動する大型炉で予想される圧力は2Pのオーダーになると提案されました。
安全限界の設定
可動壁炉と実物大炉で行われたいくつかの研究は、本質的にコーキング圧力現象を制御し、過度な圧力による炉損傷から保護することを目的としていました。石炭ブレンドの評価には一般的に可動壁炉試験が採用され、その結果得られる最大壁圧力を用いて、以前に確立された限界と比較して石炭ブレンドを安全または危険に分類します。試験炉でのブレンドBDは極めて重要と見なされます。実物大炉の平均値と少なくとも等しく、好ましくは若干高くあるべきです。
圧力が過度かどうかは、及ぼされる圧力だけでなく、炉壁が耐えられる圧力にも依存します。したがって、コークス炉壁の強度を評価するための多くの努力がなされてきました。
壁強度要件は、炭素化プロセス中に壁に及ぼされるピーク不均衡コーキング圧力によって大きく支配されます。これらの不均衡圧力は水平方向の壁曲げを引き起こし、壁の継手に一貫した引張強度がないため、屋根と壁の重量を含む垂直重力荷重によって安定化される必要があります。
特別に建設されたコークス炉壁を油圧プレスからの横圧力にさらした研究が実施されました。圧力が約0.09kg/cm²のときに壁に初期亀裂が現れ、圧力が0.13kg/cm²に上昇すると膨らみ率が急速に増加することが示されました。この冷間壁での結果に基づき、非常に低い安全限界0.07kg/cm²が提案されました。非常に低い限界は石炭供給源、石炭ブレンド、炭素化条件の選択における柔軟性を制限します。したがって、可動壁炉で炭素化された数百の石炭の結果を比較し、これらの石炭の商用炉での挙動を考慮した結果、コークス炉で炭素化される石炭に対する以下の安全限界が確立されました。
- 0.14kg/cm²を超える圧力を発生する石炭は危険。
- 0.11kg/cm²を超える圧力を発生する石炭は、3mより高い炉で定期的に炭素化される場合、危険となり得る。
- 0.11kg/cm²未満の圧力を発生する石炭は安全。
1948年と1952年の研究に基づき、英国コークス研究協会(BCRA)は、試験炉で発生した圧力が0.14kg/cm²未満であれば石炭ブレンドは安全であると結論付けました。この限界は1956年のBCRAでのさらなる作業で確認されました。この作業では、いくつかのブレンドを稼働寿命末期の商用炉と可動壁炉に装荷しました。特殊装置で実物大炉の壁動きを測定し、試験中およびバッテリーが冷却された後の壁を調査して動きを決定し、損傷を確認しました。商用炉壁の弾性たわみは0.13mmまでなら亀裂発生なしで起こり得ると示唆しました。それ以上ではさらなるたわみは容易には起こらず、亀裂が生じます。
1960年代と1970年代には、高い(6m以上)コークス炉の建設が普及しました。これらのコークス炉は、0.14kg/cm²未満のコーキング圧力は安全という前提で運転されました。結果として、一部のケースでこれらの炉が深刻な早期耐火物損傷を被りました。6m高バッテリーが進行性損傷を被り、5年未満の運転で閉鎖せざるを得なかったと報告されています。早期故障の原因を特定する調査には、6m壁の構造解析が含まれていました。
片側から圧力を受ける6m炉壁の数学的研究が実施されました。この解析から、崩壊を引き起こす不均衡横圧力は0.12kg/cm²をわずかに超える値で計算されました。推奨活荷重係数1.7とクラッキングに関するサービス性を考慮すると、許容不均衡横圧力は0.07kg/cm²を超えないことが推奨されました。
コーキング圧力に影響を与える因子
1950年代初期から、可動壁炉と類似サイズのパイロット炉が石炭のコーキング評価に使用されてきました。パイロットスケール試験は実物大炉試験より安価で、一般的に石炭の大規模での挙動に関する良好な指針を提供します。可動壁炉と実物大炉で生成される内部ガス圧力を比較することで、ある程度の安心感が得られます。コーキング圧力に影響を与える因子に関するほとんどの研究は、パイロットスケール炉を使用して行われてきました。
コーキング圧力の大きさに影響を与える多くの因子が見出されています。これらは大きく3つのカテゴリーに分類できます:具体的に(1)石炭の固有特性、(2)石炭調製と物理的特性、(3)炉運転条件。
石炭
初期研究では、乾燥灰分フリーベースでVM含有量が16〜30%の間の石炭を装荷したときに危険な圧力が遭遇され、より低いまたは高いVM含有量の石炭では決して遭遇されないことが示されました。強く膨張する石炭は主に明礬(ブライトコール)で構成され、鈍礬(ダルコール)の割合が高い石炭は膨張力が小さいことがわかりました。したがって、岩相学的調査から石炭の膨張度についていくつかの結論を導き出せます。
ベスレヘムスチール社による、18インチ(457mm)試験炉と多様な単一石炭および石炭ブレンドを使用した石炭組成のコーキング圧力への影響に関する一連の実験が実施されました。石炭ランク(ビトリナイト反射率で示される)とコーキング圧力の間に一般的な関係が存在することがわかりました(図4)。図4から、高コーキング圧力は反射率1.35%以上の一部の低VM石炭によって生成される傾向があることがわかります。さらに、コーキング圧力は石炭ランクの増加とともに増加するだけでなく、不活性成分の減少とともにも増加することがわかりました。
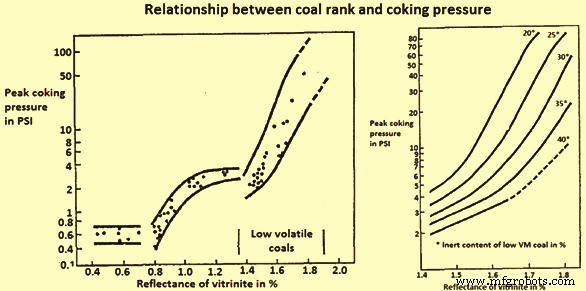
石炭ランクと不活性成分には相乗的相互作用があります。与えられたランクレベルにおいて、石炭が高不活性含有量を持つ場合、コーキング圧力は低くなる傾向があります。低VM石炭の効果のみを考慮すると、石炭ブレンドが発生する圧力は低VM石炭の反射率増加とともに増加し、この増加は低VM石炭の反射率が1.65%を超えると加速します。しかし、ランクの知識だけでは、石炭のコーキング圧力の危険性をある程度の確実性で評価することはできません。18〜25% VMの間では危険性が大きく、25〜28% VMでは依然として存在しますが程度は低くなります。反射率1.65%以上の低VM石炭と低不活性含有量は、単独でコークス化してもブレンドでも高圧力を生成します。
石炭の酸化
石炭の酸化は最大可塑性を低下させ、可塑ゾーンを狭めます。一部の石炭の酸化は初期にコーキング圧力を増加させますが、その後膨張指数が低下し、コーキング圧力が急激に減少します。同時にM10指数が増加します。
フーリエ変換赤外(FTIR)研究によれば、酸化初期段階で形成される主要官能基はカルボニルとカルボキシルです。より高度な酸化では、エーテル、エステル、フェノール基の顕著な増加が示されます。酸化による可塑性喪失は、エーテルとエステルの架橋形成に起因するとされています。
3種のスペイン石炭の空気酸化の影響が調査されました。結果から、「危険」と特性づけられた石炭では、酸化がその危険性をある酸化レベルまで増大させ、その後急激に減少することが結論付けられました。「安全」と特性づけられた石炭では、空気酸化による顕著な効果はありませんでした。
CPMでの研究で、高ランク石炭が500〜600℃で示す低透過性への酸化の影響が調べられ、酸化により透過性が増加することが示されました。これは酸化石炭の開放気孔体積増加に起因するとされています。酸化によりコーキング圧力を低減することは、同時にコークス品質を損なうことなく困難であり、中程度の酸化は圧力を増加させる可能性があるという一般的な合意があります。
石炭ブレンドの研究
石炭ブレンドの挙動とそのコーキング圧力に関する一連の実験的研究が行われました。ブレンドは3.5%水分含有量で重力装荷され、単純に80%が2mm未満に破砕されました。結果から以下が結論付けられました。
- 単独装荷で中程度のコーキング圧力を発生する石炭は、危険な石炭のコーキング圧力にブレンド組成のほぼ線形関数として影響する。
- コーキング圧力を発生しない高VM石炭は、添加量に比例するより速く圧力を低減する。したがって圧力低減により効果的である。このような石炭の効果はランクが低いほど大きい。
- セミアンスラサイト(低VM)は異なる挙動を示す。ブレンドと共に破砕すると圧力低減効果は顕著だが、コークス品質も顕著に劣化する。一方、別個に破砕(95%が1mm未満)すると、15%添加で圧力を低減でき、コークス品質はわずかにしか低下しない。セミアンスラサイトは不活性物として、融解時の石炭粘度を増加させ、石炭の凝集性を損なう。またセミコークスの収縮を低減するが、高VM石炭の添加では収縮が増加する。
また、石炭ブレンドが単独装荷時の個々の石炭より高い圧力を発生することも観察されました。これは、わずかに融解性の低VM石炭が非常に融解性の高い石炭と関連付けられたときに起こります。すると流動条件が、低VM石炭の危険な特性を発現させます。
BCRAでは、膨張圧力の発生に関して、バイナリーブレンドの挙動はブレンドで過剰に存在する石炭の特性に大きく依存することがわかりました。ブレンド効果の研究から以下が結論付けられました。
- コーキング圧力はVM 24%未満の石炭ブレンドでのみ発生する。
- 弱コーキング石炭の30%添加で、低VM石炭の危険特性が大幅に減少する。
- 高/低VM石炭ブレンドでは、高VM石炭の割合増加で圧力が低下する。
- 類似VM含有量の三元ブレンドでは、ほぼ非コーキング石炭の15%添加でいかなるコーキング圧力の発生も防止できる。
ピッチ添加の効果
高ランク石炭の入手性低下により、冶金コークス生産のための石炭ブレンドへのピッチ添加剤使用への関心が高まっています。ピッチは架橋剤として振る舞い、生成コークスの強度を向上させます。ピッチは:(1)可塑状態を変化させ、この変化はピッチからフリーラジカルへの水素(H₂)移動反応に関連し、可塑状態を安定化させる、(2)可塑層を拡大する、(3)VM発生を増加させる。ピッチを石炭に添加するとコーキング圧力を増加させる傾向がありますが、効果の大きさは石炭の性質に依存します。
不活性物の効果
比較的少量の不活性物で石炭の圧力を大幅に低減できることがわかり、不活性物の粒子サイズが非常に大きな効果を持つことが判明しました。不活性物にはいくつかの効果があります:(1)石炭への希釈効果、不活性物は体積変化しないため石炭が膨張するためのスペースが増加する、(2)粒子サイズ効果、不活性物サイズが石炭より微細なら平均微細度が増加し圧力を低減する、(3)特定作用、不活性物が一定量のタールとビチューメンを吸収し、石炭の流動性と膨張を低減する、より微細で多孔質な不活性物ほど効果大、(4)再固化後の装荷収縮を変化させる、(5)不活性物が可塑層の透過性を増加させる可能性がある。
BCRAでは、コークスブリーズ添加のコーキング圧力への影響について研究が行われました。通常、平均壁圧力はコークスブリーズ割合増加とともに減少します。別の一連の試験では、最大30%の粗ブリーズで、最大内部ガス圧力が5%以上のコークスブリーズ添加で減少する一方、最大壁圧力は10%以上添加するまで顕著には減少しないことがわかりました。
コーキング圧力低減の特許では、おがくずやその他の不活性材料から形成されたフレークを2〜8%添加することが提案されています。フレークの作用は、炉装荷内の可塑層を破壊し、ガスのための必要な通路を提供することと考えられています。
油添加の効果
石炭ブレンドへの油添加は、一定水分含有量でBDを変化させ、圧力を低減します。添加油は希釈剤として作用し、結果として生成されるコークスの機械的特性を損なうことなく圧力低減を達成できます。アントラセン油添加が石炭の壁圧力を大幅に低減することが観察されましたが、圧力の最大値は非常に低温、300℃未満で観察されました。これは「バルーン効果」に起因するとされています。すなわち、油から低温で形成される揮発分が前進する可塑層の間に閉じ込められ、その蓄積が圧力発生をもたらします。
水分の効果
装荷水分増加はBDを低下させることで圧力を低減します。ウェットチャージの使用は炭素化プロセスを非常に不均一で高度に撹乱されたものにします。蒸気が石炭粒子に作用し、液体熱分解生成物を吸収する能力に影響を与えます。水分が可塑ゾーンを複数のポイントで突破し、室壁に沿ってガスフリースペースへ到達します。結果として高度に変形した可塑層が生じます。
可塑層の合流は時間的・局所的に個々のセクションで分散します。したがって壁への圧力は低減した形でのみ現れます。一方、予熱装荷の炭素化では、可塑層が平行な面で加熱壁に収束し、ほぼ同時に室の全長と全高で合流するため、壁圧力は最大値に達します。
スロット型炉での炭素化中、装荷全体の水分含有量は、元の装荷水分と比較して着実に上昇します。水分が炉中心に向かって蒸留されるためです。
実物大炉で内部圧力を測定した複数の研究者が、炉中心温度が100℃に達することに一致するピーク圧力を記録したと報告しています。このピークは水または蒸気ピークと呼ばれ、この炉領域で蒸気がもはや凝縮できず、排出されなければならないという事実に起因します。最終的に可塑エンベロープ内に閉じ込められます。
ある研究では、平均水ピーク圧力は石炭水分のみに依存し、水分増加とともに低下することがわかり、BDが重要な因子であることを示唆しています。
見かけ密度の効果
BDはコーキング圧力に影響を与える変数の中で最も重要と見なされています。BDを増加させることで、安全なブレンドでも非常に高い圧力を発生させる可能性があります。いくつかの研究で、炉損傷の危険性がより高い装荷密度で増加することが証明されています。大型炉の建設により、充填時の落下高さ増加により石炭装荷がより密になるため、石炭BDの膨張度への影響がより重要になります。
BDのコーキング圧力への影響に関するいくつかの研究では、試験炉壁圧力とBDの関数関係の性質について意見の相違が存在します。一部の研究では壁圧力の対数がBDに対して傾きを持つ直線になると主張し、他の研究ではこの関係は曲線でより良く表現されると主張しています。別の研究では、800kg/m³(乾燥)以上の密度では、BD増加に伴う圧力増加率が増大することが示されました。
BCRAでの研究では、ガス圧力も壁圧力と同様にBDに対して同じ変動を示すことが示されました。BD制御に用いられる方法に関わらず、与えられたBD変化が与えられた圧力変化を生むと結論付けられました。
コーキング圧力へのBDの影響に関するより最近の研究では、単一ブレンドを異なる見かけ密度で使用し、BD変動をオイル添加、予熱処理、水分含有量変動など異なる方法で達成しました。この研究では、BDがコーキング圧力に大きな影響を与え、おそらくあらゆる石炭やブレンド装荷が発生させる圧力に影響を与える最も重要な因子であることがわかりました。
粒子サイズの効果
サイズの異なる石炭粒子を加熱すると、粒子中央から表面への気体熱分解生成物の輸送条件が異なります。粒子サイズが大きいほど、有機質量の熱分解の結果として内部に発生する圧力が大きくなります。これは凝縮を促進し、石炭物質のその後の熱変化に大きな影響を与えます。初期軟化温度が上昇し、可塑温度範囲が粒子サイズ減少とともに狭くなることがわかっていますが、可塑質量の粘度は増加します。
実用上、BDと粒子サイズのコーキング圧力への影響を個別に分析するのは困難です。実際、ブレンド微細度の増加は装荷密度低減とコーキング圧力低減を伴うことが知られています。破砕のコーキング圧力への独立した影響が研究されました。この研究では、ブレンド全体の微細度、各ブレンド成分の微細度(差別的破砕)、最後に破砕モード、すなわち粒度分布曲線の形状の影響が検討されました。実質的に一定密度で、粒子サイズがコーキング圧力に非常に顕著な効果を持ち、微細破砕が圧力を低減することがわかりました。
ブレンド成分を別々に破砕しても特別な利点はないようです。ある研究では、系統的破砕が特定の場合に特定の効果を持つことが示されました。すなわち、同じ微細度で圧力が単純破砕より低くなります。この研究の結論は、圧力が粗粒子(2〜3mm以上)の割合に大きく依存することです。
見かけ密度と破砕の同時作用を検討すると、一方の因子の効果が他方のレベルに依存することがわかります。したがって密度の効果は破砕が粗いほど大きく、同様に破砕の効果は密度が高いほど顕著になります。
炉幅の効果
パイロット炉を使用して研究された炉室幅変更の壁圧力への効果は一貫していません。150〜330mmの領域では、炉幅は壁圧力の低減とともに幅増加で実質的な効果を持つようです。しかし、より大きな幅では効果は小さいか無視できます。
BCRAでは、幅300mmと426mmの2つの異なる炉を使用し、類似のBDと煙道温度条件下で炭素化された与えられた石炭が発生させる圧力に有意差がないことがわかりました。
ある研究では、150mmと300mm幅炉で測定された壁圧力の間に良好な相関が報告されています。可塑領域/壁面積比はこれら両幅でほぼ同一でした。
可動壁炉で測定されるコーキング圧力値は、可塑ゾーン表面積/加熱壁表面積で与えられる比率Kに関連付けられます。室幅が増加すると炭素化時間も増加するため、底部から上向きと屋根から下向きの炭素化が同時に進行するための時間がより多く利用可能になり、最終可塑層は幅広い炉では狭い炉より小さな面積になります。これは早期プッシングによる可塑ゾーン面積の直接測定で確認されました。したがって室幅拡大はコーキング圧力低減を伴いますが、変動の大きさは検討ブレンドに依存しながら一般的に小さくなります。
煙道温度の効果
煙道温度上昇は加熱速度を増加させ、これが(1)軟化と再固化温度をより高い値にシフトし可塑温度範囲を拡大、(2)可塑層で解放されるガス流量を増加、(3)可塑層厚を増加、(4)粘度を低減させます。煙道温度上昇は温度勾配増加により可塑層厚を減少させることもあります。これらの効果は相反する方向に作用するため、最終的な効果は非常に小さいか無視できるものとなります。この効果を研究したBCRAでは、2つのブレンドと1つの石炭で、より高い加熱速度が壁圧力のいくらかの増加をもたらすことがわかりました。しかし1つの石炭では逆が観察され、他の2石炭では明確な効果がありませんでした。
2つのブレンドを1020℃、1120℃、1200℃の3温度レベルで試験した研究では、1つのブレンドが煙道温度上昇とともに壁圧力とガス圧力の両方で増加を示し、もう1つのブレンドでは効果が有意でないことがわかりました。
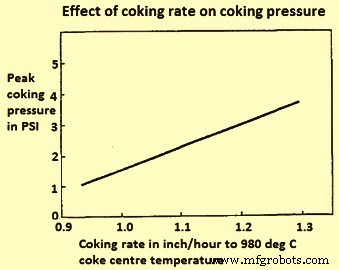
別の調査では、商用炉でのコーキング速度のガス圧力への影響が研究され、使用されたコーキング速度範囲(炉中心が12.3〜18.3時間で900℃に到達)では、コーキング速度増加が装荷ブレンドの圧力を有意に増加させないと結論付けられました。
他の研究者たちは、より速い速度でのコーキングが一貫して圧力を増加させることを見出しました(コーキング速度はコークス質量中心温度980℃到達に要する時間に基づく)(図5)。
製造プロセス