



鉄鉱石焼結プロセスを左右する主要因子:品質と生産性の最適化
焼結プロセスは、鉄鉱石微粉(10mm以下)、リターン微粉、フラックス、コークスを混合・焼結し、高炉(BF)で耐圧・耐熱性を持つ焼結鉱(5〜30mm)を製造する工程です。もともと鉱山で発生する微粉を高炉投入適性製品に転換するために開発されました。
高炉が要求する焼結鉱品質
高炉安定操業には、高強度、低微粉分、良好な平均粒度、低RDI(還元劣化指数)、高RI(還元性指数)、化学成分の低変動が求められます。適切な焼結による品質管理は、低燃料比・安定操業の鍵です。
焼結プロセスの概要(ドワイト・ロイド式)
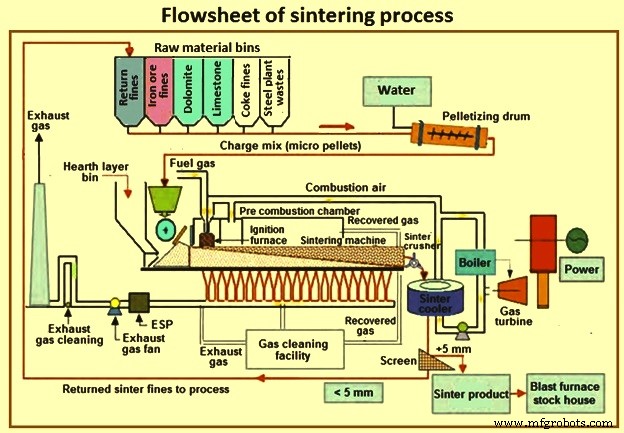
原料混合層(鉄鉱石微粉、リターン微粉、フラックス等)をパレットカーで構成される連続グレート上に載せ、表面のバーナーで着火・加熱します。グレート下部のウィンドボックスから吸引空気を送り、層全体を部分溶融温度まで加熱・凝集させます。ストランド幅・長さは機械能力により異なります。
原料と混合・造粒
原料は鉄鉱石微粉(0〜10mm)、石灰石、ドロマイト、石英砂(フラックス)、固形燃料(コークスブリーズ/アンスラサイト)、冶金廃棄物(回収ダスト、スラッジ、ミルスケール等)です。これらを秤量混合し、水分6〜8%添加、リターン焼結微粉を加えて回転ドラムで造粒・ペレット化後、移動ストランド上に300〜500mm厚の層として投入します。
焼結反応と熱サイクル
ストランド移動に伴い、表層の燃料が着火し、燃焼前進(フレームフロント)が層内を下向きに進行します。粒子は1,250〜1,350℃で軟化・部分溶融し、化学反応・相変態を経て半溶融物となり、冷却時にヘマタイト、マグネタイト、フェライト、カルシウムシリケート主体のガング等の鉱物相に結晶化します。図2はストランド内物質の熱サイクルを示します。
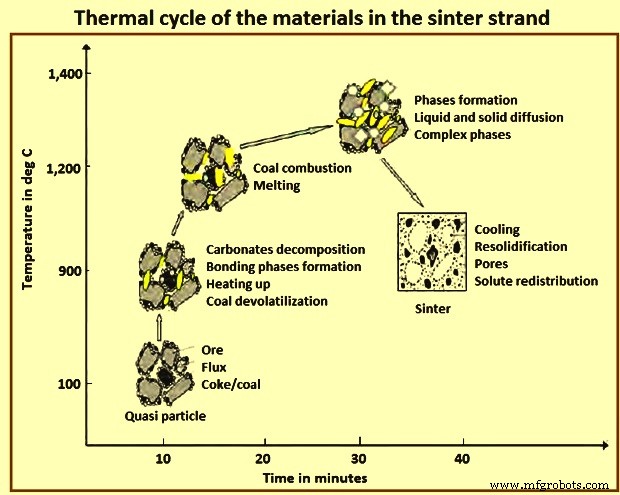
ストランド速度と吸引空気量を制御し、「バーンスルー」(燃焼層がストランド底部に達する点)を排出直前に起こるよう調整します。プロセス温度は主に燃料燃焼で制御されます。
ストランド上のゾーン
投入側から、湿潤ゾーン、予熱・乾燥ゾーン、燃焼ゾーン、製品ゾーンに分かれます。燃焼ゾーンで鉄鉱石・フラックス等間に液相が形成され、未反応鉄鉱石粒子が液相で結合し、多孔質で強度を持つ焼結鉱が生成されます。部分溶融・拡散により連続多孔質焼結ケーキが形成され、パレットからティップオフ後、熱篩分けで5mm未満のリターン微粉をリサイクル、粗分を冷却して高炉ホッパーへ送ります。ウィンドボックス下部の排ガスはガススクラバーを経て排気ファンへ、高温排ガスは熱効率向上のため再循環されることもあります。
焼結プロセス・生産性・品質に影響する主要因子
化学組成
化学・構造組成の安定性は、一次・最終スラグの軟化溶融温度、液相温度、粘度を適正化し、高炉安定操業に不可欠です。高Fe、低ガング、塩基度1.6〜2.1が望ましいです。ヘマタイト比率がマグネタイトより高いほど還元性・品質が向上し、一次/残留ヘマタイトとフェライトが多いほど構造が改善されます。
焼結構造
原料混合物の鉱物学的多様性と不均質性により、焼結構造は複雑です。主に酸化鉄粒子とカルシウムフェライトがガングマトリックスで結合しています。フェライトは塩基度指数上昇とともに増加し、還元容易で機械的靭性向上に寄与します。フェライトはSFCA型で、ヘマタイトとFe₂O₃·CaO溶融物の固液反応により生成し、SiO₂・Al₂O₃を取り込みます。ガングはカルシウム・鉄・マグネシウムシリケートで難還元性、高炉スラグの一部となります。
焼結構造・組成には、一次ヘマタイト(非同化/残留)、二次ヘマタイト(析出)、一次マグネタイト、二次マグネタイト、フェライトが主要相として、少量のガングと共に存在します。十分な多孔性(微細気孔含む)が還元性を助け、最適還元性構造は一次ヘマタイト核を針状フェライト格子が取り囲む形態です。
鉄鉱石微粉品質の影響
- 平均粒径増大 → 生産性向上、比燃料消費低減、但焼結強度低下
- 致密・低アルミナ鉱石 → 高強度、低比燃料消費
- 高マイクロファイン含有 → 造粒効率低下、透気性悪化、生産性悪化
- 鉄鉱石多孔性 → 焼結多孔性と物理・冶金特性に影響
- 高着火減量(LOI) → 生産性低下、比燃料消費増大、強度低下
焼結混合物調製
混合・造粒効率が焼結性能を左右します。2段階・2ドラム方式は単段・単ドラム方式より透気性改善、生産性向上に優れます。
焼結メカニズム
物理現象(吸引空気による上層から下層への伝熱)と化学現象(燃料燃焼による発熱と化学反応フロント)の2現象が独立しつつ同一伝播速度を持つことが、高性能・低燃料消費・高品質の条件です。
焼結層透気性
良好な透気性は高ストランド生産性と固形燃料燃焼効率を確保します。
混合物水分
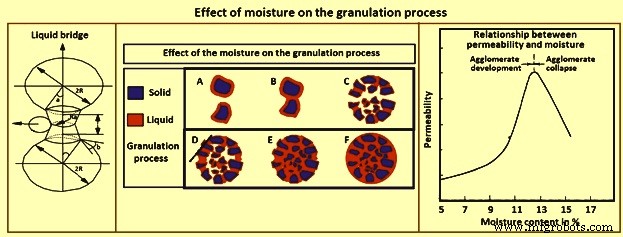
造粒工程で液橋を形成し粒子間距離を縮め、顆粒抵抗を高めます。最適水分は6〜8%、過剰水分は顆粒・透気性・安定性に悪影響。図3は水分影響を示します。
焼結混合物投入システム
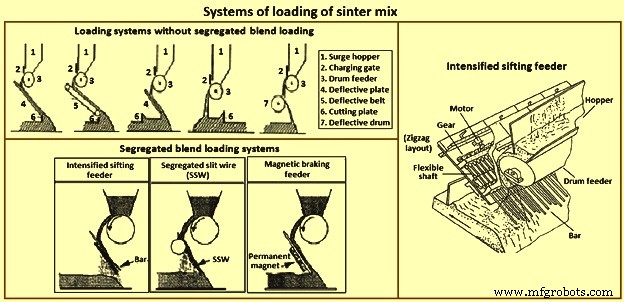
セグリゲートブレンド投入システムは透気性改善、機械生産性向上に寄与。図4はシステム比較。
着火システム
着火時間・温度はフレームフロント進行と品質に不可欠。過剰着火は透気性・冶金特性低下、リターン微粉増大を招く。マルチスリットバーナーで着火効率向上、着火エネルギー約30%削減。
固形燃料の種類
反応性極端(極低/極高)は燃焼フロントと伝熱の差を招く。適正粒度分布がプロセス最適化に必要。
自動プロセス制御
生産性向上、エネルギー消費2〜5%削減効果。
排出ガス最適化焼結の導入
固形燃料消費を焼結鉱トン当たり6〜12kg削減。
焼結鉱中FeO
重要管理パラメータ。鉱石混合組成固定時、FeOは焼結条件(特にコークス率)を示唆。FeO 2%上昇でRDI 8ポイント改善(低下)するが、高FeOは還元性悪化。RDI改善しつつ他特性維持する最適FeOレベルの発見が重要。
焼結鉱中SiO₂
高シリカは鉱石中高アルミナの悪影響を相殺。FeO・CaOと化合し低融点一次溶融物(FeO·SiO₂ 1,180℃、2FeO·SiO₂ 1,205℃、FeO·SiO₂·CaO 1,223℃)形成を促進。シリカ含有量と付着微粉塩基度増大で一次溶融生成温度低下、微粉-核粒子間液-固界面同化反応に有利。望ましいアルミナ/シリカ比は0.5以下。
焼結鉱中Al₂O₃
アルミナは一次溶融物の物理化学的性質を変化させ、焼結時の再形成・融合プロセスに影響、独特な気孔構造生成。アルミナ1.6→2.4%で気孔面積急増、形状不規則化。最も有害なのはRDI悪化(アルミナ増加でRDI上昇)。工業経験ではCaO 10〜10.5%範囲でアルミナ0.1%増加でRDI 2ポイント上昇。強度・品質はアルミナ増加で劣化。SFCA形成促進(強度に有利)だが、鉱石成分強度はアルミナ格子内高含有で低下。アルミナは一次溶融物粘度上昇、気孔相互連結増大で弱い構造形成。還元性への影響は複雑で矛盾する結果も。ある研究ではアルミナ2→5.5%でRI 58→64%上昇。
フラックスの影響
石灰石/石灰、ドロマイト/焼成ドロマイト(塩基性フラックス)、石英砂(酸性フラックス)。フラックス酸化物は高炉スラグ化学調整に必要。塩基性フラックス(石灰・焼成ドロマイト)は結合剤として微粒子凝集改善、生産性向上、比固形燃料消費低減。フラックス粒度分布は生産性に重要。
焼結鉱中CaO
鉄酸化物と化合し低融点化合物(Fe₂O₃·CaO 1,205℃、FeO·CaO 1,120℃)形成、一次溶融生成促進。最小一次溶融量は強力焼結鉱生成に必須。焼結時溶融物特性が結合相構造決定。固結直前の溶融物特性は付着微粉組成と核粒子同化に大きく依存。
焼結鉱中MgO
高炉スラグの流動性・脱硫性最適化に寄与。ドロマイト/ダンイトで原料投入、または焼結鉱経由で添加。MgO添加でRDI改善(マグネタイト安定化、ヘマタイト低減、高炉スタック内ヘマタイト→マグネタイト還元時応力低減)。
CaOをドロマイトでMgO置換(塩基度1.6〜1.9)では、焼結強度・還元性・生産性がわずかに低下。あるポット試験(65kg原料)でMgO 1.4→2.6%(ドロマイト添加、鉱石MgO 0.01%、Al₂O₃ 3%)でFeO上昇、生産性・RI・RDI・TI(タンブラー指数)低下。
粒度分布
適正粒度分布(低分散、高平均粒径)で高透気性、高生産性。焼結原料平均粒径大 → 透気性高。
ティップオフ後熱篩分け。10〜30mmは高炉ホッパー直送、大粒は破砕、5mm未満(リターン微粉)はリサイクル。生成・リサイクルバランス B = RF生成/RFリターン を0.95〜1.05に維持が重要。篩分け分画(40mm超、20〜40、10〜20、5〜10、5mm未満)各重量から総ケーキ重量、有用焼結鉱(総ケーキ−リターン微粉)、平均粒径(25〜45mm幅で変動)算出。
焼結鉱多孔性
還元挙動に大きく影響する重要パラメータ。真密度Dr、見掛け密度Daで多孔度 P = (Dr-Da)/Dr 算出。還元性試験後、多孔度は大幅上昇。
ヘマタイト・ゲーサイト鉱石で、550℃・950℃還元試験時の初期気孔構造変化を分析。還元ガスアクセスには気孔径0.01μm超必要。微細気孔が1〜5μmに融合すると比表面積低下、還元度低下。微細気孔融合抑制と微細気孔数増加で比表面積増大、還元性大幅改善可能。フェライトは微細気孔安定化、多孔度上昇、高還元性達成。フェライト分解反応(マグネタイト+ケイ酸塩生成)は高温還元雰囲気で進行、焼結鉱多孔度低下の最重要反応。還元性試験後、多孔度上昇に加え、六方最密充填ヘマタイト→立方マグネタイト変態による体積膨張25%も発生。
マグネタイト(Fe₃O₄)はスピネル型、a=8.38Å、酸素イオン立方最密充填、Fe²⁺/Fe³⁺が間隙占有。ヘマタイト(α-Fe₂O₃)は菱面体閃石型、a=5.42Å、α=55°14'、酸素イオン六方最密充填、八面体間隙の2/3にFe³⁺占有。酸素欠損あり(酸素空孔または追加間隙鉄イオン由来)。
還元性指数(RI)
高炉スタック内還元時の酸素移動能力を示し、燃料消費予測指標。多孔性・構造・鉱物相と密接関連。不均質構造の方が均質より還元性高。各相濃度から還元性予測可能。鉱物相還元性順:Fe₂O₃ > CaO·2Fe₂O₃ > CaO·Fe₂O₃ > 2CaO·Fe₂O₃ > Fe₃O₄。
ヘマタイト・マグネタイトはウースサイト(FeO)へ速やか還元、但その後の金属鉄還元速度は異なる。ヘマタイト由来ウースサイトは迅速・均質還元(一部金属被覆)。マグネタイト由来はトポケミカル反応(固相反境界反応)、Fe₃O₄→FeO→Fe、ほぼ全ウースサイト粒が金属鉄被覆で後段反応遅延。
SFCA還元性は形態・多孔性・ガラス被覆有無に関連。針状フェライト(<10μm、<1,300℃生成)は高還元性、柱状フェライト(>10μm、>1,300℃生成、ガラス被覆可能性)は低還元性。一次ヘマタイトは固有多孔性で二次ヘマタイトより高還元性。多孔性・還元性・TI関係研究:高多孔性→高還元性、最大比表面積(開気孔)焼結鉱は脆弱構造・低TI。
塩素・アルカリの高炉内挙動と焼結鉱還元時特性への影響研究:塩素(KCl/NaCl形成)とアルカリの影響は概ね類似。1,100℃までの還元試験でアルカリは触媒作用でヘマタイト→マグネタイト還元促進。塩素化合物は焼結鉱表面沈着で還元阻害。アルカリはヘマタイト→マグネタイト還元増大による応力上昇、クラック形成、摩耗増大。塩素化合物は700℃まで還元阻害で摩耗低減、高温で還元促進・摩耗上昇。
還元劣化指数(RDI)
高炉スタック下部での焼結鉱劣化挙動予測指標。550℃静的試験で測定、低値が望ましい。
二次ヘマタイト(骨格菱面体ヘマタイト)がRDI不良の主因。狭いネック領域周辺のクラック頻出観察に基づく。一方、ヘマタイト→マグネタイト結晶相変態伴う体積変化によるクラックが劣化原因との説も。
二次ヘマタイトがRDIに最も有害。Al₂O₃、TiO₂、MnO等不純物を含み、550℃還元で生成マグネタイト格子歪み、応力増大。焼結構造はベッド最高到達温度依存、二次ヘマタイトは高温で存在。一次ヘマタイト焼結時の再結晶化で二次ヘマタイト生成。低温では一次ヘマタイト(残留ヘマタイト)残存割合大。一次→二次ヘマタイト転移時にAl₂O₃が二次ヘマタイト相に濃縮傾向。Al₂O₃・TiO₂濃度上昇はRDI有害。
更なる研究で、ヘマタイト中Al₂O₃・TiO₂固溶が550℃還元時4%体積膨張、結晶格子歪み、マグネタイト格子応力増大を誘発確認。還元後クラックは二次ヘマタイト多い領域に頻出、RDI有害。
ニューラルネットで生産率とRDI解析(55パラメータ、3年間695データ)。生産率とRDIは同一変数依存。RDIと屋外気温に強い相関。RDIはTi含有量(微量でも)に強く依存。アルミナとの相関なし(含有0.5%低く変動少ないため)。コークス比がRDI最重要制御変数。
日本の一工場でSiO₂ 4.8→4.2%低減(PCI 170kg/t-HM考慮)で炉内透気性・還元性改善だがRDI悪化。ベッド透気性とRDIに相関。SiO₂低減と溶融温度管理改善併用で熱金属Si 0.3→0.2%低減達成。RDI 6%改善でコークス比14kg/t-HM低減、高炉生産性3%向上報告。
低温劣化指数(LTD)
焼結鉱劣化はRDIとLTD(600℃動的試験)で評価。劣化はヘマタイト→マグネタイト還元時の体積膨張・構造応力由来。高炉低温帯還元時劣化は炉内負荷強度低下、還元ガス透気性悪化、コークス消費増大招く。
磁鉄鉱微粉添加試験:原料中磁鉄鉱1%増でコークス0.43%節約(ヘマタイト置換で磁鉄鉱→ヘマタイト酸化発熱反応、ベッド温度上昇)。原料中ヘマタイト1%増でLTD指数5.1%上昇(磁鉄鉱酸化でγ-Fe₂O₃生成、磁鉄鉱と同立方スピネル構造)。TI・RIはヘマタイト⇔磁鉄鉱置換で顕著変化なし。
タンブラー指数(TI)
焼結鉱常温強度指標。個別鉱石成分強度、結合マトリックス強度、鉱石組成に依存。焼結鉱取扱い・輸送・高炉投入時の衝撃・摩耗による粒度低下度合い示す。鉱物相破壊強度順:一次(残留)ヘマタイト > 二次ヘマタイト > マグネタイト > フェライト。常温機械的強度は焼結機から高炉スロート間の取扱い・輸送時微粉生成傾向と直結。
焼結強度はガラス質、ケイ酸塩、オリビン、フェライト形成マトリックス特性に大きく依存。ガラス質は高応力。β-2CaO·SiO₂→γ-2CaO·SiO₂異種変態(697℃開始)伴う体積変化で強度低下。フェライトは強力結合材で強度向上寄与。
TIは焼結鉱臨界欠陥とその伝播に依存。異なる鉱物・相が冷却サイクル中異なるタイミングで溶融から析出し、液体→固体転移はほぼ常に体積変化伴うため欠陥不可避。
高Fe(58.8%)・低SiO₂(4.38%)焼結鉱強度改善研究:サーペンタイン・焼石灰添加、深層ベッドでマグネシウムフェライト・SFCA増大、強度大幅改善確認。
焼結工場生産性
高生産性達成には良好ベッド透気性確保が必須、造粒プロセス最化が鍵。焼結生産量最大化には以下因子が影響:
- ベッド水平・垂直方向均一性
- 焼結結合強度
- 製品焼結鉱破砕
- リターン微粉篩目開口選択
不均一焼結はベッド一部脆弱化、高微粉生成招く。垂直均一性欠如時、ベッド上部コークス増量必要(強化篩分けフィーダー、スリットバーシュート等で分離投入可能、図4参照)。水平均一性はロールフィーダー出口マルチセグメントゲートで改善。パレット側壁付近で気流最大、問題深刻。ベッド上面側壁付近圧密化やデッドバー・グレート設置で緩和。
ベッド深度増大(ストランド速度低下伴う)で高生産性達成例あり。高透気性必須、造粒改善(石灰追加等)必要な場合も。
日本の一工場では酸素濃富化空気吹込み(着火フード後方広範囲ストランド下部)。コークス消費改善、加熱帯狭小化、フレームフロント速度上昇。酸素500Nm³/hで生産量1t/h改善可能。
複数工場でドロマイト・サーペンタイン・オリビン添加でMgO 1.5〜3%焼結鉱生産。オリビン・サーペンタインの方がドロマイトより高生産性(ドロマイトの強度悪影響による)。
ピソライト鉱使用時の生産性低下が主要課題。過剰溶融生成によるベッド透気性低下が原因。造粒時水分増加で対応可能(多孔質ピソライト粒子が水分吸収、粒子表面自由水減少、粒子間付着低下、造粒効率悪化を補正)。
ラボポットグレートでMgO 1.40→2.60%変化試験(ドロマイト・ダンイト使用)。MgO増加で溶融生成温度上昇、高フラックスMgO組成が難融相作用、熱消費増大、生産性低下。一方MgO増加でRDI改善(ヘマタイト・フェライト相低下、低劣化マグネタイト相上昇)。
別研究でMgO 1.75→3.25%増加でプラント生産性低下確認。TI上昇だが、4%以上でガラス質マトリックス高応力・低結合相形成でTI低下予測。対照的にMgO増加でRDI上昇(悪化)報告も。実験条件と実プラントデータ差異による可能性。
製造プロセス