



連続バー・ロッド圧延:高品質長尺製品のための最先端技術
エンドレス圧延技術は、ビレットからバーおよびロッド(長尺製品としても知られる)を圧延するための最も先進的なプロセス方法です。これは、圧延機列に材料を連続的に供給するためにビレットをエンドレスに接合するように設計された溶接装置で構成されています。これは、圧延機列の上流側にある再加熱炉から来るビレットの溶接によって可能になります。実際、圧延中のビレットの尾端と圧延されるビレットの頭端を接合することは、エンドレス圧延技術の重要な側面の一つです。
エンドレス圧延は1990年代後半から商業運転されていますが、一定レベルの技術的成熟に達するまで長い時間を要しました。主な理由は、(i) 大きな断面積を持つ高温ビレットの溶接技術を短時間で開発する困難さ、(ii) 歩留まり向上に必要な高い接合品質の達成、(iii) 溶接接合部の完全かつ滑らかなデバリング技術を短時間で開発する困難さ(表面欠陥の回避とビレットの変形回避)、(iv) 溶接接合部の品質とビレットの他の部分の品質の差を許容限界内に収めること(この接合部は圧延プロセス中に長い長さに圧延伸び、化学成分の均一性と完成圧延製品の機械的安定性を低下させるため)です。
エンドレス圧延の概念
エンドレス圧延プロセス概念は、個々のビレットを考慮に入れる原則に基づいていた従来の全体的な圧延方法を変更しました。これにより、ノーズ端進入、圧延、テール端排出、ビレットギャップのサイクルが生じていました。このサイクルが、現在のバー・ロッド圧延機における既存設備と制御システムの設計を規定していました。
再加熱炉から来るビレットの表面スケールは、デスケーリングボックスを通過するときに高圧水ジェットで除去されます。その後、圧延機の粗圧延スタンド群に入ったビレットの尾端と、次のビレットの頭端を溶接する必要があります。溶接プロセスは、ビレットが圧延機内で前進するにつれて完了する必要があります。溶接機は、2つのブラシレスモーターで駆動される移動台車に固定されるか、両側にピンチロールセットを持つか、またはその両方です。2つのビレットの速度を一致させる必要があります。次に、油圧で駆動される溶接機のクランプチャックが2つの端部をクランプし、溶接される2つのビレットの端面が中心に位置することを保証します。溶接プロセス全体の最初のステップは端面を溶融させ、次にビレットを押出し(アップセッティング)ます。このプロセスで2つのビレットが溶接されます。この溶接方法により、溶接線の物理構造が元のビレットと適合するため、溶接線の品質が維持されます。
エンドレス圧延技術の特性は、駆動システムにいくつかの特別な要件を課します。最初の要件は、溶接機設備の安全性と溶接プロセスの正確性を確保することです。このため、溶接機頭端でのビレット速度は、圧延機第1スタンドでの線圧延速度と等しくなければなりません。2番目の要件は、デスケーリングボックスを通過する際にデスケーリング効果を確保するために低速で移動するビレットの速度が、デスケーリング後にビレットが既に圧延機内にあるビレットの速度に追いつくように増加することを確保することです。したがって、再加熱炉から粗圧延スタンド群までのローラーテーブルの駆動システムは、多段速度駆動システムでなければなりません。3番目の要件は、圧延プロセス中のランダムな条件の影響から生じます。これらのランダムな条件により、圧延されるビレットが圧延中のビレットに追いつく位置が毎回異なります。したがって、追尾を担当する駆動システムは位置サーボシステムに対応しなければなりません。エンドレス圧延のために接合されるビレットの速度曲線は図1に示されています。
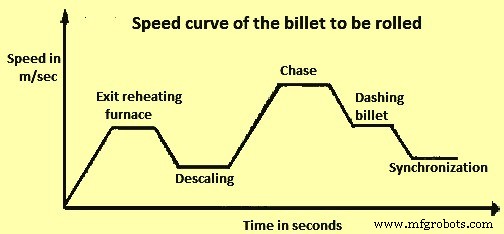
図1 圧延されるビレットの速度曲線
溶接プロセス
溶接プロセスは、ビレットが前進するにつれて完了する必要があります。これは、2つのビレット端部間に制御された電気アークを確立し、両側の鋼材を十分な体積溶融させ、その後油圧アップセッティング装置によってアップセット(圧縮)し、接合することで達成されます。鋼材の一部は、2つのビレット端部から実際に「広がり」(バリ)ます。溶接完了後、溶接接合部で生成されたバリはデバリングマシンで除去され、圧延中に追跡されます。除去されたバリ材料の総量は、圧延機歩留まりの損失として計上され(12mビレットで重量の0.2〜0.3%の範囲)、ビレットサイズに直接依存します。上記の一連の操作はすべて自動化されており、圧延機オペレーターの作業負荷を増やすことなくエンドレス圧延が達成されます。
また、再加熱炉と粗圧延機の間の限られた空間内で溶接を完了するため、フラッシュバット溶接法が通常採用され、利用可能な短時間で溶接が行われます。溶接機は再加熱炉と粗圧延機の間に設置され、ピンチロールが溶接機の前後に設置されます。従来の圧延では、再加熱炉のビレット取り出しタイミングをシーケンシャル制御で調整し、または粗圧延機のシーケンシャル制御で溶接機前後のピンチロールの移送速度を調整することで、ビレット間に一定の間隔が常に確保されています。一方、エンドレス圧延でのビレット溶接では、ビレット移送速度が前後のピンチロールによって制御されます。その後、溶接機の速度がビレット移送速度と同期され、ビレット端部に溶接とアップセッティングが適用されます。
エンドレス圧延の溶接接合方法はフラッシュバット溶接です。ビレットの溶接接合中に大量の火花と飛散が発生します。この火花と飛散は、接合部の上部と両側、および溶接領域の下側を含むすべての方向で発生します。この飛散が隣接ストランドで圧延中のバー・ロッドに設備および/または品質問題を引き起こす懸念があります。これはエンドレス圧延プロセスの主要な課題の一つであり、ビレットの溶接操作における予熱とその後のフラッシングフェーズで発生する火花と飛散物を効果的に封じ込める必要があります。この物質が制御されずに溶接エリア周辺に広がると、溶接ユニットコンポーネントや消失ローラーシステム(センサー、エンコーダーを含む)に付着し、潜在的に有害な影響を及ぼします。飛散の影響を最大限に最小限に抑えるため、バー・ロッドのエンドレス圧延用設備のさまざまなサプライヤーによって異なる方法が開発されています。ビレットの溶接手順とデバリング操作は図2に示されています。
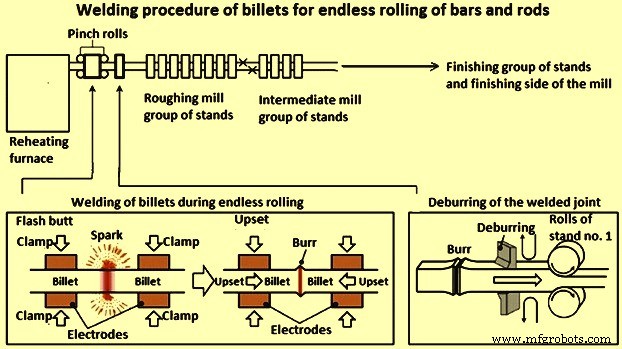
図2 ビレットの溶接手順とデバリング操作
理想的な状況では、すべての材料が同じ加熱と圧延サイクルを持つ必要があります。エンドレスビレット溶接を用いた新しい工場では、この条件に近いレイアウトを設計することが可能です。しかし、既存の工場では、再加熱炉を出てから最初の圧延スタンドに到着するまでの時間が、ビレットの頭端と尾端でかなり異なる場合があります。また、圧延プロセス中、2つのビレットを接合する際に付与されるエネルギーにより、ビレットのわずかな長さが温度上昇し、両側では溶接機の水冷クランプが接触していた表面領域でより低い温度が支配的です。
エンドレス連続圧延プロセスに主に影響を与える2つの要因は、(i) ロール摩耗、および (ii) 温度差です。ロール摩耗の補償には、材料広がりの変化、連結スタンド間のテンション維持要件、個別スタンドの過負荷の可能性を考慮した小さなロールギャップ変更が必要です。統計的圧力制御を用いてサイクリックな温度偏差を最小限に抑え、一貫した温度を達成する必要があります。
エンドレス操作を可能な限り安定させ、仕上げ圧延機に一貫した条件を提供することが必要です。これにより、公差の改善、冶金品質の向上、圧延機操作の改善がもたらされます。実際には、補償が必要な効果として、(i) 進入タイムサイクルが頭から尾まで均等なビレット温度を提供しない可能性、(ii) 接合プロセスが温度差を生む、(iii) 溶接接合部のデバリングが微小な断面積差を生む、などがあります。さらに、完成コイル重量(圧延製品がコイルされる場合)がビレット重量に結びつかなくなったため、品質識別と正確なコイル重量の両方を可能にする追跡システムを設計する必要があります。
溶接プロセスはビレットが前進するにつれて完了する必要があります。これにより、エンドレス圧延制御システムは駆動制御、ループ制御、シーケンス制御で構成される必要があります。
溶接プロセスの自動化
効果的な自動化システムは、必要な品質レベルとプロセス安定性の達成を保証するため、溶接プロセスの制御の鍵となるコンポーネントです。成功し適切に実行された溶接接合は、以下のような主要な特性を示す必要があります。(i) 圧延プロセス中に圧延製品に表面欠陥を生成しない、溶接接合部の堅牢性と機械的安定性、(ii) 溶接部における脱炭の満足できる一貫した値で、全ての低・中炭素グレード(炭素含有量0.4%まで)で4〜8%最大の許容変動範囲内、(iii) 降伏強度と引張強度の値の絶対偏差が、バーの正常値の±8%を超えないこと。
これらの要件は、溶融材料の均質性が悪い場合や、溶接部内に空洞やガス泡が存在する場合、満たされない可能性があります。これらの欠陥は、電気アークの不安定性またはアップセッティングフェーズの不満足な実行、より具体的には印加圧力と2つのビレット端部間で必要な幾何学的「圧縮」の達成のいずれかによって引き起こされます。したがって、以下の様々なパラメータを厳格かつタイムリーにリアルタイム監視する専用の自動化システムが必要です。(i) 炉を出るビレットの温度、(ii) ビレット融解特性に基づく接合面の温度、(iii) クランプの位置、クランプ間のテンション、クランプを通過する電流、(iv) 接合面の燃焼速度、(v) フラッシング中の燃焼長さ、(vi) 溶融深度とフラッシング時間、(vii) アップセッティングフェーズ中の圧力と「圧縮」深度。
エンドレス圧延プロセスの利点
エンドレス圧延プロセスには以下のような利点があります。
- ビレット間のギャップタイムが排除されます。これにより、再加熱炉に組み込み容量がある場合(圧延機の運転パラメータに変更がないため)、圧延機の生産能力が8〜12%最大で増加します。再加熱炉に組み込み容量がない場合、圧延機出力をより低い圧延速度で達成できます。これにより、比消費電力の節約と交換可能な作動部品の摩耗低減がもたらされます。
- ヘッドとテールの切断が排除され、歩留まりが0.7〜0.9%増加します(特定のロールパス設計とクロップシャーのレイアウトに依存)。
- 単一のエンドレスビレットの圧延によるセットアップの一貫性により、圧延機操作の安定性レベルが向上します。
- 圧延機でのコブル発生リスクが大幅に低減されます。
- 1本のエンドレスビレットの圧延により、冷却ベッドでの短尺バーの発生が実質的になくなります。これにより、歩留まりが最大1%増加する可能性があります(特定のロールパス設計、製品サイズ、圧延機の自動化レベルに依存)。
- 圧延スタンドとガイドでのヘッドバイトの回数が劇的に減少し、圧延操作中の機械的衝撃の減少と温度安定性の向上により、交換可能部品の寿命が延びます。
製造プロセス
- TMT鉄筋:焼入れ・焼き戻しによる究極の強度と耐久性
- 薄板鋳造圧延(TSCR)技術:平板製品生産の革新
- 自動車用鋼棒・線材向け高度なビレット検査・調質技術
- 圧延機の種類と圧延欠陥完全ガイド:2高・4高・クラスターミル等
- 熱間圧延と冷間圧延の違いと特徴:金属成形プロセス徹底解説
- 圧延の仕組みとプロセス完全解説:作動原理からロールベンディング・リングローリングまで
- 圧延機(ローリングミル):種類、プロセス、用途を徹底解説
- プロフェッショナルなクレーン導体バーシステム:確実な電力供給を実現
- AMPCO® 8 押出・引抜棒:優れた性能を発揮する高強度アルミニウム青銅
- AMPCO® 21:高性能押出・引抜丸棒・角棒
- AMPCO® 18 押出・引抜丸棒・角棒 – 高強度・耐摩耗・耐疲労性に優れたベアリング材