



連続鋳造鋼の一般的欠陥:原因と防止策
連続鋳造鋼の欠陥
連続鋳造(CC)は、液体鋼を主にスラブ(厚板・薄板)、ブルーム、ビレットの形で固体製品に変換するプロセスです。所望の断面形状を無限長で生産する進歩的な製鋼技術の一つです。CCプロセスは、操業手順、技術規範、高度な生産・制御技術の厳守を必要とします。これらの対策にもかかわらず、CC製品における欠陥の発生を完全に排除することはできません。欠陥の形成と種類は、CC機械設備の状態、鋳造製品の形状とサイズ、鋼種、鋳造温度・速度、モールド振動と冷却、鋳造パウダーの品質と特性などの技術的条件に依存します。
CC製品の欠陥は、技術基準やその他の規範文書で与えられた仕様と比較した際の、外観、形状、寸法、マクロ組織、および/または化学的特性の逸脱と定義できます。欠陥は、鋳造後に冷却ベッドでの表面目視検査、検査ベッドでの再度の表面品質目視検査、または試験片の化学分析とマクロ組織を実験室で検査することで検出されます。
欠陥発生の要因と分類
凝固と冷却プロセスで発生するCC製品欠陥は、プライム材の損失や下位グレードへの振り替えを招きます。これらの損失を防ぐには、欠陥発生原因を分析し、予防冶金技術と建設的解決策を採用して予防措置を講じる必要があります。また、欠陥品をプライム材から分離・除去する必要があります。
欠陥は常に単一の固有原因の結果とは限りません。多くの場合、可変パラメータの数に依存する複数の相互作用する原因の結果です。類似の欠陥が異なる理由を持つこともあれば、異なる欠陥が共通の原因を持つこともあります。
CC製品の欠陥は、製造プロセス中に材料関連要因、鋳造速度と温度、モールド振動、鋳造パウダー、溶質元素の偏析係数、相変態、機械的・熱的応力など複数の要因により形成されます。機械的応力は、摩擦、鉄圧、曲げ・矯正操作、ロール圧力により生じます。熱的応力は、モールドおよび/または二次冷却域での不均一冷却によるものです。鋳片表面への水流制御と鋳片再加熱の最小化により熱的応力を低減できます。
材料関連要因には、δ-γ相変態、高硫黄と低マンガン/硫黄比、溶鋼の高酸素ポテンシャル、高過熱度、溶鋼中の介在物存在があります。δ(フェライト)からγ(オーステナイト)への変態では、体積変化と変形が起こり、凝固シェルからモールドへの伝熱率が低下します。これにより凝固鋼シェルの厚さが不均一になります。炭素含有量0.09%~0.15%のいわゆるペリテクティック鋼は、通常縦き裂の形成を受けやすいです。
高鋳造速度はチル層厚を減少させ、極端な条件では破壊に至ります。チル層の弱体化は、粗大非金属粒子と振動マークの存在によっても助長されます。高鋳造温度(高過熱度)は鋳片表面温度を上昇させます。形成されたスキンが過熱し、熱応力と引張応力が生じ、き裂とスキン欠陥を形成します。
液体鋼の鋳造温度は液相線温度以上で維持されなければなりません。鋳造温度と液相線温度の差を過熱度と呼びます。溶鋼の過熱度は欠陥形成に重要な役割を果たし、制御が必要です。
機械的変形は、不十分な潤滑と鋳片矯正時に生じます。これらは縦方向と横方向に作用します。鋳片が急冷されるとき、熱応力は横方向に作用し、これが欠陥形成の原因となります。
モールドの定期的な振動は、溶融金属がモールドに付着するのを防ぎます。モールド振動周波数が低いと、スキンが破損したり、表面き裂と振動マークが形成されたりします。モールド振動周波数を上げ、鋳造速度を安定化させることで欠陥形成を防止できます。
CCプロセスで生じる欠陥は、(i)表面欠陥、(ii)内部欠陥、(iii)形状欠陥、(iv)機械的欠陥、(v)規定化学成分からの逸脱に分類できます。
表面欠陥には、縦中心面・コーナーき裂、横中心面・コーナーき裂、深い振動マークがあります。内部欠陥には、中間き裂、三点き裂、中心線き裂、斜めき裂、中心偏析と気孔、鋳造フラックス介在物、ブローホールがあります。形状欠陥は、菱形度と縦長扁平度です。
CC製品の表面欠陥は、高価で時間のかかる表面研削を必要とし、深刻な場合はダウングレードや不合格となります。再調整ヤードはしばしばボトルネックとなり、これらの欠陥を研削除去するコストも高くなります。
き裂は、可変長と深さを持つCC製品表面の開口部で、場合によっては1ストランドのCC製品全体や全ヒートにわたって延びることもあります。き裂は必ずしも直線的ではなく、中断されてジグザグに継続することもあります。形成方向を考慮して、縦き裂、横き裂、星状き裂と呼ばれます。
主なCC欠陥を以下に説明します。
- 縦き裂 - 鋼引き抜き方向に形成されます。この欠陥があるとCC製品は不合格となります。主な原因は、(i)モールド内の不均一な一次冷却、(ii)溶鋼の乱流とメニスカスレベル変動、(iii)不均一または過度な二次冷却、(iv)モールド長手方向の熱伝導係数ばらつきによる不均一・早期摩耗、(v)高過熱度溶鋼鋳造、(vi)高鋳造速度、(vii)不適切な特性の鋳造パウダー使用。
- 横き裂 - 通常、鋳片縦方向の引張応力により出現します。通常、許容範囲内で深くなければ研削除去可能です。原因は、(i)熱応力、(ii)メニスカスレベル変動、(iii)振動マーク底部での偏析存在、(iv)モールド内での鋳片摩擦。
- コーナーき裂 - 鋳造鋼製品エッジに存在するき裂です。溶鋼の高温度変動、鋼中の高アルミニウム含有、高硫黄レベル、エッジ温度不均一、鋳造パウダー不均一分布によるエッジ過度摩擦、低過熱度により出現します。
- 星状き裂 - 非常に微細で、高温での鋳片の脆弱性によって生じます。スケールフリー表面でのみ視認可能です。通常、局所研削で除去します。激しい局所冷却とオーステナイト結晶粒界での銅存在が原因です。回避には、(i)噴霧流量と鋳造速度の正しい相関、(ii)鋳片とモールド間の均一な溶融鋳造パウダー層、(iii)熱応力増大を避ける適度な二次冷却が必要です。
- 凹み - 鋳造表面の局所的変形です。縦凹みと横凹みがあります。縦凹みは鋳造製品長手方向に沿った浅い溝のように見えます。モールド内の不均一伝熱により発生します。モールド内均一冷却、溶鋼ジェットのモールド中央位置合わせ、モールド鋼レベル変動制御、適切な粘度と溶融特性を持つ鋳造パウダー使用、モールド摩耗度と均一性の定期監視により制御可能です。横凹みはストランド長手方向に周期的に発生することがあります。低炭素高マンガンのペリテクティック鋼とステンレス鋼がこの欠陥に敏感です。横凹みは、モールドレベル変動、大量の鋳造パウダー、サブメニスカスレベルでの鋼乱流により引き起こされます。モールド鋼レベル制御、適切なモールドテーパー、適切な粘度と溶融特性を持つ鋳造パウダー使用、入口ノズルとその支持の適切な位置決めにより制御されます。
- ブローホール - 鋳造製品外表面の空洞で、しばしば介在物を伴います。鋼中ガス存在、鋳造パウダーの湿度と品質、モールドレベル変動、タンディッシュ耐火物ライニングの水分存在が原因です。十分な鋼脱酸、乾燥鋳造パウダー使用、鋼種・温度・鋳造速度に適合した鋳造パウダー使用、モールドレベル変動制御、ノズル浸漬深さ制御、高過熱度回避、ノズル周りのスラグ泡立ち回避により制御されます。
- 鋳造製品物理的連続性の中断 - 鋳造プロセスの一時停止時に発生します。シーケンス操業時のヒート切替時に頻繁に発生します。タンディッシュ内鋼温度変動、モールド内鋼レベル変動、高アルミナレベルによるノズル閉塞、鋳造モード変動による急激な鋳造速度変化が原因です。対策は、一定鋳造速度維持、タンディッシュ内狭い温度変動範囲、規定範囲内のタンディッシュ鋼レベル維持です。
- スラグスポット欠陥 - タンディッシュスラグが鋳造製品に浸透することで発生します。タンディッシュ内高スラグレベル、鋼中活性酸素率上昇、タンディッシュ鋼レベル低下によるスラグモールド流入、鋳造パウダー高粘度が原因です。
スラブとビレットの鋳造欠陥例を図1に示します。
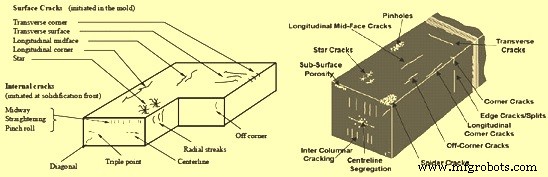
図1 スラブとビレットの鋳造欠陥例
製造プロセス
- 連続鋳造鋼中の介在物検出と制御:高品質鋼材製造のための包括的ガイド
- 連続鋳造におけるエアミスト冷却の最適化:効率と品質の向上
- 高品質連続鋳造用モールドパウダー:優れた鋼材生産の鍵
- タンディッシュ:連続鋳造における品質の鍵
- 連続鋳造の基本:プロセスとメリットの必須ガイド
- 鋳鉄(CI)鋳造の基礎:組成、色、割れ防止
- AMPCO® 25 連続鋳造:精密ダイ加工向け高性能合金
- AMPCO® 18 連続鋳造合金 – 優れた強度、疲労抵抗性、熱処理特性
- AMPCO® 22 連続鋳造 – 卓越した硬度、圧縮・耐摩耗性を持つデュプレックス合金
- AMPCO® 21 連続鋳造合金 - 高耐摩耗性銅アルミニウム鉄合金
- AMPCO® 18.23 連続鋳造青銅 – 最高レベルの強度と耐摩耗性