



連続鋳造銅型:鋼品質と生産効率を支える心臓部
連続鋳造プロセスでは、溶鋼がレードルからタンディッシュを経て銅型へ流れ込みます。銅型は連続鋳造プロセスの「心臓部」と見なされ、プロセス効率とストランド品質において極めて重要な役割を果たします。最終的な鋳造形状とストランド表面品質は銅型内で決定されます。銅型内の条件が適切でなければ、後の工程でストランド品質を修正することはできません。銅型内に入った溶鋼は、水冷銅型の壁面に凝固して薄い固体シェルを形成します。銅型は基本的に、高純度銅合金製の水冷内張りを備えた開口部を持つ箱状構造です。ブルーム、ビレット、ラウンドビームブランク、スラブ、薄スラブなど、異なる半製品を鋳造するため、箱は様々な形状とサイズがあります。
製鋼工程での溶鋼精錬が完了すると、レードル内の溶鋼は通常連続鋳造機へ送られます。溶鋼はレードルからタンディッシュへ、さらにタンディッシュから水冷銅型へ注がれ、薄い凝固鋼シェルの形成が誘導されます(図1)。容器間の流れは重力によって駆動されます。タンディッシュと銅型の間では、この駆動力はタンディッシュ内溶鋼表面と銅型内溶鋼レベルの間の液面頭に比例します。銅型への流入速度は、メータリングノズル、ストッパーロッド、スライドゲートで制御されます。銅型内の金属液面(メニスカス)は、鋳造製品の表面品質にとって極めて重要です。銅型内のすべてのパラメータについて、精密に制御され一貫した条件が鋳造製品の表面品質のために必要です。
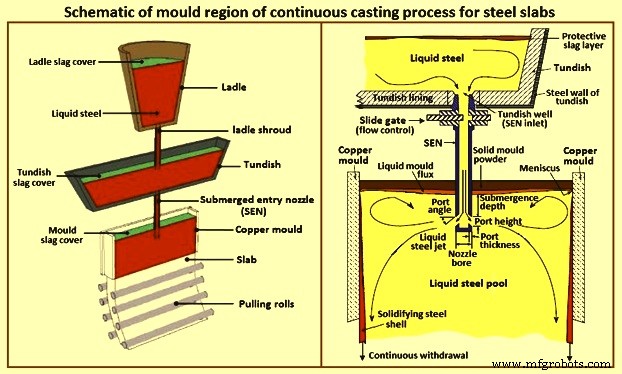
銅型の主機能は、液相コアの金属静圧に耐えられる十分な強度を持つ固体シェルを形成・安定化させ、液相を二次噴霧冷却ゾーン入口で封じ込めることです。銅型システムが正常に機能しない場合、ブレイクアウトが発生し、高温の液相コアが破裂して溶鋼が機械上に流出し、極めて危険な事態を招きます。
メニスカスレベル制御と潤滑
金属流量は、タンディッシュのストッパーロッド、スライドゲート、シュラウド直上のメータリングノズルを用いてスラブ鋳造速度と整合させます。ビレットは通常固定メータリングノズルで鋳造し、溶鋼流量の変化にストランド速度を合わせて調整します。鋳造製品の良好な表面品質のためには、溶鋼メニスカスレベルを厳密な操作帯域内(設定点から±5mm以内、通常±3mm以内)で精密に制御することが極めて重要です。液面測定はいくつかの方法で実現可能です。
ストランドと銅型壁の間に相対運動があるため、何らかの潤滑が必要です。薄い潤滑油膜または潤滑フラックス膜を銅型と高温液相の間に介在させ、直接接触を防止します。これは銅型の危殆化と損傷を防ぐためです。
スラブ銅型内の溶鋼は通常、鋳造パウダー(モールドパウダー)の層で覆われ、溶鋼の再酸化防止と介在物吸収を行います。パウダーは低融点で、溶鋼上を流れて銅型潤滑と伝熱制御を助けます。また、溶鋼の再酸化防止、自由表面の断熱、浮上介在物の吸収の役割も果たします。ビレット鋳造では、菜種油(後に合成油に置き換え)が銅型への付着防止に典型的に使用されてきました。
連続鋳造の発展と普及により、銅型は単なる溶鋼容器から、品質と生産の目標達成に不可欠な主要コンポーネントへと進化しました。製品寿命を延ばし伝熱特性を改善するより高度な材料の選択、最適テーパーに関する研究が組み合わさり、銅型を最先端技術の対象へと押し上げました。その特徴は各連続鋳造機固有であり、技術改善のため継続的に開発されています。
銅型の熱力学的・機械的挙動
連続鋳造中、銅型プレートは鋼製品の形状と初期凝固を制御し、ここで品質が決定されます。厳しい寸法公差内で信頼性の高いクラックフリーな銅型を維持することは、安全性と生産性の両面で不可欠です。銅型メンテナンスに関連するコストは鋳造機運転コストの相当部分を占めるため、銅型の熱的・機械的挙動を理解することが重要です。
銅板を横切る極端な温度勾配が銅型の幾何学的歪みを引き起こします。また、高温での長時間運転はクリープを生成し、このクリープは鋳造シーケンスの初期・最終過渡期における常温加熱・冷却サイクルによる熱疲労現象とも関連しています。機械的挙動と薄いスラグ・銅型システムへの潜在的損傷を予測し、機械ダイナミクスが銅型損傷プロセスで果たす役割をより良く理解するための研究が行われています。さらに、ストランドと銅型の間で摩擦現象が起こり得ます。凝固鋼と銅型の間の摩擦は基本的に滑り摩擦(わずかな粘着摩擦を伴う)です。これらの損傷は大惨事につながる可能性があります。
銅型材料と性能要求
銅型と銅型材料に求められる性能要件は、具体的な用途と関与する応力レベルに依存します。これらの応力レベルは主に機械と鋳造パラメータによって事前に決定されます。つまり、銅型のタイプと構造に応じて多様な鋳造形状が必要です。新しい銅型を設計する際は、高製品品質、最適鋳造速度、円滑な鋳造操作、長い銅型寿命を達成するため、正しいプロファイルを選択する必要があります。
メニスカス位置では、溶鋼と銅型の初期の極めて短い密着接触の後、明確なシェルが形成されます。シェルが存在すれば、通常、凝固鋼シェルと銅型壁の間にバリアが存在します。このバリアは液体または固体鋳造フラックス、エアギャップ、またはこれらの組み合わせです。新生シェルが形成されると、その厚さは増大し始めます。しかし初期には厚さが非常に薄く、シェル温度が高いため、シェルは非常に柔軟です。したがって、ストランドの必要断面を維持するため、銅型はシェルを支持しなければなりません。この支持は、銅型の周方向と長手方向にわたり連続的に、シェルが比較的自立可能になるまで十分な時間提供される必要があります。
近年開発されたニアネットシェイプ鋳造プロセスでは、銅型材料への要求が高まっています。ここでは非常に高い鋳造速度が達成され、液鋼のより多くの割合が凝固して十分に安定したストランドシェルを形成する必要があります。その結果生じる極端な温度は、より高い強度を持つ銅型を要求します。同時に、鋳造ロールなどで高い交互熱応力が発生することがあります。銅型に課されるこの多様な要求は、高度に開発された材料とシステム専門知識によって満たされる必要があります。
通水水冷銅型は連続鋳造機の鍵となる要素です。銅型の設計と材料要件に関連する問題には特別な注意を払う必要があります。薄肉チューブ型銅型、ソリッド銅型、プレート製銅型など、多数の異なる設計が使用されてきました。プレート銅型は良好な銅型寿命を提供し、ソリッド銅ブロックから銅型を作る必要性を回避できることが分かっています。
最適な性能を確保するため、銅型は平均動作温度でできるだけ長く元の仕様を維持し、何よりも十分な伝熱容量を持つ必要があります。主にメニスカス領域のホット面で生じる熱応力は、銅型のよりまたは恒久的な変形を引き起こし、寿命を短縮します。この現象の深刻さは、銅型内部の温度レベル、ホット面とコールド面の温度差、メニスカス領域とその直下の領域の温度差に関連します。各種運転条件に対する適切な解決策は、銅型材料を正しく選択することに依存します。
銅型材料の種類と特性
鋼、黄銅、銅が銅型に使用されてきましたが、最も優れた材料は、微量の合金元素を添加し析出硬化を促進または再結晶化温度を上昇させたほぼ純銅です。これら両効果が銅型寿命を延ばすと見られます。一般的な銅型材料は、DHP(脱酸高リン)銅、CuAg、CuCrZr、CuNiBe、CuNiPです。銅型コーティングは寿命延長のために施されます。
DHP銅
DHP銅の特性は広く知られています。DHP銅は現在でも、熱流束が通常中程度で銅型厚さが過大でないビレット連続鋳造用銅型製造に最も広く使用されている材料です。
銀含有銅
銀含有銅は、銅に0.10%の銀を添加して得られます。これにより再結晶化温度が約100℃上昇します。その特性により、メニスカス温度が300℃に達し、それを超えるブルーム・スラブ鋳造用銅型の製造に使用されます。このような高温は、壁厚が大きく、銅型内の熱流束が高いためです。この材料が300℃での長時間曝露後も初期硬さ(HB80以上)を維持できることは、規定最小厚さに達する前に繰り返し摩耗したプレートの再加工を可能にします。銀含有銅は、弱連続鋳造、高鋳造速度、最適でない冷却条件、冷却水の高温度差など、特殊条件下でのビレット製造用銅型にも広く使用されています。
CuCrZr合金
高温での機械的特性を改善しつつ高い熱伝導率を持つ銅合金を開発するため、冶金専門家は組織硬化型合金に着目しました。これらの銅合金の主要元素(溶解度が一般に温度変化に応じて変化)は、Be、Cr、Co、Cd、Fe、Mg、Mn、Ni、Nb、P、Si、Sn、Ti、Zrです。これらの元素の飽和固溶体として得られる合金はいくつかありますが、結果が常に公害問題、高コスト、熱伝導率の過度な低下といった産業要件と適合するわけではありません。したがって、実用的に使用できる合金の数はかなり限られます。添加元素の割合は、高硬度と高熱伝導率の調和の必要性からさらに制限されます。CuCrZr(銅-クロム-ジルコニウム)合金は上記すべての要求を満たし、高温での長時間曝露でも硬度を維持する優れた特性から使用されています。
CuNiP合金
連続鋳造プロセスのさらなる発展の著しい成功は、連続鋳造技術がこの分野のプレーヤーの期待に応えられるよう銅型を調整する必要性を大幅に高めました。現在、この挑戦に応える形で、従来の材料範囲が新合金(CuNiP)で拡張されました。この合金の化学組成は個々の用途に合わせて変更可能で、各ユーザーの特定要件を満たすよう各銅型タイプをパーソナライズできます。この合金は、銅型全周にわたる温度変動の問題を最小限に抑えるべく、高温での熱伝導率と機械的抵抗を正しく組み合わせることを可能にします。これは、凝固スキンおよび銅型自体における過度な熱応力なしに凝固条件を改善する明確な利点があります。この新合金の制御された熱伝導率は、通常3つの変数(潤滑膜厚、熱流束、固体スキンの収縮)に関連する冷却条件のクリティカルな状態を大幅に緩和します。その結果、過度な熱応力とクラック問題の両方が排除されます。
銅型コーティング技術
高温溶鋼と接触する銅型表面は、より硬い作業面を提供し、鋳造ストランド表面への銅付着を防ぐため(これが鋳造製品表面のクラック発生を助長する可能性がある)、メッキされることが多いです。一般にクロム・ニッケルコーティングが使用され、密着性向上のため中間層としてニッケル層が設けられることが多いです。クロムメッキ技術は大幅に進歩し、現在では様々なニーズに適した厚さの堆積層が、すべてのレベルで完全に満足のいく結果を保証します。
現在、金属メッキとセラミックメッキの両方が利用可能です。セラミックメッキは銅型寿命を延ばせますが、高コストと低熱交換のため広く使用されていません。一方、金属メッキはニッケル基またはクロム基です。脆さと低耐摩耗性にもかかわらず、クロムが銅型メッキで最も使用される金属元素です。
押出銅型チューブの内面コーティングには通常Ni-Cr特殊コーティングが使用されます。これはニッケルとクロムの二層コーティングで、押出銅ホット面と接触する成分はニッケル合金で、その上に硬質クロム層が重ねられます。このアプローチは、4枚プレート銅型の製造で得られた経験から導かれています。したがって、クロムと銅の間にニッケル層を設けて銅型寿命を大幅に延ばす基本プロセスは、特に銅型のメニスカスゾーンでのクロムコーティングのクラック形成を防ぐのに特に有用です。ニッケル合金は、クロムの約2倍の熱膨張係数を持つため、鋳造プロセス中にメニスカスゾーンで生じる銅のより大きな膨張を、ニッケル合金コーティングがより良く許容できるのです。
これまで、一体型押出銅型チューブの内面へのニッケルメッキは、ニッケルコーティングの均一性と表面品質に関する技術的問題から特に困難でした。Ni-Crコーティングプロセスの登場により、銅型チューブホット面のコーナーと平面の両方で滑らかで一貫したニッケルメッキ表面を実現できるようになりました。複数の製鉄所での比較現場試験で、Ni-Crコーティングを施した銅型チューブの平均寿命が、従来のクロムコーティング銅型チューブと比較して有意に増加することが確認されています。
一体型押出銅型チューブの除籍がその内径の摩耗条件によって決まることはよく知られた運転上の事実です。対処しないと、これらの摩耗条件は凝固問題や最終鋳造製品の欠陥を引き起こす可能性があります。また、銅型チューブのコーナーが他の領域より速く摩耗する傾向があることもよく知られており、これはコーナーでの急速な凝固の関数です。この問題に対処するため、コーナーでクロム厚を厚くする特定の幾何学的特性を持つクロムコーティング施工法が開発されました。
このユニークなメッキ形状は、コーナー摩耗に耐えつつ、平面の適切な凝固に必要な伝熱特性を維持するコーティングを提供します。比較実験室試験と現場試験で、この新しいユニークなコーティング形状がコーナー摩耗問題を大幅に解決することが確認されています。
クロムコーティングは、ブルームとビームブランク用プレート銅型で依然として広く使用されており、技術はよく知られています。スラブ鋳造用プレート銅型は一般にニッケルコーティングされ、厚さと構成は多様です。ニッケルコーティングの耐久性を高めるため、薄いクロム層が施されることもあります。
ニッケルは2種類の硬度構成で利用可能であるほか、新しいニッケル・コバルト合金も最近試験されており、これらはより優れた耐摩耗性を提供します。上記標準解決策のいずれを選択するかは、各ユーザーが採用する具体的な運転条件と、銅型のメンテナンス・再加工要件に完全に依存します。比較試験を通じて、ユーザーは可用性とコスト効率を高め、ひいては銅型寿命を延ばす最適なコーティング厚を決定すべきです。
銅型の最適化パラメータ
銅型の最適化に考慮すべきパラメータは以下の通りです:
- 鋳造鋼の化学成分
- 銅型フラックス
- 鋳造速度
- 銅型テーパー
- 壁厚
- 冷却条件(水質、流量、流速)
- ストランドガイド調整
- 振動装置調整
- 幅変更など
したがって、きめ細かなチューニングのために各個別ケースを慎重に検討する必要があります。
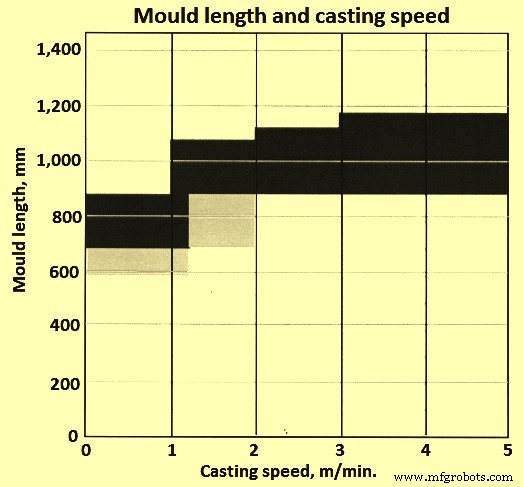
連続鋳造銅型に最も適した長さは510〜915mmの範囲であり、この範囲は断面サイズに関わらず一定のようです。図2は銅型長さに対する鋳造速度を示しています。この驚くべき結果は、小断面ではより高い除熱率が、より高い鋳造速度で達成されることで説明できます。また、小断面では凝固シェルの膨らみが أقل severe であるため、銅型から出る時点でより薄いスキンを許容できます。より高い鋳造速度では、特にスラブ銅型の狭面で高い除熱率を維持するため、銅型のテーパーを増やす必要があります。
銅型のタイプと構造
連続鋳造銅型の配置には通常3つの選択肢があります:
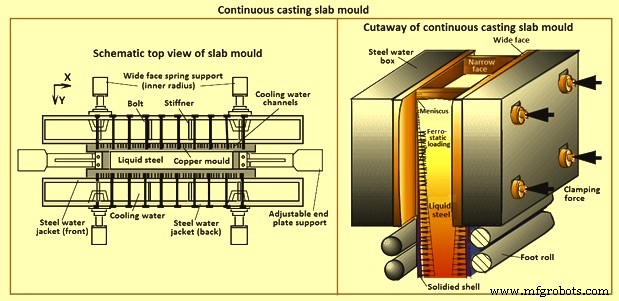
- スラブおよび大型ブルーム用プレート銅型(図3)
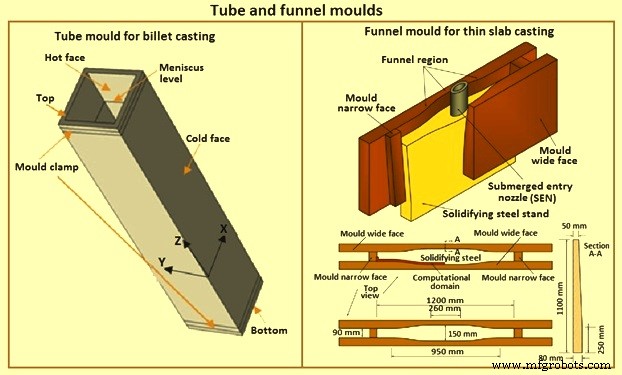
- ビレット、小型ブルーム、ラウンド用チューブ銅型(図4)
- ビームブランクなど複雑な形状用の、ドリル冷却チャネル付きブロック銅型
コンパクトストリップ生産における薄スラブ鋳造では、漏斗形銅型が使用されます(図4)。プレート銅型とチューブ銅型は一般的な銅型タイプですが、ブロック銅型と漏斗銅型は使用銅量と銅型製造に必要な加工の程度から高価です。
プレート銅型の製造
プレート銅型の製造には、その後熱間圧延(または鍛造)され、さらに冷間圧延されるスラブの鋳造が含まれます。プレート全体が超音波検査され、100%テストに合格したプレートのみが高精度CNC工作機械で加工され、技術仕様で定められた最厳公差への適合が達成されます。この段階には、プレート銅型がそのタイプの構成向けに設計されている場合のスチールスタッド溶接も含まれます。最後に、要求があれば電気めっき耐摩耗コーティングが施され、プレート銅型は最終検査へ進みます。
プレート銅型では、銅型プレートは銅製で通常30〜60mm厚です。これらはウォータージャケットに取り付けられます。これらのプレートアセンブリがクランプされ、鋳造製品の断面を定義する必要な銅型面が形成されます。冷却は、銅プレート背面の機械加工スロットでの水冷却で達成されます。銅プレートの固定は通常、銅プレートへねじ込むボルトで行われます。
銅型は通常閉回路水冷却システムを使用します。冷却水は、銅プレートのコールド面の機械加工スロットを通り循環します。水は銅型フレームを通って銅型底部の分配室へ、そこから冷却スロットを通り銅型頂部へ上り、集合室へ入ってから銅型フレームを通って水処理プラントへ戻ります。冷却スロットは銅内にある場合も、バッキングウォータージャケット内にある場合もあります。
メニスカスでのシェル初期凝固時、鋼は液体から固体への相変態とそれに伴う体積収縮を経験します。したがって、ストランド断面はメニスカスでの初期凝固に従って収縮します。凝固物質の収縮に追従し、新たに形成されたストランドを支持するため、銅型プレートにはテーパー付きストランド断面と幅が設けられます。テーパーはもともと単純な線形プロファイルでしたが、今日では製品収縮により近く追従する、複数または放物線プロファイルを持つより複雑なテーパーが適用されています。スラブ狭面の典型値は0.9〜1.2%/m、スラブ広面では0.35〜0.45%/mです。
チューブ銅型の製造
チューブ銅型の製造は、円形断面のバー鋳造から始まります。これらはその後熱間押出(または鍛造)されます。押出チューブは冷間引抜きと成形により、技術仕様で要求される幾何学的・機械的特性(テーパーも含む)を達成します。後者のステップは製造サイクルの中で最も重要なものであり、十分に装備された強力な最高レベルのプレスを使用する必要があります。成形は各銅型固有の特殊鋼工具で行われ、CNC工作機械で製造されます。最後に、チューブ銅型は機械加工され、内面にクロムメッキが施され、検査・測定されます。
チューブ銅型では、銅型銅の周方向に不連続性がなく、銅型は銅チューブで形成されます。したがって個々のプレートをクランプする必要がありません。ウォータージャケットがチューブ全周に配置されます。銅型チューブをウォータージャケット内でセンタリングする必要があります。チューブ厚は、小型ビレットで通常10〜12mm、大断面ラウンド鋳造で30〜40mmまでとなります。
チューブ銅型では、チューブ全周にわたる水の環状層によって冷却が達成されます。環状層の厚さは均一でなければ、チューブ全周にわたる均一な水流、したがって均一な伝熱が得られません。通常、水はプレート銅型と同様に銅型底部から頂部へ流れます。チューブ銅型はプレート銅型より薄い銅を使用するため、核沸騰を抑制するためにより高い水流速で運転する必要があります。典型的な流速は11〜13m/secの領域です。
チューブ銅型でも、新たに定義されたシェル/ストランド断面の収縮を補償するため、チューブ冷却面にテーパーが適用されます。ビレット鋳造の場合、鋳造速度がかなり高い(最大6m/min)ため、収縮がより顕著です。放物線テーパーが有益に適用され、シェル/ストランド断面を良好に支持します。
歴史的に、複雑なテーパーが適用されず、より高い鋳造速度と組み合わさると、ビレットの非常に薄いシェルがコーナー領域で収縮して離れていきます。これにより伝熱が低下し、コーナーでのシェル成長が遅れ、潜在的なブレイクアウト条件やコーナー付近のクラックなど品質問題の危険を生じさせました。新しい複雑な断面は、コーナーでのシェル離れの影響を低減し、より均一なシェル成長を実現することを目的としています。チューブ銅型の場合、寿命制限要因は通常、メニスカス付近の歪みによるテーパーの喪失です。
薄スラブ鋳造用漏斗形銅型
薄スラブ鋳造で最も革新的な技術は、液相コア削減概念(LCR)です。漏斗形銅型はこの概念の最初の具現化です。ラグビープレイヤーによって着想された可能性があり、その形状は、清浄なAlキルド炭素鋼鋳造に必須の浸漬ノズルを収容するよう設計されました。
銅型振動
振動銅型はほぼ普遍的に採用されていますが、効率的な潤滑システムがあれば固定銅型も成功裡に使用できます。振動は通常正弦波運動で、単純な機械配置で容易に実現できます。比較的短いストロークと高い周波数を用い、各振動サイクルで「ネガティブストリップ」と呼ばれる短い期間(銅型の平均下向き速度が鋳造方向のストランド引き抜き速度より大きくなる)を提供します。振動周波数は50cpmから60cpm、さらに250〜300cpmへと増加しており、振動マークの浅化、クラック減少、コンディショニング要件の削減というメリットがあります。
製造プロセス