



転炉スラグスロッピングの最適化:高品質鋼のために
基本性酸素炉(BOF)製鋼は、液体銑鉄から鋼を製造するバッチプロセスです。炭素(C)、マンガン(Mn)、リン(P)など元素濃度が鋼品質に影響します。鋼を鋳造するには、所定温度にする必要があります。所定温度と組成を達成するため、耐火物ライニングされたコンバータ内の液体銑鉄に酸素(O₂)を吹き込みます。O₂は浴内さまざまな元素を酸化し、温度上昇と望ましくない元素濃度低下を引き起こします。生成液体酸化物は浴頂部に浮上しスラグ層を形成します。BOF製鋼プロセスを効果的にするには、容器内に相当なスラグ体積が必要ですが、スラグ体積はコンバータの限られたサイズによって制約されます。
コンバータ内の高速反応速度は、反応に利用可能な極めて大きな表面積によるものです。O₂が金属浴に注入されると、大量ガスが発生し、O₂ジェット衝突によって浴表面から剪断される金属滴と液体スラグとでエマルションが形成されます。生成気体酸化物である一酸化炭素(CO)と二酸化炭素(CO₂)がこのスラグ層を上昇し、泡状にします。
スラグ泡形成はO₂吹錬期間の中盤付近で起こり、スラグによる酸化鉄(FeO)吸収が減少します。これは最大脱炭速度期間とほぼ一致します。したがって、脱炭による大量ガス生成と当時のスラグ高発泡性により、最大泡高さは吹錬前半(約35%地点)直前に達します。
BOF製鋼の特徴:多相泡とスロッピング
BOF製鋼プロセスの特徴的特性は、液体スラグ、金属滴、固体「第二相」粒子(未溶解フラックスなど)、プロセスガスからなる多相泡形成です。これは以下のためです。(i) 高速O₂ジェットが溶融物に衝突し、溶融物の相当部分を金属滴としてコンバータ上部に放出、(ii) 塊状フラックスがバッチ投入され、フラックス溶解が遅く、液体スラグ形成も遅い、(iii) 液体スラグ、未溶解フラックス、金属滴が多少粘性エマルションを形成し、プロセスガスを容器口に向かう途中で捕捉、(iv) プロセスガス大部分が、金属滴中炭素(C)と液体スラグ中FeO反応によりエマルション内部で生成。BOF製鋼プロセスを効果的にするには、コンバータ内に大量泡(ガス-金属-スラグエマルション)が必要です。このガス-金属-スラグエマルション(図1)はコンバータの限られたサイズによって制約されます。エマルション体積が容器容量を超えると、スラグ一部がコンバータスロートから排出されます。
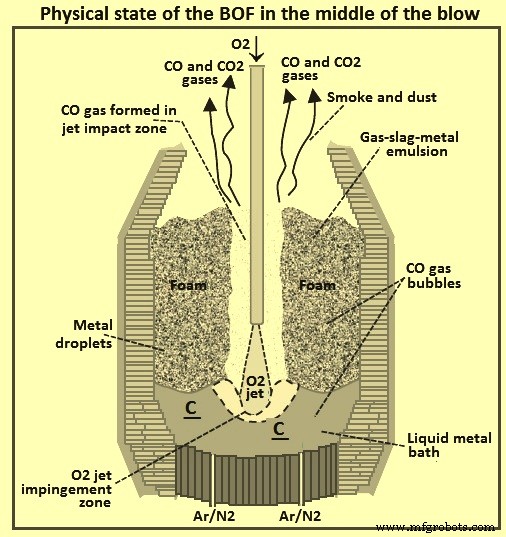
図1 吹錬中盤でのBOF物理状態
スラグ発泡は、精錬反応表面積増大、溶融金属浴の大気直接接触保護、耐火物ライニングの極端燃焼効果保護、後燃焼と熱伝達媒質形成など、さまざまな面で精錬プロセスを助けるため有益です。一方、スラグ発泡は大量形成で容器口から溢れ出すと、不利かつ危険になります。これを浴スロッピングと呼びます。
コンバータからスラグが排出されることをスロッピングと呼び、吹錬プロセス中に炎上するコンバータから溶融片とスラグがコンバータスロートを通じて放出される現象として視覚的に識別されます。スロッピングは不規則現象です。大量スロッピングは大量ダスト放出を伴うことがあります。スロッピング結果には、歩留まり損失、連続生産中断、環境汚染、健康安全コスト、ヒュームフードとコンバータ口損傷が含まれます。さらに、スロッピング発生時は、コンバータ下部エリアとコンバータ口から排出スラグ清掃のため鋼生産を停止する必要があります。これによりコンバータヒートタイムが増加し、コンバータ生産性に悪影響を与えます。スロッピングはコンバータ熱バランスも攪乱し、吹錬完了後の液体鋼最終温度に影響します。一方、スラグ発泡を防止または微量に制限すると、コンバータからのダスト生成と放射熱損失が増加傾向にあります。
伝統的に、オペレーターがコンバータを目視監視し、危険なスロッピング事象防止のため必要な是正措置を講じる責任があります。所定品質と量の歩留まりを得るためにプロセスを中断なく推進することが極めて重要であるため、コンバータからのスラグ泡排出抑制必要性は大きいです。
生産増加とスロッピング発生減少という要求は矛盾しているように見えます。生産増加はO₂吹錬速度増加で達成できますが、同じO₂吹錬速度増加がコンバータ内ガス生成速度を増加させます。定常状態条件下では、ガス生成速度増加が泡高さとスロッピング発生確率を増加させます。
当初、スロッピングは主に2因子、すなわち(i) 低塩基度、高粘度、低表面張力など特性を持つスラグ進化、および(ii) 高浴温度とスラグ高鉄含有量によって促進される脱炭、によって起こると理解されていました。しかし、スロッピング現象はより複雑で動的、多くのプロセス変数に依存します。スロッピング原因プロセス変数には、(i) 激しい溶解進行、(ii) スラグ粘度、(iii) スラグ表面張力、(iv) スラグ密度、(v) 脱炭プロセス生成ガス気泡サイズ、(vi) 弱い/不安定溶解循環、(vii) コンバータ作業ライニング高さ、体積、形状、(viii) 浴上ランセ高さ、(ix) ランスO₂流量、(x) ランスチップ穴摩耗、(xi) 熱間金属(HM)とスクラップ化学、(xii) 脱炭速度、が含まれます。さらに一般的でないプロセス変数もあります。BOFコンバータでのスロッピング事象に影響する多数のプロセス変数は、スロッピング事象がカオス的性質を持ち予測困難と一般に信じられる理由を説明します。スロッピング問題持続は、適切な泡体積維持とスロッピング防止方法の探求を促しました。残念ながら、これはかなり困難な課題であることが判明しています。
スラグ発泡
スラグ発泡は、精錬反応表面積増大、溶融金属浴の大気直接接触保護、耐火物ライニング極端燃焼効果保護、後燃焼と熱伝達媒質形成など、多くの面で精錬プロセスを助けるため有益です。一方、スラグ発泡は大量形成でコンバータ口から溢れ出すと、不利かつ危険になります。
BOFでの発泡に影響するプロセス変数は、スラグ組成、表面ガス速度、浴温度、気泡サイズ、スラグ塩基度、スラグ密度、スラグ粘度、スラグ表面張力です。表面ガス速度は通常m/sで測定され、真ガス速度にガス体積分率を乗じたものです。
スラグ組成は、吹錬全体を通じて一般に発泡に有利な方向に進化する、発泡に影響する最重要プロセス変数の一つです。これは、スラグ物理化学的特性(密度、粘度、表面張力、塩基度)がスラグ組成とともに変化するためです。O₂製鋼で遭遇するような高表面ガス速度(1m/s超)では、液体はガス流によって保持されます。この状況ではボイド分率(VF)が表面ガス速度に強く依存し、スラグと液体物理的特性には弱く依存すると論じられています。さらに、このガスホールドアップの形成と存在は、ガスによって液体に及ぼされる重力と抗力によって支配されます。
スラグ泡は、プロセス中に注入・精錬反応生成ガスがスラグによって捕捉されることで形成されます。スラグ泡では、スラグによって捕捉されるガス量はVFまたはガス分率で測定され、VFは一般に0.7〜0.9範囲で変動します。図2にVFによる異なる泡層を持つ典型的な泡柱を示します。吹錬中に進化するスラグ物理的特性の複合効果は泡安定化に有利に働き、吹錬前半の高脱炭速度と重なると、スラグ泡体積が急速に増加します。
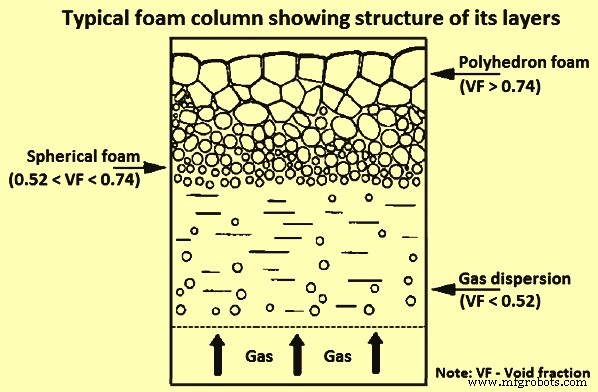
図2 典型的な泡柱の層構造
発泡指数は発泡程度指標であり、泡高さと表面ガス速度の比です。したがって、発泡指数単位は時間で、通常0.6〜1.3秒範囲です。発泡指数はプロセスガスが泡を垂直通過する時間尺度と解釈できます。一定O₂供給速度では、メイン脱炭期間中ガス速度はほぼ一定と仮定できるため、発泡高さは発泡指数に直接比例します。
発泡指数に関する非常に重要な特性は、エマルション見かけ粘度です。見かけ粘度が高いほど発泡指数は高くなります。明らかな結果として、見かけ粘度増加は自動的に泡高さ増大をもたらし、十分高い見かけ粘度では泡が最終的にコンバータから溢れ出し、スロッピングが発生します。見かけ粘度に強く影響するパラメータの一つは固体粒子存在です。ある研究によれば、固体粒子分率をわずか10%増やすだけで、見かけ粘度が50%増加し、泡高さも少なくとも同等に増加します。
ガス生成
発泡指数式によれば、ガス生成速度は泡形成と成長に重要な役割を果たします。ガスは脱炭プロセス産物です。以下の3経路で進行します。(i) ホットスポット金属表面直接酸化:[C] + ½O₂(g) = CO(g)、(ii) 泡内間接、酸化鉄が金属滴と反応:[C] + (FeO) = CO(g) + {Fe}、ここで(FeO) は純O₂による鉄(Fe)酸化生成物:{Fe} + ½O₂(g) = (FeO)、(iii) 溶解中、溶解O₂とC反応:[C] + [O] = CO(g)。
(i)反応脱炭と(ii)第二反応Fe酸化は即座に開始され吹錬全体で継続しますが、前者は金属表面C含有量連続減少によりペースダウンします。Fe酸化速度はより一定ですが、結果スラグFeO含有量は(ii)第一反応消費増加により最終的に減少します。吹錬末期には、溶解物低C含有量によりFeO脱炭参加減少のため、スラグFeO含有量が再び増加し始めます。吹錬最末期では、溶解中Cと溶解O₂間反応(iii)が脱炭制御反応になります。したがって、吹錬末期脱炭速度は、溶解下部から上部へのC質量移動と、逆方向溶解O₂質量移動に依存します。BOFコンバータ溶解物脱炭主要反応を図3に示します。
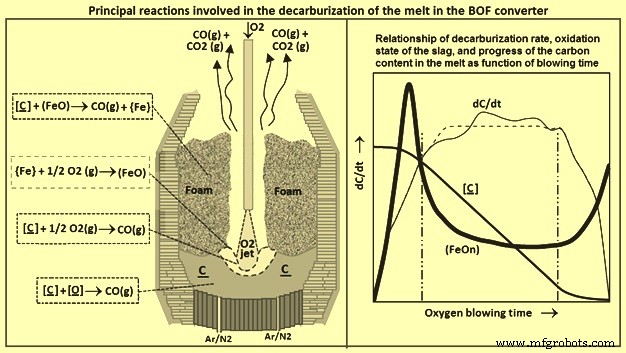
図3 BOFコンバータ溶解物脱炭主要反応
図3右側に示すように、最大脱炭速度、したがって最大ガス生成速度は、吹錬25〜30%地点で到達し、(ii)第一反応により泡内でかなりの程度進行します。レベルはFeO可用性とO₂衝突ゾーン放出金属滴供給依存でかなり一定です。吹錬約80%地点で、溶解物低C含有量によりガス生成速度が急激に低下します。
吹錬レジーム
BOFコンバータ鋼製造実操業では、浴とスラグへのO₂供給完璧バランス達成は容易ではありません。コンバータ内O₂バランス状態からの逸脱を表す2用語があります。(i) ハードブローイング、(ii) ソフトブローイング。「ハードブローイング」(O₂ジェット金属表面へのより強い衝撃)は、O₂ランスが浴により近いケースで、(i)ホットスポット脱炭と(iii)浴内脱炭を促進し、過少酸化スラグとなります。「ソフトブローイング」(O₂ジェット金属表面へのより弱い衝撃)は、O₂ランスが浴より遠いケースで、(ii)第二反応によるスラグO₂供給増加、脱炭速度低下、過酸化スラグとなります。ランスが金属表面上最適位置にある理想プロセス状況では、スラグへ新規供給O₂が、放出金属滴脱炭FeO消費とバランスし、脱炭速度高く制御され、コンバータ浴上大部分を安定泡が満たし、ライニング摩耗とスカル形成最小化。歩留まりと吹錬結果も良好です。
ランス位置が深すぎると、スラグO₂供給が放出金属滴脱炭FeO消費とバランス取れず、スラグはO₂飢餓状態。脱炭はO₂ジェットと浴より強い接触により依然高いですが、低FeO含有量でスラグは全く発泡せず、エマルションは粘性化し収縮。エマルション高さ低下はプロセスガスチャネリング容易化だけでなく、激しいスピッティング(飛散)を強め、滴を高くコンバータ外まで飛ばします。スピッティング増加は歩留まり低下、ランス/コンバータコーン/口スカル形成を招きます。ハードブローイングの別効果は底部摩耗率増加です。
ランス位置が高すぎると、O₂ジェット浅い衝突で浴撹拌減少、デッドゾーン形成、底部ビルドアップ原因となるほか、O₂レベルがスラグで上昇、FeO消費遅延(放出金属滴減少)、脱炭速度低下、泡高さ減少、ライニング摩耗促進となります。
スロッピング現象
低脱炭速度と過酸化スラグの組み合わせは時限爆弾に例えられます。記述用語は「ハイパー反応性条件」で、過剰O₂とCが不良混合で反応しない状態を構成します。この状態では、条件微小変化がガス生成と泡成長の劇的増加を引き起こし、激しいスロッピングに至ります。
スロッピングは、過剰泡成長により泡がコンバータ内に収容できず、泡がコンバータ外側をスラグ酸化状態に依存するペースで流下する一般用語です。ペースは濃厚過少酸化スラグでは遅く、流動的過酸化スラグでは速い。スロッピング回避にはスラグ組成、したがって泡酸化状態への厳密制御が必要。スラグが過少酸化なら見かけ粘度が高くなりすぎ、メイン脱炭期間開始時FeO含有量低すぎる場合に発生。吹錬中盤で「乾燥」、高粘度泡となる。スラグが過酸化ならガス生成速度、したがって泡内ガス速度が高くなりすぎる。
スロッピング原因はタイプにより2群に分けられます。(i) 静的、(ii) 動的。静的原因は、コンバータ設計、スラグ体積特性、チャージ材料品質(特にHMとスクラップ)、ランス位置制御吹錬パターン、添加タイミング、O₂流量など吹錬前操作条件関連。動的原因は、吹錬パターン逸脱、コンバータ底部攪拌程度など吹錬タイプ関連。スロッピングはガス-スラグ-金属エマルション過剰成長により発生。泡流出はスラグ酸化度により、濃厚低酸化スラグでは遅く、高酸化スラグでは速く発生。
HM低ケイ素含有量は、浴をO₂ジェットから保護する十分厚いスラグ層形成により、吹錬開始時スロッピング増加原因になります。この状況では、Si(ケイ素)極めて急速燃焼が脱炭フェーズ開始を早め、スロッピングが激しくなり、ランススカル形成さえ生成。この場合スロッピング防止には通常、ランスレベル上げ、O₂流量減少、または両方、フラックス添加でスラグ形成加速で脱炭速度低減。低Si含有量はスラグ体積減少によりPとS(硫黄)除去にも影響。
HM Si含有量高い場合も、スラグ体積増加とスラグFe含有量増加によりスロッピング発生可能。この場合解決策は、吹錬中適切石灰添加、低塩基度回避、吹錬第1段階O₂流量減少で脱炭速度調整、この段階でスラグ大量FeO生成防止吹錬パターン選択、過剰脱炭防止。
スロッピング防止
スロッピング制御全手法は、オンライン制御とオフライン制御に分類できます。オンライン制御では、ヒートがスロッピング寸前か示す「リアルタイム」信号に応じて吹錬中に是正措置講じます。一方、オフライン制御では、過去吹錬での様々な操作条件がスロッピングにどう影響したか経験に基づき、吹錬開始前には是正措置講じます。
オフライン制御は、スロッピング原因と判明した因子を排除/最小化することでスロッピングヒート数削減を目指します。スロッピング原因として報告された因子:(i) HM Si含有量1.2%以上、(ii) HM Mn含有量0.5〜0.9%範囲外、(iii) コンバータ設計容量超過投入、(iv) 石灰溶解促進用蛍石使用、(v) 冷却剤として酸化鉄(鉄鉱石、シンター等)使用、(vi) 新再ライニング炉(内部体積小)、(vii) O₂ランス設計、(viii) 通常より高いランス位置吹錬。BOFショップにより操作条件異なるため、これら因子の問題度はショップ間で異なります。
オフライン制御構成アクション例:HM目標Mn含有量制限、ランス-浴距離定期チェック(校正)。問題異なるためオフライン制御実務はBOFショップ間で異なります。オフライン制御実務は、製鋼プラント他操業側面と衝突することがあるため、限定的にしか実装できないことが多いです。
O₂製鋼プロセス中コンバータスロッピングは、コスト高、危険、予測困難と見なされます。極端スラグ発泡時にはスロッピング予想されますが、操業中プロセスでは正確なスロッピング瞬間予測は困難。伝統的スロッピング防止法は、コンバータ観察、スロッピング兆候可視化後、手動是正措置。しかし、このアプローチは効果が低いことが証明されています。理由は、スロッピング兆候可視化時点でスロッピング開始済み、コンバータ他設備損傷と歩留まり損失すでに発生済みだからです。さらに、オペレーターが何らか理由で不注意、未経験、是正措置認識不足なら損害と損失拡大。したがって、コンピュータ制御システム使用時でも、オペレーター注意力と経験レベルが重要因子です。
スロッピング開始特定次の段階は、状況時コンバータ音響と光強度振る舞い経験で、音響と光強度信号に依存する様々なモデル開発されスロッピング予測。製鋼コンバータスロッピングは、画像ファイバースコープ取得炉内環境画像処理で予測可能。コンバータ音信号で動的発泡研究、ランス高さ変更是正措置提案。排ガスダクトマイクロフォン捕捉音信号でコンバータスラグレベル推定。音響/画像解析に加え、ファジィロジック、遺伝的アルゴリズム、ニューラルネットワーク、ランス振動解析、マイクロ波法など知的計算技術もコンバータスロッピング制御に使用。
スラグ泡抑制技術がO₂吹錬中過剰発泡制御に使用されてきました。一般的技法は、コークスなど炭素質材料を発泡スラグ上に散布。X線透視で、これらコークス粒子が泡気泡融合促進し泡不安定化すること判明。しかし、粒子サイズは泡気泡より大きくなければならず、粒子が泡気泡より小さいと泡安定化。他使用方法にはアルミニウム粉末注入、ランス高さ変更、ガス流量操作。
しかし、スロッピング防止、予測、緩和は製鋼長期課題ながら、高品質、最適コンバータ設計、最小環境影響でのコスト効率鋼生産に不可欠。上記技法は操作コンバータからオンライン物理測定依存で、間接的、精度・信頼性低、特に高温下で。
スロッピング警告・緩和システム開発努力は3主要領域に焦点:(i) スロッピングモデリングと発生ポテンシャル、(ii) スロッピング発生検知測定デバイス、(iii) 本格スロッピング事象発生防止リアルタイム緩和策。
第1群例:初期溶解組成ベースで最適吹錬プロファイル計算研究結果。別研究で各ヒートスロッピングポテンシャル計算ベース類似システム開発。
第2群例:コンバータ口相対スラグ表面レベル測定マイクロ波ゲージ、O₂ランス振動測定検知システム、スラグ深度測定無線波利用。
有望な方向:オンライン測定デバイス複数組み合わせ早期スロッピング検知、プロセス介入開始スロッピング緩和。スラグ形成広範研究実施。泡高さ変化記述経験式多数提案。物理背景モデル、コールド/ホットモデル実験結果用いて導出。動的スラグ発泡モデリング領域、これら実験結果でさらに推進。物理モデルベース、動的発泡制御システム開発。コンバータプロセス水モデルで結果検証。アプローチさらに洗練。
ある研究では、音速計とガス分析組み合わせでスロッピング検知。別研究で、適応フィルタリングと変化検知アルゴリズム活用、オペレーター警告オンラインアラームシステム構築提示。
スロッピング検知用カメラ
評価目的で、スロッピング客観的定量化方法が望ましい。ある研究では、ストップウォッチ持った人が吹錬中スロッピング観察時間記録。VCR(ビデオカセットレコーダー)カメラ採用、IR(赤外線)カメラデバイス試みはソフトウェア問題で失敗。
後続実験では、現場カメラシステム導入プロセス監視。スロッピング発生時、溶融金属がコンバータ頂部からコンバータ下床に落下。カメラ位置で落下スラグ画像取得可能。各ビデオフレームをグレーレベル閾値処理でセグメント化。輝度定数/閾値決定で溶融金属と暗背景分離。明暗画像ピクセル比でスロッピング事象深刻度指標。この比を2秒サンプリング期間で平均化、他プロセスデータと共にリアルタイムデータベース保存。
スロッピング検知用音速計
1970年代初頭から、音速計と呼ばれるデバイスが多くのコンバータショップでスラグ泡レベル間接監視に採用。基本アイデア:泡レベル上昇に伴い、吹錬中コンバータ音放出が特定周波数帯で減少。音速計信号通常オペレータースラグレベル変化監視用、コントローラー入力としても採用。
スロッピング検知警告システム
主要測定値と高度信号処理組み合わせアイデア開発。システム同定モデルが再帰的パラメータ推定で更新、スロッピング発生初期にオペレーター早期警告提供。システム同定モデルに排ガス流量と排ガスCO含有量供給。音速計信号をモデル出力信号として利用。限定ヒート数で合理的動作実証。
警告システムさらに洗練:CO含有量を圧力測定に変更(排ガス分析時間遅延困難対応)。排ガスダクトマイクロフォン(実際は音速計同一)が特定周波数信号強度ベース泡高さ推定器に高分解能音声データ提供。
製造プロセス