



高炉銑受け寿命延長:TiO₂添加による耐火物保護の実証技術
高炉(BF)キャンペーン寿命延長は極めて重要課題。高生産性維持しつつキャンペーン延長で単位資本コスト低減図る。高炉銑受け耐火物ライニングは最クリティカルでキャンペーン寿命最大影響因子。銑受け耐火物摩耗は操業最大懸念事項。
銑受け過酷環境と摩耗要因
銑受けは高炉内最も過酷曝露ゾーン:化学攻撃、炭素レンガ溶解、スラグ/銑鉄流動、熱応力。最重要領域は炉壁と銑受け底部遷移域。キャンペーン寿命通常は銑受け壁耐火物侵食で決定。適正ライニング設計に加え、銑受け壁侵食最小化不可欠。生産中断なしで銑受け・炉壁寿命延長手法は経済的・技術的意義大。
銑受け摩耗・侵食要因:
- 高周囲温度
- 液体製銑生成物連続移動
- 生成物化学活性
- ガス圧力・化学活性
- 銑受けへの水分侵入
耐火物摩耗主因:
- 高炉高生産性
- 長期休止頻度(2日超)
- 冷却水系漏水
- チャージ材品質
侵食低減対策とTiO₂添加の優位性
侵食低減策:生産性低減、石炭吹込率低減、スタッフ・炭素ブロック間ラミングマスグラウチング、チュイエール一時閉塞、壁冷却強化、TiO₂含有材料添加。其中TiO₂含有化合物添加によるライニング寿命改善が最広く使用。TiO₂は銑受けライニング早期侵食防止。
TiO₂供給源:イルメナイト鉱
炉頂投入最頻度TiO₂材料はイルメナイト鉱(チタン天然源)。チタン磁鉄鉱(Fe,Ti)₃O₄またはFeTiO₃形態、イルメナイトと鉄鉱物(磁鉄鉱、一部ヘマタイト)機械混合物。典型組成:TiO₂ 33%、Fe₂O₃ <36%、SiO₂ <25%、Al₂O₃ <8%、MgO <5%、水分 6%。粒度10〜40mm。他に焼結鉱、ペレット、合成TiO₂材料で負荷投入可能。
「ホットリペア」メカニズム
現行技術:適量イルメナイト投入で化学的・熱的に安定なチタンカーボナイトライドTi(C,N)生成。これら損傷箇所主に蓄積、「ホットリペア」効果発揮。図1は銑受け内Ti(C,N)堆積。
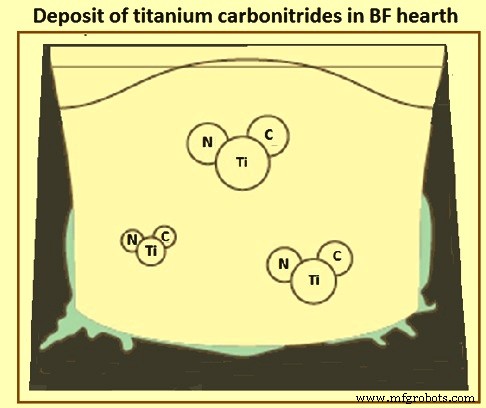
適量チタン(Ti)含有材料投入で耐火レンガ保護層「チタンベア」形成促進確認。「チタンベア」はTi炭化物、窒化物、炭窒化物析出物、TiO₂原料存在時銑受け領域形成。表1はTiN・TiC重要特性。
| 表1 チタンカーバイドとチタンナイトライド特性 | ||||
|---|---|---|---|---|
| No. | 特性 | 単位 | TiC | TiN |
| 1 | 色 | 灰色金属光沢 | 銅色 | |
| 2 | 密度 | g/cm³ | 4.93 | 5.4 |
| 3 | 融点 | ℃ | 3,157 | 2,950 |
| 4 | 熱伝導率 | W/(m·K) | 29 | 38 |
| 5 | 硬度(モース) | 9 | 9 | |
| 6 | 硬度(ヌープ) | 2,470 | 1,800 | |
| 7 | 銑鉄中溶解度(1,400℃) | % | <0.01 | <0.01 |
| 8 | 結晶型 | 面心立方 | 面心立方 | |
| 9 | 格子定数 | nm | 0.4305-0.4327 | 0.4323-0.4342 |
| 10 | 熱膨張係数(25-100℃) | 10⁻⁶/K | 7.3 | 7.3 |
| 11 | ヤング率 | GPa | 320 | 260 |
| 12 | 比電気抵抗 | 10⁻⁵ Ω·cm | 7 | 3 |
Ti含有材料添加目的:高温・高耐摩耗Ti(C,N)化合物生成、銑鉄中温度依存溶解度示す。溶解度限界到達(損傷箇所高熱流束・外部熱損失で温度低下)でTi(C,N)析出、耐火物重度損傷ゾーン堆積、固有「ホットリペア効果」発揮。
二つのアプローチ:予防的・治療的
- 予防的アプローチ:TiO₂定期投入でTi(C,N)析出保護層構築・維持
- 治療的アプローチ:銑受け温度臨界超過時、大量TiO₂投入、許容レベル安定化まで継続
表2は両アプローチ典型パラメータ。
| 表2 高炉TiO₂添加時典型パラメータ | ||||
|---|---|---|---|---|
| No. | 項目 | 単位 | 予防的 | 治療的 |
| 1 | 投入TiO₂量 | kg/t-HM | 3-5 | 5-20 |
| 2 | 銑鉄中Ti濃度 | % | 0.05-0.1 | 1.0-1.5 |
| 3 | スラグ中TiO₂濃度 | % | 1.0-1.5 | 1.5-3.0 |
TiO₂化学反応メカニズム
イルメナイトは鉄チタン酸塩(Fe,Ti)₃O₄或FeTiO₃。先ずエネルギー供給(コークス消費イルメナイトトン当たり3〜10kg)でFeOとTiO₂分解必要、その後Ti(C,N)生成可能。
TiO₂含有化合物添加時三基本メカニズム:
- 熱力学計算でTiO₂はノズルレベルスラグ中TiO₂濃度約1.2%でTi(C,N)と平衡
- 1.2%超でTiO₂還元・Ti(C,N)析出
- 液状スラグ粘度上昇、スラグ中最大TiO₂レベルと銑鉄中最大Ti濃度制御必要(上限:スラグTiO₂ 3%、銑鉄Ti 0.3%)
- 高Si銑鉄・高塩基度スラグでTi/TiO₂分配有利
Ti(C,N)堆積は界面反応。Tiレベルがスラグ/銑金属界面上昇しTi源効果的反応必要。故に高量・高比表面積微細分散Ti液滴早期生成有利。微細分散Ti液滴が大量Ti(C,N)形成に特に有利実証。銑受けCブロック上大型Ti(C,N)結晶は耐火物表面浸透誘起濃縮起因、結晶成長加速・堆積安定化結果。
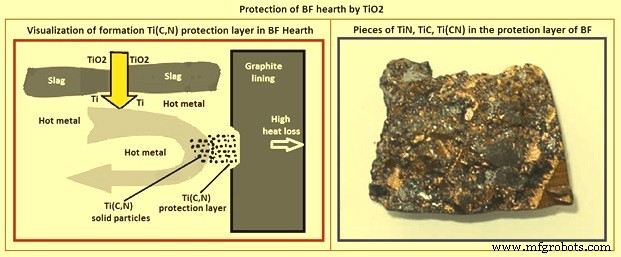
Ti含有材料高炉投入時直接還元のみで還元:TiO₂ + 2C = Ti + 2CO;ΔH = 169,773 kcal/mol。炭窒化物形成は拡散制御、更多時間必要。TiO₂還元後Ti銑鉄析出、銑鉄中溶解C・Nと反応しTi(C,N)生成:xTi + yC + zN = TiN, TiC, Ti(C,N)。Ti(C,N)化合物は銑鉄中溶解度低い低温箇所(高熱流束領域)で析出。図2はTi(C,N)保護層形成メカニズム可視化、リライニング停止後銑受け採取Ti(C,N)保護層片。
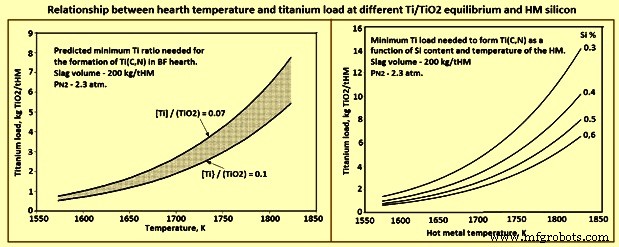
高炉操業中Ti/TiO₂平衡影響因子:銑受け温度、スラグ塩基度、銑鉄Siレベル。温度とTiO₂負荷の関係(Ti/TiO₂平衡別、銑鉄Si別)図3。Ti(C,N)融点2,950℃、銑受け底部・壁面析出、時間経過で蓄積、ライニング内面保護、キャンペーン寿命延長。吹き飛ばし高炉サラマンダー大量Ti(C,N)堆積で実証済み。
TiO₂投入方法:炉頂投入vsチュイエール吹込み
炉頂負荷投入
シャフト全長分布、反応遅延発生。必要量超過投入、スラグ品質妥協、シャフト内偶発堆積(不活性バーデン)。Ti断面均一分布但銑受け壁域のみ必要、過剰投入で銑鉄・スラグ品質悪影響。銑鉄Ti上昇→スラグTiO₂増大→セメント添加材利用制限要因に。
チュイエール吹込み(合成微粒子TiO₂)
微細合成TiO₂粒子をチュイエールから銑受け近傍直接吹込み。危険領域直近噴射で低投入量で系統的最良結果。修復作用遅延短縮(「ホットスポット」時も)。シャフト内TiO₂材料蓄積なし。チュイエールレベル・銑受け直達、シャフト・凝集帯反応独立にガス・金属・スラグ相互作用直接影響。低投入率・高Ti(C,N)転化効率でスラグ品質改善(低TiO₂スラグ)、高炉粒状スラグ品質劣化なし。
合成TiO₂源工業使用でクリティカル銑受けゾーン系統的吹込み時温度大幅低下実証。精密噴射で「ホットスポット」発生時迅速修復可能。但噴射システム必要:貯蔵ビン、圧力ロック、供給容器、排出ノズル付ロータリーフィーダー、最大4チュイエール同時供給対応搬送ライン。供給率10〜60kg/分。要件・ニーズに応じ最適チュイエール選択・供給。貯蔵ビン充填除き全自動運転可能。
製造プロセス