



爆発溶接の原理、プロセス、種類、用途、メリット・デメリットを徹底解説
爆発溶接とは
爆発溶接もまた、外部熱の適用なしに溶接が行われる固相溶接プロセスの一種です。この溶接タイプでは追加のフィラーメタルは使用されません。この溶接は塑性状態の形成なしに行われます。主に、他の溶接プロセスでは溶接できない異種材料の大面積接合に使用されます。大型金属板の接合、チューブへの別チューブのクラッディング、熱交換器のプラグ溶接、各種電気コネクタの接合、2本のパイプ接合などに応用されます。
原理
この溶接プロセスは冶金学的結合の基本原理で動作します。このプロセスでは、溶接面上で爆薬の制御爆轟を利用します。この爆発により高圧力が発生し、工作板の界面を塑性変形させます。この変形により板間に冶金学的結合が形成されます。この冶金学的結合は母材より強力です。爆轟プロセスは極めて短時間で発生するため、母材を損傷しません。これが爆発溶接の基本原理です。この溶接は、スタンドオフ距離、爆轟速度、表面準備、爆薬等の溶接パラメータに強く依存します。爆薬に含まれる高エネルギーにより、大面積の接合が可能です。
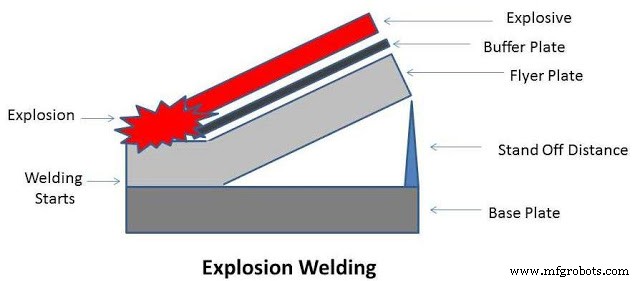
基本用語
ベースプレート(母板)
固定されアンビル上に置かれる溶接板の一方です。ベースプレートを支持し、爆発時の歪みを最小限に抑えるバッカーが関与します。
フライヤープレート(飛翔板)
ベースプレート上に溶接されるもう一方の溶接板です。ベースプレートと比較して密度と降伏引張強度が最も低い材料が使用されます。ベースプレートと平行または角度を付けて配置されます。
緩衝板(バッファープレート)
フライヤープレート上に配置されます。この板はフライヤープレート上部表面への爆発の影響を最小限に抑えるために使用され、フライヤープレートを爆発による損傷から保護します。
スタンドオフ距離
爆発溶接において重要な役割を果たします。フライヤープレートとベースプレートの間の距離です。一般に薄板ではフライヤープレート厚の2倍、厚板ではフライヤープレート厚と等しい値を取ります。
爆薬
フライヤープレート上に配置されます。爆薬はボックス構造内に収められ、このボックスがフライヤープレート上に置かれます。主にRDX、TNT、アジ化鉛、PETN等が爆薬として使用されます。
爆轟速度
爆薬が爆轟する速度です。この速度は音速の120%未満に保つ必要があります。爆薬の種類と密度に直接比例します。
爆発溶接の種類
セットアップ構成により、以下の2種類に分類されます:
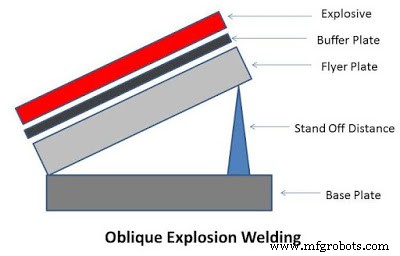
斜め爆発溶接(オブリーク爆発溶接)
ベースプレートをアンビル上に固定し、フィラープレートをベースプレートと角度を付けて配置する溶接プロセスです。この溶接構成は薄く小さな板の接合に用いられます。
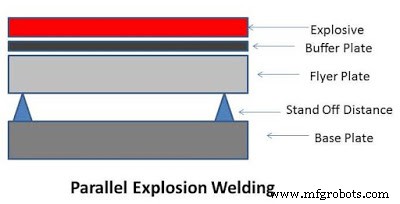
平行爆発溶接(パラレル爆発溶接)
名前の通り、この溶接構成ではフィラープレートがベースプレートと平行です。ベースプレートとフライヤープレートの間にスタンドオフ距離があります。この構成は厚く大きな板の溶接に用いられます。
作動手順
爆発溶接の作動原理について説明しました。作動手順は以下の通りです:
- フライヤープレートとベースプレートの両界面を清掃し、良好な溶接のために準備する。
- ベースプレートをアンビル上に固定し、フライヤープレートをその上面に所定距離(スタンドオフ距離)で配置する。フライヤープレートは溶接構成に応じて傾斜または平行に配置される。
- 緩衝板をフライヤープレート上にセットする。この板は爆発の高衝撃力によるフライヤープレート上部表面の損傷を防ぐ。
- 準備された爆薬を溶接面と同サイズのボックスに収め、緩衝板上に配置する。爆薬の一方に起爆装置(雷管)があり、これで爆発を開始する。
- 起爆装置で爆薬を着火し、高圧波を発生させる。これらの波が界面を塑性変形させ、ベースプレートとフライヤープレートの間に冶金学的結合を形成する。この結合は母材より強力である。
用途
- アルミニウムとステンレス鋼の大型構造シート溶接
- パイプ、同心円筒、チューブ等の円筒部品溶接
- 熱交換器でのクラッド鋼板と鋼の溶接
- 他の溶接プロセスでは溶接できない異種金属の接合
- 冷却ファン等の接合
メリットとデメリット
メリット
- 同種・異種材料の両方を接合可能
- 操作と取り扱いがシンプル
- 大面積を単パスで溶接可能
- 高い金属接合速度。時間の大半は溶接準備に費やされる
- 溶接材料の特性に影響を与えない
- 固相プロセスのためフィラーメタル、フラックス等を使用しない
デメリット
- 高靭性の延性金属のみ溶接可能
- 大きな騒音を発生し、騒音公害となる
- 溶接がプロセスパラメータに強く依存する
- 爆薬使用による高度な安全対策が必要
- 継手設計が限定される
以上が爆発溶接の原理、作動、種類、用途、メリット・デメリットについての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- MIG溶接の仕組み・メリット・デメリットを徹底解説