



砂型鋳造で製品を作る:精密金属部品のためのエキスパート技術
グリーンサンド鋳造プロセスを見る
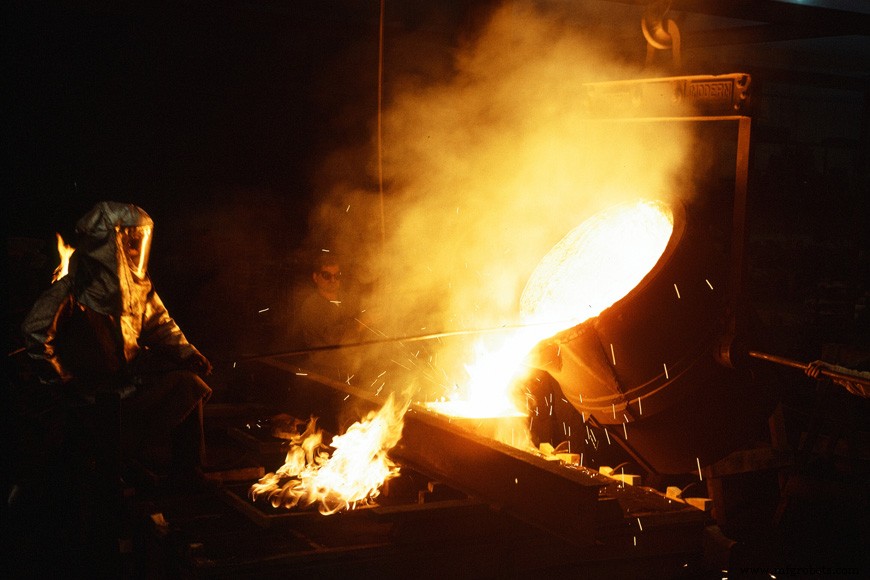
金属鋳造には多くの種類がありますが、砂型鋳造は圧倒的に最も一般的に使用されるタイプです。
プロセスは一見単純に聞こえます。目的の金属アイテムのレプリカを鋳造砂に押し付け、オブジェクトの「ネガティブ」である中空の空洞を作ります。その空洞に溶融金属を流し込み、ディテールを捉えます。冷却したら金属オブジェクトを砂から引き抜き、元の設計が忠実に再現されます。
複雑な砂の城や砂像を作ったことがある人なら、砂が小さなデザインを捉えるのにいかに適しているか、ある程度経験があるでしょう。可塑性があるだけでなく、砂は安価で、金属鋳造に必要な高温条件にも耐えられます。
砂型鋳造の基本前提
砂型鋳造は、溶融金属の周りで形状を保持できるあらゆる土の空間で行えます。この動画では、液体アルミニウムを放棄されたアリの巣に注いでいます。金属が冷却したら掘り出して洗浄し、生息地の形状を捉えた鋳物が得られます。
アーティストが空のアリの巣に砂型鋳造して彫刻を制作
アリが巣を作るとき、彼らは砂型鋳造者と同じ性質に頼っていました:よく締め固められた土の粒は崩壊に強い構造を作れます。この場合、溶融アルミニウムを導入しても形状を保ちます。
砂型鋳造:熟練の技
もちろん、アリは鋳造を念頭に置いて空間を作ったわけではありません。「野生の」砂型鋳造では、金型からのガス逃げ、生息地のあらゆる部分の透気性、各室での冷却速度の問題があります。金属の各部位が差動冷却により弱められる可能性がありますが、荷重を負わない興味深く魅力的なアートピースには無関係です。
しかし、エンジン部品や建築要素など、機械的応力を受ける工業用鋳物では、金属構造と弱点が重要です。これらの冶金的側面を扱うことが、砂型鋳造を精密な技術と専門知識に依存させています。
砂型鋳造プロセスを開始するには、鋳造砂をミューラーで準備し、砂、結合剤、水を混合します。エアレーターで砂をほぐし、成型しやすくします。鋳造現場の山の上で動作するサンドカッターがミューラーの代わりに使われることもあります。成型現場への砂の搬送は、ダンプトラックやスコップトラック、ベルトコンベアで行われます。
成型現場では砂が金型に成形され、金型は床に置かれるか、コンベアで注湯ステーションに運ばれます。注湯後、鋳物はフラスクから取り出されます。付着砂はシェイクアウトステーションで除去されます。使用済み砂はベルトコンベアや他の手段で貯蔵ビンに戻されます。
鋳造所で利用できる機器と方法には巨大なバリエーションがあります。鋳造作業員の省力化のためのシンプルな装置から、成型からシェイクアウトまですべてを行う完全機械化ユニットまで多岐にわたります。鋳造所がどの程度の自動化を採用するかは、生産ラインの経済性によります。自動車メーカーのように数千個の類似部品を生産する会社は、「ジョビング」鋳造所(多様な部品の小ロット生産)よりも多くの自動化を使用するでしょう。
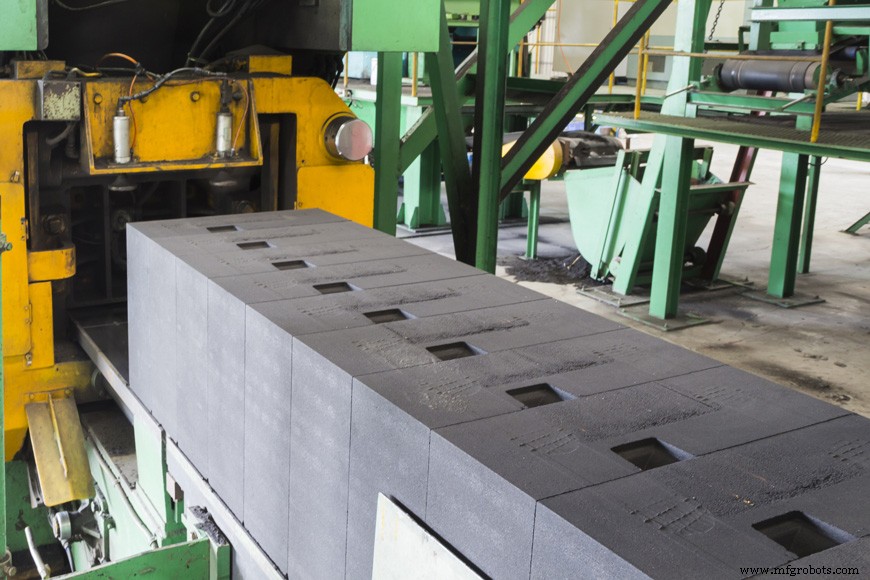
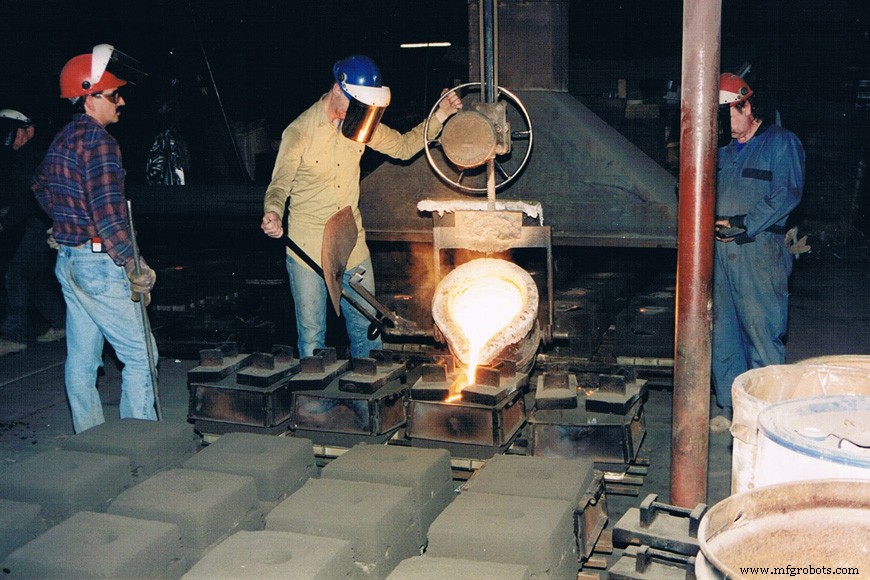
自動化の有無にかかわらず、鋳造所は砂型鋳造生産で同じ種類のツールを使用します。フラスクは、金型を形成する砂を保持する剛性フレームです。フラスクは一般的に2部構成:上部のコープと下部のドラグ。2部以上の場合、中間部はチークと呼ばれます。多くの鋳造所では、このフラスクを「ボトムボード」の上に置きます。このボードは、フラスクを取り外しても金型をパターン引き抜き、注湯、その他の重要なステップで移動できるようにするためです。
鋳造所では3タイプのフラスクを使用します:タイト、スナップ、スリップ。タイトフラスクは金属充填中もその場に留まります。スナップフラスクは一角がヒンジで、対角の角でロックされます。モルダーは金型を閉じた後、フックを外してフラスクを取り外します。スリップフラスクは堅牢な構造で、四方が上から下へテーパーしており、閉じた砂型からスライドして簡単に外せます。スナップまたはスリップフラスクなら、1つのフラスクで多くの金型を作れます。
スナップまたはスリップフラスク金型の注湯前に、木製または金属製の注湯ジャケットを金型に取り付け、上面に重りを置いてコープが浮き上がらないようにします。すべてのフラスクのコープとドラグセクションは、フラスクピンとガイドで適切な位置合わせが維持されます。
フラスクへの砂充填は、手作業のショベリング、オーバーヘッドホッパーからの重力供給、ビンからの連続ベルト、機械式サンドスリンガーによる締め固めなどで行われます。非常に大型金型は、グラブバケット付きのオーバーヘッドクレーンで充填されることもあります。
手締めは砂を締め固める最もシンプルな方法です。速度を上げるために空気圧ラマーが使用されます。砂は層ごとに締め固められるため遅く、均一な密度を得るのは困難です。より均一な結果と高い生産率はスキージングマシンで得られます。手動スキーザーは小型金型に限られ、現在では廃れています。エア駆動マシンは大型金型にも対応し、はるかに速いです。スキーザー成型機はフラスク上部で最大砂密度を生み、パーティングライン付近で最も柔らかくなります。
ジョルト成型機では、パターンをエアシリンダーの上部に取り付けたプレートに置きます。テーブルを上げた後、クイックリリースポートが開き、ピストン、プレート、金型がシリンダー上部または打撃パッドに自由落下します。衝撃で砂が締め固められます。この機械で生み出される密度は、パターンのパーティングライン付近で最大、フラスク上部付近で最小です。独立ユニットとして、主に中・大型品に使用されます。大型品にプレーンジョルトマシンを使用する場合、フラスク上部をエアハンマーで手動締めするのが一般的です。
ジョルト・スキーザーマシンはジョルトとスキーザーの両手順を使用します。プレートは2つのエアシリンダーに取り付けられ:小さいシリンダーでジョルト、大きいシリンダーで金型をスキーズします。これらはマッチプレートやゲート付きパターンで、小・中型品に広く使用されます。
時には、パターン剥離装置をジョルトやスキーザーマシンに組み込むこともできます。これらのマシンはパターンを金型から自動的に取り除きます。パターン引き抜きは、ジョルト・ロッコバー・ドローやジョルト・スキーザー・ロールオーバー・ドローマシンでも可能です。これらは金型を振動させてパターンをより容易に引き抜けるようにします:振動の運動エネルギーは砂と金属で異なる伝わり方をし、部品の分離を助けます。ロールオーバードローマシンは金型を逆さまにしてパターンがより容易に落ちるようにします。ロッコバーマシンは傾けるだけで完全にはひっくり返しません。
サンドスリンガーは、最も広く適用可能な締め固め機械です。二重関節アームの端に、インペラーと呼ばれる回転ポンプがあります。このアームにはコンベアが取り付けられ、砂をインペラーに供給します。インペラーは高速回転し、砂に衝撃で金型に緊密に締め込む速度を与えます。機械のヘッドはフラスクのあらゆる部分に向けられます。大型機では手動で、小型金型の高速生産ラインでは自動制御で行えます。
バイブレーターはすべてのパターン引き抜きマシンで使用されます。これらは引き抜き前に砂のグリップからパターンを解放します。パターン抽出時の金型損傷を最小限に抑え、より均一なサイズの鋳物を生産する追加の利点があります。バイブレーターは通常エア駆動です。
小型鋳物はスタックモールディング工法で注湯されることがあります。この場合、各フラスクの上面にドラグキャビティ、下面にコープキャビティが成型されます。これらを適切な高さまで積み重ね、共通のスプルーから注湯します。
冶金学とメイカームーブメント
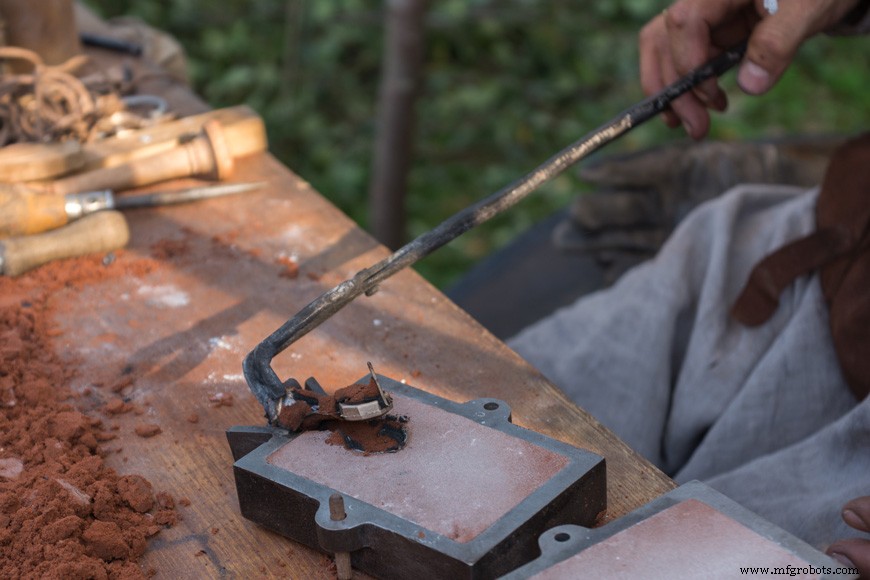
初期の冶金学者は、少数の職人の小規模な操業で青銅と黄銅を鋳造しました。その後、長い鉄器時代を経て産業革命を通じて、鋳造所は鉄鋼鋳造に必要な非常に高温を管理し、成長する経済の生産需要に応える大規模操業へと特化しました。最近、伝統的製造技術を取り戻す動きがあります。家庭鋳造所を持つホビイストは、安全性と複雑さの懸念から鉄鋼より融点の低い金属を使用しますが、彼らが踏む多くのステップは同じです。プロセスが一体化する様子を見ることで、鋳造作業が神秘ではなくなります。
YouTubeクリエイター「The King of Random」が、自宅のミニ金属鋳造所でのアルミニウム鋳造をこの短い動画で実演しています。彼のほとんどの鋳造では、「フォーム鋳造」法、すなわちポリスチレン形状を緩い遊び砂に埋める一種のインベストメント鋳造を使用しています。6分42秒で、グリーンサンド鋳造がより良い表面仕上げを生む様子を示しています。彼が使用している木製容器は「タイトフラスク」を形成します。
King of Randomが自宅金属鋳造所で鋳造を実演
この動画の重要な側面の一つは安全性への焦点です。熱い金属がコンクリートに注がれるとスポーリング(破裂)が起こる様子が見られます:多くの鋳造所が土間で設計される理由である、信じられないほど危険な事故です。金属鋳造は面白く楽しいですが、重大な怪我のリスクは高いです。
砂型鋳造:革新する伝統
鋳造所は何千年も金属製品を製造してきましたが、その間、砂型鋳造の基本前提は変わっていません:よく締め固められた砂粒で作った空洞に金属を注ぐ。砂型鋳造品は産業時代に遍在しています:ほとんどの産業機械、エンジン、多くの建築金物の重要な部品です。しかし、業界は安全性、サイズ、一貫性、速度を高めるために革新を続けており、この製造形態は、明日の技術を創造する発明家とデザイナーの革新を支えています。砂型鋳造は興味深いパラドックスのセットです。シンプルに見えますが、完璧にするには複雑さと技術が必要です。最も伝統的な技能の一つでありながら、絶え間ない継続的な革新の場でもあります。今日、鋳造所の仕事がホビイストや好奇心旺盛な人々によって再発見され、私たちが毎日使うオブジェクトの歴史を理解しようとしているのも不思議ではありません。
製造プロセス
- 産業用途向けプレミアム砂型鋳造ソリューション
- 鋳造用砂(モールディングサンド)の組成・用途・メリットを解説
- 砂型鋳造プロセス完全マスター:技術、ベストプラクティス、工具・メリット・デメリット
- 3Dプリントで砂型鋳造を革新する:実践ガイド
- 砂型鋳造向け効率的ラピッドプロトタイピング:設計・検証を加速
- グリーンサンド鋳造 vs レジンサンド鋳造:品質とコスト効率でどちらが優れるか
- 砂鋳造 vs 遠心鋳造:適切な金属部品製造方法の選択
- 砂鋳造 vs 鍛造:適切な金属加工方法の選択
- 砂鋳造解説:実証済みのコスト効率に優れた金属製造方法
- 砂鋳造設備の探求:タイプと用途
- 砂型鋳造用語マスターガイド:基礎から応用まで