



鋳造欠陥のマスター:鋳造品を返品またはリワークすべきタイミング
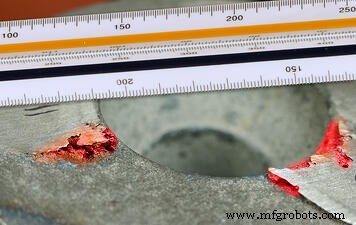
金属鋳造は現代製造業であり、鋳造品は街灯からスペースシャトルまで、耐久財の90%に利用されています。それでも、完璧な鋳造品は存在しません。シミュレーションとプロセス技術の最近の革新にもかかわらず、ほぼすべての鋳造品には何らかのレベルの欠陥が含まれます。鋳造欠陥を明確に理解することは、あらゆる鋳造顧客にとって不可欠であり、鋳造施設と協業する際の現実的な期待値設定を助けます。
経験豊富な鋳造施設はコストと品質のバランスを見つけるのに熟練していますが、購入者は納品製品における許容欠陥レベルの決定に密接に関与すべきです。
一般的な鋳造欠陥
最も一般的な鋳造欠陥タイプには気孔(ポロシティ)と介在物(インクルージョン)があります。気孔は合金中のガスが原因で発生し、結果として生じる欠陥は通常、小さな負の欠陥で楕円形です。気孔は収縮によっても生じ、特定領域に十分な供給材料がない場合に起こります。場合によっては、介在物や酸化物が金型内部に入り込むことで気孔が発生することもあります。
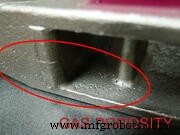 砂型鋳造と精密鋳造では、注湯時に金型から剥がれた破片や、鋳造品側面に焼き付いた破片による介在物が比較的よく見られます。精密鋳造では、シェル介在物が固化部品に刺さった小さなセラミック片として現れます。シェルモールド鋳造では、バーンインが表示されることがあり、金型の砂が合金と結合してシェイクアウトで除去できなくなります。介在物は出荷前に鋳造所で修復されることが多く、多くの場合低レベルの介在物は最終製品で許容されます。
より頻繁に返品対象となる欠陥には、熱割れ(ホットティア)、コールドラッピング、曲がり、ミスラン、ランアウトがあります。熱割れは、金型内の過熱スポットによって鋳造品に形成される亀裂です。コールドラッピングは、注湯温度や注湯速度が最適化されていない場合に発生し、一方がもう一方と合流する前に過度に冷却されたことによる鋳造品の分割として現れます。曲がりはほぼすべての鋳造プロセスで発生し得ますが、永久鋳型鋳造などの再利用金型で最も一般的です。ミスランは、溶湯が金型キャビティを満たせないときに発生。傾いた金型、不十分な注湯、不適切な注湯温度が原因となります。特に砂型鋳造では、ランアウトも一般的欠陥となり得ます。ランアウトは、金型破損やコープとドラグ間の不十分なシールにより、金属が金型から漏れ出すことです。
鋳造欠陥の予防と修復
欠陥が返品や社内スクラップにつながる場合、鋳造施設はワークフローを調整し、発生を減らすか排除します。溶解プロセスと脱ガス対策を調整してガス気孔を減らせます。収縮気孔は、コーナーを大きな半径で設計したり、金型と注湯温度を最適化したりして予防できます。介在物は、溶解時により徹底的にスラグを除去したり、シェイクアウトまで金型が保持されるようコーティングしたりして減らせます。ミスランは多くの場合注湯プロセスのエラーが原因で、指導により修正可能です。
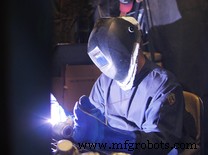
欠陥のタイプ、深刻度、頻度に応じて、鋳造施設は研削や溶接などの後処理で欠陥を修正することを選択する場合があります。正の欠陥は研削で滑らかな表面にできます。ガスや収縮による気孔、場合によってはミスランも溶接で修復可能です。溶接(上図)は、欠陥がなかった場合と同等の仕様に部品を復元できます。特に熱処理後、溶接材料は完全鋳造部品とほぼ同一の物理的特性を持ちます。
鋳造品が返品対象となる場合
部品が返品対象となるタイミングを判断することは、製品開発プロセスの重要な側面です。顧客と鋳造施設は、許容欠陥レベルについて事前に合意する必要があります。例えば、合意レベルを超える気孔率は返品対象ですが、それ未満なら合格です。
部品の特定特性によっては異なる要件がある場合があります。例えば、ガス気孔は表面を切削して内部の負の欠陥が露出するまで見えないことがよくあります。顧客設計では、機械加工される特定領域の気孔レベルを非常に低く要求し、機械加工後の滑らかな表面を確保することがあります。
他の欠陥は返品対象に見えても、詳しく検査すればそうではない場合があります。小さな介在物や収縮は、顧客の品質管理が検査時にフラグを立てる審美的欠点を生むことがあります。しかし、非重要表面での一定の変動を許容する合意に達することは、顧客と鋳造所の双方に利益となります。審美的欠陥を完全に排除するコストは、鋳造所またはエンドユーザーのいずれかにとって、部品を非採算にするほど高くなる可能性があります。
ASTM、ASME、SAEなど複数の業界団体が、許容欠陥レベル決定を助ける標準ガイドラインと評価システムを提供しています。これらの基準は欠陥発生率を測るスケールを提供しますが、すべての部品に異なる要件があります。製造プロセスは改善・調整されて部品をスケールアップできますが、より高品質はほぼ常により高コストを意味します。
双方にとって満足のいく結果を確保するには、鋳造施設と顧客が協力し、鋳造品質、欠陥レベル、全体コストのバランスを決定する必要があります。
イーグルグループと共に鋳造製品の設計と製造について学ぶ:公差、能力、設計推奨事項をまとめたクイックリファレンスガイドをダウンロード:
製造プロセス