



電解研磨の一般的な問題と実践的ガイド
電解研磨は、研磨対象のワークを陽極、不溶性金属を陰極として電解槽に同時に浸し、直流電離反応によって選択的な陽極溶解を生じさせ、ワーク表面の微細なバリを除去して光沢を高めるプロセスです。
今回は、電気めっきの日常的な加工・生産における電解研磨の基礎知識について、Q&A形式で紹介します。お役立てください。
1. 研磨面に灰色や黒色の斑点が出るのはなぜですか?
原因分析: 酸化皮膜が完全に除去されていない可能性があります。酸化皮膜が局部的に残存しています。
解決策: 酸化皮膜除去を強化してください。
2. 研磨後、ワークのコーナーや先端に過度の腐食が発生する原因は?
原因分析: エッジ、コーナー、先端での過大電流、または電解液温度と研磨時間の過大により、過度の溶解が生じます。
解決策: 電流密度または溶液温度を調整するか、時間を短縮してください。電極位置を確認し、エッジとコーナーにシールドを設けてください。
3. 研磨後、ワークが光らず灰色や暗い色になるのはなぜですか?
原因分析: 電解研磨液が効果を発揮していない、または効果が不十分な可能性があります。
解決策: 電解研磨液が長期間使用されて劣化していないか、溶液成分の割合が適切でないかを確認してください。
4. 研磨面の白い縞模様は何ですか?
原因分析: 溶液の相対密度が大きすぎて液が濃すぎます。相対密度が1.82を超えています。
解決策: 溶液の攪拌度を高めてください。相対密度が大きすぎる場合は、水で1.72まで希釈し、90〜100℃で1時間加熱してください。
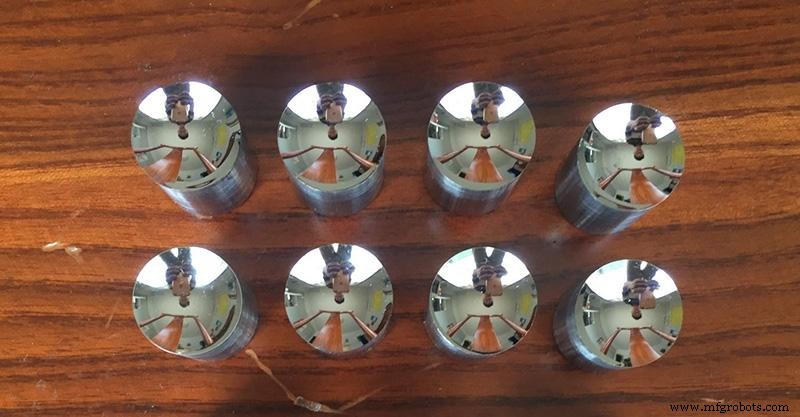
5. 研磨面に陰陽面(ムラ)ができ、一部が鈍いのはなぜですか?
原因分析: ワークの位置が陰極と合っていない、またはワーク同士が互いにシールドしています。
解決策: ワークを適切に調整し、ワークと陰極の位置関係を適切にして、電力分配を合理化してください。
6. 研磨後、表面は平滑だが一部の点やブロックが十分に光らない、または垂直な非光沢縞が現れる一般的な理由は?
原因分析: 後期研磨段階でワーク表面に発生した気泡が適時に離脱せず表面に付着している、または表面に気流ラインがある可能性があります。
解決策: 電流密度を上げて発ガス量を増やし気泡を脱離させるか、溶液の攪拌速度を上げて溶液の流れを増やしてください。
7. 部品とハンガーの接触点が鈍く茶色い斑点があり、他の表面は光っている理由は?
原因分析: 部品とハンガーの接触不良により電流分布が不均一になる、または部品とハンガーの接触点が少ない。
解決策: ハンガーの接触点を研磨して導電性を高めるか、部品とハンガーの接触面積を増やしてください。
9. 同じ槽で研磨した部品の一部が光り、一部が光らない、または一部が光らないのはなぜですか?
原因分析: 同じ槽で研磨するワークが多すぎて電流分布が不均一になる、またはワーク同士が重なり合ってシールドしています。
解決策: 同じ槽での研磨ワーク数を減らすか、ワークの配置に注意してください。
10. 研磨部品の凹部付近や部品とハンガーの接触点近くに銀白色の斑点が出るのはなぜですか?
原因分析: 部品の凹部が部品自体やハンガーによってシールドされている可能性があります。
解決策: 部品の位置を適切に変更して凹部に力線が届くようにするか、電極間距離を縮めるか電流密度を上げてください。
11. 研磨後、光らず黄色い斑点が出る理由は?
原因分析: 電解液の相対密度が小さすぎる可能性があります(1.70未満)。
解決策: 電解研磨の相対密度を調整するか、80〜100℃で加熱濃縮して相対密度を上げてください。または新液と交換してください。
12. 研磨後、槽からワークを取り出すときに茶色い斑点が出るのはなぜですか?
原因分析: 電解研磨が不十分または時間が短い可能性があります。
解決策: まず適切に研磨時間を延長してください。効果がない場合は、温度不足または電流密度不足の問題かもしれません。
13. 電解中に発火しやすいのはなぜですか?
原因分析: 3つの要因が考えられます:第一に、ハンガーとワークの接触点が不安定、第二に、電解液の密度が低すぎる、第三に、電流密度が高すぎる。
解決策: ハンガーとワークの接続方法を複数変更し、接触点をできるだけ増やしてください。電解液密度が低い場合は電解液を交換してください。
製造プロセス