



CNC加工部品の表面仕上げ:種類と向上方法
特に指定がない限り、CNC加工部品は「フライス加工」の表面仕上げになります。CNCの減法的性質により、加工後にワークピース表面に小さな工具痕が現れます。したがって、多くの部品は望ましい表面特性や性能(美観、耐食性、耐摩耗性、その他の目的)を得るために追加処理を必要とします。
ここでは、最も一般的な金属CNC表面仕上げについて説明し、用途に最適な表面仕上げを選択するのに役立てていただきます。
一般的な機械加工表面 仕上げ
標準、加工直後の状態
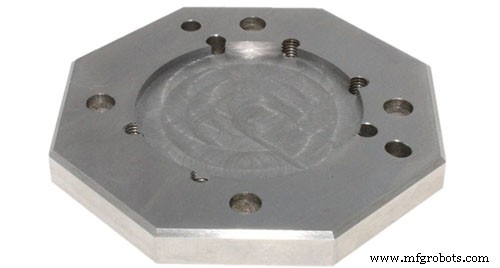
これは標準的な表面仕上げです。加工直後の部品には微細な工具痕が見え、加工表面粗さ(Ra)の標準値は3.2μmです。仕上げパスを適用して表面粗さを0.8、0.4μmまたはそれ以下に減らせます。これにより、追加の加工手順とより厳しい品質管理により部品の製造コストが増加します。
加工部品は研削または研磨して表面粗さを減らし、表面品質と美観を向上させることもできます。研削と研磨は部品の寸法公差に影響する材料を除去します。
加工直後の状態は、安価で迅速なオプションで、通常非表示用途に使用されます。
ビーズブラスト(ショットブラスト)またはサンドブラスト
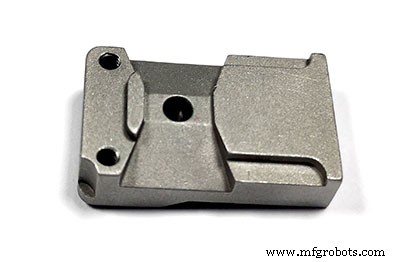
ビーズブラストは、加工部品に均一なマットまたはサテン調の表面仕上げを追加し、工具痕を除去します。ビーズブラストプロセスでは、圧縮空気を使用して高速ジェットビームを形成し、材料を高速で被加工ワークピース表面に噴射し、一部の材料を除去して表面を滑らかにします。主要な表面や形状(穴など)を覆って寸法変化を防止できますが、追加コストが発生します。
ワークピース表面の小さなバリを除去し、ワークピースの仕上げを改善し、均一な金属色を露出させ、ワークピースの外観をより美しく見せます。
ビーズブラストは主に視覚目的で使用されます。これは手動プロセスであるため、結果は一定程度オペレーターの技術に依存します。空気圧の大きさとガラスビーズのサイズが主要なプロセスパラメータです。ガラスビーズには様々なサイズ(粗いものから非常に細かいものまで)があり、サンドペーパーが異なるサイズとグレードを持つのと同様です。
MT-11010 ライトビーズサンドブラスト:軽いナイフマークと軽いサンドペーパー傷を除去し、滑らかで均一な光沢を残します。
MT-11020 ヘビービーズブラスト:重いカッターマークとサンドペーパーによる傷を除去し、明るい外観を持ちます。
陽極酸化処理(タイプIIおよびタイプIII)
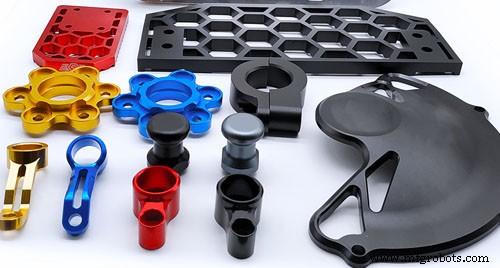
陽極酸化処理は電解酸化プロセスです。電解プロセス中、部品を希硫酸溶液に浸し、部品と陰極の間に電圧を印加します。電気化学反応により、部品の露出表面のすべての材料が消費され、硬質アルミニウムまたはチタン酸化物に変換されます。重要な寸法を持つ表面(ネジ穴など)や導電性を維持しなければならない表面には、マスクを使用して陽極酸化を防止できます。アルミニウム部品の表面硬度と耐摩耗性を向上させ、寿命を延ばします。
陽極酸化処理は、アルミニウムとチタンの機械加工部品の表面処理として最も広く使用されています。陽極酸化部品は、黒、赤、金など様々な色に染色できます
電流、陽極酸化時間、溶液の濃度と温度を変えることで、異なる厚さと密度の皮膜を形成できます:
タイプII 陽極酸化
タイプII陽極酸化は、「標準」または「装飾」陽極酸化としても知られ、最大25μmの厚さの皮膜を生成できます。典型的な皮膜厚は色によって異なります。黒染め部品の場合、厚さは8〜12μm、透明(無染色)部品の場合、4〜8μmの間になります。
タイプII陽極酸化は主に滑らかで美しい部品を生産し、良好な耐食性と限定的な耐摩耗性を提供するために使用されます。
タイプIII 陽極酸化(硬質皮膜)
タイプIII陽極酸化は、「硬質皮膜」陽極酸化としても知られ、最大125μmの厚さの皮膜を生成できます。特に指定がない限り、典型的なタイプIII陽極皮膜の厚さは50μmです。
タイプIII陽極酸化処理は、優れた耐食性と耐摩耗性を持つ高密度の厚いセラミック皮膜を生成し、機能的用途に適しています。タイプII陽極酸化と比較して、より厳格なプロセス制御(より高い電流密度と0℃に近い一定の溶液温度)が必要なため、コストが高くなります。
粉体塗装
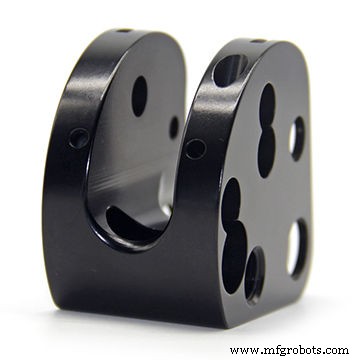
粉体塗装は、静電気の作用下で粉末を部品表面に噴射するプロセスです。粉体塗装のプロセスはスプレー塗装に似ていますが、「塗料」は液体ではなく乾燥粉末です。粉末はアルミニウム加工部品の表面に均一に吸着し、その後オーブンで焼き付けて部品に定着させます。これにより、標準的なスプレー塗装方法より耐久性のある、強力で耐摩耗性と耐食性に優れた皮膜が得られます。様々な色を使用して、部品の望ましい美観を実現できます。機械的強度、密着性、耐食性、耐候性の点で、粉体塗料は湿式塗料より優れています。100%に近い高い利用率を達成でき、非常に環境に優しいです。
粉体塗装は、すべての金属材料と互換性のある強力で耐摩耗性のある皮膜で、サンドブラストと組み合わせて滑らかで均一な表面と優れた耐食性を持つ部品を製造できます。
複数層を適用してより厚い皮膜を生成でき、典型的な厚さは約18μmから最大72μmの範囲です。選択できる色はたくさんあります。
SANSは様々な表面仕上げを提供し、加工部品がすべての表面特性を満たすことを保証します。最も一般的な表面仕上げには、サンドブラスト、陽極酸化、粉体塗装が含まれます。また、化学皮膜(コンバージョンコーティング)、無電解ニッケルメッキ、金または銀、カスタム表面処理も提供しています。
お問い合わせはこちらCNC加工部品の仕上げを改善するヒント
完璧な表面仕上げの重要性を無視できません。では、機械加工部品の仕上げをどう改善するか?
1. 正しい送りと速度を守る(速度を上げ、送りを減らす)
仕上げを処理する正しい方法は、分あたり表面フィート数(SFM)を増やし、回転あたりインチ数(IPR)を減らすことです。前者はビルトアップエッジ(BUE)を減らし、工具寿命の延長に役立ち、後者はブレード寿命を延ばせます。
2. 適切な切削方法を選択する
フライス盤で部品を加工する際、順フライスと逆フライスの2つの方法があります。順フライスの方が逆フライスより良い表面効果があります。
3. 新しく効率的な工具を使用する
CNC工作機械の効率と性能は工具と切り離せません。高精度部品の加工には、完璧なプロセスに注力するだけでなく、新しく効率的な工具を選択し使用する必要があります。
4. 最適なCNC加工プログラムを使用する
CNC加工プログラムを最適化して、加工に最適なCNCデータを提供し、品質を向上させます。不必要なポーズと停止も正しい仕上げ作業を妨げます。
5. たわみとチャタリングを最小限に抑え、工具を剛性を保つ
良い結果を得るには、工具がたわんだり振動したりしないことを確認する必要があります。
6. 荒加工と仕上げ加工で同じ工具を使用しない
荒加工用工具は荒加工に、仕上げ用工具は仕上げに使うよう使い分けを学びましょう。コスト削減のために異なるプロセスで同じ工具を使いたくなるかもしれませんが、最高品質の仕上げは得られない可能性があります。
私たちは主にお客様の設計通りのカスタム精密加工部品を提供し、MOQなしで最短1日で見積もりと納品が可能です。これはOEMや非標準プロジェクトに最適です。
図面をアップロードして即座に見積もりを取得製造プロセス
- アルミニウム砂型鋳造のマスター:優れた表面仕上げのための技術
- CNC加工部品の表面仕上げを極める:必須のDo's & Don'ts
- カスタムCNC加工部品における切削速度・切込み深さ・送り速度のマスター
- CNC工作機械の主要構成部品とシステム要素:完全解説ガイド
- CNCスイス型旋盤部品における精密表面仕上げの実現
- CNC加工の精度と効率を高める4つの実証済み戦略
- 高精度CNC加工部品設計の7つのエキスパートノウハウ
- 表面仕上げのマスター:測定・分析と性能への影響
- CNC加工を加速:生産効率とROIを高める4つの実証済み戦略
- プレミアムCNC加工部品を生み出すためのトップヒント
- チタンCNC加工のプロフェッショナルヒント:航空宇宙、自動車など