



センターレス研削を探る:精度、効率、主要産業用途
センターレス研削は外径研削プロセスで、時にはOD研削と呼びます。センターレス研削は、ワークピースから材料を除去するプロセスで、通常、短時間で多くの部品を加工する必要がある操作に使用されます。
センターレス研削とは?
センターレス研削では、ワークピースは同じ方向に異なる速度で回転する2つの研削ホイールの間に固定されます。1つの研削ホイールは固定軸で回転し、ワークピースにかかる力を軽減します。研削ホイールは通常、接触点でのワークピースより高い線速度を持つことで研削作用を行います。
もう一方の可動ホイールは、ワークピースに横圧をかけるように配置され、通常、ワークピースを捕捉するために粗いまたはゴム結合の砥粒を持っています。2つのホイールの相対速度が研削効果を提供し、回転研削ホイールの速度はワークピースから材料が除去される速度に依存します。センターレス研削は、研削ホイールを使用してワークピースの外径から材料を除去するプロセスです。
ワークピースはその外径上に位置し、調整ホイールと研削ホイールの間にある作業ブレードによって支持されます。調整ホイールが加工部品を駆動し、研削ホイールが材料を除去します。
センターレス研削プロセスの種類
センターレス研削には3つのタイプがあります。主な違いは、ワークピースを工作機械を通して供給する方法にあります。
インフィード研削
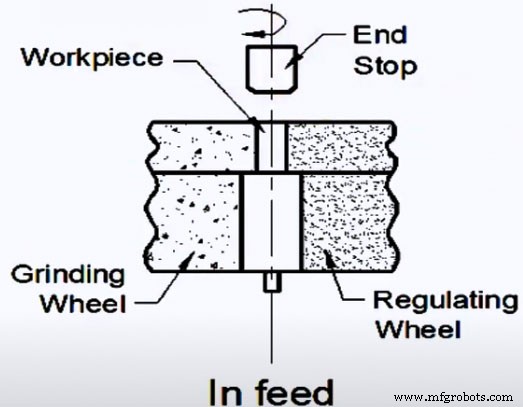
ワークピースは全長にわたって独立した外径を持つことができ、改良された研削ホイールを使用してワークピースの各部分を研削するか、ワークピース全体を粉砕できます。突き込み送りでセンターレス研削が可能なので、あらゆるプロファイルを生成できます。ワークピースに研削ホイールを通過させる障害物がある場合に有用です。障害物はショルダー、ヘッド、円などです。
インフィードセンターレス研削は、砂時計形状など比較的複雑な形状を研削できます。プロセス開始前に、ワークピースを手動で研削機にロードし、調整ホイールを位置に移動します。部品の形状と研削ホイールの形状を正確に研削するために必要な複雑さにより、ワークピースを機械を通して軸方向に送ることができません。
スルーフィード研削
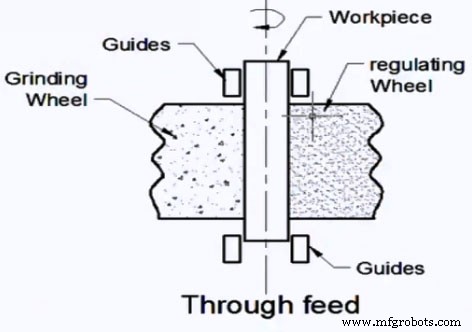
センターレス スルーフィード研削では、ワークピースは研削ホイールを完全に通過し、一方から入り、もう一方から出ます。ストレートフィード研削の調整ホイールは、研削ホイール面から傾斜しており、軸方向の力成分を提供し、ワークピースを2つの研削ホイールの間に送ります。ストレートフィード研削は、別個の送り機構を必要としないため非常に効果的です。しかし、シンプルな円筒形状の部品にのみ使用できます。
ストレートスルー研削のワークピースは研削ホイールより大きくでき、多くのワークピースを装置で同時に研削でき、より大きな出力が得られます。
エンドフィード研削
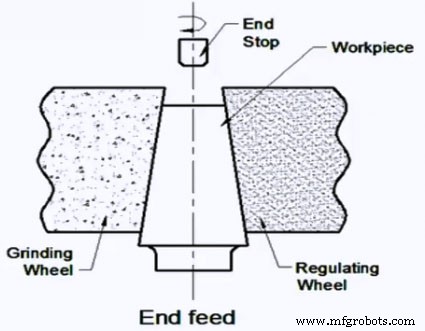
センターレス研削のエンドフィードでは、ワークピースは機械の一方から軸方向に送り込まれ、エンドストップで休止します。研削操作を実行し、その後ワークピースを反対方向に送って機械から出します。面研削はテーパーワークピースに最適です。
センターレス研削の利点
ワークピースのロードとアンロードが容易
ワークピースのロードまたはアンロードはシンプルで、自動化しやすいです。連続ストレートスルー研削を使用すると、ワークピース交換に時間を無駄にしません
高速処理で製造時間を節約
従来の円筒研削盤は、幅の制限により同じ部品を加工するために複数回切削する必要があります。センターレス研削盤は、驚異的な速度で分あたり200〜300個の部品を加工できます(正確な数は部品サイズに依存)。センターレス研削盤の驚異的な設計により、手動介入なしで数百個の部品を稼働させることができます。
ロード時間の短縮
センターレス研削盤を使用すると、インフィードモードで稼働していても、部品あたりのロード時間を3秒に最小限に抑えることができます。センタリング研削と比較して、センターレス研削はロード時間を大幅に短縮し、ほぼ中断のない研削を実現できます。
大量の部品を処理可能
大量の小さな円筒部品を加工したい場合、センターレス研削盤は必要な機械です。研削盤は各部品をリセットする必要がないためです。異なる直径の部品を加工する必要があっても心配ありません。センターレス研削盤は、わずかな変更で複数の直径を処理できます。
センターレス研削盤は迅速にセットアップ可能
特定の部品に機械を設定すると、最小限のオペレーター介入で外径サイズを維持できます。センターレス研削盤をセットアップすると、通常、リセットなしで生産プロセス全体を完了できます。これは時間と労働コストを節約するだけでなく、エラーの可能性も減らします。
持続性のあるホイール
ほとんどのセンターレス研削盤の直径は24インチ、最大幅は24インチです。直径17インチの使用可能な研削ホイール1セットで、数千個の完成部品を研削できます。センターエラーが排除されるため、部品は「フローティング」状態にあり、工具摩耗を減らし、ホイールの寿命を延ばします。
厳しい公差
センターレス研削は、より厳しい寸法公差を維持できます。
たわみなし:
ワークピースが完全に支持されているため、センタリング研削より重い研削が可能です。
広い加工範囲:
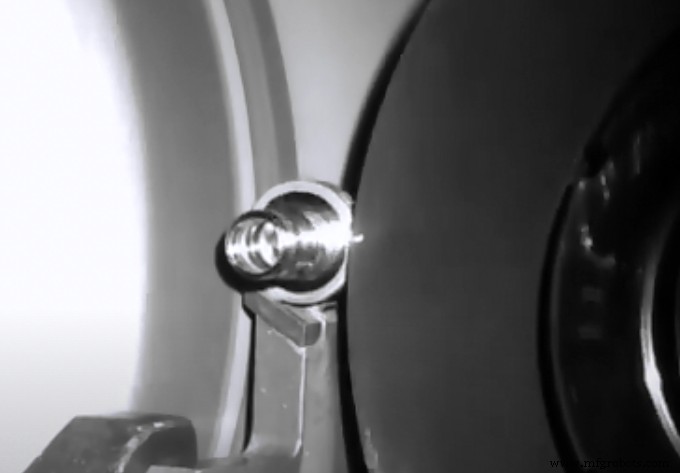
ワークピースの両端に追加の圧力がないため、センターレス研削盤は壊れやすいワークピースと脆い材料の加工に非常に適しています。
ワークピースを直線的に支持することで、これらの機械は低張力プロセスで動作するため、柔らかいまたは脆い材料を研削することも可能です。研削盤のために固定ワークピースを準備する必要がなく、固定による故障を排除します。また、小型機械でも長いワークピースを処理できます。
センターレス研削の用途
センターレス研削盤で加工可能な部品には、シャフト、ボール、ベアリング、ボルト、ブッシュ、カムシャフト、超硬ロッド、コンプレッサーシャフト、プロファイルローラー、シリンダー、ドリル、ギアシャフトとハブ、インジェクター針、インジェクタープランジャーとバルブボディ、アイソレーター、モーターシャフト、針、ピン、ピストンピン、ピボット、ローター、シャフト、小型クランクシャフト、スプール、チューブ、バルブリフター、バルブピストン、バルブステムなどが含まれます。
センターレス研削は、自動車、航空宇宙、ベアリング、消費者製品、ガラス、医療、工具と金型など多くの業界で使用されています。
センターレス研削は、多くの大量生産自動車部品の製造に不可欠です。これにはスプール、コントロールロッド、カムシャフト、クランクシャフト、ピストン、スリーブ、ローラーが含まれます。
さらに、センターレス研削は油圧・流体制御、医療、航空宇宙産業の部品製造にも使用され、実際には円筒度と円筒面精度を要求するあらゆる業界で使用されます。
(関連記事: 表面研削の種類と特徴 精密研削とは?)
製造プロセス
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- 鍛接(フォージ溶接)の原理、技法、用途、メリット・デメリットを徹底解説
- 拡散接合の原理、プロセス、用途、メリット・制限を徹底解説
- 射出成形機:構造、動作、用途、メリット・デメリット
- バンドソー vs 丸鋸:どちらの切断工具が最高の性能を発揮するか?
- センタレス研削 vs 円筒研削:主な違いを解説