



金属切削プロセス別の最適切削液選定ガイド
金属切削液(切削液)は、切削過程での潤滑効果により、すくい面とチップ、逃げ面と加工面の摩擦を低減し、潤滑膜の一部を形成することで、切削抵抗、摩擦、消費電力を削減し、工具と被削材の間の摩擦部の表面温度と工具摩耗を抑制し、被削材の切削性能を向上させます。
切削プロセスによって切削液への要求は異なります。適切な切削液を正しく選定することは、ワーク品質にとって極めて重要です。
荒旋削
荒旋削では加工余代が大きく、切込み深さと送りが大きいため、切削抵抗が大きく、大量の切削熱が発生し、工具摩耗も深刻です。主に冷却目的で、一定の洗浄性、潤滑性、防錆性を兼ね備えた切削液を使用すべきです。効果的な水溶性切削液で切削熱を適時に除去し、切削温度を下げ、工具寿命を向上させます。一般的に極圧エマルションが適しています。極圧エマルションは優れた冷却性能に加え、優れた極圧潤滑性も持ちます。水溶性切削液使用時は、工作機械のガイドレール面のメンテナンスに注意し、作業台の切削液を拭き取り、退勤前に潤滑油を塗布してください。
仕上げ旋削
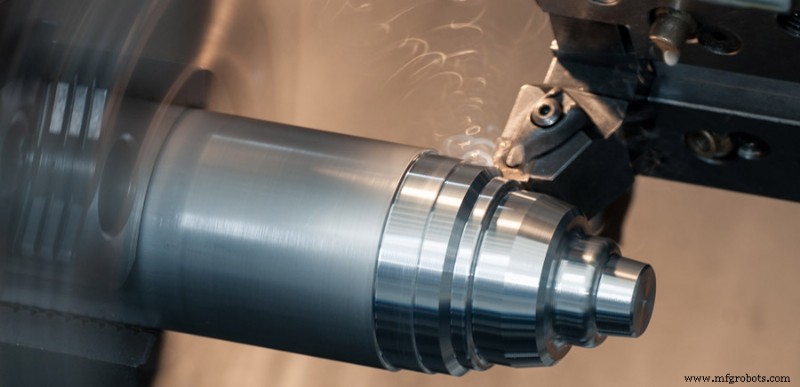 仕上げ旋削では加工余代が小さく、切込み深さは一般的に0.05〜0.8mm、送りも小さいです。ワークの精度と表面粗さを確保する必要があります。切削抵抗が小さく切削温度も低いため、摩擦係数が低く潤滑性の良い切削液を使用すべきです。一般的に高濃度(質量分率10%以上)エマルションや油性添加剤入り切削液を用います。高精度要求の旋削、例えば精密ねじ切りなどでは、菜種油、大豆油などを潤滑液として使用し精度要求を満たします。植物油は安定性が悪く酸化しやすいため、一部工場では(質量分率)JQ-1精密切削潤滑剤15%、L-AN32総損失系油85%を精密切削油として使用し、良好な結果を得ています。
穴あけ加工(ボーリング)
ボーリングのメカニズムは旋削と同じですが、内径加工であるため切削量と切削速度は大きくありません。しかし放熱条件が悪いため、エマルションを切削液として使用し、必要に応じて切削液の流量と圧力を適切に増やすべきです。
フライス加工
フライス加工は断続切削です。各刃の切込み深さが刻々と変化し、振動と衝撃を伴いやすく、旋削より切削条件が厳しくなります。ハイス工具で高速平フライスや高速エンドミル加工を行う場合、優れた冷却性と一定の潤滑性を持つ切削液、例えば極圧エマルションが必要です。低速フライスでは潤滑性の良い切削油、例えば精密切削油や非活性極圧切削油が必要です。ステンレス鋼や耐熱合金鋼には、硫黄と塩素の極圧添加剤を含む切削油を使用できます。
リーマ加工
リーマ加工は穴の仕上げ加工で高精度が要求されます。低速・小送り切削で、主に工具と穴壁が押し付けられながら切削され、切りくずが溝に留まったり刃先に付着したりしてランドの押し付け効果を損ない、加工精度と表面粗さを悪化させ、切削トルクを増大させ、ビルトアップエッジを生じさせ工具摩耗を増加させます。リーマ加工は基本的に境界潤滑状態です。一般的に潤滑性とある程度の流動性を持つ高濃度極圧エマルションや極圧切削油を使用して良好な結果を得ます。ステンレス鋼や耐熱鋼には高極圧の複合切削液を使用できます。深穴リーマには潤滑性に優れた深穴ドリル用切削油で工程要求を満たせます。
ブローチ加工
ブローチは刃先の歯に沿って軸方向に多数の歯が配列された加工工具です。ブローチ加工の特徴は、複雑な形状のワークを高精度で加工できることです。ブローチは高価な工具であるため、工具寿命が生産コストに大きく影響します。またブローチ加工は仕上げ加工であり、ワーク表面粗さへの要求が厳格です。ブローチ加工時は切削抵抗が大きく、切りくず排出が困難、冷却条件が悪く、ワーク表面が傷つきやすいため、切削液には潤滑性と切りくず排出性能が求められます。国内には硫黄極圧添加剤を含む専用ブローチオイルがあります。
ステンレス鋼と耐熱合金のブローチ加工には、以下の配合(質量分率)が使用できます:JQ-2極圧潤滑剤20%、塩化パラフィン15%、ベンゼン80使用1%、L-ANN22総損失系油64%。
ドリル加工
一般的なツイストドリルでのドリル加工は荒加工です。切りくず排出が困難で切削熱が逃げにくく、刃先の焼きなましが生じやすく、ドリルの寿命と加工効率に影響します。高性能な切削液を選定すれば、ドリル寿命を数倍以上延ばし、生産効率も大幅に向上できます。一般的に極圧エマルションや極圧合成切削液を使用します。極圧合成切削液は表面張力が低く浸透性が良いため、ドリルを適時に冷却でき、工具寿命延長と加工効率向上に非常に効果的です。ステンレス鋼や耐熱合金などの難削材には、低粘度極圧切削油を使用できます。
ねじ加工
ねじ切りでは、工具が切削材と楔状に接触し、切れ刃が3方向から切削材に囲まれます。切削トルクが大きく切りくず排出が困難で、熱がチップによって適時に除去されません。工具が摩耗しやすく、切りくず詰まりと振動が発生しやすくなります。特にねじ切り立てやタッピングでは切削条件がより厳しく、欠けやタップ折損が発生することもあります。
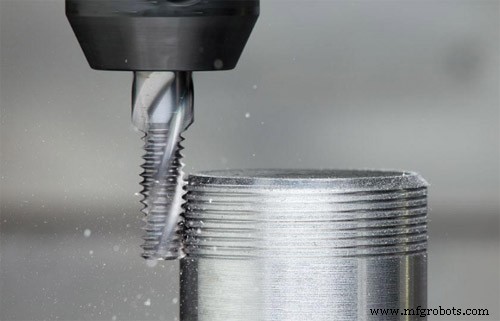
切削液には、工具の摩擦抵抗を減らし工具寿命を延ばすため、より低い摩擦係数とより高い極圧性が同時に求められます。一般的に油性剤と極圧剤の両方を含む複合切削液を選択すべきです。また、タッピング時の切削液の浸透性は非常に重要です。切削液が適時に切れ刃に浸透できるかどうかがタップ寿命に大きく影響します。切削液の浸透性は粘度に関係し、低粘度オイルほど浸透性が良好です。必要に応じて少量の軽油や灯油を添加して浸透性を改善できます。止まり穴タッピングでは切削液が穴内に入りにくい場合があり、その際は高粘度で付着性の強い切削液の方が効果的です。
以下にタッピング用切削液の配合例(質量分率)を示します:
- 硫酸脂肪油10%、塩化パラフィン10%、脂肪油8%、L-AN15総損失系油72% —— 鋼および合金鋼のタッピングに適する
- JQ-2極圧潤滑剤20%、JQ-1精密切削潤滑剤10%、L-AN15総損失系油70% —— 鋼および合金鋼のタッピングに適する
- JQ-2極圧潤滑剤15%、ディーゼル油20%、L-AN15総損失系油65% —— アルミニウムおよびアルミ合金のタッピングに適する
- JQ-2極圧潤滑剤30%、塩化パラフィン10%、脂肪油10%、L-AN32総損失系油50% —— ステンレス鋼および止まり穴タッピングに適する
- 極圧エマルション油20%+水80% —— 鋼標準部品のねじ加工に適する
研削加工
研削加工は高い寸法精度と低い表面粗さを実現できます。研削時は砥石速度が高く、発熱量が大きく、研削温度は800〜1000℃、それ以上に達することもあります。ワーク表面の焼け、熱応力によるクラックと変形、砥石の摩耗鈍化と砥粒脱落、研削屑と砥石粉の飛散による加工精度・表面粗さへの影響、靭性・塑性材料加工時の研削屑詰まりと融着による砥石の研削能力喪失などの問題があります。したがって、研削温度を下げ、研削屑と砥石粉を洗い流し、研削比とワーク表面品質を向上させるため、冷却性と洗浄性に優れ、一定の潤滑性と防錆性を持つ切削液が必要です。
1. 普通研削
防錆エマルション、ソーダ水、合成切削液(質量分率)を使用できます。例:防錆エマルション2%、亜硝酸ナトリウム0.5%、炭酸ナトリウム0.2%、水97.3%;亜硝酸ナトリウム0.8%、炭酸ナトリウム0.3%、グリセリン0.5%、水98.6%;直接3〜4%防錆エマルションまたは化学合成液を使用。
高精度要求の精密研削には、H-1精密研削液を使用するとワークの加工精度と研削効率を大幅に向上できます。使用濃度は4〜5%。
2. 高速研削
砥石周速50m/sを超える研削を一般に高速研削と呼びます。砥石周速が上がると研削温度が著しく上昇します。試験によると、周速60m/s時の研削温度(ワーク平均温度)は30m/s時より約50〜70%高く、80m/s時は60m/s時より15〜20%高くなります。周速上昇により単位時間当たりの研削参加砥粒数が増え、摩擦が激化、エネルギー消費も増大し、ワーク表面温度上昇、焼けとクラックの可能性が高まります。効率的な冷却性能を持つ冷却液で解決すべきです。したがって高速研削では普通研削液は使用できず、浸透性と冷却性に優れた高速研削液を使用すべきです。例:GMY高速研削液は周速60m/sの高速研削工程に対応可能です。
3. 強力研削
先進的な高効率研削プロセスです。例えばプランジ高速強力研削では、周速60m/sの砥石で半径方向に3.5〜6mm/minで切込み、除去率は20〜40mm³/mm・sに達します。この時砥粒とワークの摩擦は非常に激しく、高圧大流量冷却下でも摩擦域ワーク表面層温度は700〜1000℃に達します。冷却液なしでは研削プロセスは不可能です。プランジ強力研削ではエマルション比で総研削量35%増、研削比30〜50%増、正常研削時間約40%延長、動力損失約40%減少します。したがって強力研削時の冷却液性能は研削効果に大きく影響します。現在国内製の強力研削液にはQM高速強力研削液とHM低速送り強力研削液があります。
4. ダイヤモンド砥石研削
超硬合金、セラミック、ガラスなど高硬度材料の研削に用います。荒・仕上げ両方に対応し、研削面は一般的にクラックや欠けがなく、より低い表面粗さが得られます。研削時の過熱と砥石の早期摩耗を防ぎ、より低い表面粗さを得るため、連続的で十分な冷却が必要です。被削材硬度が高いため、切削液は主に冷却と洗浄性能を持ち、砥石の鋭さを維持すべきです。切削液の摩擦係数が低すぎると研削効率低下と表面焼けを招きます。無機塩基の化学合成液を研削液とします。仕上げ研削では少量のポリエチレングリコールを潤滑剤として添加し、ワーク表面加工品質を向上できます。高精度部品には潤滑性に優れた低粘度油性研削液を使用できます。
5. ねじ・ギヤ・スクリュー研削
この種の研削は、研削後の加工面品質と寸法精度に特に注意を払います。一般的に極圧添加剤含有研削油の使用が適しています。この油性研削液は優れた潤滑性により研削熱を低減し、其中の極圧添加剤がワーク材料と反応して低せん断強度の硫化鉄膜と塩化鉄膜を生成し、砥粒切れ刃の摩耗を減らし研削を円滑にします。より良い冷却・洗浄性と防火安全を確保するため、低粘度・高引火点の研削油を選択すべきです。
製造プロセス