



鋼圧延:精密製造プロセスの解説
鋼の圧延プロセス
圧延は、鋼をロールの間に通して塑性変形させるプロセスです。圧延は、回転ロールを用いて、圧延される鋼片の断面積を減少させる、または鋼製品を一般的に成形することと定義されます。
鋼の圧延は、鋼にとって最も重要な製造プロセスの一つです。通常、製鋼所でインゴットまたは連続鋳造製品として製造・鋳造された後の鋼処理の最初のステップです。初期圧延は熱間圧延工場で行われ、ブルームとスラブを板、シート、ストリップ、コイル、ビレット、形鋼、レール、バー、ロッドなど様々な圧延製品に圧延します。一部の製品では冷間圧延も実施されます。これらの圧延製品の多く(レール、鉄筋など)は消費者によって直接使用され、その他の圧延製品は鍛造、板金加工、線材引き抜き、押出、機械加工、製造業などの後続製造操作の出発原料となります。鋼圧延は幅広い製品を生産可能です。圧延製品の幅は数ミリから数メートル、厚さは0.1mmから200mm以上まで変化可能。圧延断面は正方形、長方形、円形、異形断面が可能です。鋼の異なる圧延プロセスを図1に示します。
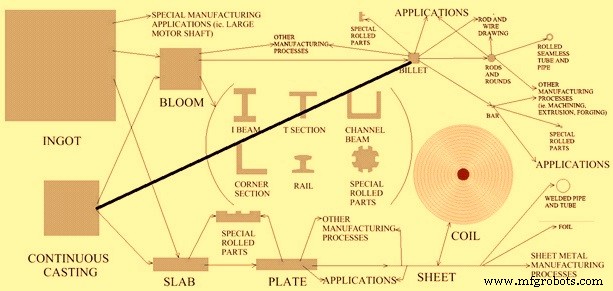
図1 鋼の圧延プロセス
鋼圧延の原理
圧延中、鋼ワークピースはロールとワークピース表面の摩擦の結果として高い圧縮応力を受けます。ワークピースは、逆方向に回転する2本のロール間の圧縮力によって塑性変形します。これらの力は鋼厚を減らし、結晶粒構造に影響を与えます。圧延前後の厚さの差である厚さ減少量を「ドラフト」と呼びます。厚さ減少に加えて、ロールは逆方向に回転することで材料を送り込みます。したがって摩擦は圧延プロセスの必要不可欠な部分ですが、過度の摩擦は様々な理由で有害です。圧延プロセスでは摩擦レベルを制御する必要があるため、潤滑は圧延中の重要な要素です。ワークピースがロールのスロートに入るためには、摩擦力の成分が垂直抗力の水平成分以上でなければなりません。
圧延操作中、ワークピースの幾何学的形状は変化しますが、体積は本質的に変わりません。ロールゾーンはロールが材料に作用する領域です。ここでワークピースの塑性変形が起こります。圧延プロセスの重要な要因は、鋼材料の体積保存則により厚さ減少に伴い、ロールゾーンから出てくる材料の速度が、ロールゾーンに入る材料の速度より速くなることです。ロール自体は一定速度で回転するため、ロールゾーン内のどこかでロール表面速度と鋼材料速度が完全に一致する点があります。これを「無滑り点」と呼びます。この点より前ではロールの方が材料より速く、この点より後では材料の方がロールより速く動きます。
トルクと動力は圧延の2つの重要な要素です。トルクはロールに回転運動を生じさせるために加えられる力の尺度であり、動力はロールにトルクを加え、ワークピース張力によって圧延機に伝達されます。圧延機では動力は主に以下の4つに消費されます。
- 鋼を変形させるために必要なエネルギー
- 摩擦力を克服するために必要なエネルギー
- ピニオンと動力伝達系での損失動力
- 各種モーターでの電気損失
鋼圧延中、ワークピースが圧延される際にテンション(力)を加えることがあります。テンションは前方(フロントテンション)、後方(バックテンション)、または両端に加えられます。この技術は鋼圧延に必要な力を助けます。
圧延プロセス中、鋼片厚さ減少を引き起こす塑性変形は、ワークピース幅の増加も引き起こします。この現象を「スプレッディング」と呼びます。加工中ワークピースの幅厚比が高い場合、スプレッディングは比較的小さいためあまり問題になりません。一方、幅厚比が低い場合、幅増加が問題となることがあります。垂直ロール(エッジロール)を使用してスプレッディングを制御し、圧延中の一定幅を維持します。
圧延は熱間圧延または冷間圧延で実施可能です。冷間圧延は通常、熱間圧延に続きます。
熱間圧延
鋼の熱間圧延では、製鋼プロセス中に達成された鋼の鋳造粒構造(通常、凝固方向に成長した大粒)が、鍛造粒構造に変換されます。鋳造組織は粒界が弱く、鋼を脆くします。鋳造組織はまた、気孔、収縮空洞、介在物など多くの欠陥と関連しています。再結晶温度以上で行われる鋼の熱間圧延では、鋳造粒構造が破壊され、古い粒界が破壊され、よりタフな新しい粒界とより均一な粒構造が形成されます。鋼の圧延はまた、鋼内の空孔と収縮空洞を閉じ、介在物を破砕してワークピース全体に均一に分散させます。熱間圧延の特徴は、再結晶組織だけでなく、転位伝播と軟化プロセスが同時に起こることです。熱間圧延の利点は以下の通りです。
- 流れ応力が低いため、力と動力要求が比較的小さい。合理的なサイズの設備で非常に大きなワークピースも変形可能。
- 延性が高いため、大きな変形度が可能。
- 複雑な形状を圧延可能。
冷間圧延
冷間圧延は室温で行われますが、変形仕事によりワークピース温度が100〜200℃まで上昇することがあります。鋼の冷間圧延では、良好な表面仕上げ、機械的強度の向上、製品寸法の精密な制御が達成可能です。冷間圧延の利点は以下の通りです。
- 冷却と酸化がないため、より厳しい公差とより良い表面仕上げが得られる。
- より薄い断面を圧延可能。
- ワークピースの最終特性を精密に制御可能。望めば冷間圧延で得られた高強度を保持可能、または高延性が必要なら焼鈍前の粒度制御が可能。
- 一般的に潤滑が容易。
鋼の圧延は、所望の断面形状を得るだけでなく、鋼の所望特性を得るためにも行われます。鋼の圧延は強度と有利な粒子配向を付与します。制御圧延中に組み込まれる更なる熱処理プロセスは、鋼ミクロ組織を改質して鋼に所望特性を与えるのに役立ちます。
制御圧延
制御圧延は、制御変形と熱処理を統合した熱機械処理の一種です。ワークピースを再結晶温度以上に加熱する熱は、熱処理を実行するためにも使用されるため、後続の熱処理が不要になります。熱処理の種類には、微細粒構造の生成、様々な変態生成物(フェライト、オーステナイト、パーライト、ベイナイト、マルテンサイトなど)の性質、サイズ、分布の制御、析出硬化の誘導、靭性制御などがあります。これを達成するには、プロセス全体を厳密に監視・制御する必要があります。制御圧延の一般的変数には、出発材料組成と構造、変形レベル、各段階の温度、冷却条件が含まれます。制御圧延の利点には、より良い機械的特性と省エネルギーがあります。
圧延プロセスは高度な閉ループ自動化と非常に高速運転を可能とし、様々な下流産業向けに高品質・高精度な出発材料を提供できます。
圧延ロール
圧延機で使用されるロールは様々なサイズと形状があります。圧延用ロールは圧延プロセス中に極限の運転条件にさらされます。これらの条件には、巨大な力、曲げモーメント、熱応力、摩耗が含まれます。ロール材料は強度、剛性、耐摩耗性で選択されます。ロール材料は特定の圧延プロセスに依存して変化します。一般的なロール材料は鋳鉄、ダクタイル鋳鉄、鋳鋼、鍛鋼です。鍛鋼ロールは鋳鉄ロールより強く剛性が高いですが、製造プロセスが複雑です。鉄と鋼の組成は圧延プロセスに適するよう選択されます。特定の圧延プロセスではニッケル鋼やモリブデン鋼合金がロール材料として使用されます。その他の圧延プロセスでは、極めて高いたわみ抵抗を提供する超硬合金でロールが作られることもあります。
ロール間の均一なギャップを維持するのは困難です。なぜなら、ワークピースを変形させるために必要な荷重でロールがたわむからです。強度と剛性は鋼圧延用ロールの重要な特性です。圧延プロセス中、大きな力がロールに作用します。これらの力によりロールは様々な程度でたわみます。平坦圧延では幅が大きいため、たわみの影響がより大きくなります。ロールは最初は平坦です。圧延操作中、ワークピースはワークピース中心部に向かってエッジよりも大きな力をロールに及ぼします。これによりロール中心部のたわみが大きくなり、ワークピース中心部の厚さが大きくなります。この問題を克服するため、ロールを中心部が厚くなるように研削し、プロセス中に発生するたわみを相殺するようにします。この追加厚さを「カムバー」と呼びます。ロールに研削すべきカムバーは、特定の鋼ワークピースの幅、材料、荷重に非常に特異的です。カムバーを持つロールは「クラウンロール(放物線クラウン)」とも呼ばれます。クラウンロールは、特定の材料、温度、変形量という1組の条件のみを補償します。
ロール変形補償の他の方法には、連続可変クラウン(CVC)、ペアクロス圧延、ワークロールベンディングがあります。CVCは、ワークロールに3次多項式曲線を研削し、その後ワークロールを等しく反対方向に横方向シフトさせます。効果として、ロール間のギャップが放物線形状になり、横シフトに応じて変化するため、ロールクラウンを動的に制御可能。ペアクロス圧延は、フラットまたは放物線クラウンロールを使用しますが、端部を角度付きでシフトさせ、ロールエッジ間のギャップを増減させ、動的クラウン制御を可能にします。ワークロールベンディングは、ロール端部の油圧シリンダーでロールたわみを相殺します。
たわみ問題を克服する別の方法は、ロールへの荷重を減らすことで、これは縦方向の力を加えることで実現可能で、本質的に引き抜きです。ロールたわみを減らす他の方法には、ロール材料の弾性率を高めること、ロールにバックアップサポートを追加することが含まれます。
製造プロセス