



HIsarna製銑プロセス:超低炭素製鉄への道
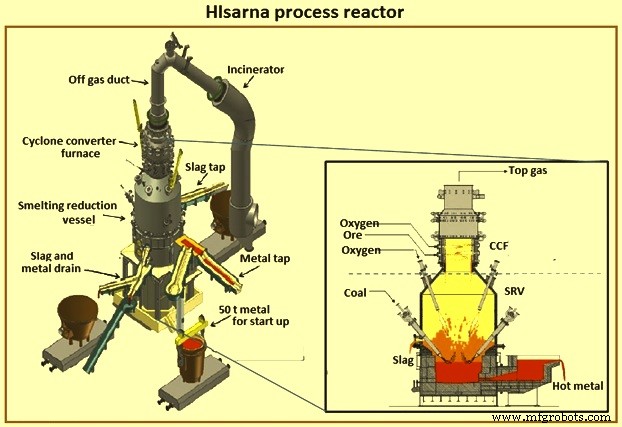
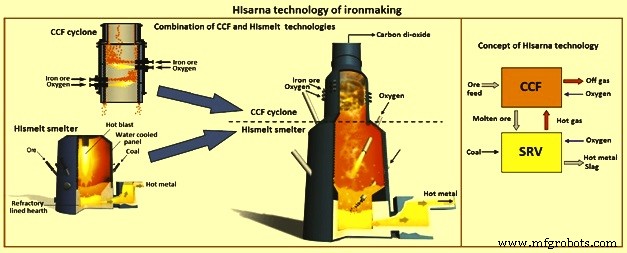
HIsarnaプロセスは、鉄鉱石微粉と石炭から直接液銑を製造する溶融還元プロセスです。鉄鋼製造の新たな効率的手法として、製銑プロセスからの二酸化炭素大幅削減を目指し開発されています。欧州製鉄メーカーによるULCOS(超低炭素製鋼)コンソーシアムのイニシアチブで、リオティントのHIsmelt技術とタタスチール・エイモイデン開発のIsarna技術を融合。高炉プロセスで必要だった原料前処理(焼結・コークス製造)を排除。プロセスは、Isarna技術のサイクロン転炉炉(CCF)での鉄鉱石微粉予備還元と、HIsmeltプロセスの製銑溶融還元炉(SRV)での銑鉄製銑で構成。名称由来は両技術名結合(HIsmeltの「HI」と、ケルト語で鉄を意味する「sarna」)。炭素排出とコストを同時削減。HIsarnaプロセスは、上部に狭いサイクロン炉、下部に広い転炉を持つ特殊反応器で進行します。
プロセス概要とエネルギー効率
複合プロセスは現行平均高炉技術比約20%エネルギー効率向上、銑鉄トン当たり温室効果ガス排出削減。主理由は焼結・コークス製造不要。製造銑鉄は従来型塩基性酸素炉で鋼材加工可能。
HIsarnaプロセスは、反応器上部から鉄鉱石投入、高温サイクロンで溶融・還元、底部へ滴下、微粉炭噴射、溶融鉱石と反応し液銑生成、高品質鋼材基材となる。反応器排ガスは主に高濃度二酸化炭素(CO₂)。
二段階向流接触プロセス
全体概念は鉄鉱石微粉とプロセスガスの二段階向流接触。両段階とも溶融温度以上で運転。第1段階で部分還元溶融鉱石生成、CCFからSRVへ重力落下。両段階は物理的に高度統合、単一製銑反応器内で実施(図1)。
歴史的開発経緯
- 1960年代:コーニンクライク・ホーホーフェンスでサイクロン技術による鉄鉱石還元初試み、断念。
- 1986年:再試み、経済危機で1990年代初頭まで中断。
- 1990年代半ば:コークス不足でプロジェクト再開。CCF技術パイロット規模(15〜20t/h鉱石供給)開発。1999年高炉PCI(微粉炭吹込)成功で再中断。
- HIsmelt:1980年代CRA(現リオティント)がドイツ・マックスヒュッテで2t/hパイロット開始、1990年代西オーストラリア・クウィナナで8t/hパイロット。
- 2001年:リオティント、ニューコア、三菱、首鋼提携、クウィナナで年産80万トン商業スケールHIsmeltプラント建設。2003〜2005年建設、2005〜2008年操業、約40万トン銑鉄生産。付帯設備トラブルで可用性低く耐火物損傷も。但2008年第4四半期には日産1,800トン、可用性90%達成、設計レート到達、プロセス実証完了。
- 2004年:EUが製鉄業に炭素フットプリント削減圧力、ULCOSコンソーシアム設立。2005〜2007年サイクロン技術が4大高ポテンシャル技術選定。サイクロン炉後段問題への理論的解決見出し、ULCOSがリオティントと合意でHIsmelt技術導入、ウィンウィン技術結合実現。欧州ULCOS支援パイロットプラントプロジェクト開始。この融合がHIsarnaプロセスに。
CCFとSRVの統合
CCFでは微粉鉱石の予備還元・溶融が溶融サイクロンで実施。鉄鉱石と酸素をCCFユニットへ噴射、高温製銑ガス存在下で実施。起源は1986〜1989年開発の「転換高炉」(CBF)。CBFでは塊鉱をシャフト炉で高度予備還元、最終還元・溶融を微粉炭ガス化鉄浴で実施。コークス製造回避可能だが焼結等鉱石凝集と環境問題残存。更なる鉱石凝集排除のためCCF開発、溶融サイクロンで微粉鉱石予備還元・予備溶融実施。
HIsarnaプロセスは、石炭予熱・部分熱分解反応器、鉱石溶融用溶融サイクロン、最終還元・銑鉄製造用SRVを統合。溶融サイクロンとSRV高度統合、単一製銑炉として運転。微粉鉱石・フラックスを酸素と共に溶融サイクロン投入。高純度酸素でSRV排ガス(サイクロン底部から流入)燃焼。燃焼(完全燃焼望ましい)で大量熱生成、鉄鉱石溶融・SRV温度(約1,450℃)まで加熱に利用。HIsarnaプロセスはCCFとSRV結合の製銑容器で実施(図2)。
原料フレキシビリティ
- 石炭:冶金用コークス不要、広く入手可能な(低コスト)蒸気石炭使用可能。
- リン除去:約90%リンがスラグへ分配。酸化的条件(スラグFeO 5〜6%)直接結果。リン許容度は地域により重要度異なるが、高リン鉱石活用道開く。
- チタン系磁鉄鉱:高TiO₂、Fe 55〜60%特徴。非従来型鉱石活用可能性。
- 高アルミナ鉱石:高炉ルート不適(焼結特性悪、生産性低下)。HIsarnaは高アルミナスラグ対応可能(高FeOスラグが天然フラックス作用)。高アルミナ鉄鉱石使用で強力な地位。
HIsarnaプロセス逐次ステップ
- CCF段階:鉄鉱石微粉と純酸素をCCF部へ噴射、SRV部からの高温排ガスを酸素で燃焼。微粉はガス遠心流で分離。発生熱で鉱石溶融・部分還元。還元反応:Fe₂O₃(s) + 2CO(g) = 4FeO(l) + 2CO₂(g)。部分還元溶融鉱石が重力で下部SRVへ流下。サイクロン生成物:Fe₃O₄とFeO溶融混合物。温度約1,450℃、予備還元度約20%。
- SRV上部:後燃焼熱利用:SRV上部で後燃焼(CO→CO₂転換)熱利用必須。後燃焼熱はフリーボード循環スラグスプラッシュで回収。スプラッシュは後燃焼炎から冷却パネル保護も兼ねる。
- 石炭噴射・還元・製銑:キャリアガス(通常窒素)で高速石炭噴射。主目的:炭素溶解、製銑ステップ用還元剤確保。噴射条件クリティカル。銑浴温度約1,400〜1,450℃、Siほぼゼロ。Mn等不純物も極低。P・Tiは酸化物としてスラグ相へ分配。
- 溶融鉱石溶解・スラグ金属混合:溶融鉱石直接スラグ溶解。金属-スラグ混合は石炭噴射プラームで生成。巨大金属-スラグ界面積創出で製銑促進。溶解炭素が鉱石酸素と反応、大量COガス生成:FeO(l) + C(s) = Fe(l) + CO(g)。高吸熱反応、下部容器熱バランス維持に熱源必要。スラグ中酸化鉄はスラグ/金属界面で還元。噴射石炭が炭素供給、十分混合創出。スラグFeO比較的低く、典型5〜6%。
- 熱輸送・ガス循環:製銑由来COガス、搬送ガス(窒素)、石炭脱揮発生成物が上向き高温燃料ガス流形成。ガス上昇で大量スプラッシュ生成、金属・スラグ液滴が容器上部循環。酸素を上部ランスから導入、燃焼で発熱。熱は液滴で上部から下部へ輸送。高温燃焼域通過液滴数極多、液滴単位通過平均温度上昇約10℃以下。酸素ポテンシャル勾配(上部酸化的、下部強還元的)損なわず熱下向き移動実現。
- ガス循環:SRV部から流出する部分燃焼ガスがCCF部へ必要高温燃料ガス供給。典型温度1,450〜1,500℃、後燃焼度約50%。後燃焼度定義:%PC = 100(%CO₂ + %H₂O) / (%CO + %CO₂ + %H₂ + %H₂O)。サイクロン頂部でほぼ100%後燃焼目指し、排ガスを高濃度窒素フリーCO₂化。CCS(二酸化炭素回収貯留)との組み合わせに最適。
- 製品分離・タッピング:反応生成物はスラグ上層・銑鉄下層の二溶融層分離。個別タッピング可能、銑鉄は製鋼工程へ。
排ガス処理とCCS
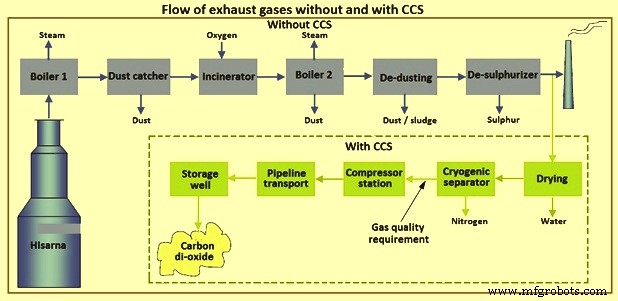
HIsarna排煙ガスは酸素ベースプロセスで窒素フリー。完全利用ガスは残留発熱量ほぼゼロ。排煙ガス処理フロー図3。CCSなし・あり両対応。
パイロットプラント実績
タタスチール・エイモイデンで8t-HM/h(年産6万トン)HIsarnaパイロットプラント成功設計・開発、2011年以降複数キャンペーン実施。タタスチールとリオティント共同開発、アルセロールミッタル、ティッセンクルップ、フォエスタルピーネ、SSAB、LKAB、ポール・ウルト等追加パートナー参加。EUも多額資金提供。パイロットフローシート図4。
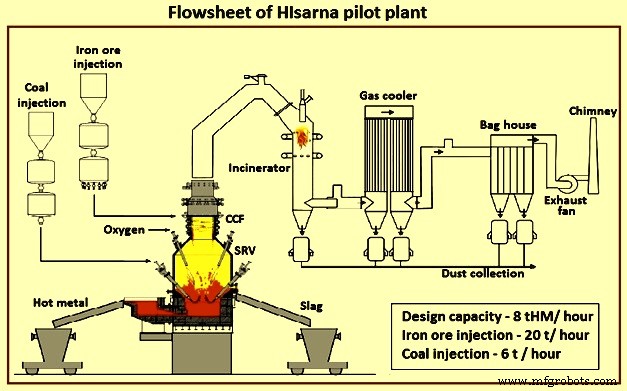
計5キャンペーン実施。第1回起動失敗、他4回成功。各キャンペーン開始前、バーナーで反応器を約1,200℃予熱。迅速起動のため高炉から50トンレードルで初回銑鉄充填。実測銑鉄温度・組成から最大時間スロット算出、この内にプロセス開始必須(「凍結銑受け」リスク回避)。
- 第1キャンペーン(2011年5月20日初タッピング成功):噴射率設計能力60%。理論通り動作確認但更多操業時間必要。目標「原料前処理なしで液銑製造実証」達成。
- 第2キャンペーン(2012年10月17日〜12月4日):持続的液銑生産達成。設計能力80%で8〜12時間運転、最終ランでフル設計能力8t/h到達。
- 第3キャンペーン(2013年5月28日〜6月28日):持続生産・多様原料テスト達成。初のHIsarna銑鉄から鋼材製造成功。
- 第4キャンペーン(2014年5月13日〜6月29日):数日間持続安定生産達成、多様原料テスト実施。
- 第5キャンペーン(2017年10月、6ヶ月):長時間運転で液銑生産実証。大規模オーバーホール実施:排ガスダクト全面新設(プラント高さ10m以上延長、最高点37m)、石炭粉砕・鉱石石灰乾燥篩分設備新設、密閉コンベアで原料輸送、貯蔵容量倍増、ガス分析ラボ新設、電子監視システム全面リプログラム。推定費用約2,500万ユーロ。スクラップ使用テスト(原料中最大53%スクラップ可能確認)、理想原料配合探索、鉄鋼スラグリサイクル、CO₂原料噴射利用、CO₂回収貯留(排出80%削減可能性)検証。最終フェーズでスクラップ・バイオマス使用、CO₂削減50%以上達成。
第5キャンペーン成功受け、次段階は大規模パイロットプラント設計・建設・テスト(推定投資3億ユーロ)。現パイロット2〜3倍規模、タタスチール・エイモイデンで数年テスト予定。2018年11月、インド・ジャムシェドプルで新大規模パイロット建設発表。年産40万トン銑鉄能力、次スケールアップで年産100万トン目標。現エイモイデンパイロット継続。CCF-SRV反応器スケールアップ寸法図5。
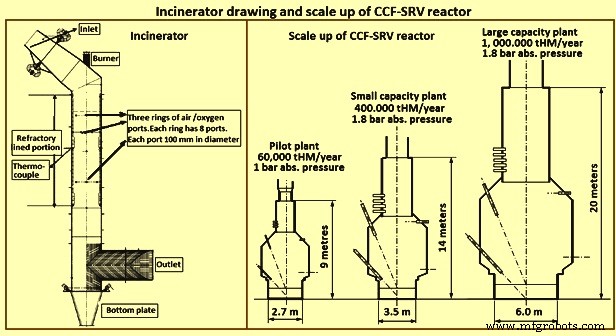
工業スケール実装後、HIsarnaは従来製鋼プロセス比CO₂排出最低20%削減、エネルギー最低20%削減主張。窒素フリー排ガス、十分CO₂含有による圧縮性、一方向ガスフロー特性でCCSに最適。CCS考慮で従来比最大80%CO₂削減可能。エネルギー・炭素・コスト削減に加え、プロセスリン90%スラグ除去で安価高リン鉱石使用可能(従来高炉不可)。
HIsarnaプロセスの重要特長とメリット
- 鉄鉱石還元・溶融熱を酸素で生成
- 焼結・ペレット化、コークス製造プロセス排除
- 低品質原料使用可能
- SRV生成COで高温ガス創出、CCF反応熱供給
- エネルギー効率20%向上、CO₂集約度20%低減
- 生成CO₂高純度、回収・貯留・利用可能、更なるCO₂削減(炭素フットプリント80%削減)へ
- 製鉄サステナビリティ性能大幅改善
- キャリアガス窒素で銑鉄へ炭素溶解
- エネルギー集約・高汚染プロセス不要
- 炭素回収効率極高
- 石炭代わりにバイオマス・天然ガス使用でCO₂削減
- 幅広い原料対応で投資・操業コスト低減
- 設備投資コスト大幅低減、操業コスト大幅低減で銑鉄製造
HIsarna魅力は環境・経済メリット両立にあり。CO₂高比率(最大80%)地層貯留回収容易。蒸気石炭使用、低品質鉄原料対応。粉塵・NOx・SOx・CO排出60〜80%削減。
製造プロセス