



GD&T円度(真円度)完全ガイド:定義、重要性、測定方法
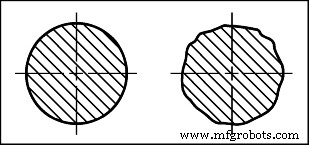
示された2つの断面を考えてみてください。どちらが完全な円でしょうか?実際には、どの断面も完全な円ではありません。右側の断面が「十分に円い」かどうかをどう判断するのでしょうか?そこで円度(真円度)が必要になります。
GD&T円度の定義
円度の幾何公差は4つの形状制御の1つであり、他は直線度、平面度、円筒度です。「真円度」とも呼ばれ、円筒ピンや穴の直径など、特徴の円度を制御します。目的は、完全な円に関連する円形特徴の必要精度に限界を設けることです。
円形特徴の例には、円筒、球、円錐があります。ボールベアリングやスプールなどの可動部品に円形表面が使用されることもあります。この場合、円形状がこれらの部品の滑らかな動きと均等な摩耗を保証します。円度は単一の表面に適用されるため、この公差は基準(データム)を必要としません。
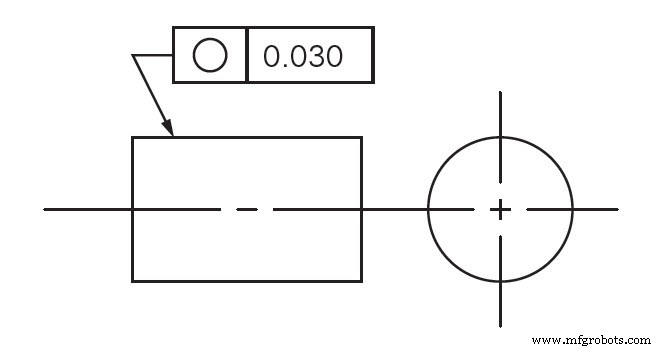
円度のGD&Tシンボル

図面指示(呼び出し)
円度公差帯
同心円2つ(内側と外側)で構成され、円の表面上のすべての点がその間に収まらなければなりません。公差帯は、円形特徴の中心軸に垂直な平面上にあります。公差帯は、部品特徴の中心軸に垂直な平面上にある2つの同心円で構成されます。
これら2つの円の半径の差が、特徴の許容公差限界を定義します。
円度と他の呼び出しの違い
円度は他の記号と混同されることがあります。各記号には特定の機能と測定方法があります。以下の情報は、幾何公差におけるさまざまな半径寸法の違いを理解し、より適切な選択をするのに役立ちます。
円度 VS 円筒度
円筒度は円度の3D版です。後者が特徴の円度のみを気にするのに対し、前者は円形特徴の中心軸の直線度も制御します。
円筒度は、特徴の形状を可能な限り完全な円筒に近づけようとします。
円筒度は一定の直径を持つ特徴に適しており、例えば円錐形状には適していません。
同軸度指示は、部品の複数の円形特徴の中心軸の差を限界内に収めます。
円度は製造のあらゆる形態で使用される非常に一般的な測定方法です。完全な円形が必要なもの(回転軸やベアリングなど)では通常円度が言及されます。このGD&Tシンボルは機械工学図面で頻繁に見られます。
円度 VS 同軸度
同軸度指示は、部品の複数の円形特徴の中心軸の差を限界内に収めます。
円度は単一の特徴に適用されますが、同軸度には複数の特徴が必要です。
もう1つの重要な違いは、円度は基準を必要としないのに対し、同軸度は基準軸なしでは機能しないことです。
円度と同心度
同心度は、複数の特徴が同一平面上に存在する同軸度の特殊なケースです。
部品軸に垂直な平面に複数の特徴の直径が含まれる場合(中空チューブの内径と外径など)、同心度表記はそれらの中心が十分に近接し、振れを防ぐことを保証します。
円度と振れ(ランアウト)
振れ(または円周振れ)は、円度と同心度を組み合わせて特徴の完全な形状を制御します。振れの公差帯は円度帯と似ているため、これも2次元測定です。
円度誤差と同心度誤差を1つの測定値にまとめます。これは円度誤差と同心度誤差の合計です。
部品が完全に同心であれば、振れ測定は円度誤差を示します。同様に、部品が完全な円度を持てば、振れは同心度誤差を表します。
円度とは異なり、振れも基準軸を必要とします。
円度の測定
円度を測定する方法は多数あります。すべての方法にある程度のスキルが必要で、最初は実行が難しい場合があります。円度の測定方法は以下の通りです:
- 高度計(アルティメータ)を使用する
- 三次元測定機(CMM)を使用する
- マイクロメータを使用する
- 高度計を使用する
- 旋盤(ターンテーブル)と高度計を使用して円度を測定できます。
測定時の考慮事項
球体の円度チェックは測定が難しいです。球体の中心を通る任意の断面が公差の対象となるためです。したがって、円筒や円錐とは異なり、複数の平面での測定が必要です。
ほとんどの機械加工部品は楕円形ではなく、通常複数のローブ(葉)で構成されています。部品が奇数のローブで構成されている場合、円度チェックで誤った測定結果が出る可能性があります。
均等に分布した奇数のローブを持つ部品に対して2点測定法(マイクロメータなど)を使用すると、結果は部品が完璧であることを示しますが、実際はそうではありません。
この誤差により、さらなる加工が必要な部品が合格と判定される可能性があります。これが円度測定の難しい部分であり、熟練した検査員が必要です。
覚えておくべきポイント
- 円度公差帯は半径方向の公差帯であり、半径公差帯ではありません。
- この制御は円形特徴に適用される場合にのみ機能します。
- 各断面で、ラベルは他の断面とは独立して適用されます。
- 場合によっては、円度測定で誤った結果が出ることがあります。
- 最小実体条件(LMC)/ 最大実体条件(MMC)の修飾子は特徴制御枠の一部ではありません。
- 円度公差限界は、その特徴の円度を制御する他のどの指示の公差限界よりも小さくなければなりません。
関連記事:
- GD&T平行度 クイックガイド
- GD&T直角度
- GD&T入門:円周振れ
- GD&T入門:平面度
- GD&T入門:直線度
製造プロセス
- GD&T平行度:クイックリファレンスガイド
- 立形旋盤の基礎:操作と選定のプロフェッショナルガイド
- 穴あけ盤(ボーリングマシン)完全ガイド:技術、用途、精密加工
- 鋳鉄鋳物:基礎知識と産業的意義
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- CNCフライス盤:包括的な概要と基礎知識
- EDM穴あけ加工機(細穴放電加工機)の原理・用途・メリット・デメリット完全解説
- ショックアブソーバーストラットの機能・配置・メンテナンスを理解する
- 立形中ぐり盤の仕組みと産業用途
- サーボプレスの基礎:パワー、精度、効率を解説
- BLDCモーター(ブラシレスDCモーター)プロフェッショナルガイド:原理・構造・応用