



API遠心ポンプベアリングの潤滑最適化:実証済みベストプラクティス
今日の石油化学・天然ガス施設では、回転機器—特にAPI遠心ポンプ—の平均修理間隔(MTBR)延長が最優先事項です。潤滑効果を最大化することは、それらMTBR目標達成に直結します。
はじめに
本稿は水平API(米国石油学会)プロセスポンプに焦点を当てますが、概念はANSI規格ユニットにも広く適用可能です。多数の研究が、早期ベアリング故障の主因を不適切な潤滑に帰し、ある調査では損傷の50%が不良潤滑慣行によるとしています。不良潤滑は4つの一般的故障に分類されます:
- 不適切な潤滑剤タイプ
- 不適切な潤滑剤量
- 汚染された潤滑剤
- 潤滑剤劣化
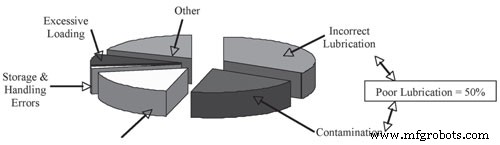 図1:典型的なベアリング故障原因
API規格610は、定格条件での連続運転で最低L10ベアリング寿命25,000時間、最大負荷・速度では少なくとも16,000時間を規定。年間稼働率80%(292日)とすると、最低期待L10寿命はそれぞれ約3.5年と2.2年に相当。不良潤滑により、疲労前に最大50%のベアリングが故障する可能性があり、設置後数時間、1年後、または疲労直前など様々。5Rの潤滑(適切な潤滑剤、量、場所、時期、品質)を遵守することで寿命延長が可能です。
潤滑剤選定
プロセスポンプの抗摩擦ベアリングは、グリース、鉱油、合成油で潤滑されます。オイル(またはグリースの油成分)の主機能は、転動体とレースウェイの分離、摺動面潤滑、防食、冷却補助です。
粘度が最も重要な特性です。速度、運転温度、荷重に適した粘度を使用することで、動部間に完全な油膜を確保。不適切な粘度は荷重負担能力低下、油膜薄化、犠牲的接触を招きます。粘度は荷重、温度、水分、汚染物質、化学劣化で変化。OEM操作マニュアルの粘度推奨を参照し、サップ温度を監視(温度上昇で粘度低下)します。
 表1:ポンプ用玉軸受のSKF推奨
プロセスポンプオイルは通常ISO 46、68、100(40°Cでの運動粘度、センチストークス)。炭化水素油が一般的ですが、温度変動が100°C(212°F)を超える場合は合成油が推奨されます。鉱油酸化が高温で加速するためです。
潤滑剤量
適切な潤滑剤選定後、正しい量の決定が不可欠。ベアリングハウジング設計と意図されたオイルレベルの理解が第一歩です。
設計ベースのオイルレベル
水平プロセスポンプの一般的潤滑方式には:
- グリース(主に低馬力ユニット)
- オイルスプラッシュ(直接接触、オイルリング、フリンガー)
- 純粋オイルミスト
- パージオイルミスト
直接接触スプラッシュは軸が薄い油膜を通過する方式で、ベアリングは最下部転動体直径の半分以上浸からないようにします。オイルリングは直接接触なしでスプラッシュ潤滑を提供、高速・高荷重に最適。フリンガーディスクは同様だが軸に固定され、約3/8インチの一定浸漬を可能にします。
 図2:ポンプ断面 — オイルスプラッシュ/直接接触
オイルミストシステムはオイルを1-3μmの微粒子に霧化し、気流でベアリングハウジングへ輸送。純粋ミストは貯蔵槽なしで圧力供給、パージミストは貯蔵槽を持ち、フリンガーやリングで追加スプラッシュ潤滑を併用することも。
低オイルレベル vs 高オイルレベル
低オイルレベルは油膜強度を損ない、スキッディング、熱暴走、破壊的故障を招く。高レベルは過度酸化、エア混入、シール漏れを引き起こす。どちらの極端も許容されません。
適切レベルの維持
オイルサップ潤滑では、レベルが臨界的に低くも過度に高くもない範囲内に留まることだけが必要。OEMマニュアルの具体的範囲を参照し、ハウジングのマークやタグで目視確認を活用。
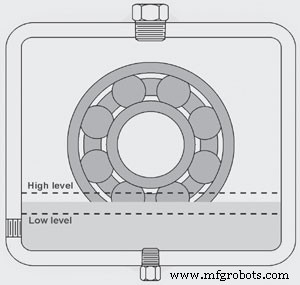 図3:典型的なオイルレベル状態
最も一般的な解決策は定量オイラー。一度設定すれば、漏れやベントで失われたオイルを自動補充し、安定したサップレベルを維持。ブルアイポートやサイトゲージで目視確認可能。
汚染管理
汚染物質—粒子、水分、非互換流体、空気—は早期ベアリング摩耗の主要因。粒子は局所圧力と研磨損傷を引き起こし、水分は油膜を弱め腐食、キャビテーション、酸化を誘発。空気は油膜強度を低下させ酸化を促進。
汚染源は3カテゴリに分類:
- 生成(初期摩耗、オイルリング侵食)
- 外部侵入(圧力差、環境侵入)
- メンテナンス誘発(不適切な保管、充填)
効果的なシーリング—磁気シールやフェイスシール—に加え、ラビリンス型ベアリングアイソレータと非ベントオイラーが侵入を劇的に減少。起動・停止時の適切なベントと圧力均衡がサップをさらに保護。
潤滑剤劣化
すべてのオイルは時間とともに酸化し、特に高温で加速。8°C(18°F)上昇ごとに酸化率は2倍。60°C(140°F)付近以上で運転するポンプは、温度管理しないとオイル寿命が半減。50°C(122°F)に下げれば酸化を50%削減可能。
オイル寿命延長の主要戦略:
- 正しい粘度の使用
- 高品質オイルの選択
- 適切なオイル量の維持
- ろ過と適切な取り扱いでオイルを清浄に保つ
エア混入は酸化の主要酸素源。スプラッシュ型ハウジング(フリンガーリング等)は特に通気しやすい。過剰空気は酸価、オイル色、粘度を悪化させ、腐食とワニス形成を促進。
 グラフ1. 温度 vs 運転時間
まとめ
効果的な潤滑は知識と実践の融合。基礎から始めましょう:
- 適切な潤滑剤タイプと粘度を選択
- ポンプ設計に合わせたオイル選択(グリース、スプラッシュ、ミスト)
- 規定オイルレベル維持—定量オイラーと目視チェック活用
- 汚染最小化:シール設計、ベント、保管、メンテナンス
- 運転温度管理で酸化抑制
- オイル分析で汚染早期検知
- 5Rの潤滑を一貫して実践
不良潤滑慣行を排除することで、施設はAPI 610規定のL10寿命評価を確実に達成し、さらには超えることができ、MTBR延長とダウンタイム削減につながります。
参考文献
- Brandlein, Eschmann, Hasbargen, Weigand. Ball and Roller Bearings, 3rd Edition
- Bloch, Budris. Pump Users Handbook
機器のメンテナンスと修理
- OEE(総合設備効率)を高めるメンテナンスベストプラクティス
- CMMS統合のベストプラクティス:FiixのStuart Fergusson氏の洞察(ポッドキャスト)
- フェイスタイム・コーチングが保全スーパービジョンを変革する理由
- エコフレンドリーな塗料片付け:保全プロフェッショナルのための実証済み実践
- 機械トラブルの早期発見:オペレーターのためのベストプラクティス
- メンテナンス倉庫マスターガイド:在庫管理の実証済み戦略
- 手洗いステーション点検の実証済みベストプラクティス
- 製造業マーケティング:2019年成功に導くベストプラクティス
- 油圧オイルメンテナンス:信頼性と性能を高める実証済みプラクティス
- 合成監視のマスター:信頼性の高いSaaS・Webパフォーマンスのための実証済みベストプラクティス
- クラウドにおけるDevOps導入の9つの実証済みベストプラクティス