



FMEAマスターガイド:メンテナンスマネージャーのための故障モード影響解析構築・活用ステップバイステップ
2018年3月、アトランタ市が凶悪なランサムウェア攻撃を受けました。これは過去10年で最もコストのかかった侵害の一つとなりました。公共サービスが混乱し、部門は必須書類を手作業で処理せざるを得なくなり、市政府には1,700万ドルのコストが発生しました。
事態が収束したとき、一つ明確になったのは:同市はこの災害に備えていなかったということ。侵害2ヶ月前の監査で、市のITシステムに2,000の脆弱性が見つかりました。良い一歩でしたが、遅すぎました。
アトランタの教訓は一つの大きな教訓を残します — リスクは排除できないが、管理は可能。これはメンテナンスにおいて特に真実です。設備故障は避けられません。しかし、故障可能性をどう下げ、発生時にどう対応するかを知ることが成功の鍵です。
故障モード影響解析(FMEA)は、故障を理解し予測し、その影響を限定するためのツールです。本記事では以下を学べます:
- FMEAとは何か
- FMEAの種類
- FMEAの作成方法
- メンテナンスチームによるFMEA活用法
FMEAとは?
故障モード影響解析(FMEA)は、設備が故障し得るすべてのモードと、それら故障の潜在的影響を特定・文書化します。以下を概説:
- 個別コンポーネントの故障モード
- 生産性と安全性への故障影響
- これら問題を予防または対応する計画
FMEA構築は信頼性中心メンテナンス(RCM)のキー要素です。
FMEAの3つの主要目標:
- 計画メンテナンスと標準作業手順で一般的かつクリティカルな故障の発生可能性を低減し、将来の故障を予防
- 資産故障発生時の対応時間短縮、ダウンタイム削減、健康安全改善
- 非緊急状況下での予防・是正メンテナンスの優先順位付け
FMEAの種類
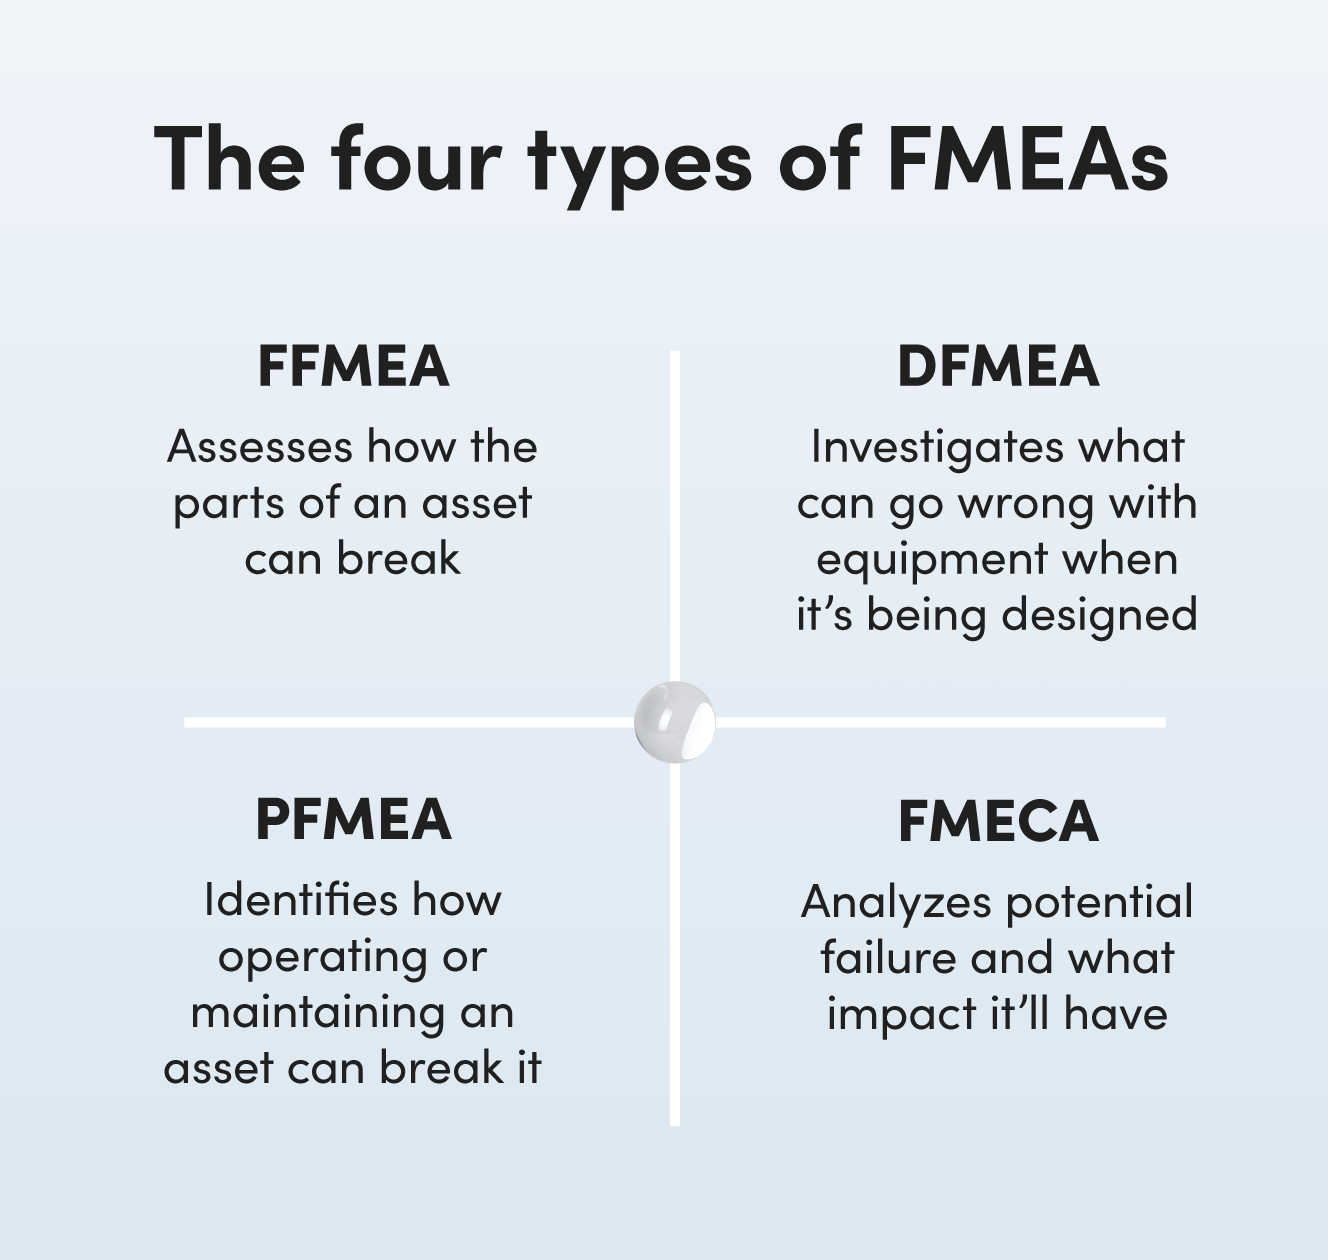
FMEAは評価するリスクタイプと影響によりサブタイプ分類されます。各タイプの概要:
- FFMEA(機能故障モード影響解析):システム機能に影響するリスクを分析。FFMEA(システム故障モード影響解析とも呼ばれる)の目標は、これら故障を発生前に防止すること。
- DFMEA(設計故障モード影響解析):設計段階の資産リスクを評価。目的は資産導入前に潜在的問題を発見・修正し、信頼性向上、メンテナンス削減、資産ライフサイクル延長を図ること。
- PFMEA(プロセス故障モード影響解析):プロセス内の起こり得る故障を探索。PFMEAと他FMEAの違いは、システムの運用とメンテナンス中に何が起こり得るかに焦点を当てる点。
- FMECA(故障モード・影響・クリティカリティ解析):故障モードとそれらに伴うリスクレベルの両方を分析。
故障モードと故障コードの違い
故障モードはシステムを誤作動させるエラーや欠陥。可変速搬送コンベアの例では、ベアリング焼き付きが故障モード。ベアリング破損でコンベアが減速または停止。
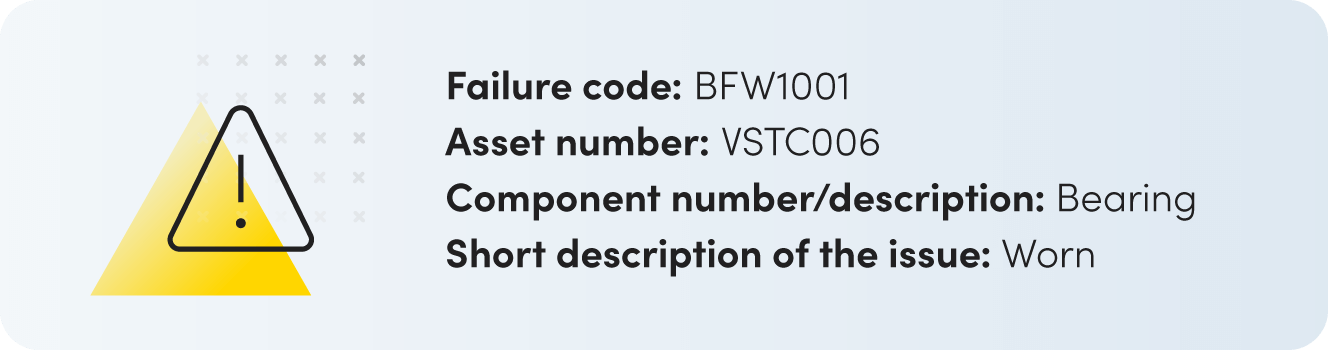
故障コードは故障モードを英数字タグで表現したもの。CMMSソフトウェアで情報を迅速に伝達し、故障をソート/レポートするためによく使用。故障コードは通常3つの文脈情報で支えられます。故障コード例:
FMEAとFRACASの違い
故障モード影響解析は、起こり得る故障、その原因、影響を概説。将来起こり得るインシデントとその可能性の高い根本原因をリストするプロセス。プロアクティブな措置です。
故障報告・分析・是正措置システム(FRACAS)は、すでに発生した故障を分析するクローズドループ報告システム。過去の故障を調べ、なぜ起きたか、何の影響があったかを明らかにし、将来の予防へつなげます。リアクティブな措置です。
メンテナンス向けFMEA作成はFRACAS構築のキー部分。実際、プロセスの第一歩です。FMEAは故障のベースラインであり、チームと設備パフォーマンスの基準。レポート種別決定や標的故障選定等の判断をこの情報に基づけます。
メンテナンスでFMEAを活用する3つの方法
- 資産故障可能性を低減しリソースを最適化する予防メンテナンススケジュール作成
- 緊急メンテナンスへの備えで、資産を迅速修理しダウンタイム最小化
- 是正メンテナンスとメンテナンスバックログの優先順位付け
FMEAで予防メンテナンススケジュールを構築
FMEAでワールドクラス予防メンテナンスプログラムを運営する3つの方法:
- 新規予防メンテナンスタスクの作成
- 予防メンテナンスの優先順位付け
- 予防メンテナンスの最適化
このテンプレートをダウンロードして予防メンテナンススケジュールを作成
予防メンテナンスプログラム作成の第一歩は、何が故障し得て、どの頻度で起きるか理解すること。FMEAがこの情報を概説。例えば新資産設計時、FMEAで必要なPMとその頻度を特定可能。これにより新PM作成への入力(担当者、トリガー、コスト、所要時間)をマッピングできます。
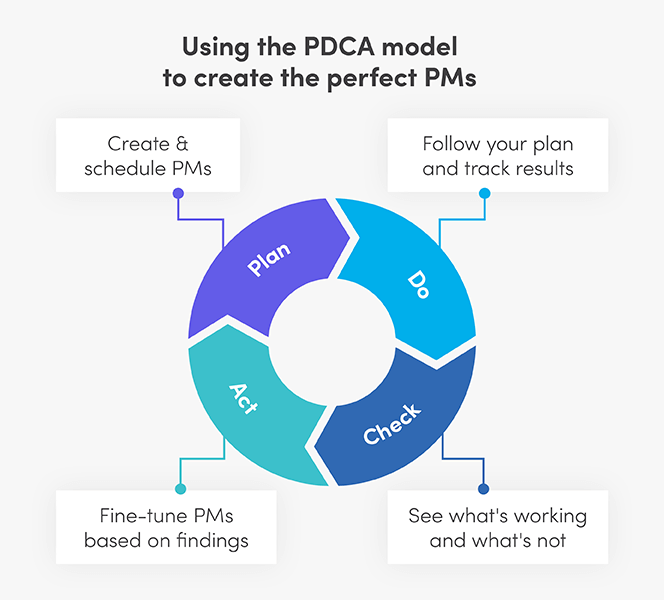
予防メンテナンスプログラムの成否は、いくつの故障を発見・阻止できたか、そしてそれら故障のインパクトの両方に依存。小さな故障100件を防いでも、会社に数百万ドルの損失を与える5〜6件の故障を見逃せばプログラムは欠陥あり。FMEAにはPM優先順位付けと、最も発生確率が高く破壊的な故障への標的化に必要なすべての情報があります。
FMEAが予防メンテナンススケジュール作成のベースラインを与えても、計画は永遠に続きません。運用は常に変化。PMスケジュールもそれに合わせて変化させる必要があります。ワークオーダーと修理履歴でFMEAを更新すれば、スケジュールを最適化し他変化に追従可能。例えば、ある故障モードが予測より低頻度なら、その故障防止PM頻度を減らせます。解放されたリソースを他メンテナンスタスクへ振り向けられます。
FMEAで緊急メンテナンスに備える
どれだけメンテナンスしても故障を完全排除は不可能。できるベストは、ハイリスク・ハイインパクト故障に備え、チームが2時間でなく1時間で修復できるよう計画すること。FMEAはこうした緊急対策配置の貴重なツールです。
インパクト最大で頻発する故障から着目。このリストから検知困難な故障モードを抽出。検知しにくく最大の混乱を招く故障モードが得られます。これら故障への緊急対応計画を構築。
緊急対応計画には、対応・修理時間短縮に資するあらゆる情報を含めるべき。健康安全も考慮。具体的には:
- 重要スペアと個人防護具をキッティングし、取り出し時間短縮(パーツキッティングテンプレートダウンロード)
- 詳細タスクリストまたはトラブルシューティングヒント作成
- 図面、マニュアル、写真、その他視覚支援をワークオーダーへ添付
- 修理完了可能な技術者/契約業者リスト作成
- CMMSソフトウェア等で技術者と迅速連絡する手段確立
FMEAで是正メンテナンスとバックログを優先順位付け
早期故障検知は有用ですが、その故障を迅速かつ効果的に是正するプロセスがなければ意味がありません。FMEAがこのプロセス構築を支援。
第一歩は高重要度スコア(停止時コスト最大の資産)の故障モード特定。これら設備への是正アクションを最優先実施。このリストでトレーニング教材と対応計画を作成し、全員が故障時の反応を把握。
メンテナンスバックログ優先順位付けでも類似アプローチ適用、ただし追加ステップあり。重要度で延期作業をランキング後、残作業を故障頻度で見る。これを遅延度と比較。故障モードの頻度率が未実施検査数を超えるなら、故障可能性が高いためこの作業を最優先。
この無料テンプレートでメンテナンスバックログを優先順位付け
FMEAの作成方法
以下のFMEAテンプレートで、貴運用のリスクを特定し予防アクションへつなげられます。
FMEAテンプレートをダウンロード
まず、FMEA用データをどう集めるか
良いFMEAは良いデータに依存。データなしでは推測と前提でメンテナンスプログラムを構築することに。FMEAに必要な情報をどう見つけるか? 以下3ソースが強固な基盤:
- OEMガイドライン:出発点。他データがない場合、FMEA記入のベースラインを提供。
- オペレーターと技術者へのインタビュー:日々設備と向き合う彼らの経験を活用。他では得られない洞察が得られる(例:コンポーネントが推奨の2倍潤滑必要、機械スペック変更で故障頻度増等)
- ワークオーダーデータ:設備パフォーマンスを露出。FMEA調整・改善の優れた情報源。共通故障、根本原因対応アクション、修理遅延要因、故障検知容易性を確認。
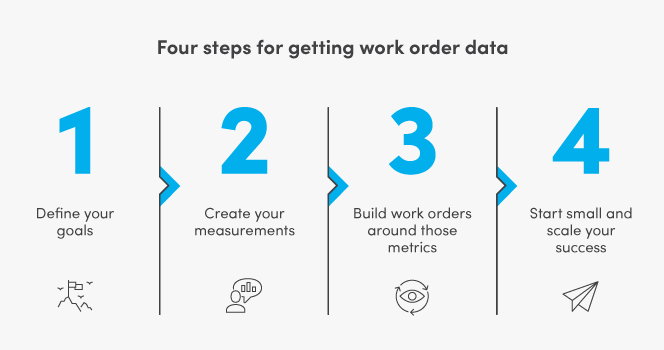
これらソース単独では機能しません。組み合わせて、設備がどう動作し、どう故障し、故障の影響は何か、何をすべきかの全体像を得てください。
FMEAテンプレート
1. 資産コンポーネント特定
故障または劣化し得る各資産コンポーネントを文書化。例:ボトリングラインのコンポーネントにはギアボックス、モーター、スプロケット、ベアリング、ノズル等。
最重要設備から開始し下へ展開。明確な命名規則と資産階層を未作成ならこの機会に作成。
2. 潜在的故障モード特定
それらコンポーネントがどう故障し得るか特定。単一コンポーネントに複数故障モードあれば各々リスト。例:ベアリング故障モードには芯出し不良、腐食、汚染等。
3. 潜在的故障影響リスト
故障の結果と、生産・スタッフ安全への影響を記述。例:芯出し不良ベアリングでライン停止(約3時間)、1,800ユニット損失リスク。
4. 重要度スコア
故障の生産・安全へのインパクト測定。1〜10スケールで1=低インパクト、10=高インパクト。スコアリング時は資産状態を考慮。例:低速でタイヤバーストなら軽微な操舵問題、高速なら遥かに危険。
このクリティカリティ分析テンプレートで資産重要度スコア計算開始
5. 潜在的原因リスト
故障が起こり得るすべての理由をリスト。直接原因を超えて。例:腐食ベアリングは、資材誤ラベルや不明確な指示による不適切潤滑が原因の可能性。
この便利な(かつ無料!)根本原因分析テンプレートで故障の底まで
6. 期待頻度スコア
故障モードの発生頻度測定。1〜10スケールで1=稀、10=頻発。
7. 現行プロセス制御リスト
故障予防・検知のための現行措置を文書化。プロセス制御には週次PM検査、月次部品交換、危険振動レベル検知センサー使用等。
8. 検知スコア
問題が全故障前に検知されやすいか判定。1〜10スケール。1=決して検知不可、10=ほぼ毎回検知可能。例:パンクは早期段階で検知可能なこともありスコア5。フロントガラス飛び石は予測不能に近く検知困難でスコア9。
9. リスク優先度番号(RPN)
RPNはインパクト最大かつ最も予防可能な故障モードを算出。重要度×頻度×検知スコアを乗算。例:重要度8、頻度5、検知10ならRPN=400。数値高いほどその故障予防により多くのリソース投入。
10. 推奨アクション決定
故障発生可能性低減または早期検知確率向上の計画策定。コンポーネントPM頻度増加、状態監視機器投資等を含む。
| 資産コンポーネント | 潜在的故障モード | 潜在的故障影響 | 重要度* | 潜在的原因 | 期待頻度** | 現行プロセス制御 | 検知度*** | リスク優先度番号 | 推奨アクション |
|---|---|---|---|---|---|---|---|---|---|
| どのコンポーネントが影響されるか? このコンポーネントはどう故障し得るか? この故障の生産/安全への影響は? 故障インパクトはどの程度深刻か? 何が原因で故障し得るか? 原因はどの頻度で予想されるか? 既存制御で故障モードを予防/検知できているか? 故障モードと原因が検知・特定されやすいか? この故障モードの総リスク(重要度×頻度×検知度)は? 原因発生減または検知改善のアクションは? | |||||||||
FMEAの管理方法
FMEAは定期的にレビュー・更新すべきリビングドキュメントです。以下イベントはFMEA見直しトリガーになり得ます:
- 新資産が設計・設置された
- 新技術者/オペレーターがチーム加入
- 機械運転モード変更(頻度増、スペック変更等)
- 故障モードがより頻発
- 故障検知/予防を容易にする新技術導入
- 新故障モードまたは既存故障の新理由発見
- 故障影響変化(高価素材使用の新製品生産等)
メンテナンスと運転の両スタッフが故障モード影響解析の修正・追加に関与すべき。多様な視点と設備経験がFMEAのギャップ回避に貢献します。
FMEAは成功への長期投資
故障モード影響解析は応急処置やトラブルシューティングツールではありません。可能な限り故障を予防し、不可能なら影響を緩和する継続的活動です。計画リソースであり、財務損失と安全リスクへのセーフガードです。
FMEA作成には相応の時間投資が必要ですが、長期的には先手を打って計画し、リアクティブメンテナンスを防ぎ、チーム成功を追跡することで回収できます。
機器のメンテナンスと修理
- シシュフォスの教訓:プロアクティブ保全を継続するための継続的改善
- 予防保全・状態ベース保全のマスターガイド:実践的PM開発ステップ
- 維持管理・信頼性のトップパフォーマンス:長期成功のための実証済み戦略
- 細部へのこだわりが保全・信頼性の成功を導く理由
- メンテナンスをシンプルに:五感と実践的洞察を活用せよ
- 設備故障の5大要因と実証済み予防戦略
- メンテナンスソフトウェアで生産性を最大化:コスト削減と時間節約の仕組み
- メンテナンスチームの故障報告を効率化:確実なデータ収集で信頼性向上
- スキーリフトメンテナンスと主要部品のエキスパートガイド
- クレーン操作・メンテナンス完全ガイド:安全運用と長寿命化の実践ポイント
- 設備寿命延長とROI向上の4つのエキスパートメンテナンス実践