工業製造

旋盤加工(ターニング)は、製造現場で金属部品を成形する基盤的機械加工技術です。フライス加工とは異なり、固定切削工具で回転ワークピースから材料を除去し、最終形状を徐々に彫り出します。ここではターニングの重要性とニュアンスを照らす5つのキーファクトを紹介します。 #1) ターニングは世界最古級の機械工具を使用 ターニングは旋盤で実施されます – ワークピースを保持・回転させながら工具を固定する横型機械。旋盤は紀元前1300年まで遡り、産業史上最古の精密工具の一つです。今日でも高品質シャフト、スピンドル、その他円筒部品製造に不可欠です。 #2) ターニングはダイヤモンドチップ工具に対応 高度
完成した3Dプリントパーツに微かな繰り返しラインを見たことはありませんか? それらはリンギング(またはゴースティング)と呼ばれる一般的な表面欠陥で、最も精密なプリントでさえ品質を損なうことがあります。リンギングが発生する理由と阻止方法を理解することは、完璧な仕上げを求めるすべてのプリンターオーナーにとって必須です。 リンギングとは リンギングは、プリントオブジェクト表面に薄いゴースト状ラインとして現れる微細な波状アーティファクトです。通常、プリンターのモーションシステムが急激な速度/方向変更後に振動することで発生。結果として生じる振動でノズルがわずかにミスアラインメントした位置に材料を堆
アリゲーターシアー(クロコダイルシアーとも呼ばれる)は、薄板金、鉄筋、ビーム、配管に精密でクリーンな切断を提供する特殊切断機です。特徴的なヒンジ付き「口」設計により、強力な油圧シリンダーが直線刃をワークピースに直接押し付け、切り屑を出さずに一貫した切断を実現します。 アリゲーターシアーの仕組み アリゲーターシアーの核心はヒンジ付きフレームです:上部アームが切断刃を保持し、下部アームが材料を保持。油圧シリンダー作動時、刃が材料へ真っ直ぐ下降し、クリーンにスライス。このジオメトリにより優れた制御性と安全性を、従来シアー比で提供します。 産業界での一般的用途 メーカーは高精度・最小廃棄が求め
3Dプリントはラピッドプロトタイピングに革命をもたらしましたが、目標がマイクロメートル単位のコンポーネント創出である場合、特殊技術「3Dマイクロファブリケーション」が必要です。これら専用プリンターは、従来3Dプリントの精度とレーザー/UV技術のパワーを融合し、肉眼では見えないレベルのオブジェクトを構築します。 3Dマイクロファブリケーションとは 3Dマイクロファブリケーションは、専用プリンターを用いてマイクロスケールパーツを層ごとに構築します。1マイクロメートル=100万分の1メートル。1インチには25,400マイクロメートルあり、本プロセスで達成可能な微細ディテールのレベルを物語ります
金属は製錬後、強度、耐久性、延性などの物理的属性を高めるために成形されます。ほとんどの伝統的金属加工は熱を用いますが、常温またはそれに近い温度で行う冷間加工は、独自のメリットセットを提供します。本記事では冷間加工金属を定義し、主要技術を概説し、なぜ熱間加工を上回ることが多いかを説明します。 コールドワークドメタルとは コールドワークドメタルとは、再結晶温度(加熱時に新しい結晶粒構造が形成される点)以下で塑性変形されたワークピースを指します。例えば鋼の再結晶温度範囲は約750〜1,300°F(400〜700℃)。この閾値以下で金属を再成形すると、元の結晶粒構造を保持しながら加工硬化(ひずみ
3Dプリントは現代製造の基盤となり、業界で最も広く使われるプロトタイピング手法の地位を確立しています。製品設計の改良や新コンセプトのテストいずれにおいても、プロセスは通常3つのコアステップ(モデリング、プリント、仕上げ)に従います。以下、各フェーズを解説し、デジタルファイルが如何に実体プロトタイプへ変わるかを理解いただきます。 ステップ1:モデリング 物理オブジェクトを構築する前に、デジタル形で存在させる必要があります。エンジニアとデザイナーは専用CAD(コンピューター支援設計)ソフトで詳細な3Dモデルを作成。ジオメトリ完成後、積層造形に適した形式(一般にSTL:ステレオリソグラフィ、ま
加硫ゴムの基本 加硫ゴムとは、制御された熱と硫黄処理によって硬化されたゴムを指します。この硬化プロセスでエラストマー鎖が架橋し、強度と弾性の両方が向上。未処理ゴムよりも裂け、変形、摩耗に強い材料になります。 加硫ゴムの製造プロセス 製造は以下の主要ステップで進行します: 硫黄浴の準備 – ゴムを硫黄と選択添加剤を含む溶液に浸漬。着色用顔料、反応促進用促進剤も添加可能 成形 – 加硫ゴムはすでにかなり強靭なため、硫黄浴後に成形し、所望形状を取らせる 熱硬化 – 成形ゴムを専用チャンバーで300〜400°F(150〜200℃)加熱。熱と硫黄の組み合わせで架橋反応が完了し、均一で耐久性のある製品
ほとんどの3Dプリント技術が固体材料を層ごとに堆積させる中、成長中のサブセット「液体積層造形」は液状ポリマーを用いてオブジェクトを構築します。シリコーンゴムやその他エラストマーを加熱することで、液体を押出し、堅牢なパーツへと固化させます。 液体積層造形とは 液体積層造形は、粉末やフィラメント状固体ではなく液体前駆体を使用する3Dプリント手法群です。プロセスは依然としてコンピューター生成CADモデルに依存しますが、押出ヘッドが液体レジンまたはシリコーンを供給し、堆積時に硬化または加硫します。 仕組み 設計 – エンジニア/デザイナーがCADでデジタルモデル作成 準備 – ファイルをスラ
パーマネントモールド鋳造(サンドレス鋳造とも呼ばれる)は、再利用可能な鋼またはグラファイト金型を用い、複雑で高品質なパーツを製造します。金型が再利用されるため、複数サイクルにわたり厳しい寸法管理と優れた表面仕上げを提供します。溶融金属をこれらの永久金型に充填する4つの主要技術は以下の通りです: #1 – 重力パーマネントモールド鋳造 重力鋳造では、予熱された金型(典型的に300〜400°F / 150〜200℃)に溶融金属が自重で流れ込みます。予熱により金属粘度が低下し、均一充填が促進されるため、他の永久金型手法と比較して欠陥率が低減します。 #2 – スラッシュパーマネントモールド鋳
バインダージェット3Dプリント(ドロップオンパウダープリントとも呼ばれる)をご存知ですか?この積層造形技術は、速度、コスト、材料汎用性が重要な場面で、プロトタイプおよび完成パーツ作成の有力な代替手段となっています。以下に科学、ワークフロー、独自の利点を解説します。 バインダージェット3Dプリントの基本 1990年代、マサチューセッツ工科大学(MIT)の研究者たちによって発明されたバインダージェットは、液体接着剤で粉末材料を層ごとに融合する粉末ベースプロセスです。プリンターは粉末ベッドに薄いバインダーストリームを堆積。バインダーが着いた箇所で粉末粒子が乾燥とともに結合し、徐々に固体オブジェ
溶接は熱を加えて金属部品を融合させる定番製造技術です。加熱により金属が溶融液状になり、表面同士が混ざり合い、冷却時に結合が硬化します。一方コールドウェルディングは、ワークピースの温度を一切上げずに同様の結合を実現します。 コールドウェルディングの概要 コールドウェルディング(コンタクトウェルディングとも呼ばれる)は、常温またはそれに近い温度で金属コンポーネントを接合する、製造手法の中では稀有なアプローチです。プロセスは真空チャンバー内で実施され、2つの同一金属面を押し付け合わせます。大気中酸素の不在と高真空により表面酸化物が減少し、外部熱なしで界面での原子拡散を可能にします。トーチ、アー
ゴムパッド成形はゴムベースのプロセスのように聞こえますが、実際は洗練された金属加工技術です。設計されたゴムパッドを用いて薄板金を曲げ成形し、その仕上げを損なうことなく複雑な輪郭を実現します。 ゴムパッド成形の理解 深絞りの一形態として、ゴムパッド成形は制御された圧縮力を適用して薄板金を曲げることに優れます。切削プロセスとは異なり、金属の表面完全性を保持しながら複雑な輪郭を実現します。 プロセスの仕組み 薄板金を精密ダイス(下側)と一連のゴムパッド(上側)の間にクランプ。プレス作動時、パッドが金属をダイスへ押し込み、所望形状へ成形。ゴムの柔軟性が金属表面を保護し、高品質仕上げを可能にしま
3Dプリントの人気は急上昇し、世界市場は210億ドル超(2012年は44億ドル)に達しています。大手メーカーからホビイストまで、試作・完成品製造を可能にする技術ですが、ゴースティングと呼ばれる微妙だがコストのかかる欠陥に悩まされることもあります。 ゴースティングとは リンギングとも呼ばれ、造形物表面に微かなリップル状のラインとして現れます。遠目にはほぼ見えませんが、近くで見るとミスアラインメントした突出ラインが精度不足を露見させます。 ゴースティングの影響 ゴースティングは寸法精度と表面品質の両方を損ないます。精密要求産業では、わずかな偏差でもパーツを不良品にし、再造形と材料廃棄を招き
ダイカストは現代製造の基盤であり、優れた寸法精度で複雑な金属コンポーネントの製造を可能にします。代替成形法が存在するものの、ダイカストは溶融金属を精密に設計された金型キャビティへ射出することで、比類なき精度を実現します。以下にこの重要プロセスの5つの重要知見をまとめます。 1. 溶融金属を使用 すべてのダイカスト技術は溶融金属から始まります。材料を液化するまで加熱し、金型へ強制供給。このステップでコンポーネントが所望の形状と内部構造を獲得します。 2. 1800年代に遡る歴史 現代技術と見なされがちですが、ダイカストは19世紀初頭にさかのぼります。最初の実用システムは印刷業界で登場し、
産業用積層造形のハイパフォーマンス領域において、選択的熱焼結(SHS)と選択的レーザー溶融(SLM)は、複雑で高強度なパーツ創出を可能にする極めて重要な技術です。溶解積層法(FDM)ほどメインストリームではありませんが、材料特性と寸法精度が最重要視される商用生産では、両者とも不可欠です。 選択的熱焼結(SHS)とは 1980年代、テキサス大学の研究チームによって開発されたSHSは、予め充填された粉末ベッドを選択的に加熱してオブジェクトを構築します。サーマルヘッドが特定ゾーンに制御された熱を供給し、粉末粒子(一般に熱可塑性樹脂または金属)を結合させます。堆積ベース手法とは異なり、SHSは材
3Dプリントは気まぐれな玩具から高性能自動車部品まで、インクではなく固体材料を用いて層ごとに立体オブジェクトを造形します。ロボキャスティング(ロボティックマテリアル押出しとも呼ばれる)は、産業現場で広く採用される特殊バリエーションです。では、ロボキャスティングを定義するものは何か、他の3Dプリント手法とどう異なるのか。 ロボキャスティングの概要 ロボキャスティング、またはロボティックマテリアル押出しは、プリントヘッドから原材料を層ごとに堆積させてオブジェクトを構築します。これはFFF(熱溶解積層法)とよく似ています。プリンターは材料を直接押出し、層ごとに最終パーツを構築します。 すべて
純チタンはすでに鋼に匹敵する引張強度を持ちますが、慎重に選ばれた金属・元素を合金化することで、さらなる高性能を引き出せます。チタン合金は優れた強度、調整可能な剛性、優れた耐食性を兼ね備え、航空宇宙、医療機器、防衛分野で不可欠な材料となっています。 チタン合金とは チタン合金は、主成分チタンにアルミニウム、バナジウム、モリブデンなどの金属、または酸素、窒素などの非金属元素をブレンドしたものです。合金元素は精密な比率で添加され、混合物は溶解・鋳造・制御冷却され、所望の微細組織が固定されます。 チタン合金の分類 ASTMインターナショナルが標準グレードシステム(グレード1〜38)を提供。各グ
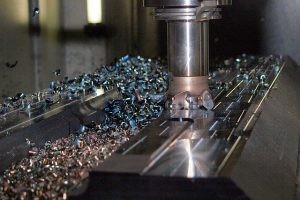
回転切削工具を備えるフライス盤は、硬いワークピースから材料を迅速かつ効率的に除去できます。ワークピースを固定し、切削工具を当てて加工します。フライス盤は旋盤と異なり、回転切削工具を使用します。旋盤は固定刃物ですが、フライス盤はワークピースに押し付けながら回転する切削工具を使います。すべてのフライス盤はこの同じ原理に従いますが、いくつかの種類があります。 立フライス盤(垂直フライス盤) 立フライス盤は、切削工具が垂直方向に配置されるのが特徴です。切削工具は垂直スピンドルに取り付けられ、上下動可能。下げるとワークピースに押し付けられ材料を除去、上げると工具が離れます。立フライス盤は単に垂直配
メーカーはCADファイルから直接プロトタイプを製造するために3Dプリンターを活用するケースが増えています。時間短縮アプローチであるラピッドプロトタイピングは、従来工法の代替として定着。スピードに焦点を当て、品質と設計忠実度を維持しながら、ほぼ即座に生産を可能にします。 #1) 1970年代に起源 一般的な認識とは異なり、ラピッドプロトタイピングは現代の発明ではありません。そのルーツは1970年代のベル研究所に遡り、エンジニアのジョセフ・コンドンが、デジタルファイルから回路基板を製造できる初の3Dプリンターを開発しました。 #2) 米国市場は3億ドル超 米国はラピッドプロトタイピング分野
3Dプリントはデジタル設計を層ごとに材料を加えて物理パーツへ変換します。ほとんどの機種が押出し方式である一方、粉末床溶融結合(Powder Bed Fusion、PBF)は全く異なるアプローチを取ります:微細な金属またはポリマー粉末を高エネルギーレーザーまたは電子ビームで融合させます。 粉末床溶融結合とは PBFは、ビルドプレート上に薄く均一な粉末層を敷くことから始まります。コンピューター制御のレーザーまたは電子ビームが表面をスキャンし、CADモデルに従って特定領域を選択加熱。粉末が溶融または焼結点に達すると粒子同士が結合し、層が固化。各層ごとに新しい粉末を敷き、オブジェクト完成まで繰り
産業機器